
Un défaut de canal chaud doit être tracé le long du trajet de la matière fondue avant d'incriminer le distributeur ou la buse. Une marque d'injection, un bavure, un filage, un remplissage court, une strie de couleur ou une injection instable peut provenir du contrôle de température, de l'état de la matière, de la géométrie du point d'injection, de l'éventage, des réglages du procédé ou d'une combinaison de facteurs. Notez où et quand le symptôme apparaît, puis comparez-le avec les preuves relatives à l'empreinte et au procédé.
Lisez d'abord la configuration du défaut
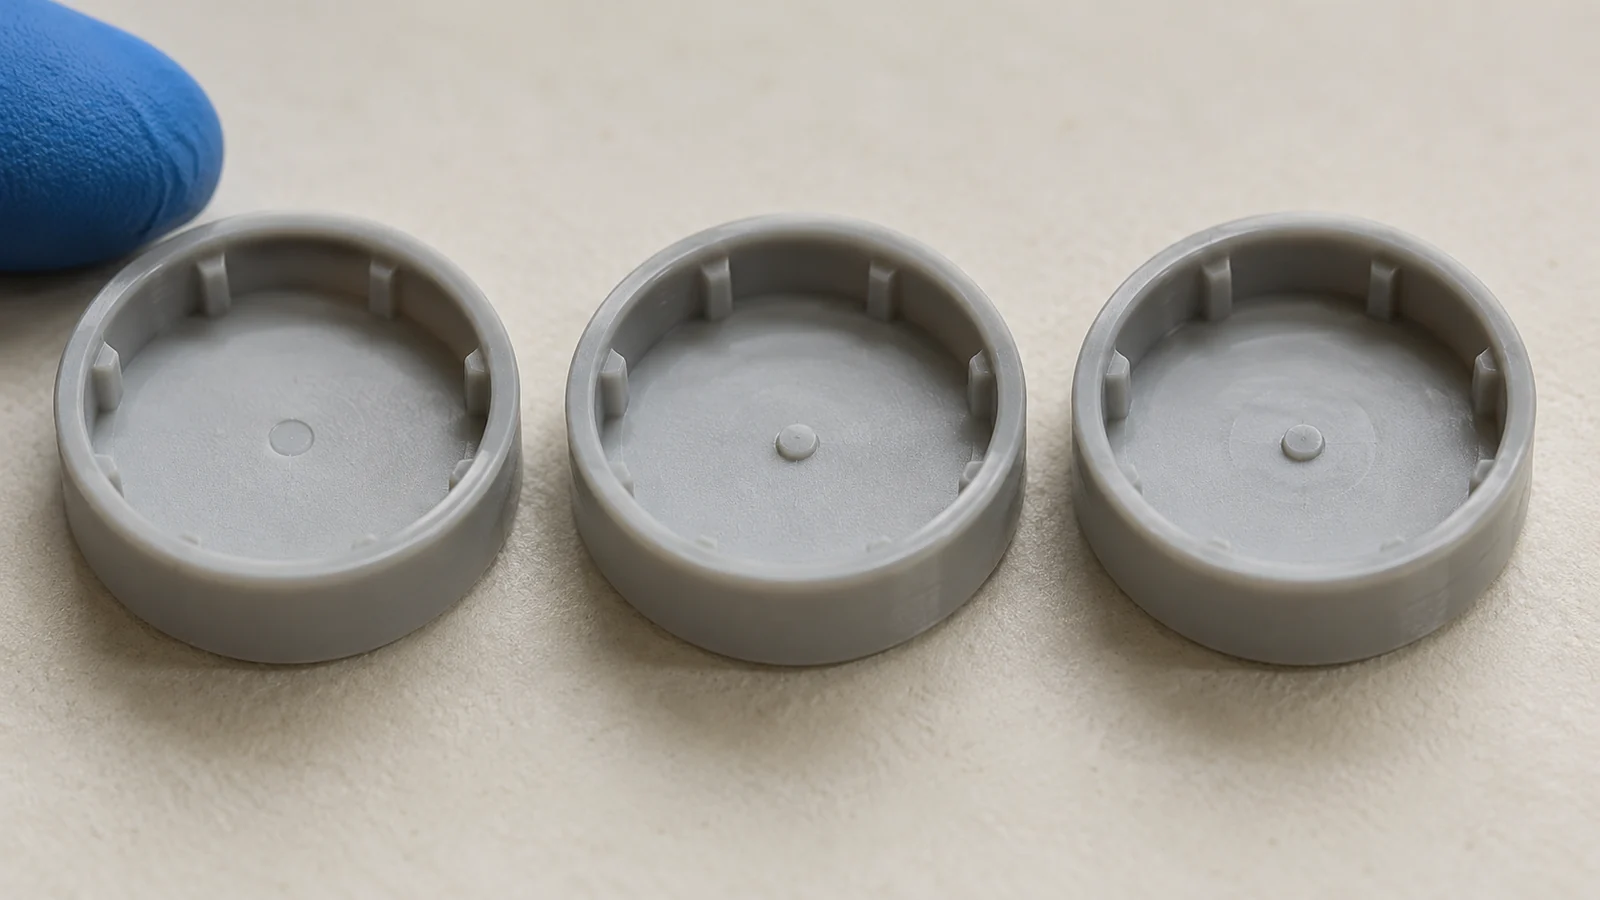
Associez le défaut à un emplacement : au point d'injection, le long d'un front d'écoulement, autour d'une ligne de soudure, au niveau d'un évent ou sur toute la pièce. Vérifiez ensuite si le problème touche toutes les empreintes, une seule empreinte ou seulement certains cycles. Un schéma stable propre à un emplacement suggère une condition locale du point d'injection, de l'évent ou de l'outil ; une variation sur l'ensemble de l'injection peut indiquer des conditions de matière, de machine ou thermiques. Ces indices orientent l'investigation mais n'identifient pas à eux seuls la cause racine.
| Symptôme observé | Éléments à examiner | Première mise en garde |
|---|---|---|
| Bavure ou filage près d'un point d'injection | État du point d'injection, comportement de fermeture, relevés de température, historique de séjour et de matière | Ne réduisez pas toutes les températures avant d'avoir confirmé les exigences de la matière et du système. |
| Remplissage court ou remplissage irrégulier | Régularité de l'injection, réponse en pression, trajet d'écoulement, état des évents, restriction du point d'injection | Ne supposez pas que le système de canaux chauds est la seule source. |
| Stries de couleur ou matière d'apparence dégradée | Changement de matière, temps de séjour, contamination, séchage et historique thermique | L'apparence seule ne permet pas d'établir une dégradation. |
| Vestige d'injection irrégulier | Géométrie de la buse d'injection, refroidissement, obturation, état local de la pièce et de l'outillage | Vérifier si la variation se répète par empreinte. |
Vérifier les conditions thermiques sans deviner
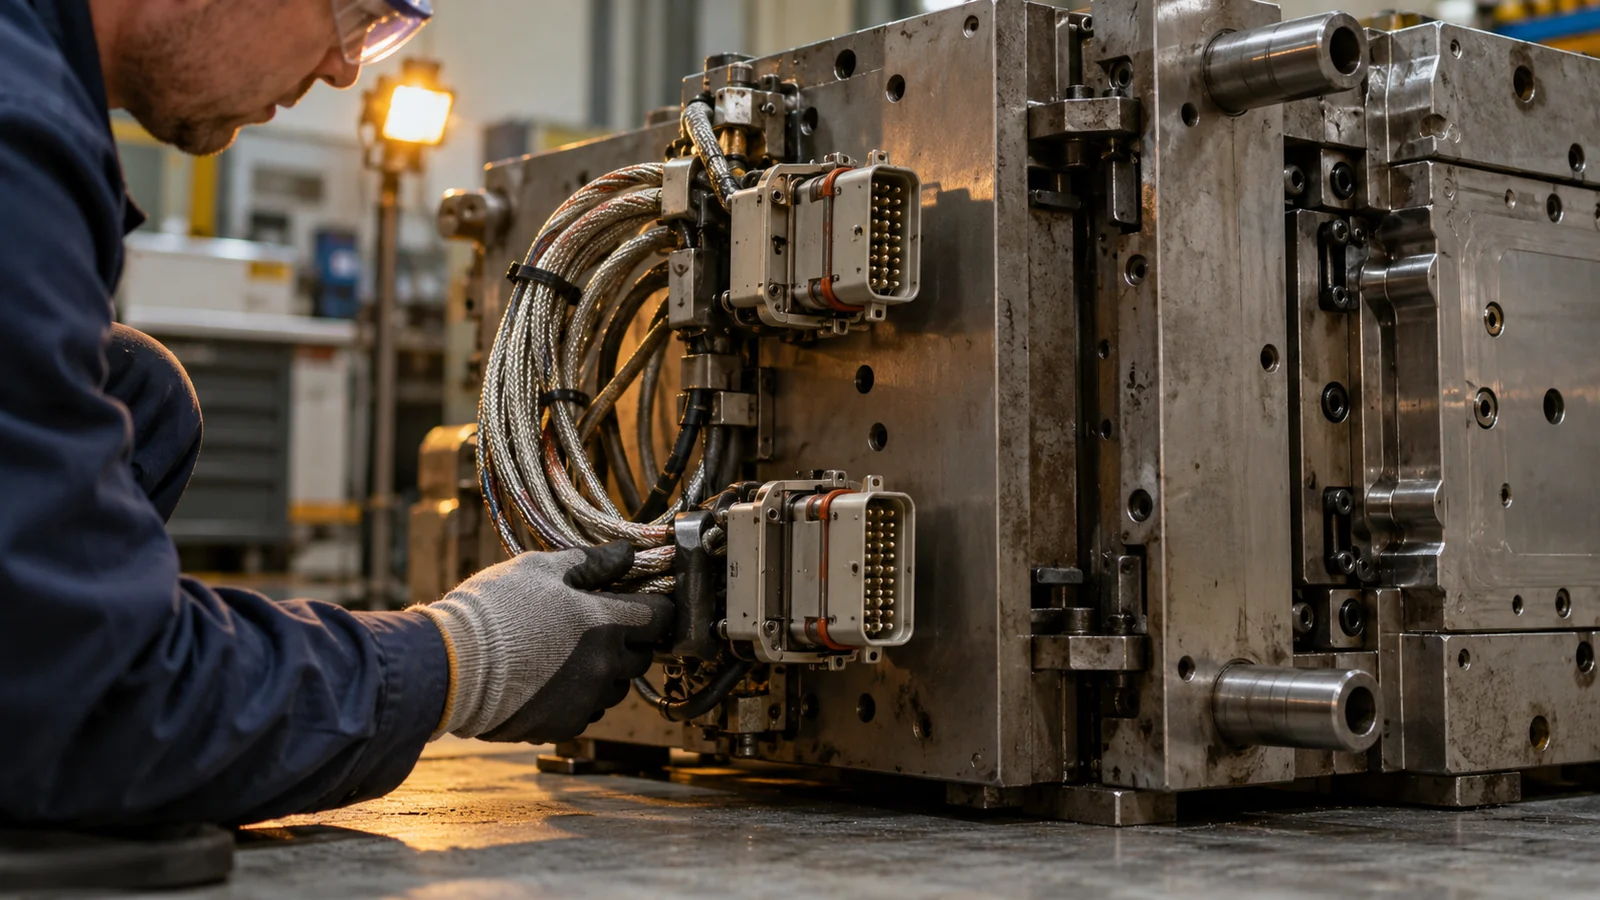
Comparer les relevés réels du système et l'historique des alarmes avec les consignes d'exploitation documentées du fournisseur de matière et de canal chaud. Distinguer une consigne affichée de la température mesurée à un emplacement pertinent, et confirmer que les capteurs, les connecteurs et les zones de chauffage fonctionnent comme prévu. Ne pas inventer une plage de températures universelle : la nuance de résine, la conception du système et l'application influent sur les conditions appropriées.
Rechercher un changement du symptôme après le démarrage, un changement de matière, une longue pause ou un ajustement du procédé. Un temps de séjour inhabituellement long ou des purges répétées peuvent avoir de l'importance pour certaines matières, mais le diagnostic exige l'historique réel de la résine et les enregistrements de l'équipement. Si les éléments sont peu clairs, conserver des échantillons et consulter la documentation approuvée de la matière et du système avant de modifier le plan thermique.
Distinguer le comportement du point d'injection du remplissage de la pièce
Les problèmes de buse d'injection peuvent se manifester par un bavage, un filage, une variation du vestige ou des différences de remplissage local. Inspecter la zone de la buse pour détecter usure, obstruction, dommage, contamination ou inadéquation entre la géométrie de la pièce et la conception de la buse. Si le système utilise une buse à obturateur, confirmer le séquencement, l'actionnement et les preuves d'obturation plutôt que de supposer que le pointeau de valve est seul responsable.
L'état des évents et l'écoulement en aval peuvent imiter un problème de canal chaud. Un évent bouché, une caractéristique de pièce restrictive ou une injection irrégulière peuvent créer un remplissage incomplet même lorsque le trajet de la matière fondue fonctionne normalement. Comparer un échantillon bon et un échantillon défectueux sur la même empreinte et examiner le trajet complet de la buse à l'empreinte jusqu'à la pièce.
Une séquence de dépannage pour les défauts de canaux chauds
- Décrire précisément le défaut et marquer son emplacement sur la pièce.
- Noter s'il est spécifique à une empreinte, spécifique à un cycle ou présent sur toute l'injection.
- Vérifier l'identité de la résine, l'enregistrement du séchage le cas échéant, le colorant, le changement de matière et la manutention des matières.
- Examiner les alarmes de la machine et du canal chaud, les relevés de zones, le démarrage, les pauses et les changements récents.
- Inspecter les buses d'injection, les évents et les surfaces accessibles de l'outillage pour vérifier leur état ou détecter une obstruction.
- Modifier une seule variable contrôlée à la fois, puis comparer les échantillons de toutes les empreintes concernées.
Si la correction d'un symptôme crée un autre défaut ailleurs, revenez aux preuves plutôt que d'empiler des ajustements compensatoires. Un journal de processus qui consigne à la fois la modification et son résultat est plus utile qu'une liste de “ correctifs ” non vérifiés.”
Ce qu'il faut consigner après correction
Documentez la configuration finale du matériau et du système, les réglages pertinents, l'identité de l'empreinte, les conditions de démarrage, les limites de défauts observées et la méthode d'inspection. Consignez ce qui a été modifié dans l'outillage ou le processus et comment la correction a été vérifiée. Cela crée une référence pour la maintenance future et facilite le diagnostic des récurrences.
Pour le circuit d'outillage à canaux chauds, évaluez ensemble la conception du système, les seuils d'injection, l'accès pour la maintenance et la maîtrise du processus. Un défaut n'est résolu que lorsque la pièce satisfait systématiquement ses critères d'acceptation dans les conditions de production approuvées.
FAQ
Un défaut au seuil d'injection signifie-t-il toujours que le canal chaud est défectueux ?
Non. La géométrie du seuil, l'état du matériau, les réglages du processus, l'éventage et la conception de la pièce en aval peuvent produire des symptômes similaires. Localisez le défaut et comparez son empreinte et sa répartition sur le cycle avant d'attribuer une cause.
Dois-je modifier la température du canal chaud pour arrêter le bavure ?
Uniquement après avoir confirmé les recommandations relatives au matériau et au système et examiné les relevés réels, le comportement au seuil d'injection et l'historique du processus. Un ajustement universel de la température peut créer de nouveaux problèmes de remplissage ou de qualité du matériau.
Comment savoir si le problème est propre à une empreinte ?
Conservez l'identité de l'empreinte sur les échantillons et comparez les observations répétées au fil des cycles. Une seule valeur aberrante ne suffit pas à distinguer une tendance stable propre à une empreinte d'une variation aléatoire du processus ou de la mesure.