
Um defeito de câmara quente deve ser rastreado ao longo do caminho do fundido antes de culpar o manifold ou o bico. Uma marca de gate, babado (drool), fios (stringing), preenchimento curto, estria de cor ou injeção instável pode vir do controle de temperatura, da condição do material, da geometria do gate, do respiro (venting), das configurações de processo ou de uma combinação de fatores. Registre onde e quando o sintoma aparece e, em seguida, compare-o com as evidências da cavidade e do processo.
Leia primeiro o padrão do defeito
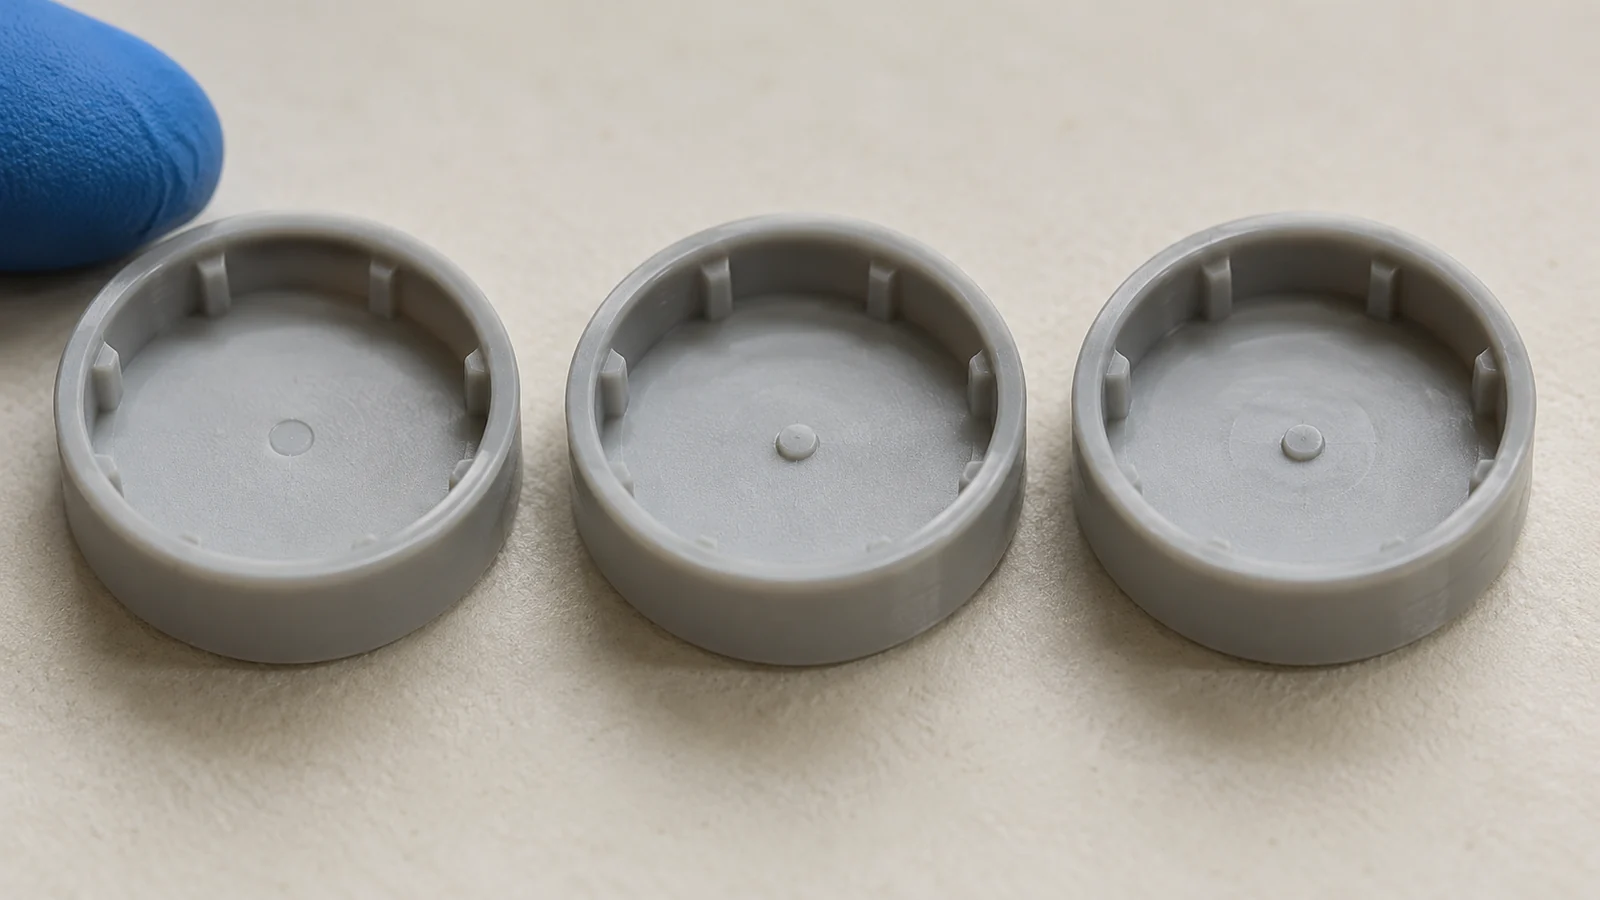
Mapeie o defeito para um local: no gate, ao longo de uma frente de fluxo, em torno de uma linha de solda, em um respiro ou em toda a peça. Em seguida, verifique se o problema afeta todas as cavidades, uma cavidade ou apenas determinados ciclos. Um padrão estável específico de um local sugere uma condição local de gate, respiro ou ferramental; uma mudança em toda a injeção pode indicar condições de material, máquina ou térmicas. Essas pistas orientam a investigação, mas não identificam a causa raiz por si só.
| Sintoma observado | Evidência a revisar | Primeira advertência |
|---|---|---|
| Babado ou fios (stringing) próximo a um gate | Condição do gate, comportamento de fechamento (shutoff), registros de temperatura, histórico de residência e do material | Não reduza todas as temperaturas antes de confirmar os requisitos do material e do sistema. |
| Preenchimento curto ou preenchimento inconsistente | Consistência da injeção, resposta à pressão, caminho de fluxo, condição do respiro, restrição do gate | Não presuma que o sistema de câmara quente seja a única fonte. |
| Estrias de cor ou material com aparência degradada | Troca de material, residência, contaminação, secagem e histórico térmico | A aparência isolada não pode estabelecer a degradação. |
| Vestígio de injeção irregular | Geometria do gate, resfriamento, fechamento, condição local da peça e da ferramenta | Verifique se a variação se repete por cavidade. |
Verifique as condições térmicas sem adivinhar
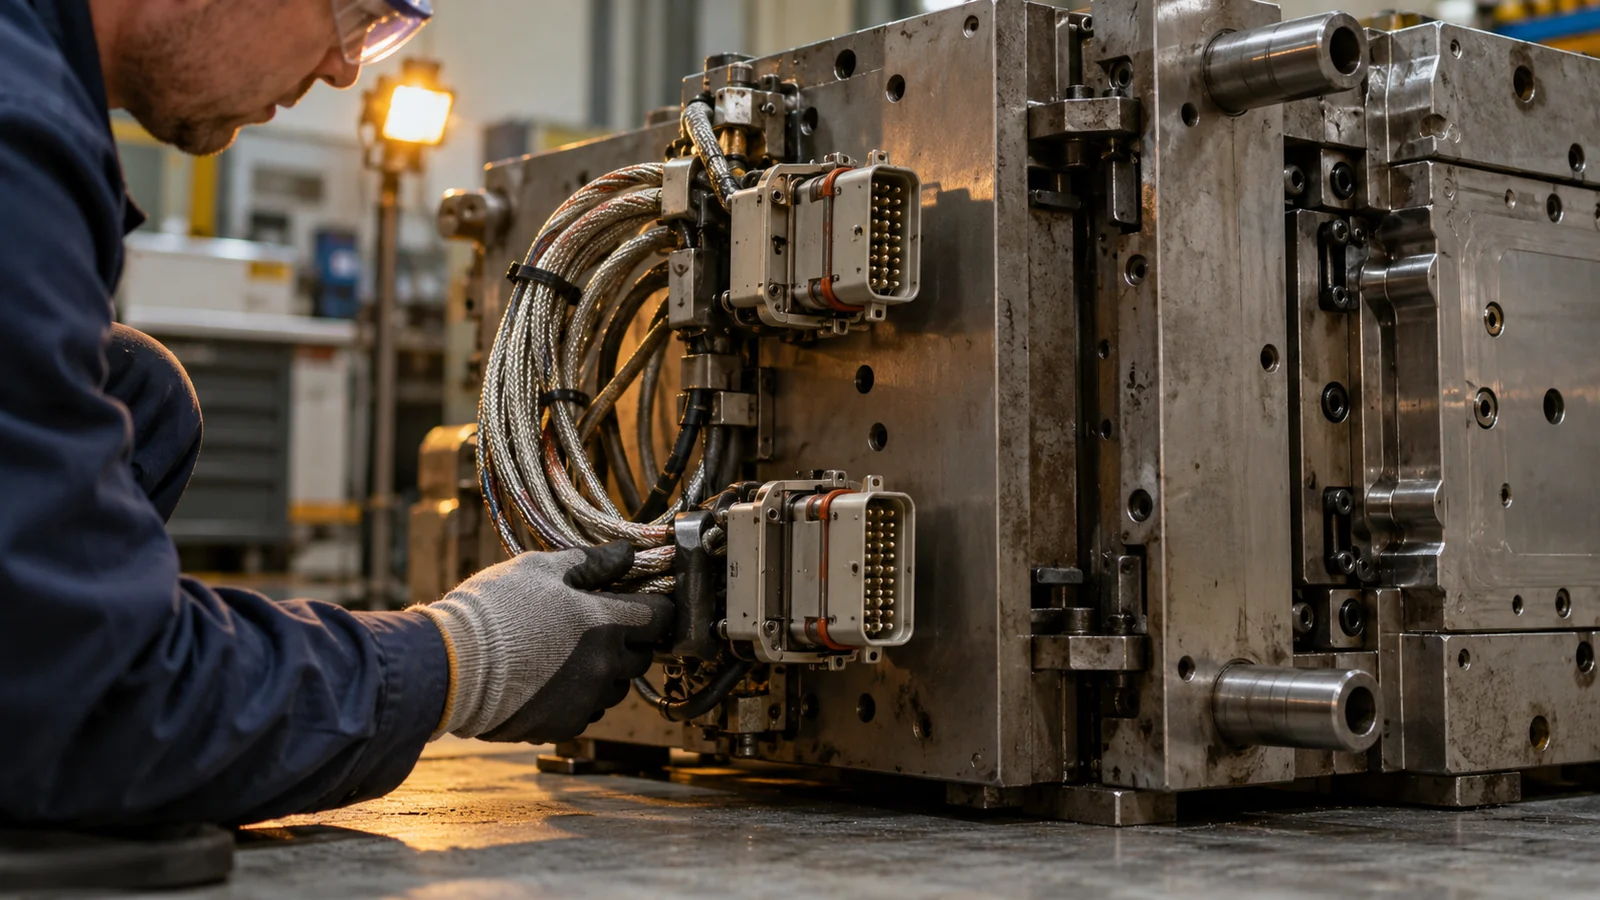
Compare as leituras reais do sistema e o histórico de alarmes com as orientações operacionais documentadas do fornecedor do material e do hot-runner. Distinga um setpoint exibido da temperatura medida em um local relevante e confirme que sensores, conectores e zonas de aquecimento estão funcionando conforme o previsto. Não invente uma faixa de temperatura universal: a classe da resina, o projeto do sistema e a aplicação afetam as condições adequadas.
Procure uma mudança no sintoma após a partida, uma troca de material, uma longa pausa ou um ajuste de processo. Residência excepcionalmente longa ou purgas repetidas podem ser relevantes para alguns materiais, mas o diagnóstico exige o histórico real da resina e os registros do equipamento. Se as evidências não forem claras, preserve amostras e consulte a documentação aprovada do material e do sistema antes de alterar o plano térmico.
Separe o comportamento do gate do preenchimento da peça
Problemas de gate podem aparecer como baba, fios, variação de vestígio ou diferenças locais de preenchimento. Inspecione a região do gate quanto a desgaste, obstrução, dano, contaminação ou incompatibilidade entre a geometria da peça e o projeto do gate. Se o sistema usar gate de válvula, confirme o timing, o acionamento e as evidências de fechamento em vez de presumir que o pino da válvula sozinho é o responsável.
A condição do respiro e o fluxo a jusante podem imitar um problema de hot-runner. Um respiro obstruído, uma característica restritiva da peça ou um ciclo inconsistente podem criar preenchimento incompleto mesmo quando o caminho do fundido está operando normalmente. Compare uma amostra boa e uma defeituosa na mesma cavidade e revise todo o caminho do bico ao gate e à peça.
Uma sequência de solução de problemas para defeitos de câmara quente
- Descreva o defeito com precisão e marque sua localização na peça.
- Registre se é específico da cavidade, específico do ciclo ou presente em todo o ciclo de injeção.
- Verifique a identidade da resina, o registro de secagem quando aplicável, o colorante, a troca e o manuseio do material.
- Revise os alarmes da máquina e do hot-runner, as leituras de zona, a partida, as pausas e as mudanças recentes.
- Inspecione gates, respiros e superfícies acessíveis da ferramenta quanto a condição ou obstrução.
- Altere uma variável controlada por vez e depois compare amostras de todas as cavidades afetadas.
Se a correção de um sintoma criar um defeito diferente em outro local, retorne às evidências em vez de acumular ajustes compensatórios. Um registro de processo que documenta tanto a alteração quanto seu resultado é mais útil do que uma lista de “correções” não verificadas.”
O que registrar após a correção
Documente a configuração final do material e do sistema, as configurações relevantes, a identidade da cavidade, as condições de partida, os limites de defeito observados e o método de inspeção. Registre o que foi alterado na ferramenta ou no processo e como a correção foi verificada. Isso cria uma linha de base para a manutenção futura e facilita o diagnóstico de recorrências.
Para o contexto mais amplo rota de ferramental com canal quente, avalie o projeto do sistema, os gates, o acesso para manutenção e o controle de processo em conjunto. Um defeito só é resolvido quando a peça atende consistentemente aos seus critérios de aceitação sob as condições de produção aprovadas.
FAQ
Um defeito de gate sempre significa que o canal quente está com falha?
Não. A geometria do gate, a condição do material, as configurações de processo, o alívio de gases e o projeto da peça a jusante podem produzir sintomas semelhantes. Localize o defeito e compare seu padrão de cavidade e de ciclo antes de atribuir uma causa.
Devo alterar a temperatura do canal quente para interromper o gotejamento?
Somente após confirmar as orientações do material e do sistema e revisar as leituras reais, o comportamento do gate e o histórico do processo. Um ajuste universal de temperatura pode criar novos problemas de preenchimento ou de qualidade do material.
Como sei se o problema é específico de uma cavidade?
Preserve a identidade da cavidade nas amostras e compare observações repetidas ao longo dos ciclos. Um único valor atípico não é suficiente para distinguir um padrão estável de cavidade de uma variação aleatória do processo ou da medição.