
Quando cavidades idênticas produzem peças diferentes, compare as peças por posição da cavidade antes de alterar as configurações comuns da máquina. Um padrão consistente específico de cada cavidade pode indicar diferenças no fluxo, resfriamento, ventilação, ejeção ou condição da ferramenta; a variação aleatória em todas as cavidades pode, em vez disso, indicar um problema mais amplo de processo ou de material. Trate isso como uma sequência de diagnóstico, não como um atalho para culpar um componente.
Primeiro estabeleça se a variação segue uma cavidade

Não comece alterando várias configurações ao mesmo tempo. Identifique ou preserve de outra forma a identidade da cavidade para um conjunto de amostras representativo e, em seguida, compare as mesmas características entre as cavidades. Procure repetibilidade: um local mostra repetidamente um desvio dimensional, rebarba, enchimento incompleto, mudança de brilho ou marca de extração enquanto os outros permanecem estáveis?
Separe três padrões. Um efeito repetível de posição da cavidade sugere uma condição local da ferramenta ou de fluxo. Uma mudança que afeta todas as cavidades juntas sugere uma condição compartilhada, como estado do material, configuração da máquina ou troca de refrigerante. Um padrão disperso pode refletir manuseio intermitente, contaminação ou variação de medição. O padrão observado restringe a investigação, mas não prova a causa.
Onde diferenças específicas de cada cavidade podem surgir
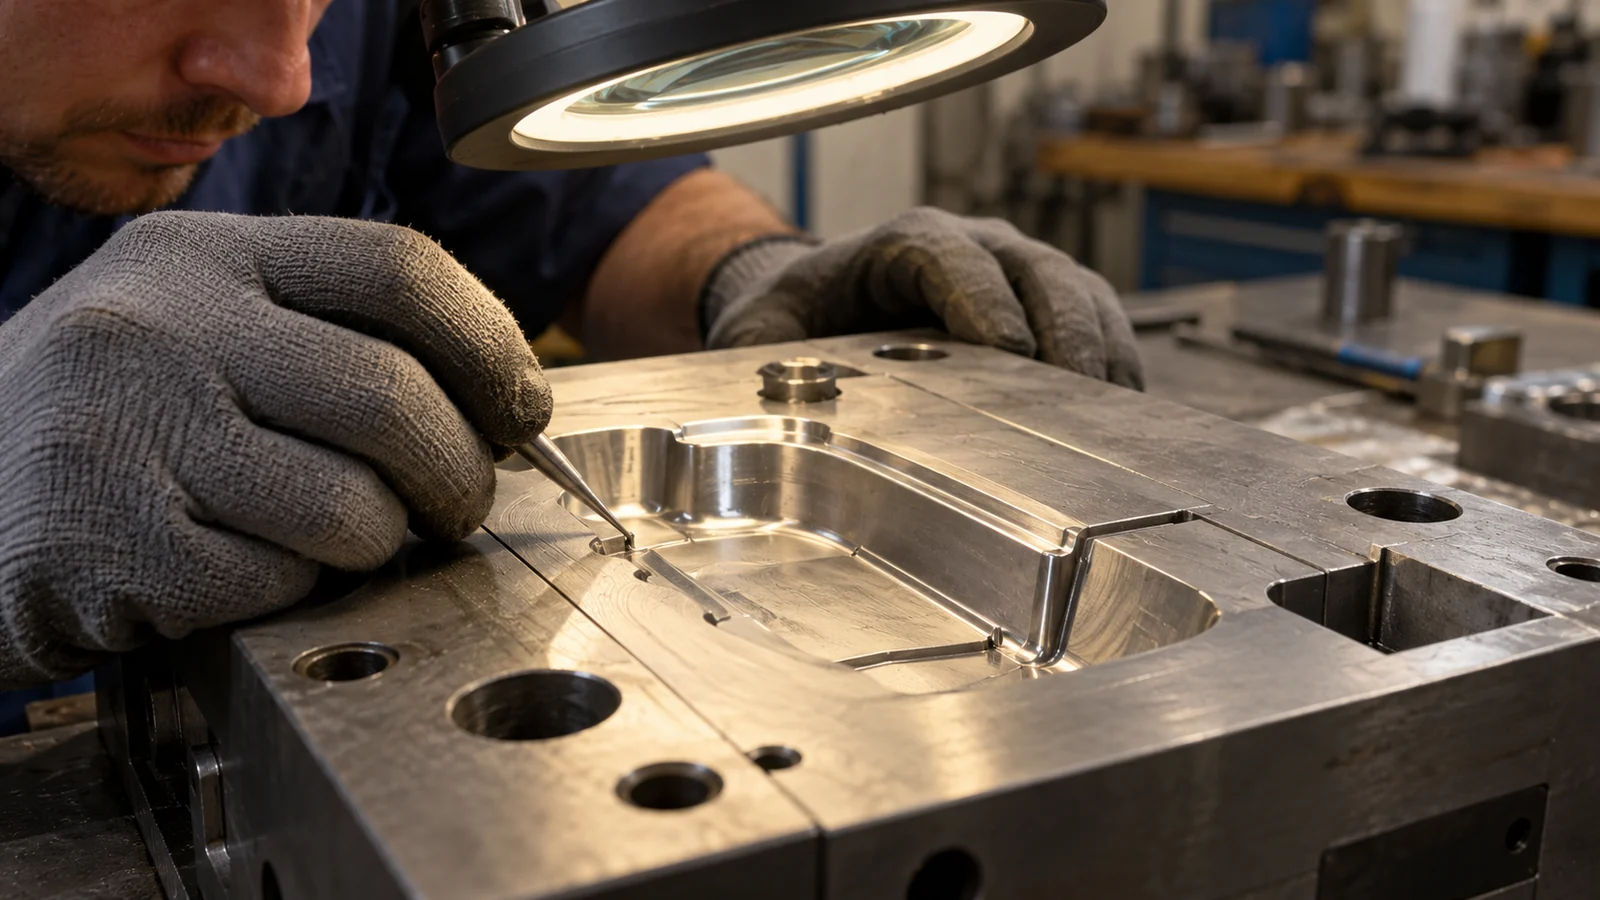
O fluxo pode diferir devido à geometria do canal, condição do ponto de injeção, ventilação ou uma obstrução. O resfriamento pode diferir se o traçado do circuito, a vazão ou a condição de manutenção não forem equivalentes. Desgaste da ferramenta, assentamento da pastilha, condição de ventilação e danos locais também podem afetar uma cavidade específica. A ejeção pode criar outra divisão: uma peça que gruda ou é empurrada de forma desigual pode se deformar ou marcar de maneira diferente após a moldagem.
O método de medição também importa. Confirme que o mesmo esquema de referência, dispositivo de fixação, instrumento e método do operador estão sendo usados para cada amostra de cavidade. Uma pequena diferença de configuração pode parecer uma diferença de moldagem. Mantenha a incerteza de medição e o condicionamento das peças em vista ao interpretar leituras próximas.
| Padrão observado | Verificações iniciais | Evite presumir |
|---|---|---|
| Uma cavidade repetidamente com enchimento incompleto | Ponto de injeção, ventilação, caminho de fluxo local, resposta da pressão da cavidade | Que todo o ciclo precise de mais pressão |
| Uma cavidade apresenta mais rebarba | Condição da linha de separação, assentamento do inserto, fixação local e efeitos de pressão | Que todas as cavidades precisam de uma mudança global de processo |
| As dimensões diferem por cavidade | Identidade da cavidade, resfriamento, referenciais de medição, condicionamento da amostra | Que a tolerância do desenho está automaticamente errada |
| A variação se desloca entre as cavidades | Material, máquina, manuseio, amostragem e repetibilidade de medição | Que uma localização fixa da ferramenta é a causa raiz |
Uma sequência controlada de solução de problemas
- Defina a característica: identifique a dimensão do desenho ou o defeito visível, sua regra de aceitação e o método de medição.
- Preserve a identidade da cavidade: colete amostras de cada cavidade em condições comparáveis.
- Repita a observação: verifique se a mesma cavidade apresenta o mesmo padrão em mais de um ponto de amostragem.
- Revisar variáveis comuns: verificar o manuseio da resina, os registros da máquina, as conexões de refrigeração e as mudanças de processo que afetam toda a ferramenta.
- Inspecionar o trajeto local da ferramenta: revisar os detalhes de gate, respiro, refrigeração, inserto, linha de partição e ejeção associados à cavidade afetada.
- Alterar uma variável controlada: documentar a alteração e comparar todas as cavidades novamente, não apenas a discrepante.
Um sinal de pressão ou temperatura da cavidade pode ajudar se a ferramenta e o plano de monitoramento suportarem medições confiáveis no nível da cavidade. Não inferir uma leitura de sensor que o processo não captura. As evidências disponíveis devem determinar quão específico o diagnóstico pode ser.
Quando ajustar a ferramenta ou o processo
Usar mudanças de processo quando as evidências indicarem que uma configuração comum está fora de uma janela estável e a correção melhorar o conjunto completo de cavidades. Considerar manutenção da ferramenta ou mudanças locais de projeto quando um problema recorrente específico de posição estiver alinhado com uma condição de gate, respiro, refrigeração ou mecânica. Se um ajuste global corrigir uma cavidade mas levar outras cavidades para fora da aceitação, a ferramenta pode precisar de uma solução mais local.
Para uma revisão mais ampla da ferramentaria, consulte projeto de molde de injeção multicavidades. A revisão deve conectar as medições da peça à localização da cavidade, aos registros de processo e à condição da ferramenta antes que uma mudança permanente seja aprovada.
FAQ
Devo aumentar a pressão de recalque se uma cavidade estiver incompleta?
Não como primeiro passo. Uma mudança global de pressão pode afetar todas as cavidades e pode criar rebarbas ou desvios dimensionais em outros pontos. Confirmar o padrão específico da cavidade e inspecionar as condições locais de fluxo, gate e respiro antes de alterar a configuração compartilhada.
Quantas amostras são suficientes para identificar um padrão de cavidade?
Não há um número universal. Usar um plano de amostragem adequado ao risco da peça e à questão de repetibilidade, e preservar a identidade da cavidade para que os resultados sejam comparáveis.
Uma ferramenta multicavidades pode ter condições de processo diferentes para cada cavidade?
A maioria das configurações da máquina atua sobre o shot como um todo. O design da ferramenta e as características locais podem influenciar cavidades individuais, mas confirme os controles disponíveis antes de assumir que cada cavidade pode ser ajustada de forma independente.