
El mantenimiento del molde de hot-runner es más eficaz cuando está vinculado al estado, a los registros y a las instrucciones del proveedor del sistema, no a un intervalo de calendario inventado. Un pequeño cambio en la respuesta del calentador, las lecturas de los sensores, el comportamiento de la compuerta o el estado del conector puede convertirse en una interrupción de la producción si pasa desapercibido. Elabore el plan de mantenimiento en torno al colector, la boquilla, el controlador, la resina, el historial de ejecución y el procedimiento de servicio seguro reales.
Establezca una línea base de un sistema saludable
Registre la configuración aprobada del sistema: identificadores del colector y de la boquilla, conexiones de calentadores y sensores, configuración del controlador, material y color, proceso de arranque y observaciones operativas normales. Incluya la revisión de origen de cualquier instrucción del proveedor. Esta línea base ayuda al técnico a distinguir una falla nueva de una variación normal.
Los registros de puesta en marcha y producción deben capturar las alarmas pertinentes, el comportamiento de las zonas, el tiempo de arranque, los eventos de purga o cambio de material, la apariencia de la compuerta y cualquier ajuste del proceso. La pantalla de un controlador por sí sola no es un historial de mantenimiento completo; vincule las lecturas con la pieza y con el evento que motivó una revisión.
Qué inspeccionar entre ejecuciones
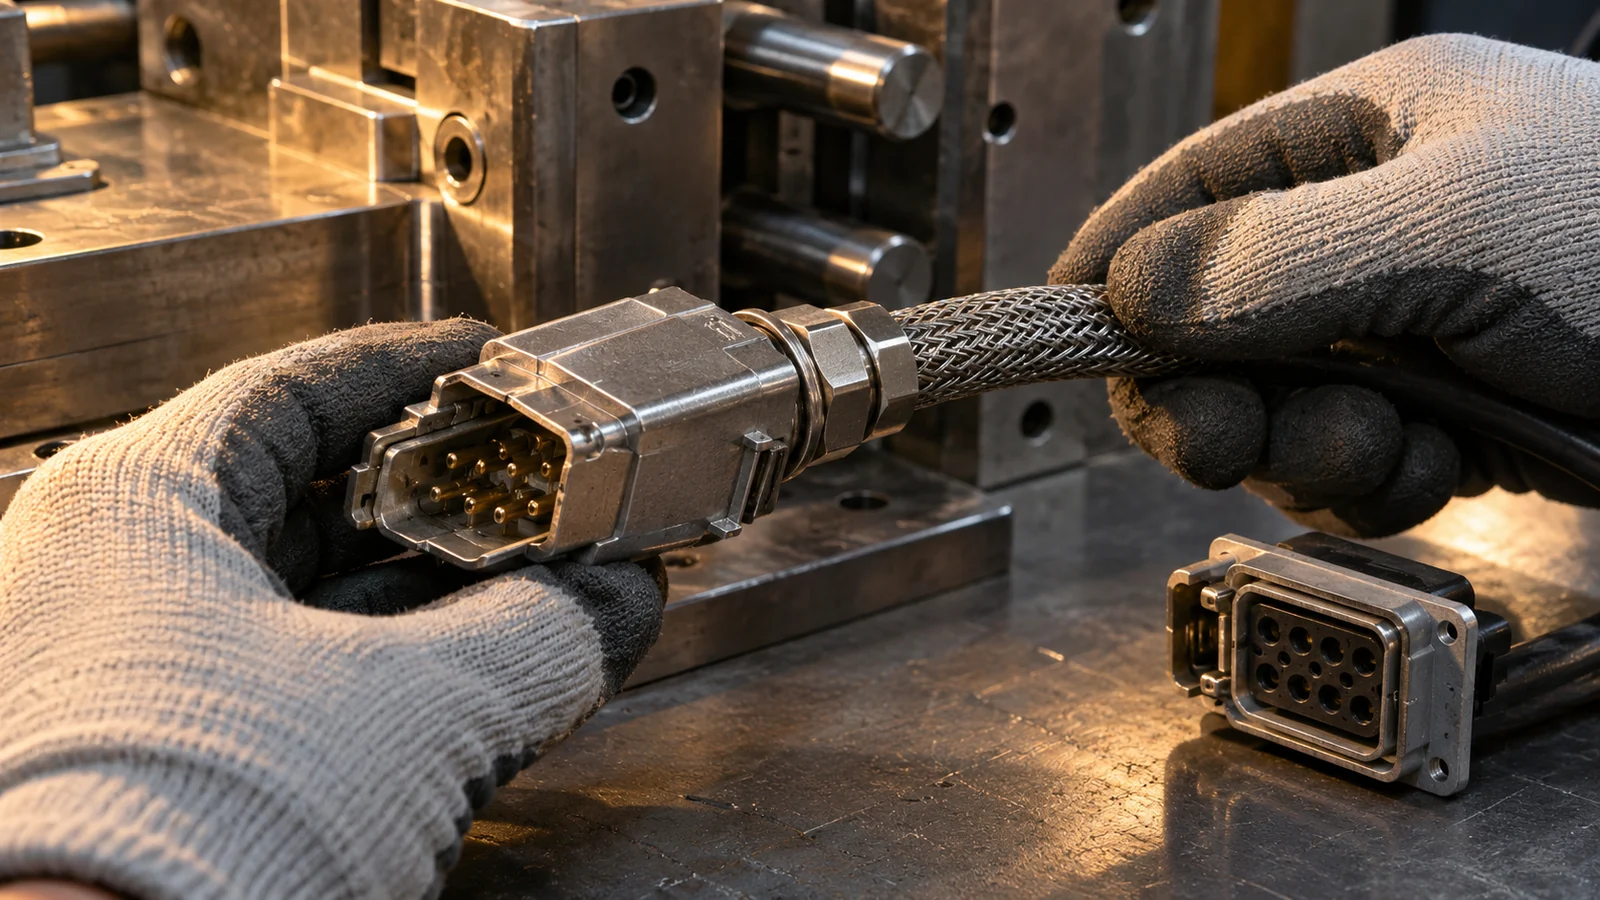
Utilice las instrucciones de trabajo seguro del fabricante del sistema para la inspección y el servicio. Dentro del alcance de mantenimiento aprobado, verifique las conexiones accesibles, el estado del cableado, la identificación de sensores y calentadores, los signos de fuga o contaminación y el estado de las áreas de las compuertas. Confirme que los conectores estén seguros y protegidos, y que la inspección no dañe el cableado, las superficies de sellado ni los detalles del molde.
Las prácticas de limpieza y purga deben corresponder a la resina, el colorante, el diseño del sistema y las recomendaciones del proveedor. Un procedimiento adecuado para un material o colector puede no serlo para otro. Evite usar una herramienta, un compuesto o una secuencia de temperatura no aprobados simplemente porque funcionaron en un molde diferente.
Revise también la refrigeración, el venteo y el acceso de servicio del molde. No todos los defectos atribuidos a un hot-runner se originan dentro del colector. Un venteo obstruido, una compuerta desgastada, una línea de partición dañada o un material cambiado pueden producir síntomas que se asemejan a problemas del sistema.
Planifique el servicio sin crear nuevos defectos
Antes del desmontaje o la reparación, documente el síntoma y conserve muestras pertinentes. Siga el procedimiento aprobado de aislamiento, enfriamiento y manipulación; los componentes del hot-runner pueden retener calor y contener material presurizado o atrapado. Solo personal calificado debe realizar trabajos dentro de los requisitos aplicables de seguridad y equipamiento.
Después del servicio, verifique la identidad de los componentes y la orientación del ensamblaje, confirme las conexiones eléctricas y el mapeo de sensores, y siga la secuencia de arranque especificada. Realice la purga y las pruebas en condiciones controladas, luego verifique el comportamiento de la compuerta y la aceptación de la pieza. Un sistema que calienta con normalidad aún puede necesitar verificación del proceso antes de volver a producción.
Haga que los registros de mantenimiento sean útiles
| Registre | Por qué ayuda |
|---|---|
| Fecha, herramienta y componente del sistema | Conecta el evento con una configuración específica. |
| Alarma o síntoma observado | Muestra qué desencadenó el trabajo en lugar de solo lo que se reemplazó. |
| Material, color y contexto de ejecución | Ayuda a separar el cambio de equipo del cambio de material o de proceso. |
| Inspección o reparación realizada | Crea un historial de mantenimiento trazable. |
| Prueba posterior al servicio y resultado de la pieza | Confirma si se resolvió el problema de aceptación original. |
Mantenga la entrada factual. Si la causa raíz es incierta, márquela como hipótesis y anote qué evidencia la confirmaría. Esto evita que una correlación temporal se convierta en una regla de mantenimiento no documentada.
Señales que merecen investigación
- alarmas repetidas o una zona que se comporta de manera diferente a su línea base establecida;
- fugas nuevas, residuo anormal en la compuerta o un cambio en el comportamiento de cierre;
- daño en conector, cable, sensor o calentador;
- defectos que reaparecen tras un cambio de material o de color;
- trabajo de mantenimiento seguido de un nuevo cambio de calidad específico de la cavidad o de toda la inyección.
Utilice la documentación del proveedor para determinar los límites correctos de inspección y servicio. Para el enfoque más amplio de molde de canal caliente, considere la facilidad de servicio y el acceso de mantenimiento durante el diseño del molde, no solo después de que ocurra un problema de producción.
Preguntas frecuentes
¿Con qué frecuencia se debe dar servicio a un sistema de canal caliente?
No existe un intervalo universal. Siga las instrucciones del proveedor del sistema y utilice las condiciones de operación, el material, las alarmas, el historial de desgaste y el rendimiento observado para establecer el plan de mantenimiento.
¿Puedo utilizar el mismo procedimiento de limpieza para todas las resinas?
No. Los procedimientos de purga o limpieza deben confirmarse para la resina y el sistema. Un material o una secuencia inadecuados pueden generar contaminación o daños.
¿Debe el molde volver a producción inmediatamente después de una reparación?
No sin verificación. Compruebe el ensamblaje, las conexiones, el comportamiento en el arranque, el estado de la compuerta y la aceptación de la pieza moldeada mediante una prueba controlada antes de reanudar la ruta de producción aprobada.