
Gli scarti di materiale nei canali freddi derivano dal polimero che solidifica nel canale di iniezione e nel sistema di canali invece di diventare parte del componente finito. Quanto sia significativo questo materiale dipende dal volume del canale rispetto alla massa del pezzo, dalla dimensione dello shot, dal layout e dalla eventuale ammissibilità del rimacinato secondo le specifiche della resina e i requisiti del prodotto. Prima di modificare il concept dello stampo, misurare il flusso effettivo del materiale e definire cosa accade al canale dopo l'espulsione.
Mappare dove va il materiale
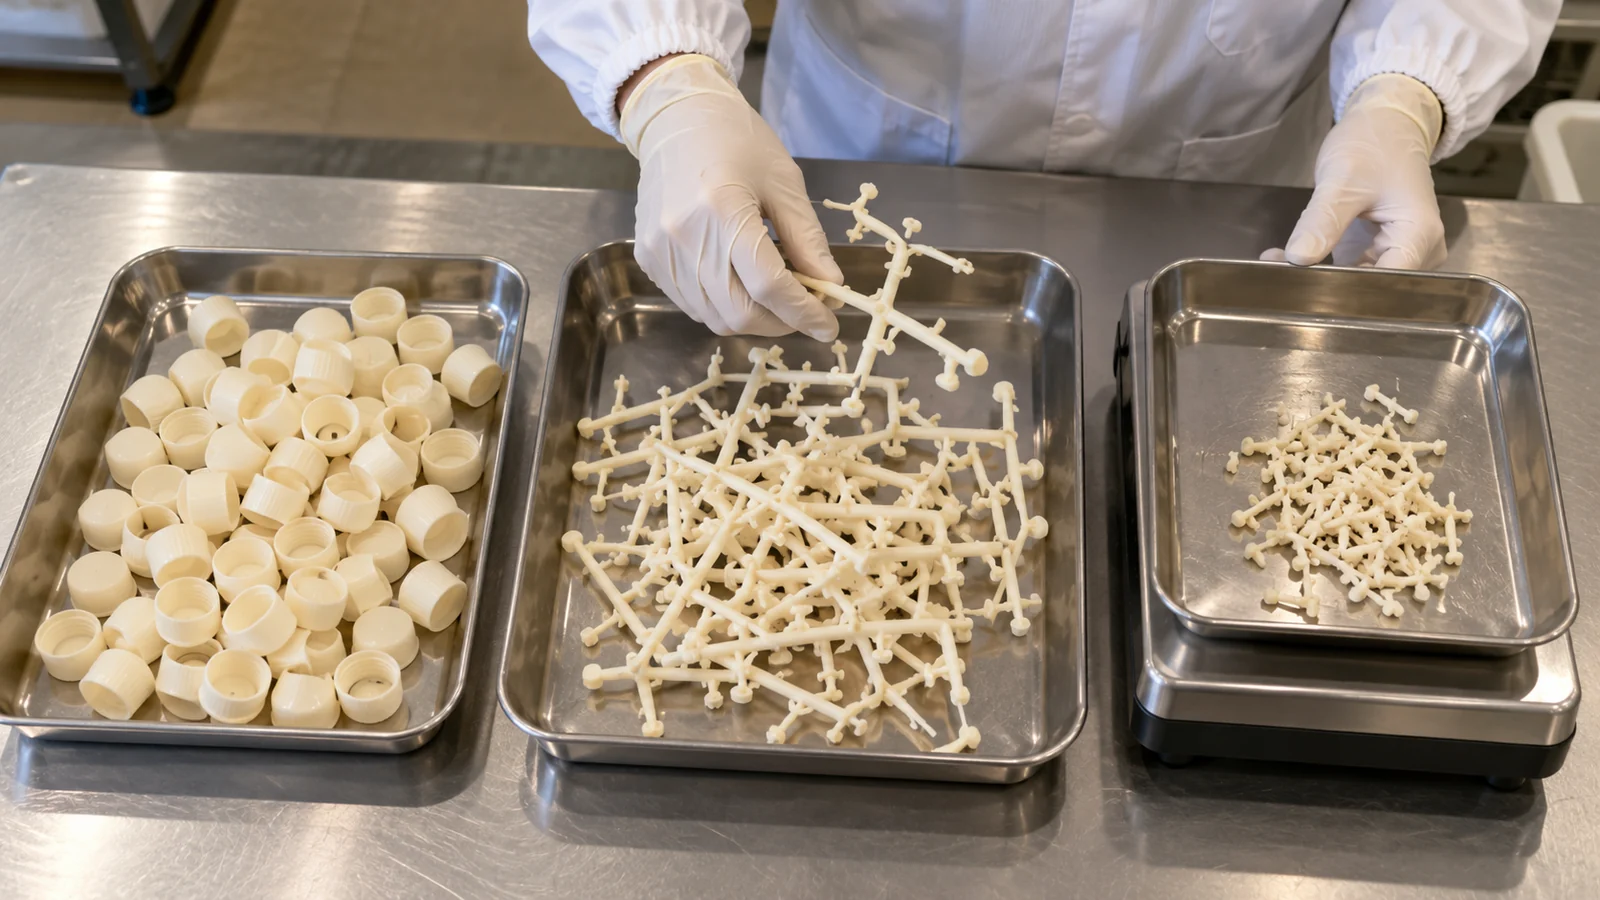
Separare lo shot in pezzi finiti, canale di iniezione, canali, materiale di spurgo e pezzi scartati. Questa semplice mappa del materiale evita che il team definisca “scarto del canale” ogni porzione non appartenente al pezzo, quando parte della perdita può derivare dall'avvio, dal cambio colore o dall'instabilità del processo.
Utilizzare i registri effettivi degli shot e dei pezzi, ove disponibili. Un canale che sembra piccolo accanto allo stampo può rappresentare una quota significativa dello shot per un componente compatto; un pezzo più grande può rendere la stessa geometria del canale meno significativa. Evitare di stimare l'impatto solo da una foto.
Comprendere il bilancio materiale tra canale e pezzo
Il volume del canale dipende dal numero e dalla posizione delle impronte, dalla lunghezza del percorso di flusso, dalla sezione trasversale, dalla strategia di iniezione e dalla necessità di riempire il pezzo in modo affidabile. Il progetto deve fornire un percorso di flusso adeguato, non minimizzare il volume del canale a ogni costo. Un canale sottodimensionato o mal disposto può aumentare la richiesta di pressione o creare incoerenza di riempimento e scarti altrove.
Confrontare i layout candidati con la geometria del pezzo e il materiale. Valutare se il canale può essere accorciato o semplificato senza compromettere l'equilibrio, la posizione del punto di iniezione, lo sfiato o la robustezza dell'attrezzatura. Per gli stampi multi-impronta, ogni impronta deve rimanere adeguatamente alimentata; una modifica che risparmia materiale ma crea difetti specifici dell'impronta non è un miglioramento netto.
Verificare se il rimacinato è consentito
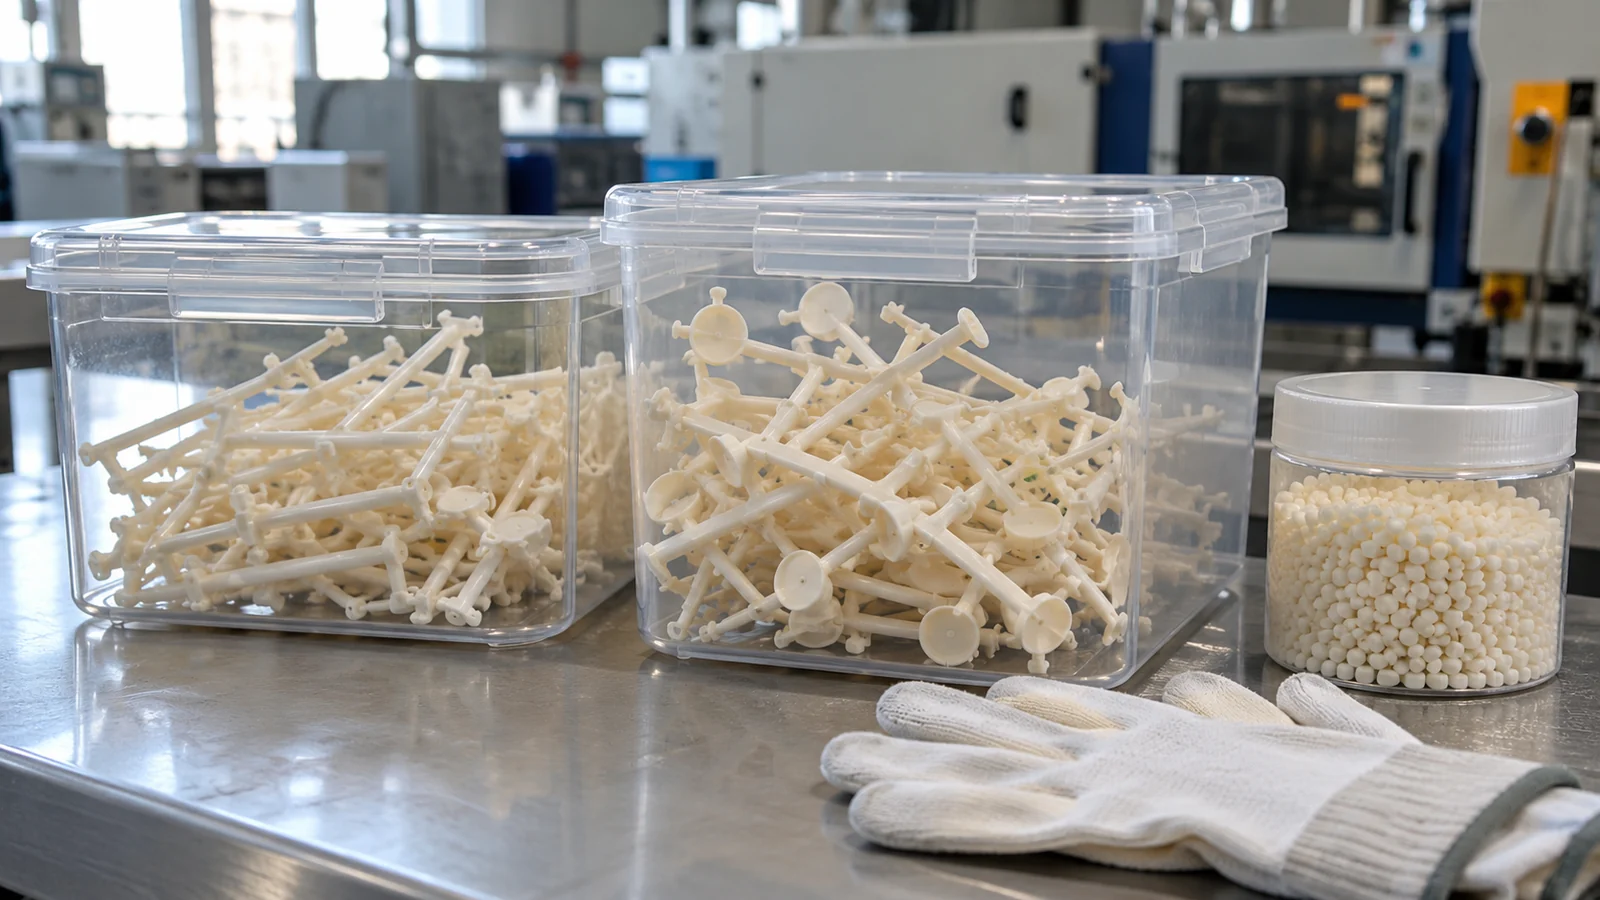
Il materiale dei canali può talvolta essere recuperato e riprocessato, ma tale decisione è controllata dalle indicazioni del fornitore della resina, dalle specifiche del cliente, dall'applicazione, dal rischio di contaminazione e dal sistema qualità. Il rimacinato non è automaticamente equivalente alla resina vergine, e la quantità ammissibile—se presente—deve essere documentata e approvata per il pezzo.
Prima di considerare il rimacinato un risparmio sui costi, confermare le pratiche di raccolta e segregazione, l'identificazione del materiale, la pulizia, i controlli di miscelazione e la tracciabilità. Colori o gradi diversi non devono essere miscelati con leggerezza. Se il prodotto presenta requisiti estetici, meccanici, normativi o specifici del cliente, ottenere l'approvazione pertinente prima di reintrodurre il materiale dei canali in produzione.
Modi per ridurre gli scarti evitabili dei canali
- Rivedere il layout: cercare percorsi di flusso e sezioni di canale inutilmente lunghi che possono essere migliorati mantenendo un riempimento affidabile.
- Rivedere il posizionamento del gate: valutare se uno spostamento del gate può semplificare il canale di alimentazione senza creare linee di saldatura, segni estetici o rischi di riempimento inaccettabili.
- Stabilizzare l'avvio e il cambio produzione: registrare separatamente il materiale di spurgo e quello scartato per evidenziare le perdite non causate dalla geometria del canale di alimentazione.
- Migliorare la movimentazione: mantenere identificato e protetto dalla contaminazione qualsiasi materiale recuperabile approvato.
- Confrontare i concept dello stampo: includere attrezzature, controllo della temperatura, manutenzione e validazione, non solo il consumo di materiale per ciclo.
Ogni modifica deve essere confermata rispetto ai requisiti di qualità del pezzo. Un canale di alimentazione più corto può influire sul riempimento o sulla posizione del gate; un migliore utilizzo del materiale è prezioso solo se si continuano a produrre pezzi accettabili.
Quando un diverso concept di canale merita una revisione
Se il canale di alimentazione rappresenta una quota ricorrente significativa del materiale, valutare se un approccio alternativo al canale sia tecnicamente appropriato. La decisione dipende dal volume di produzione, dalla sensibilità della resina, dai cambi colore, dai requisiti del gate, dal controllo di processo, dalla capacità di manutenzione e dall'investimento in attrezzature. Un sistema a canale caldo può ridurre il materiale solidificato nel canale, ma introduce proprie considerazioni su hardware, controllo e manutenzione; non è automaticamente la soluzione a costo inferiore.
Per una panoramica sulle attrezzature a canale freddo, vedere progettazione dello stampo a canale freddo. Confrontare l'intero percorso produttivo utilizzando dati misurati sul materiale e requisiti di qualità documentati, anziché presumere che un sistema generi sempre meno scarti.
FAQ
Tutto il materiale del canale freddo può essere macinato?
No. Il riutilizzo dipende dalle indicazioni sulla resina, dai requisiti del cliente e del prodotto, dai controlli sulla contaminazione e dall'approvazione. Non considerare il macinato accettabile senza una base documentata.
Un canale di colata più piccolo riduce sempre il costo totale?
No. Il canale di colata deve comunque garantire un riempimento affidabile e l'equilibrio delle cavità. Se un progetto più piccolo aumenta i difetti o l'instabilità del processo, il risparmio apparente di materiale può essere compensato da scarti e tempi di inattività.
Un canale caldo è sempre migliore per l'efficienza dei materiali?
Non in ogni programma. Può ridurre il materiale solidificato del canale di colata, ma modifica gli stampi, il controllo, la manutenzione e le considerazioni sui cambi di produzione. Confrontare questi fattori con i dati reali di iniezione e i requisiti del progetto.