
Produzione di stampi a iniezione a canale freddo
Minimizzare gli investimenti iniziali per l'attrezzatura e semplificare la manutenzione dello stampo mantenendo rapidi cambi di colore della resina richiede un'ingegnerizzazione collaudata del canale freddo. La produzione di stampi a iniezione a canale freddo utilizza basi stampo a due piastre o a tre piastre in cui il canale polimerico si solidifica durante ogni ciclo insieme ai pezzi. Presso Jucheng Precision, produttore certificato ISO 9001 e IATF 16949, siamo specializzati in attrezzature a canale freddo a 2 piastre e 3 piastre ad alta affidabilità. Grazie a oltre 25 centri di lavorazione CNC a 5 assi interni e oltre 35 presse a iniezione, lavoriamo termoplastici sensibili al calore e resine ingegneristiche, progettando sottosquadri ottimizzati e separazione automatica del canale verificata tramite ispezione Zeiss CMM.
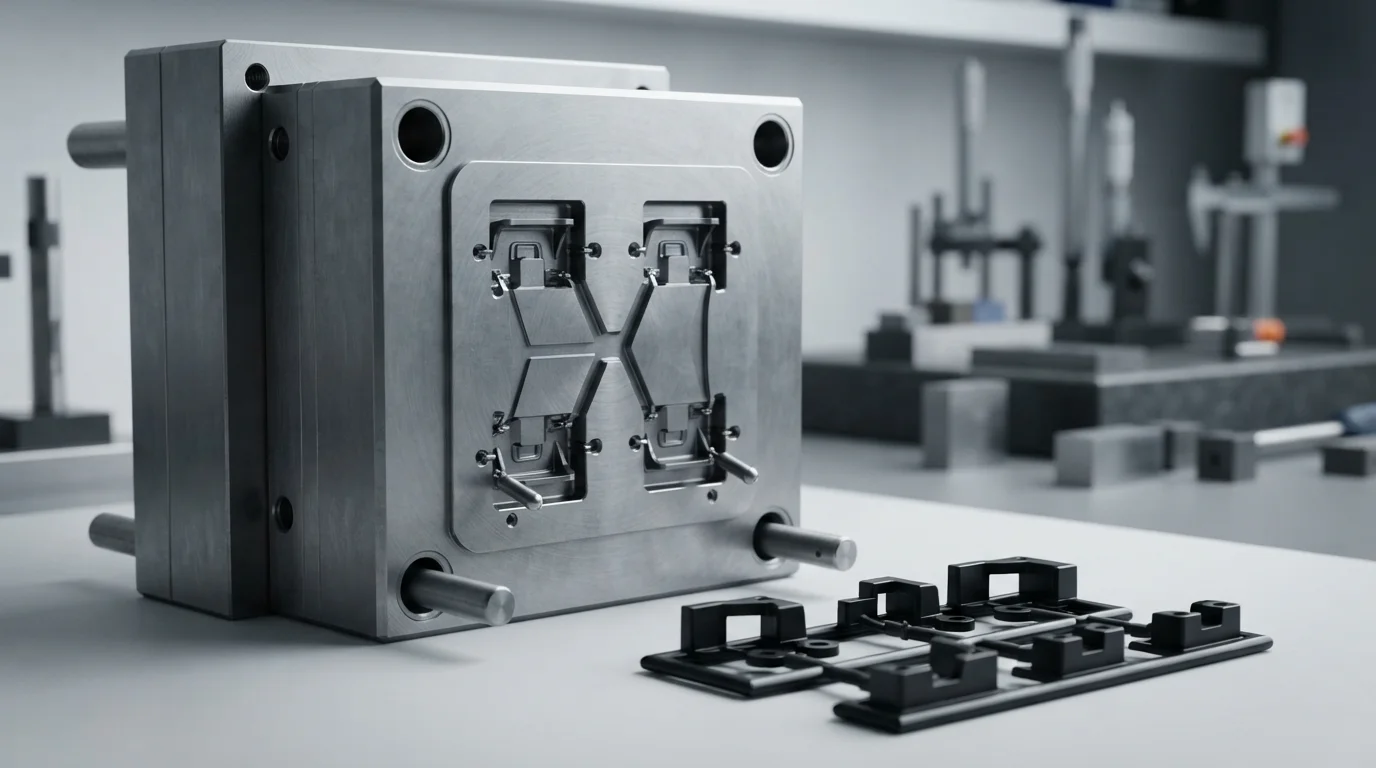
Economico Stampo a canale freddo produzione per una versatile realizzazione di pezzi in plastica. Costruite con basi stampo di precisione a 2 piastre o 3 piastre, le attrezzature a canale freddo offrono bassi costi iniziali dell'attrezzatura, manutenzione semplice e rapidi cambi di materiale o colore durante Stampaggio a iniezione di plastica esegue.
Strutture degli stampi a canale freddo: stampi a 2 piastre vs. a 3 piastre
I sistemi a canale freddo solidificano il canale di colata durante ogni ciclo insieme al pezzo. Progettiamo due distinte configurazioni di piastre dello stampo in base alle vostre esigenze di posizionamento dell'ingresso:
Stampi a canale freddo a due piastre (2 piastre)
La struttura dello stampo più comune ed economica. Il piano di divisione si apre una volta per espellere insieme sia i pezzi stampati sia il canale di colata collegato. Utilizza ingressi laterali, sottosquadri (ingressi a tunnel) o canali diretti. Ideale per geometrie semplici dei pezzi e produzioni da basse a medie volumi.
Stampi a canale freddo a tre piastre (3 piastre)
Presenta due piani di divisione distinti. Un'apertura espelle il sistema di canali mentre la seconda si apre per espellere i pezzi. Consente l'iniezione a punto direttamente sulla parte superiore del centro del pezzo, abilitando la separazione automatica del canale senza il costo di un Stampo a canale caldo.
Matrice di confronto tra attrezzature a canale freddo e a canale caldo
Il confronto tra canali freddi convenzionali e sistemi a canale caldo aiuta a determinare il percorso di attrezzaggio più economico per il vostro budget di produzione:
| Attributo dell'attrezzatura | Stampo a canale freddo | Attrezzatura con sistema hot runner |
|---|---|---|
| Costo iniziale dell'attrezzatura | Significativamente inferiore (nessun collettore riscaldato o elettronica) | Superiore (richiede blocchi collettore riscaldati e controllori) |
| Complessità di manutenzione | Semplice ed economico (pulizia e lucidatura meccaniche) | Complesso (richiede sostituzione dell'ugello e controlli del cablaggio elettrico) |
| Cambi di colore e resina | Veloce e semplice (ideale per cambi frequenti di materiale) | Più lento (richiede spurgo dei canali interni riscaldati del collettore) |
| Polimeri termosensibili | Eccellente (rischio zero di degradazione termica nel canale di colata) | Richiede un controllo rigoroso della temperatura (rischio di degradazione) |
Ingegnerizzazione dell'attrezzatura: progettazione dello sprue, sottosquadri e ottimizzazione della rigenerazione del canale di colata
Un corretto dimensionamento del canale di colata a freddo bilancia la pressione di riempimento rispetto allo scarto del canale durante Produzione di stampi personalizzati:
1. Profili del canale di colata trapezoidali e completamente tondi
Progettiamo canali di colata completamente tondi o trapezoidali modificati utilizzando fresatura CNC a 5 assi. Ciò massimizza il rapporto volume-superficie, riducendo le cadute di pressione e prevenendo il congelamento prematuro della massa fusa.
2. Sottosquadri automatici e distacco a tunnel
Per eliminare la manodopera di rifinitura manuale, lavoriamo i sottocanali a tunnel o i gate a banana sotto la linea di divisione. Il canale si distacca automaticamente all'espulsione del pezzo, garantendo un'estetica del gate pulita su Stampaggio a Iniezione a Basso Volume esegue.
3. Protezione delle resine termosensibili (PVC e termoplastici)
I polimeri termicamente instabili come il cloruro di polivinile (PVC), ABS, e Policarbonato (PC) traggono vantaggio dai canali freddi. Poiché la resina si muove continuamente senza sostare nei collettori riscaldati, la degradazione termica e l'emissione di gas acidi vengono completamente evitate.
4. Riciclo efficiente della rimacinatura dello sprue
Gli sprue freddi solidi possono essere macinati in rimacinato e miscelati con resina vergine in rapporti controllati (tipicamente dal 10% al 20%), recuperando i costi del materiale su parti industriali non critiche.
Scenari applicativi ideali per l'attrezzatura a canale freddo
- Prototipi e produzioni di breve durata: Stampo a iniezione per prototipi costruzioni, lotti pilota e produzione da basso a medio volume in cui l'investimento in canale caldo non è economicamente giustificato.
- Campionatura frequente di resine e colori: Linee di prodotto medicali, automobilistiche o industriali che richiedono cambi frequenti di resina o abbinamenti di colori personalizzati.
- Polimeri termosensibili: Raccordi in PVC trasparente, Poliammide (PA/Nylon) staffaggi, Elastomero Termoplastico (TPE) grips, and heat-sensitive elastomeric seals.
Domande frequenti (FAQ)
Q: Why choose a cold runner mold over a hot runner mold?
A: Cold runner molds cost significantly less upfront, require simple mechanical maintenance, allow quick resin/color changes, and are highly suitable for heat-sensitive polymers that degrade in hot manifolds.
Q: What is the difference between a two-plate mold and a three-plate mold?
A: A 2-plate mold opens at one main parting line, ejecting parts and sprues together. A 3-plate mold opens at two distinct parting lines, allowing automatic pinpoint degating at the part center.
Q: Can cold runners be recycled and reused?
A: Yes. Cold runner sprues can be granulated into regrind and blended with virgin resin (typically at 10% to 20% ratios) for non-critical parts, recovering material costs.
Q: How do you perform mold validation on cold runner tooling?
A: Every tool undergoes scientific Prova Stampi e Validazione sampling (T0/T1) on our electric presses, followed by Zeiss CMM dimensional inspection and Riparazione e manutenzione stampi checks.