
Fabricación de moldes de inyección de canal frío
Minimizar las inversiones iniciales en utillaje y simplificar el mantenimiento de los moldes mientras se mantienen cambios rápidos de color de resina requiere una ingeniería de canal frío probada. La fabricación de moldes de inyección de canal frío utiliza bases de molde de dos placas o de tres placas en las que el canal de polímero se solidifica durante cada ciclo junto con las piezas. En Jucheng Precision, un fabricante certificado ISO 9001 e IATF 16949, nos especializamos en utillaje de canal frío de 2 placas y 3 placas de alta fiabilidad. Impulsados por más de 25 centros de mecanizado CNC de 5 ejes internos y más de 35 prensas de inyección, procesamos termoplásticos sensibles al calor y resinas de ingeniería, diseñando subcompuertas optimizadas y separación automática del canal verificadas mediante inspección con CMM Zeiss.
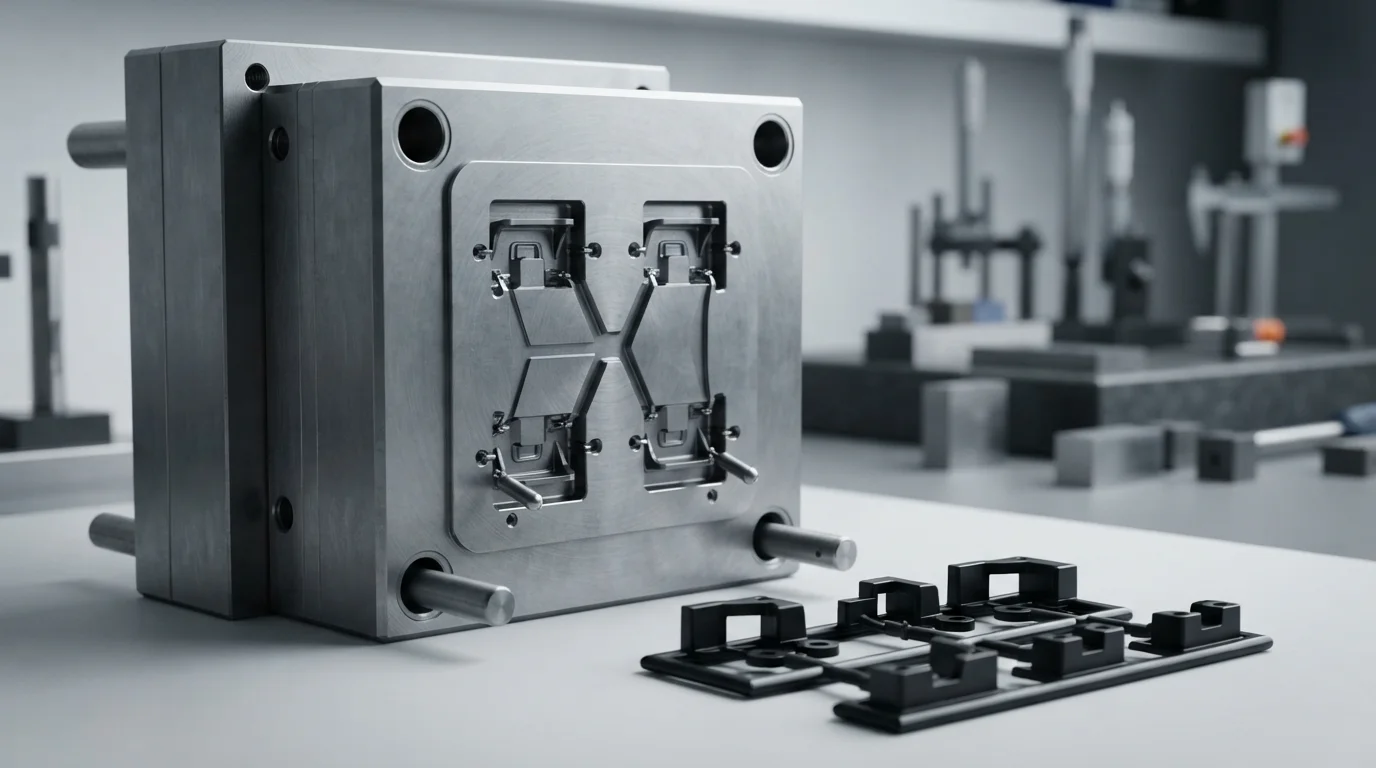
Rentable Molde de canal frío fabricación para la producción versátil de piezas plásticas. Construido con bases de molde de 2 placas o 3 placas de precisión, el utillaje de canal frío ofrece bajos costos iniciales de utillaje, mantenimiento sencillo y cambios rápidos de material o color durante Moldeo por Inyección de Plástico producciones.
Estructuras de moldes de canal frío: moldes de 2 placas frente a moldes de 3 placas
Los sistemas de canal frío solidifican el canal de colada durante cada ciclo junto con la pieza. Diseñamos dos configuraciones distintas de placas de molde según sus necesidades de ubicación de la compuerta:
Moldes de canal frío de dos placas (2 placas)
La estructura de molde más común y económica. La línea de partición se abre una vez para expulsar tanto las piezas moldeadas como el bebedero de canal conectado. Utiliza compuertas laterales, subcompuertas (compuertas túnel) o bebederos directos. Ideal para geometrías de pieza simples y producción de volumen bajo a medio.
Moldes de canal frío de tres placas (3 placas)
Presenta dos líneas de partición distintas. Una abertura expulsa el sistema de canal mientras que la segunda se abre para expulsar las piezas. Permite el gateado puntual directamente sobre el centro de la pieza, lo que permite el degateado automático del canal sin el costo de un Molde de Canal Caliente.
Matriz comparativa de utillaje de canal frío frente a canal caliente
Comparar los canales fríos convencionales con los sistemas de canal caliente ayuda a determinar la ruta de utillaje más económica para su presupuesto de producción:
| Atributo del utillaje | Molde de canal frío | Utillaje del sistema de canal caliente |
|---|---|---|
| Costo inicial del utillaje | Significativamente menor (sin colectores calientes ni electrónica) | Mayor (Requiere bloques de manifold calentados y controladores) |
| Complejidad de mantenimiento | Simple y económico (limpieza y pulido mecánicos) | Complejo (requiere reemplazo de boquillas y verificación del cableado eléctrico) |
| Cambios de color y resina | Rápido y fácil (ideal para cambios frecuentes de material) | Más lento (requiere purga de los canales internos calentados del manifold) |
| Polímeros sensibles al calor | Excelente (riesgo nulo de degradación térmica en el canal de colada) | Requiere control estricto de temperatura (riesgo de degradación) |
Ingeniería de utillaje: diseño de bebedero, subcompuertas y optimización de remolienda del canal de colada
El dimensionamiento adecuado del canal de colada frío equilibra la presión de llenado frente al desperdicio del canal durante Fabricación de Moldes Personalizados:
1. Perfiles de canal de colada trapezoidales y totalmente redondos
Diseñamos canales de colada totalmente redondos o trapezoidales modificados mediante fresado CNC de 5 ejes. Esto maximiza las relaciones volumen-superficie, reduciendo las caídas de presión y evitando la solidificación prematura del fundido.
2. Subcompuertas automáticas y descompuerta de túnel
Para eliminar el trabajo manual de recorte, mecanizamos subcompuertas de túnel o compuertas tipo banana por debajo de la línea de partición. La colada se corta automáticamente al expulsar la pieza, ofreciendo una estética de compuerta limpia en Moldeo por inyección de bajo volumen producciones.
3. Protección de resinas sensibles al calor (PVC y termoplásticos)
Los polímeros térmicamente inestables como el Policloruro de vinilo (PVC), ABS, y Policarbonato (PC) se benefician de las coladas frías. Como la resina fluye continuamente sin permanecer en colectores calefactados, se evitan por completo la degradación térmica y la emisión de gases ácidos.
4. Reciclaje eficiente de mazarota molida
Las coladas frías sólidas se pueden granular para obtener material molido y mezclarlas de nuevo con resina virgen en proporciones controladas (típicamente 10% a 20%), recuperando los costos de material en piezas industriales no críticas.
Escenarios de aplicación ideales para utillaje de colada fría
- Prototipos y series de producción cortas: Molde de inyección de prototipo construcciones, tiradas piloto y fabricación de volumen bajo a medio donde la inversión en colada caliente no está económicamente justificada.
- Muestreo frecuente de resina y color: Líneas de productos médicos, automotrices o industriales que requieren cambios constantes de resina o igualación de color personalizada.
- Polímeros térmicamente sensibles: Racores de PVC transparente, Poliamida (PA/Nylon) soportes, Elastómero Termoplástico (TPE) agarres y sellos elastoméricos sensibles al calor.
Preguntas frecuentes (FAQ)
P: ¿Por qué elegir un molde de canal frío en lugar de un molde de canal caliente?
R: Los moldes de canal frío cuestan significativamente menos por adelantado, requieren un mantenimiento mecánico sencillo, permiten cambios rápidos de resina/color y son muy adecuados para polímeros sensibles al calor que se degradan en los canales calientes.
P: ¿Cuál es la diferencia entre un molde de dos placas y un molde de tres placas?
R: Un molde de 2 placas se abre en una línea de partición principal, expulsando las piezas y las coladas juntas. Un molde de 3 placas se abre en dos líneas de partición distintas, lo que permite el descolado automático en punta en el centro de la pieza.
P: ¿Se pueden reciclar y reutilizar los canales fríos?
R: Sí. Las coladas de canal frío se pueden granular en molienda y mezclar con resina virgen (normalmente en proporciones de 10% a 20%) para piezas no críticas, recuperando los costos de material.
P: ¿Cómo se realiza la validación del molde en utillaje de canal frío?
R: Cada molde se somete a un muestreo científico Prueba y validación de molde (T0/T1) en nuestras prensas eléctricas, seguido de una inspección dimensional con CMM Zeiss y Reparación y mantenimiento de moldes controles.