
Herstellung von Kaltkanal-Spritzgussformen
Die Minimierung der anfänglichen Werkzeugkosten und die Vereinfachung der Formenwartung bei gleichzeitig schnellem Wechsel der Harzfarbe erfordern bewährte Kaltkanaltechnik. Die Herstellung von Kaltkanal-Spritzgussformen nutzt zweiteilige oder dreiteilige Formgrundkörper, bei denen der Polymerkanal in jedem Zyklus zusammen mit den Teilen erstarrt. Bei Jucheng Precision, einem nach ISO 9001 und IATF 16949 zertifizierten Hersteller, sind wir auf hochzuverlässige Kaltkanal-Werkzeuge mit 2 Platten und 3 Platten spezialisiert. Angetrieben von über 25 eigenen 5-Achsen-CNC-Bearbeitungszentren und über 35 Spritzgießpressen verarbeiten wir wärmeempfindliche Thermoplaste und technische Harze und entwickeln optimierte Angusskanäle und automatische Angusstrennung, die durch Zeiss-KMG-Prüfung verifiziert werden.
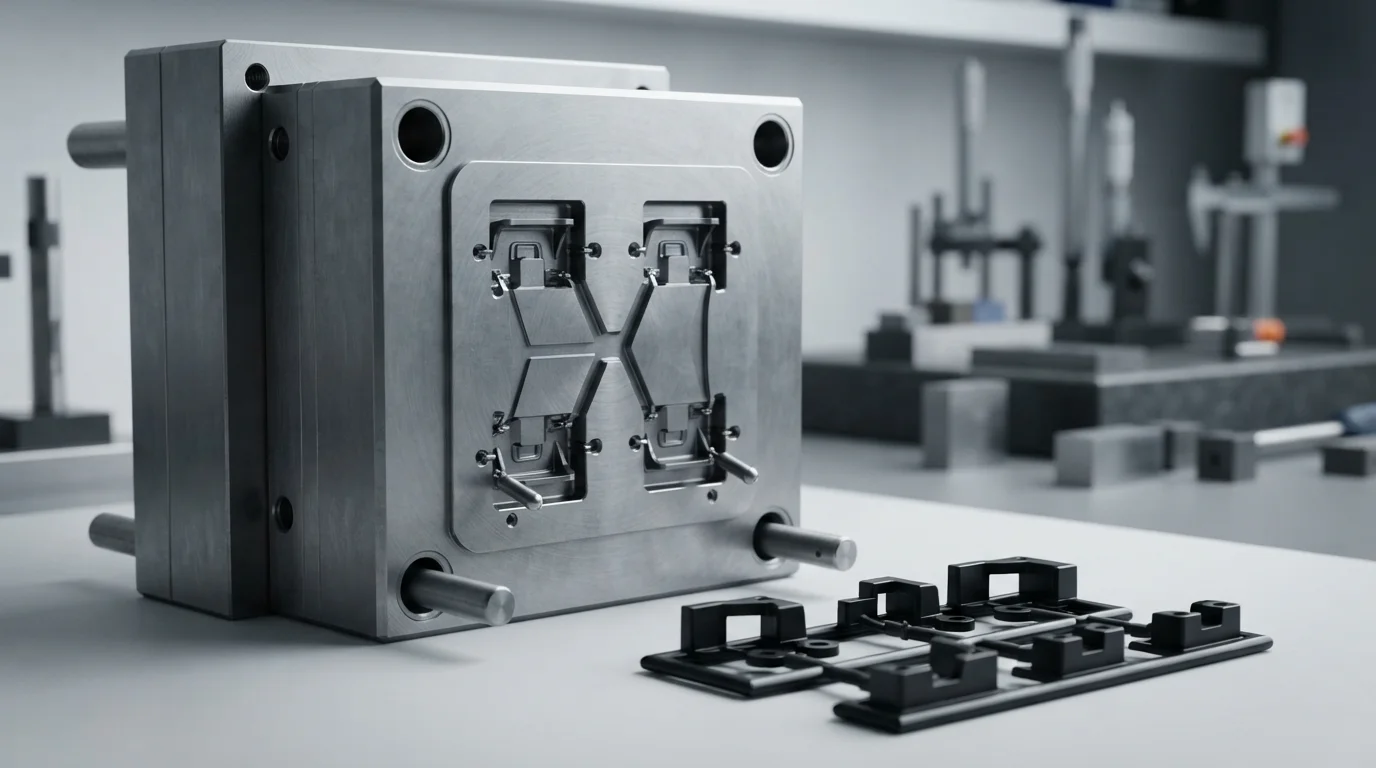
Kostengünstige Kaltkanalform Herstellung für die vielseitige Produktion von Kunststoffteilen. Kaltkanal-Werkzeuge, gefertigt mit präzisen 2-Platten- oder 3-Platten-Formgrundkörpern, bieten niedrige anfängliche Werkzeugkosten, einfache Wartung und schnelle Material- oder Farbwechsel während Spritzguss Läufen.
Kaltkanal-Formstrukturen: 2-Platten- vs. 3-Platten-Formen
Kaltkanalsysteme lassen den Angusskanal in jedem Zyklus zusammen mit dem Teil erstarren. Wir entwickeln zwei unterschiedliche Formplattenkonfigurationen basierend auf Ihren Anforderungen an die Anspritzposition:
Zweiteilige Kaltkanalformen (2-Platten)
Die gebräuchlichste und wirtschaftlichste Formstruktur. Die Trennebene öffnet sich einmal, um sowohl die Formteile als auch den verbundenen Angusssteg gemeinsam auszuwerfen. Verwendet Randangüsse, Tunnelangüsse (Sub-Gates) oder Direktangüsse. Ideal für einfache Teilegeometrien und Produktion in niedrigen bis mittleren Stückzahlen.
Dreiteilige Kaltkanalformen (3-Platten)
Verfügt über zwei unterschiedliche Trennebenen. Eine Öffnung wirft das Angusssystem aus, während die zweite Öffnung die Teile auswirft. Ermöglicht Punktanspritzung direkt auf der Oberseite der Teilemitte und damit automatische Angusstrennung ohne die Kosten für ein Heißkanalform.
Vergleichsmatrix Kaltkanal- vs. Heißkanal-Werkzeuge
Der Vergleich konventioneller Kaltkanäle mit Heißkanalsystemen hilft, den wirtschaftlichsten Werkzeugweg für Ihr Produktionsbudget zu bestimmen:
| Werkzeugmerkmal | Kaltkanalform | Heißkanalsystem-Werkzeug |
|---|---|---|
| Anfängliche Werkzeugkosten | Deutlich niedriger (keine beheizten Verteiler oder Elektronik) | Höher (erfordert beheizte Verteilerblöcke und Steuergeräte) |
| Wartungskomplexität | Einfach & kostengünstig (mechanische Reinigung & Polieren) | Komplex (erfordert Düsenaustausch & Prüfung der elektrischen Verkabelung) |
| Farb- & Harzwechsel | Schnell & einfach (ideal für häufige Materialwechsel) | Langsamer (erfordert Spülen beheizter interner Verteilerkanäle) |
| Wärmeempfindliche Polymere | Ausgezeichnet (kein Risiko thermischer Degradation im Angusskanal) | Erfordert strenge Temperaturkontrolle (Risiko der Degradation) |
Werkzeugtechnik: Angussgestaltung, Seitenguss-Design & Optimierung der Angussmahlgut-Wiederverwendung
Eine korrekte Dimensionierung des Kaltkanals gleicht den Fülldruck gegen den Angussabfall ab während Kundenspezifischer Formenbau:
1. Trapezförmige & vollrunde Angusskanalprofile
Wir konstruieren vollrunde oder modifizierte trapezförmige Angusskanäle mittels 5-Achsen-CNC-Fräsen. Dies maximiert das Verhältnis von Volumen zu Oberfläche, reduziert Druckverluste und verhindert ein vorzeitiges Erstarren der Schmelze.
2. Automatische Seitengüsse & Tunnelentgratung
Um manuelle Nachbearbeitung zu eliminieren, fräsen wir Tunnel-Seitengüsse oder Bananengüsse unterhalb der Trennebene. Der Anguss wird beim Auswerfen des Teils automatisch abgeschert und liefert saubere Angusskosmetik an Spritzguss in Kleinserie Läufen.
3. Schutz hitzeempfindlicher Harze (PVC & Thermoplaste)
Thermisch instabile Polymere wie Polyvinylchlorid (PVC), ABS, und Polycarbonat (PC) profitieren von Kaltkanälen. Da das Harz kontinuierlich fließt, ohne in beheizten Verteilerkanälen zu verweilen, werden thermischer Abbau und das Ausgasen von Säuregas vollständig vermieden.
4. Effizientes Recycling von Angussmahlgut
Feste Kaltkanäle können zu Mahlgut granuliert und in kontrollierten Verhältnissen (typischerweise 10 % bis 20 %) mit Neuware vermischt werden, wodurch Materialkosten bei unkritischen Industriebauteilen zurückgewonnen werden.
Ideale Anwendungsszenarien für Kaltkanal-Werkzeuge
- Prototypen- & Kurzserienfertigung: Prototypen-Spritzgussform Musterbau, Pilotserien und Fertigung in niedrigen bis mittleren Stückzahlen, bei denen sich eine Heißkanal-Investition wirtschaftlich nicht rechtfertigt.
- Häufiger Harz- & Farbwechsel: Medizinische, automotive oder industrielle Produktlinien, die ständige Harzwechsel oder kundenspezifische Farbabstimmung erfordern.
- Thermisch empfindliche Polymere: Klare PVC-Fittings, Polyamid (PA/Nylon) Halterungen, Thermoplastisches Elastomer (TPE) Griffe und hitzeempfindliche elastomere Dichtungen.
Häufig gestellte Fragen (FAQ)
F: Warum ein Kaltkanalwerkzeug einem Heißkanalwerkzeug vorziehen?
A: Kaltkanalwerkzeuge sind in der Anschaffung deutlich günstiger, erfordern eine einfache mechanische Wartung, ermöglichen schnelle Harz-/Farbwechsel und eignen sich hervorragend für wärmeempfindliche Polymere, die in heißen Verteilerkanälen degradieren.
F: Was ist der Unterschied zwischen einem Zweiplattenwerkzeug und einem Dreiplattenwerkzeug?
A: Ein 2-Plattenwerkzeug öffnet an einer Haupttrennebene und stößt Teile und Angüsse gemeinsam aus. Ein 3-Plattenwerkzeug öffnet an zwei getrennten Trennebenen und ermöglicht ein automatisches Punktanguss-Abtrennen in der Teilemitte.
F: Können Kaltkanalangüsse recycelt und wiederverwendet werden?
A: Ja. Kaltkanalangüsse können zu Mahlgut granuliert und mit Neuware vermischt werden (typischerweise in Verhältnissen von 10% bis 20%) für unkritische Teile, wodurch Materialkosten zurückgewonnen werden.
F: Wie führen Sie die Werkzeugvalidierung bei Kaltkanalwerkzeugen durch?
A: Jedes Werkzeug durchläuft eine wissenschaftliche Formmusterung & Validierung Bemusterung (T0/T1) auf unseren Elektropressen, gefolgt von einer dimensionalen Prüfung mit dem Zeiss-Koordinatenmessgerät und Formenreparatur & -wartung Prüfungen.