
コールドランナー射出成形金型製造
初期の金型投資を最小限に抑え、金型メンテナンスを簡素化しながら、樹脂の色替えを迅速に行うには、実績のあるコールドランナーエンジニアリングが必要です。コールドランナー射出成形金型製造では、二枚板または三枚板の金型ベースを使用し、各サイクルでポリマーランナーが部品とともに固化します。ISO 9001およびIATF 16949認証の製造業者であるJucheng Precisionは、高信頼性の2枚板および3枚板コールドランナー金型を専門としています。25台以上の社内5軸CNCマシニングセンターと35台以上の射出成形機を駆使し、熱に敏感な熱可塑性樹脂やエンジニアリング樹脂を加工し、最適化されたサブゲートと自動ランナー分離を設計し、Zeiss CMM検査で検証しています。.
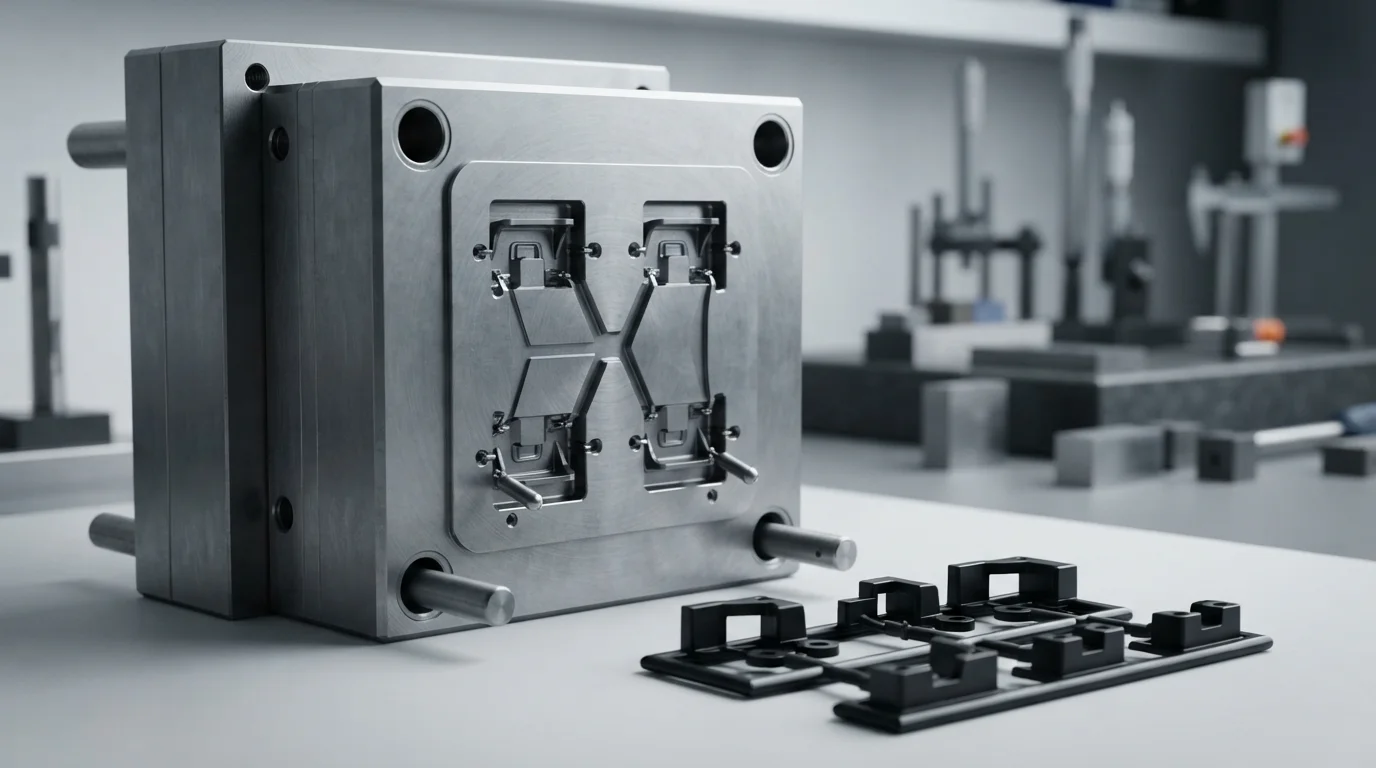
費用対効果が高い コールドランナー金型 多用途なプラスチック部品生産のための製造。精密な2枚板または3枚板の金型ベースで構築されたコールドランナー金型は、初期金型コストが低く、メンテナンスが簡単で、材料や色の変更を迅速に行えます。 プラスチック射出成形 実行します。.
コールドランナー金型構造:2枚板 vs. 3枚板金型
コールドランナーシステムでは、各サイクルでランナー流路が部品とともに固化します。当社はゲート位置の要件に基づいて、2つの異なる金型プレート構成を設計します:
2枚板コールドランナー金型(2枚板)
最も一般的で経済的な金型構造です。パーティングラインが一度開き、成形部品と接続されたランナースプルーを同時に突き出します。エッジゲート、サブゲート(トンネルゲート)、または直接スプルーを使用します。単純な部品形状や少量から中量の生産に最適です。.
3枚板コールドランナー金型(3枚板)
2つの異なるパーティングラインを備えています。一方の開きでランナーシステムを突き出し、もう一方の開きで部品を突き出します。部品中心の真上にピンポイントゲートを可能にし、コストをかけずに自動ランナーゲートカットを実現します。 ホットランナー金型.
コールドランナー vs. ホットランナー金型マトリックス
従来のコールドランナーとホットランナーシステムを比較することで、生産予算に最も経済的な金型の道筋を判断できます:
| 金型属性 | コールドランナー金型 | ホットランナーシステム金型 |
|---|---|---|
| 初期金型コスト | 大幅に低減(加熱マニホールドや電子機器が不要) | より高い(加熱マニホールドブロックとコントローラーが必要) |
| メンテナンスの複雑さ | シンプルで低コスト(機械的な洗浄と研磨) | 複雑(チップ交換と電気配線の点検が必要) |
| 色と樹脂の変更 | 迅速かつ簡単(頻繁な材料変更に最適) | より遅い(加熱された内部マニホールド流路のパージが必要) |
| 熱に敏感なポリマー | 優れている(ランナー内での熱劣化リスクがゼロ) | 厳密な温度管理が必要(劣化のリスクあり) |
金型工学:スプルー設計、サブゲート、ランナー再生材の最適化
適切なコールドランナーのサイズ設定により、充填圧力とランナー廃材のバランスを取る カスタム金型製作:
1. 台形およびフルラウンドのランナープロファイル
5軸CNCフライス加工を用いて、フルラウンドまたは改良型台形のランナー流路を設計します。これにより体積対表面積の比率が最大化され、圧力損失が低減し、溶融樹脂の早期固化を防ぎます。.
2. Automatic Sub-Gates & Tunnel Degating
To eliminate manual trimming labor, we machine tunnel sub-gates or banana gates below the parting line. The runner shears off automatically upon part ejection, delivering clean gate cosmetics on 低量射出成形 実行します。.
3. Heat-Sensitive Resin Protection (PVC & Thermoplastics)
Thermally unstable polymers like Polyvinyl Chloride (PVC), ABS, ,および ポリカーボネート(PC) benefit from cold runners. Because resin moves continuously without residing in heated manifolds, thermal degradation and acid gas outgassing are completely avoided.
4. Efficient Sprue Regrind Recycling
Solid cold runners can be granulating into regrind and blended back with virgin resin at controlled ratios (typically 10% to 20%), recovering material costs on non-critical industrial parts.
Ideal Application Scenarios for Cold Runner Tooling
- Prototype & Short Production Runs: 試作射出成形金型 builds, pilot runs, and low-to-medium volume manufacturing where hot runner investment is economically unjustified.
- Frequent Resin & Color Sampling: Medical, automotive, or industrial product lines requiring constant resin changes or custom color matching.
- Thermally Sensitive Polymers: Clear PVC fittings, ポリアミド(PA/ナイロン) ブラケット、, 熱可塑性エラストマー(TPE) グリップ、および熱に敏感なエラストマーシール。.
よくある質問(FAQ)
Q: ホットランナー金型ではなくコールドランナー金型を選ぶ理由は何ですか?
A: コールドランナー金型は初期コストが大幅に低く、機械的メンテナンスが簡単で、樹脂や色の変更が迅速に行え、ホットマニホールド内で劣化する熱に敏感なポリマーに非常に適しています。.
Q: 2プレート金型と3プレート金型の違いは何ですか?
A: 2プレート金型は1つの主要なパーティングラインで開き、製品とスプルーを一緒に突き出します。3プレート金型は2つの異なるパーティングラインで開き、製品中心での自動ピンポイントゲート切断が可能です。.
Q: コールドランナーはリサイクルして再利用できますか?
A: はい。コールドランナーのスプルーは粉砕して再生材とし、バージン樹脂とブレンド(通常10%~20%の比率)して非重要部品に使用でき、材料コストを回収できます。.
Q: コールドランナー金型の金型検証はどのように行いますか?
A: すべての金型は当社の電動プレスで科学的な 金型トライアルと検証 サンプリング(T0/T1)を行い、続いてZeiss CMMによる寸法検査および 金型の修理・メンテナンス チェック。.