
콜드 러너 사출 금형 제조
초기 툴링 투자를 최소화하고 금형 유지보수를 단순화하면서도 신속한 수지 색상 변경을 유지하려면 검증된 콜드 러너 엔지니어링이 필요합니다. 콜드 러너 사출 금형 제조는 각 사이클마다 폴리머 러너가 부품과 함께 고화되는 2플레이트 또는 3플레이트 금형 베이스를 활용합니다. ISO 9001 및 IATF 16949 인증 제조사인 Jucheng Precision은 고신뢰성 2플레이트 및 3플레이트 콜드 러너 툴링을 전문으로 합니다. 25대 이상의 사내 5축 CNC 머시닝 센터와 35대 이상의 사출 프레스를 기반으로, 당사는 열에 민감한 열가소성 수지와 엔지니어링 수지를 가공하며, Zeiss CMM 검사로 검증된 최적화된 서브 게이트와 자동 러너 분리를 설계합니다.
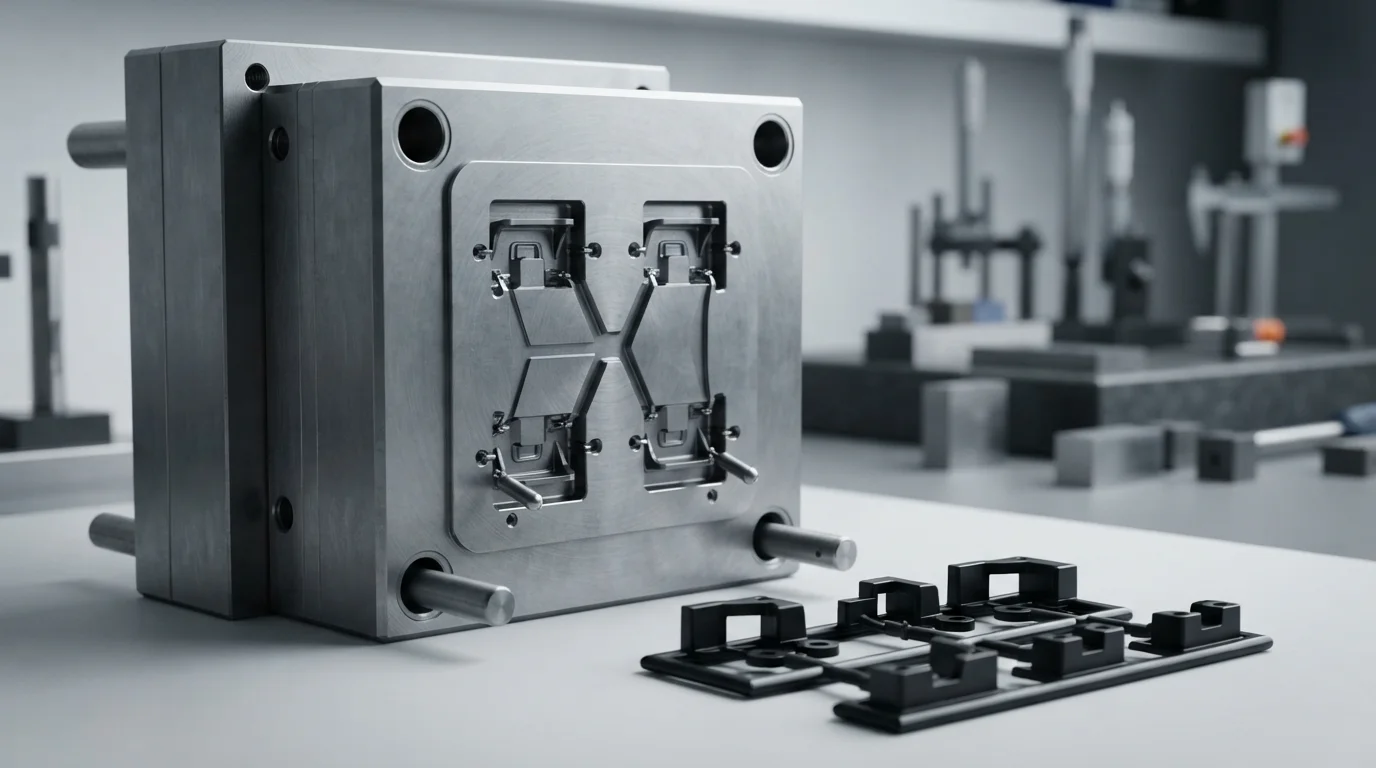
비용 효율적인 콜드 러너 금형 다양한 플라스틱 부품 생산을 위한 제조. 정밀한 2플레이트 또는 3플레이트 금형 베이스로 제작된 콜드 러너 툴링은 낮은 초기 툴링 비용, 간단한 유지보수, 그리고 제작 중 신속한 소재 또는 색상 변경을 제공합니다. 플라스틱 사출 성형 생산.
콜드 러너 금형 구조: 2플레이트 vs. 3플레이트 금형
콜드 러너 시스템은 각 사이클마다 부품과 함께 러너 채널을 고화시킵니다. 당사는 귀하의 게이트 위치 요구에 따라 두 가지의 서로 다른 금형 플레이트 구성을 설계합니다:
2플레이트 콜드 러너 금형 (2플레이트)
가장 일반적이고 경제적인 금형 구조입니다. 파팅 라인이 한 번 열려 성형된 부품과 연결된 러너 스프루를 함께 배출합니다. 에지 게이트, 서브 게이트(터널 게이트) 또는 직접 스프루를 사용합니다. 단순한 부품 형상과 중소량 생산에 이상적입니다.
3플레이트 콜드 러너 금형 (3플레이트)
두 개의 서로 다른 파팅 라인을 특징으로 합니다. 한 번의 열림으로 러너 시스템을 배출하고 두 번째 열림으로 부품을 배출합니다. 부품 중앙 상단에 직접 핀포인트 게이팅이 가능하여, 비용 없이 자동 러너 분리를 실현합니다. 핫 러너 금형.
콜드 러너 vs. 핫 러너 툴링 매트릭스
기존 콜드 러너와 핫 러너 시스템을 비교하면 생산 예산에 가장 경제적인 툴링 경로를 결정하는 데 도움이 됩니다:
| 툴링 속성 | 콜드 러너 금형 | 핫 러너 시스템 툴링 |
|---|---|---|
| 초기 툴링 비용 | 현저히 낮음 (가열 매니폴드 또는 전자 부품 불필요) | 더 높음 (가열 매니폴드 블록 및 컨트롤러 필요) |
| 유지보수 복잡성 | 단순하고 저렴함 (기계적 세척 및 연마) | 복잡함 (팁 교체 및 전기 배선 점검 필요) |
| 색상 및 수지 변경 | 빠르고 쉬움 (빈번한 재료 변경에 이상적) | 더 느림 (가열된 내부 매니폴드 채널 퍼징 필요) |
| 열 민감성 폴리머 | 우수함 (러너 내 열적 열화 위험 없음) | 엄격한 온도 제어 필요 (열화 위험) |
툴링 엔지니어링: 스프루 설계, 서브 게이트 및 러너 재분쇄 최적화
적절한 콜드 러너 크기 선정은 충전 압력과 러너 폐기물 사이의 균형을 맞춥니다 맞춤 금형 제작:
1. 사다리꼴 및 풀 라운드 러너 프로파일
우리는 5축 CNC 밀링을 사용하여 완전 원형 또는 수정된 사다리꼴 러너 채널을 설계합니다. 이는 체적 대 표면적 비율을 극대화하여 압력 강하를 줄이고 조기 용융 동결을 방지합니다.
2. 자동 서브 게이트 및 터널 디게이팅
수동 트리밍 작업을 없애기 위해 파팅 라인 아래에 터널 서브 게이트 또는 바나나 게이트를 가공합니다. 러너는 부품 사출 시 자동으로 전단되어 깨끗한 게이트 외관을 제공합니다. 저용량 사출 성형 생산.
3. 열 민감성 수지 보호 (PVC 및 열가소성 수지)
열적으로 불안정한 폴리머인 폴리염화비닐(PVC), ABS, 및 폴리카보네이트(PC) 은 콜드 러너의 이점을 누립니다. 수지가 가열된 매니폴드에 머무르지 않고 연속적으로 이동하기 때문에 열 분해와 산성 가스 방출이 완전히 방지됩니다.
4. 효율적인 스프루 재분쇄 재활용
고체 콜드 러너는 분쇄하여 재분쇄재로 만들고 제어된 비율(일반적으로 10%~20%)로 신재 수지와 혼합하여 비핵심 산업 부품의 재료 비용을 회수할 수 있습니다.
콜드 러너 툴링의 이상적인 적용 시나리오
- 프로토타입 및 소량 생산: 프로토타입 사출 금형 핫 러너 투자가 경제적으로 정당화되지 않는 빌드, 파일럿 런, 저~중량 생산.
- 빈번한 수지 및 색상 샘플링: 지속적인 수지 교체 또는 맞춤 색상 매칭이 필요한 의료, 자동차 또는 산업 제품 라인.
- 열 민감성 폴리머: 클리어 PVC 피팅, 폴리아미드(PA/나일론) 브래킷, 열가소성 엘라스토머(TPE) 그립 및 열에 민감한 엘라스토머 씰.
자주 묻는 질문 (FAQ)
Q: 핫 러너 금형 대신 콜드 러너 금형을 선택하는 이유는 무엇인가요?
A: 콜드 러너 금형은 초기 비용이 훨씬 저렴하고, 단순한 기계적 유지보수가 필요하며, 수지/색상 변경이 빠르고, 핫 매니폴드에서 열화되는 열에 민감한 폴리머에 매우 적합합니다.
Q: 2플레이트 금형과 3플레이트 금형의 차이점은 무엇인가요?
A: 2플레이트 금형은 하나의 주 분할선에서 열려 제품과 스프루가 함께 배출됩니다. 3플레이트 금형은 두 개의 별도 분할선에서 열려 제품 중앙에서 자동 핀포인트 디게이팅이 가능합니다.
Q: 콜드 러너는 재활용 및 재사용이 가능한가요?
A: 네. 콜드 러너 스프루는 분쇄하여 재생 수지로 만들고 버진 수지와 혼합(일반적으로 10%~20% 비율)하여 비핵심 부품에 사용함으로써 재료 비용을 회수할 수 있습니다.
Q: 콜드 러너 툴링에 대한 금형 검증은 어떻게 수행하나요?
A: Every tool undergoes scientific 금형 시험 및 검증 sampling (T0/T1) on our electric presses, followed by Zeiss CMM dimensional inspection and 금형 수리 및 유지보수 checks.