
Per lo stampaggio a iniezione ad alta velocità, la selezione della resina dovrebbe partire dal percorso di flusso del pezzo e dai criteri di accettazione, non da un'affermazione generica secondo cui un polimero è “veloce”. Una qualità deve riempire la geometria alla velocità prevista rispettando al contempo i requisiti meccanici, termici, estetici e normativi. Confrontare i dati del fornitore, le indicazioni di lavorazione e le evidenze delle prove per la qualità specifica; i soli nomi delle famiglie di resine non stabiliscono il comportamento in un pezzo sottile o complesso.
Definire prima i requisiti del pezzo
Elencare la funzione richiesta del pezzo, l'ambiente, il carico, l'aspetto, le dimensioni critiche, il colore e i vincoli applicabili del cliente o normativi. Poi identificare le caratteristiche che rendono difficile il riempimento: pareti sottili, lunga lunghezza di flusso, nervature, boss, inserti o un percorso di flusso che si divide e si ricongiunge. Questo trasforma “alta velocità” da etichetta della macchina in un requisito specifico del pezzo.
Separare inoltre le proprietà richieste dalle preferenze. Una resina selezionata per resistenza all'urto, resistenza chimica, rigidità, trasparenza o comportamento elettrico può comportare diverse considerazioni di lavorazione. Il team dovrebbe classificare i requisiti prestazionali prima di confrontare le qualità, affinché una caratteristica di stampaggio conveniente non sostituisca un'esigenza critica d'uso finale.
Collegare il comportamento di flusso alla geometria
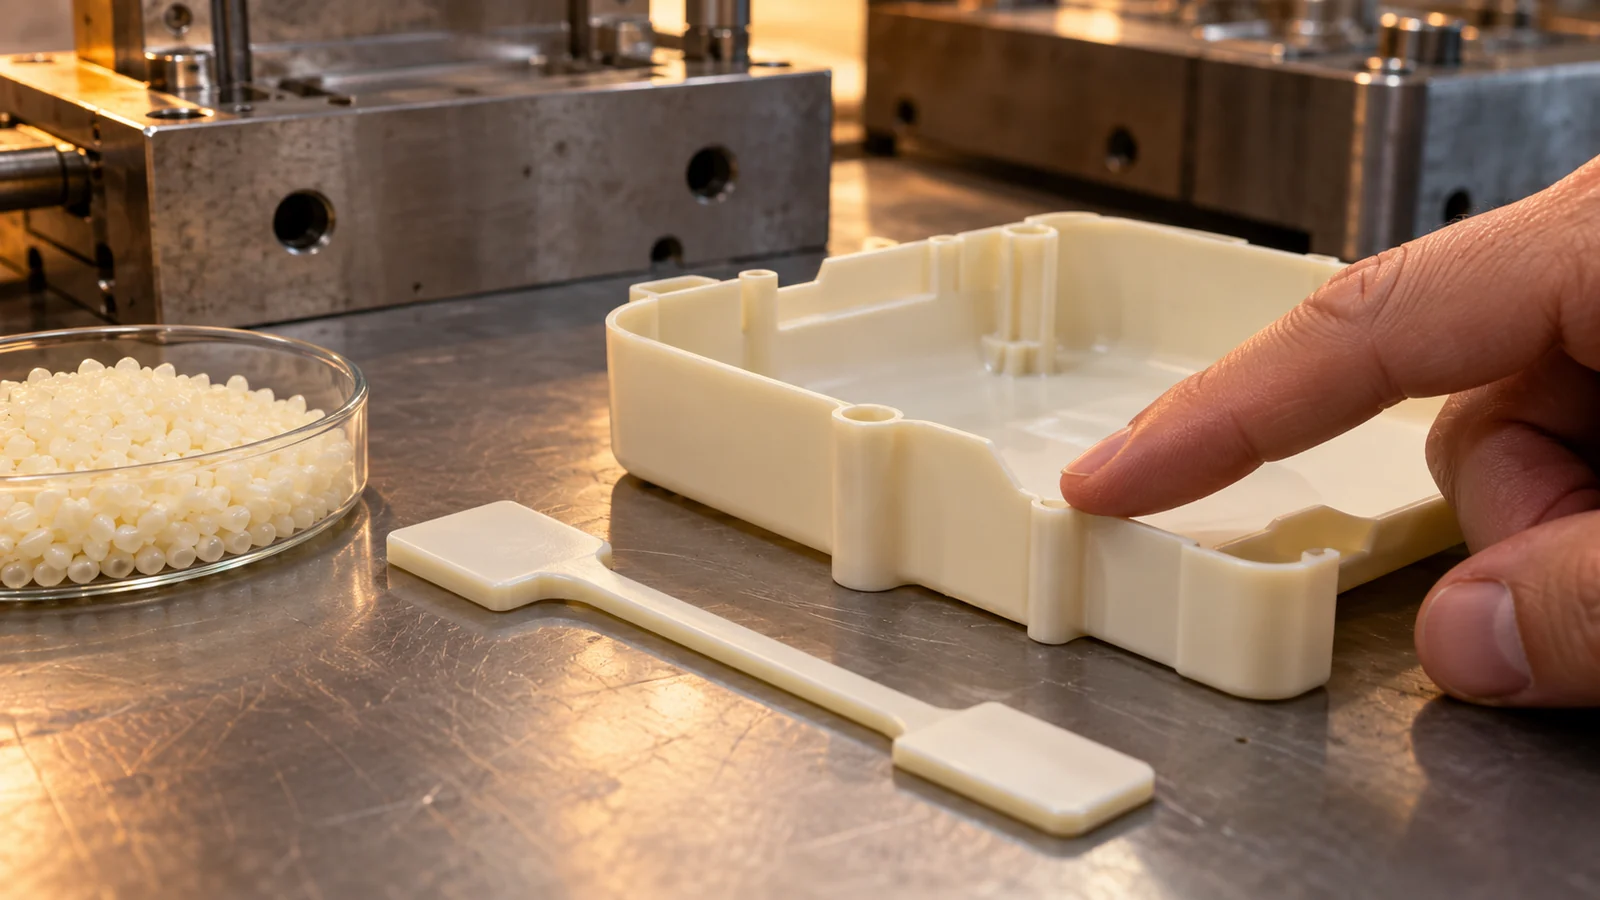
Esaminare le informazioni sulla viscosità specifiche della qualità e le indicazioni di lavorazione del fornitore, quindi collegarle allo spessore di parete, al design del punto di iniezione, alla lunghezza di flusso e alle condizioni di taglio previste. I rinforzi e gli additivi possono modificare il flusso e l'aspetto. La sensibilità all'umidità, la storia termica e i coloranti possono inoltre influire su come una qualità deve essere gestita. Queste interazioni dovrebbero essere valutate per l'esatta formulazione del materiale, non dedotte da una categoria ampia di resine.
Per pezzi sottili o con flusso lungo, una qualità che in una scheda tecnica sembra più facile da riempire può comunque fallire in un punto di iniezione restrittivo o creare una superficie inaccettabile. Il punto di iniezione e la geometria del pezzo possono essere importanti quanto la scelta della resina. Utilizzare l'analisi del flusso nello stampo quando utile per confrontare progetti candidati e trattare il risultato come uno strumento di pianificazione che deve essere verificato rispetto alla qualità effettiva e alla prova di stampaggio.
Bilanciare la lavorabilità con le prestazioni d'uso finale
| Dimensione di selezione | Domanda a cui rispondere | Evidenze da richiedere |
|---|---|---|
| Flusso e riempimento | La qualità può riempire la geometria effettiva con l'aspetto e le dimensioni richiesti? | Dati specifici della qualità, guida di lavorazione e risultato della prova |
| Prestazioni meccaniche | Il pezzo stampato soddisfarà i requisiti di carico, impatto, fatica o ritenzione? | Dati del fornitore più criteri di collaudo a livello di componente |
| Ambiente termico e chimico | Il componente tollererà le sue effettive condizioni operative e di pulizia? | Documentazione della qualità e validazione specifica per l'applicazione |
| Superficie e colore | Sono controllati lucentezza, texture, colore, linee di saldatura o segni di flusso visibili? | Standard estetico approvato e campioni stampati |
| Gestione del materiale | I requisiti di essiccazione, stoccaggio e cambio produzione sono fattibili? | Istruzioni del fornitore e piano di gestione documentato |
Una qualità non dovrebbe essere scelta solo per far riempire più rapidamente uno stampo se le sue proprietà allo stato stampato o il suo aspetto non soddisfano le esigenze del prodotto. Al contrario, una resina ad alte prestazioni può richiedere una strategia di iniezione, spessore di parete o processo diversa da quella ipotizzata nel progetto originale. Registrare il compromesso e concordare quale test lo risolverà.
Una sequenza di selezione delle resine
- Congelare i requisiti del componente e identificare la geometria più suscettibile di limitare il flusso.
- Preselezionare qualità con proprietà documentate che soddisfano i requisiti essenziali d'uso finale.
- Confrontare la lavorazione e le indicazioni di essiccazione specifiche del grado con il piano proposto per macchina e utensili.
- Esaminare le opzioni candidate per gate e pareti prima di considerare la resina come unica variabile.
- Concordare i controlli di aspetto, dimensionali e prestazionali per la prima prova.
Cosa verificare in una prova di stampaggio
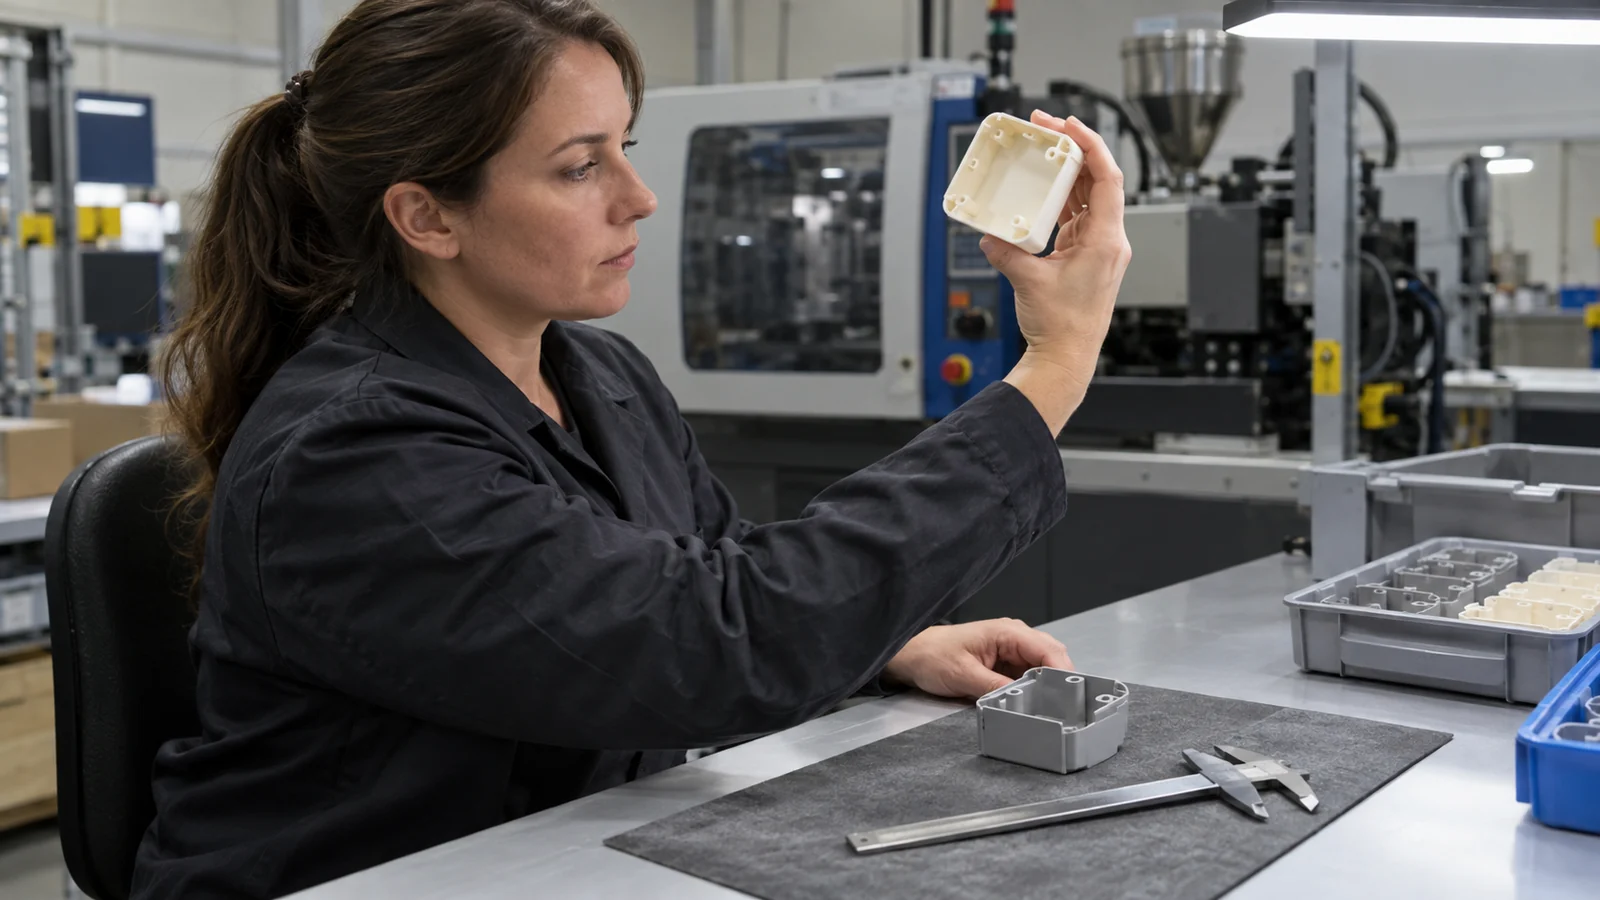
Utilizzare il grado identificato e registrare lotto di materiale, movimentazione, condizioni di processo e identità della cavità ove pertinente. Ispezionare le caratteristiche effettive che hanno guidato la selezione: completamento del riempimento, linee di saldatura, superficie, dimensioni critiche e qualsiasi prova meccanica o ambientale richiesta. Un primo pezzo esteticamente valido non dimostra le prestazioni a lungo termine, e i dati del fornitore non sostituiscono la validazione a livello di componente.
Quando si considera un cambio di materiale dopo un difetto, aggiornare il confronto affinché le modifiche di processo e di geometria non vengano confuse con gli effetti della resina. Per il contesto produttivo più ampio, vedere stampaggio a iniezione ad alto volume; il grado deve comunque essere selezionato in base alle specifiche del singolo componente.
FAQ
Una resina a bassa viscosità è sempre la migliore per lo stampaggio ad alta velocità?
No. Il comportamento reologico è solo uno dei requisiti. Il grado deve inoltre soddisfare i requisiti meccanici, termici, chimici, estetici e del cliente nel componente stampato.
Posso scegliere una resina usando solo il nome della famiglia?
No. I gradi all'interno di una famiglia possono differire per additivi, rinforzo, fluidità, colore e indicazioni di lavorazione. Confrontare la documentazione esatta del produttore e del grado.
Una resina che riempie più rapidamente elimina la necessità di modifiche allo stampo?
Non necessariamente. Gate, spessore delle pareti, sfiato, raffreddamento e transizioni di flusso possono ancora limitare il processo. Valutare insieme materiale e progettazione dell'attrezzatura.