
Yüksek hızlı enjeksiyon kalıplama için reçine seçimi, bir polimerin “hızlı” olduğuna dair genel bir iddiayla değil, parçanın akış yolu ve kabul kriterleriyle başlamalıdır. Bir grade, mekanik, termal, görünüm ve düzenleyici gereklilikleri karşılarken geometriyi amaçlanan hızda doldurabilmelidir. Belirli grade için tedarikçi verilerini, işleme kılavuzunu ve deneme kanıtlarını karşılaştırın; tek başına reçine ailesi adları, ince veya karmaşık bir parçadaki davranışı ortaya koymaz.
Önce parça gerekliliklerini yazın
Parçanın gerekli işlevini, ortamını, yükünü, görünümünü, kritik boyutlarını, rengini ve geçerli müşteri veya düzenleyici kısıtlamalarını listeleyin. Ardından dolguyu zorlaştıran özellikleri belirleyin: ince duvarlar, uzun akış uzunluğu, kaburgalar, bosslar, insertler veya bölünüp yeniden birleşen bir akış yolu. Bu, “yüksek hız”ı bir makine etiketinden parçaya özgü bir gerekliliğe dönüştürür.
Ayrıca gerekli özellikleri tercihlerden ayırın. Darbe, kimyasal direnç, sertlik, şeffaflık veya elektriksel davranış için seçilen bir reçine, farklı işleme hususlarını beraberinde getirebilir. Ekip, uygun bir kalıplama özelliğinin kritik bir son kullanım ihtiyacının yerini almaması için grade'leri karşılaştırmadan önce performans gerekliliklerini sıralamalıdır.
Akış davranışını geometriye bağlayın
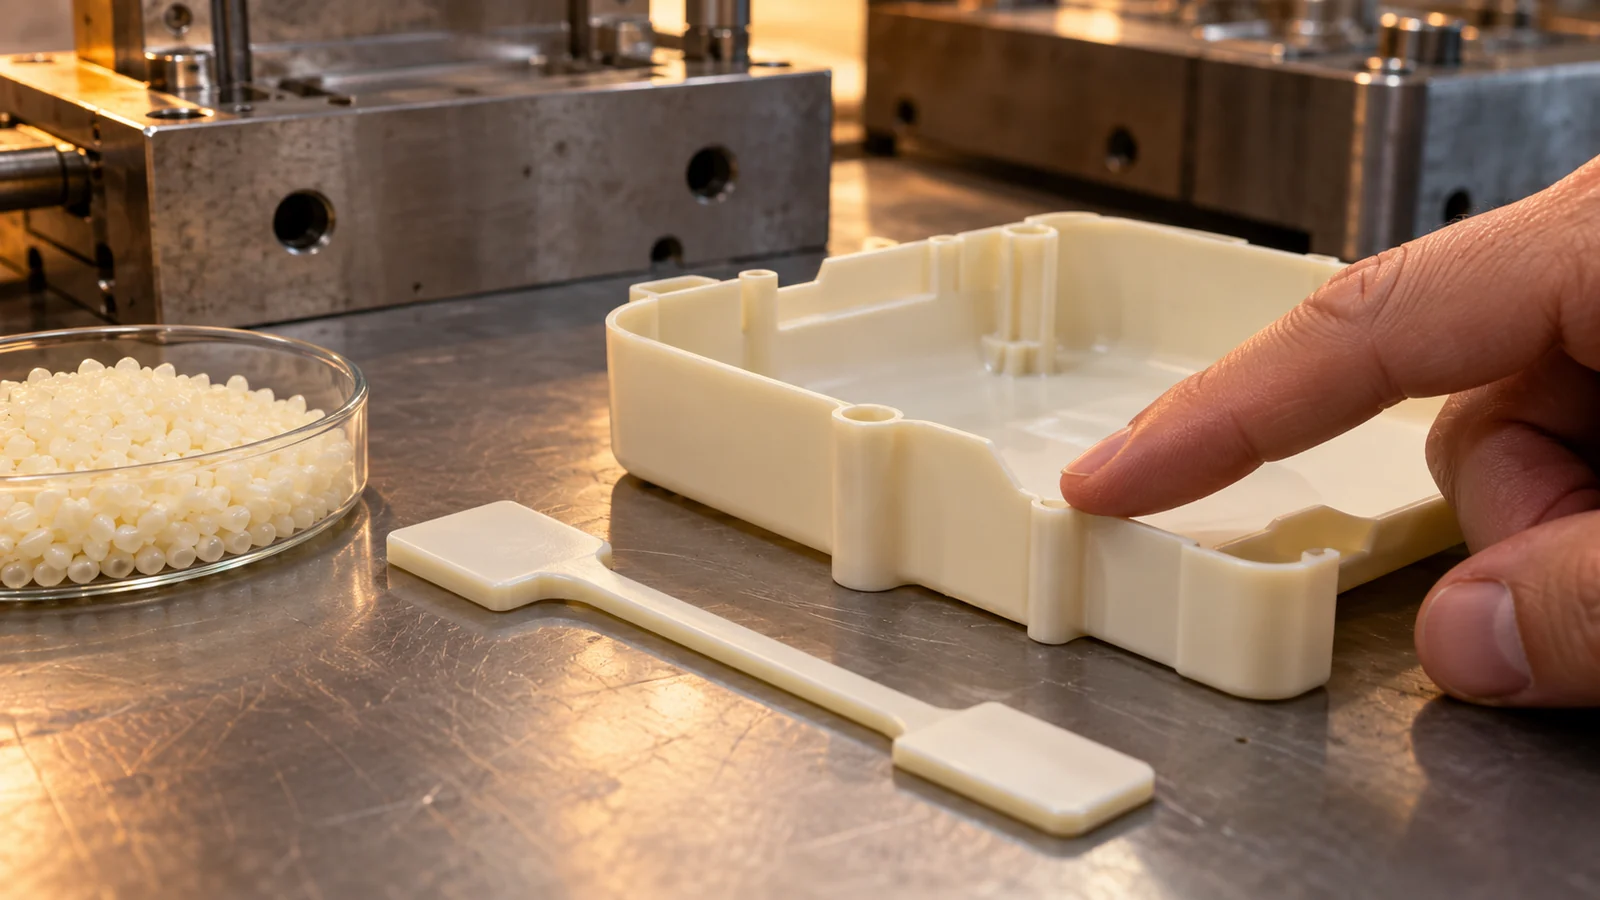
Grade'e özgü viskozite bilgilerini ve tedarikçi işleme kılavuzunu inceleyin, ardından bunları duvar kalınlığı, yolluk tasarımı, akış uzunluğu ve beklenen kayma koşullarıyla ilişkilendirin. Takviyeler ve katkı maddeleri akışı ve görünümü değiştirebilir. Nem hassasiyeti, termal geçmiş ve renklendiriciler de bir grade'in nasıl işlenmesi gerektiğini etkileyebilir. Bu etkileşimler, geniş bir reçine kategorisinden çıkarım yapılarak değil, tam malzeme formülasyonu için değerlendirilmelidir.
İnce veya uzun akışlı parçalar için, veri sayfasında doldurulması daha kolay görünen bir grade, kısıtlayıcı bir yollukta yine de başarısız olabilir veya kabul edilemez bir yüzey oluşturabilir. Yolluk ve parça geometrisi, reçine seçimi kadar önemli olabilir. Aday tasarımları karşılaştırmak için gerektiğinde kalıp akış analizini kullanın ve sonucu, gerçek grade ve kalıplama denemesiyle doğrulanması gereken bir planlama aracı olarak değerlendirin.
İşlenebilirliği son kullanım performansıyla dengeleyin
| Seçim boyutu | Yanıtlanacak soru | Talep edilecek kanıtlar |
|---|---|---|
| Akış ve dolum | Grade, gerekli görünüm ve boyutta gerçek geometriyi doldurabilir mi? | Grade'e özgü veriler, işleme kılavuzu ve deneme sonucu |
| Mekanik performans | Kalıplanmış parça yük, darbe, yorulma veya tutma gereksinimlerini karşılayacak mı? | Tedarikçi verileri artı parça düzeyinde test kriterleri |
| Termal ve kimyasal ortam | Bileşen gerçek çalışma ve temizleme koşullarına dayanacak mı? | Sınıf dokümantasyonu ve uygulamaya özgü doğrulama |
| Yüzey ve renk | Parlaklık, doku, renk, kaynak çizgileri veya görünür akış izleri kontrol altında mı? | Onaylanmış görünüm standardı ve kalıplanmış numuneler |
| Malzeme elleçleme | Kurutma, depolama ve geçiş gereksinimleri uygulanabilir mi? | Tedarikçi talimatları ve belgelenmiş elleçleme planı |
Bir sınıf, kalıplanmış özellikleri veya görünümü ürün ihtiyacını karşılamıyorsa yalnızca kalıbın daha hızlı dolmasını sağlamak için seçilmemelidir. Tersine, yüksek performanslı bir reçine, orijinal tasarımın varsaydığından farklı bir giriş, cidar veya proses stratejisi gerektirebilir. Ödünleşimi kaydedin ve hangi testin bunu çözeceği konusunda anlaşın.
Bir reçine eleme sırası
- Parça gereksinimlerini sabitleyin ve akışı kısıtlama olasılığı en yüksek geometriyi belirleyin.
- Temel son kullanım gereksinimlerini karşılayan belgelenmiş özelliklere sahip sınıfları kısa listeye alın.
- Önerilen makine ve takım planıyla birlikte kaliteye özgü işleme ve kurutma kılavuzunu karşılaştırın.
- Reçineyi tek değişken olarak ele almadan önce aday kapı ve cidar seçeneklerini gözden geçirin.
- İlk deneme için görünüm, boyutsal ve performans kontrolleri üzerinde anlaşın.
Kalıplama denemesinde nelerin doğrulanacağı
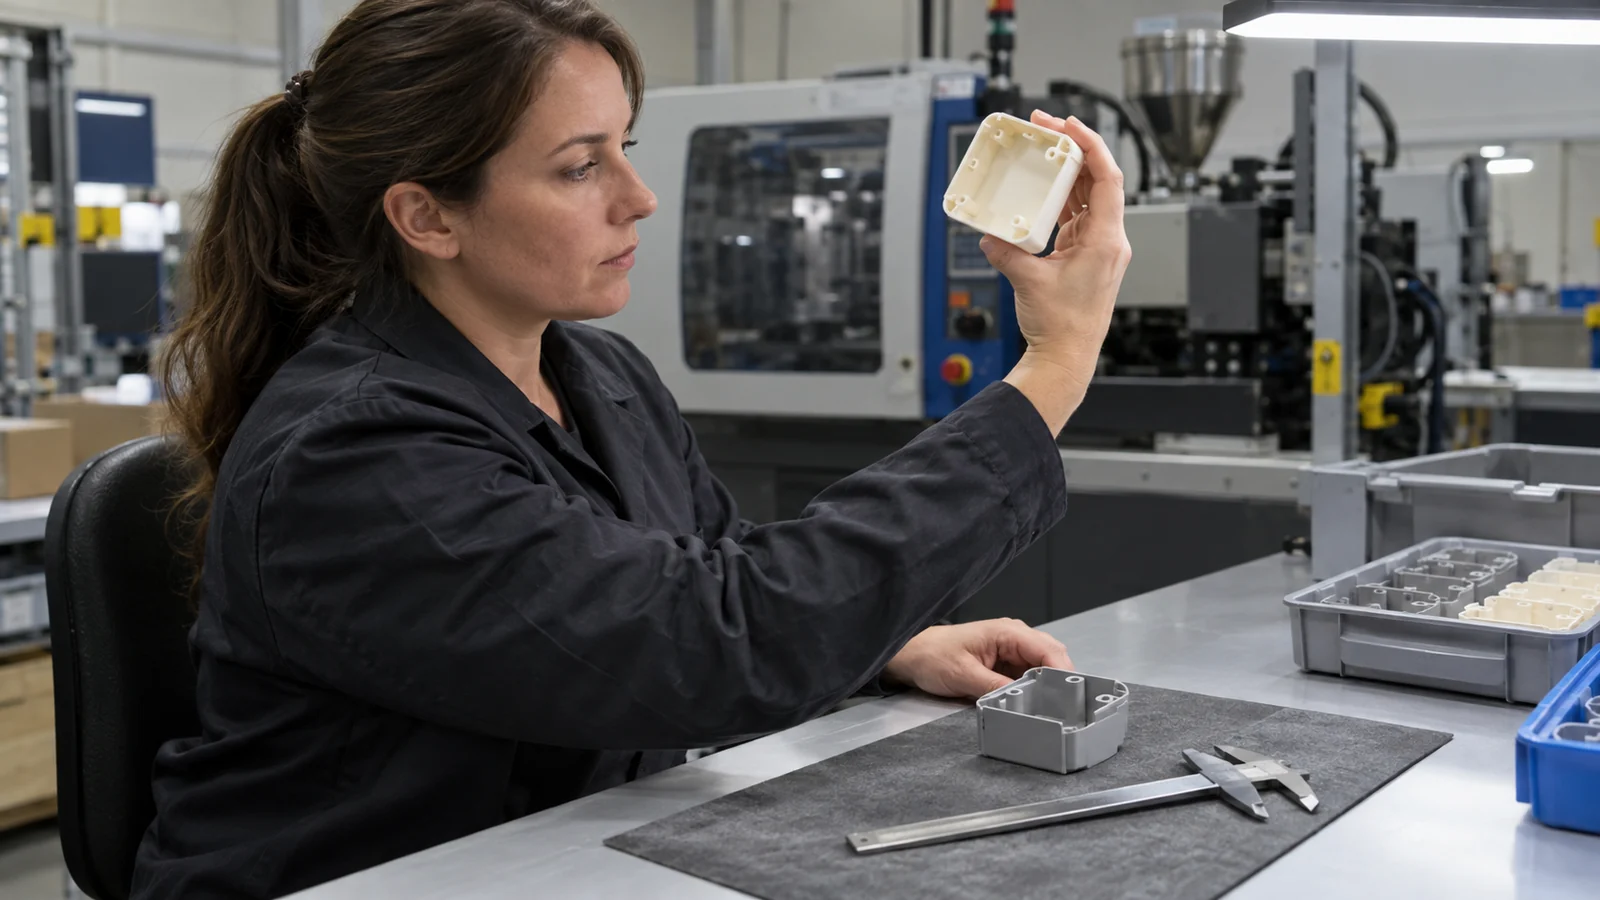
Belirlenen kaliteyi kullanın ve malzeme lotunu, elleçlemeyi, proses koşullarını ve ilgili yerlerde boşluk kimliğini kaydedin. Seçimi yönlendiren gerçek özellikleri inceleyin: dolum tamamlanması, kaynak çizgileri, yüzey, kritik boyutlar ve gerekli mekanik veya çevresel testler. İyi görünen bir ilk atış uzun vadeli performansı kanıtlamaz ve tedarikçi verileri parça düzeyinde doğrulamanın yerini tutmaz.
Bir hatadan sonra malzeme değişikliği düşünüldüğünde, proses değişiklikleri ile geometri değişikliklerinin reçine etkileriyle karıştırılmaması için karşılaştırmayı güncelleyin. Daha geniş üretim bağlamı için bkz. yüksek hacimli enjeksiyon kalıplama; kalite yine de tek tek parçanın spesifikasyonlarına göre seçilmelidir.
SSS
Yüksek hızlı kalıplama için her zaman düşük viskoziteli reçine mi en iyisidir?
Hayır. Akış davranışı yalnızca bir gerekliliktir. Kalite ayrıca kalıplanmış parçada mekanik, termal, kimyasal, görünüm ve müşteri gereksinimlerini karşılamalıdır.
Bir reçineyi yalnızca aile adını kullanarak seçebilir miyim?
Hayır. Bir aile içindeki kaliteler katkı maddeleri, takviye, akış, renk ve işleme kılavuzu açısından farklılık gösterebilir. Tam üretici ve kalite dokümantasyonunu karşılaştırın.
Daha hızlı dolan bir reçine kalıp değişikliklerine olan ihtiyacı ortadan kaldırır mı?
Mutlaka değil. Kapı, cidar kalınlığı, havalandırma, soğutma ve akış geçişleri prosesi hâlâ sınırlayabilir. Malzeme ve takım tasarımını birlikte değerlendirin.