
Yüksek hızlı enjeksiyon kalıplama proses penceresi tek bir en iyi hız ayarı değildir. Malzeme, makine, kalıp ve çevredeki normal değişkenliğe rağmen parçanın gereksinimlerini karşılamaya devam ettiği, doğrulanmış dolum ve ilgili koşullar aralığıdır. Bunu, neyin kabul edilebilir kalması gerektiğini tanımlayarak, kontrollü girdileri bilinçli olarak değiştirerek ve ortaya çıkan parçaları kontrol ederek oluşturun—tek bir numune iyi görünene kadar hızı artırarak değil.
Pencerenin neyi koruması gerektiğini tanımlayın
Parçanın kabul kriterleriyle başlayın: kritik ölçüler, görünüm bölgeleri, dolum tamamlanması, kaynak hattı durumu, mekanik fonksiyon ve müşteriye özgü kontroller. Hangi hataların parçayı geçersiz kılacağına ve her özelliğin nasıl ölçüleceğine karar verin. Bu adım olmadan, bir proses çalışması çevrim süresini optimize ederken müşteri için önemli olan hatayı gözden kaçırabilir.
Hızlı dolumu etkilemesi muhtemel faktörleri belirleyin: enjeksiyon profili, transfer noktası, malzeme durumu, yolluk ve havalandırma tasarımı, kalıp sıcaklığı, soğutma ve makine tepkisi. Her faktör tek bir çalışmada değiştirilmemelidir. Gözlenen riskle en yakından bağlantılı olanlara öncelik verin ve nelerin sabit kalacağını tanımlayın.
Kontrollü bir referans değer belirleyin
Reçine sınıfını ve lotunu, malzeme elleçlemeyi, kalıp revizyonunu, makineyi, mevcut ayarları, başlatma koşulunu, ilgiliyse göz kimliğini ve numune ölçüm yöntemini kaydedin. Daha geniş bir aralığı test etmeden önce çizim ve görünüm gereksinimlerini karşılayan bir referans değer üretin. Referans değer zaten kararsızsa, onu referans olarak ele almadan önce nedenini belirleyin.
Numuneleri karşılaştırılabilir koşullandırma ve ölçüm koşulları altında tutun. Farklı bir zamanda veya farklı bir fikstürle ölçülen bir ölçü, kalıplama prosesi değişmemiş olsa bile değişmiş gibi görünebilir. Çalışma, mümkün olan her yerde proses varyasyonunu ölçüm varyasyonundan ayırt etmelidir.
Her seferinde tek bir değişkeni zorlayın
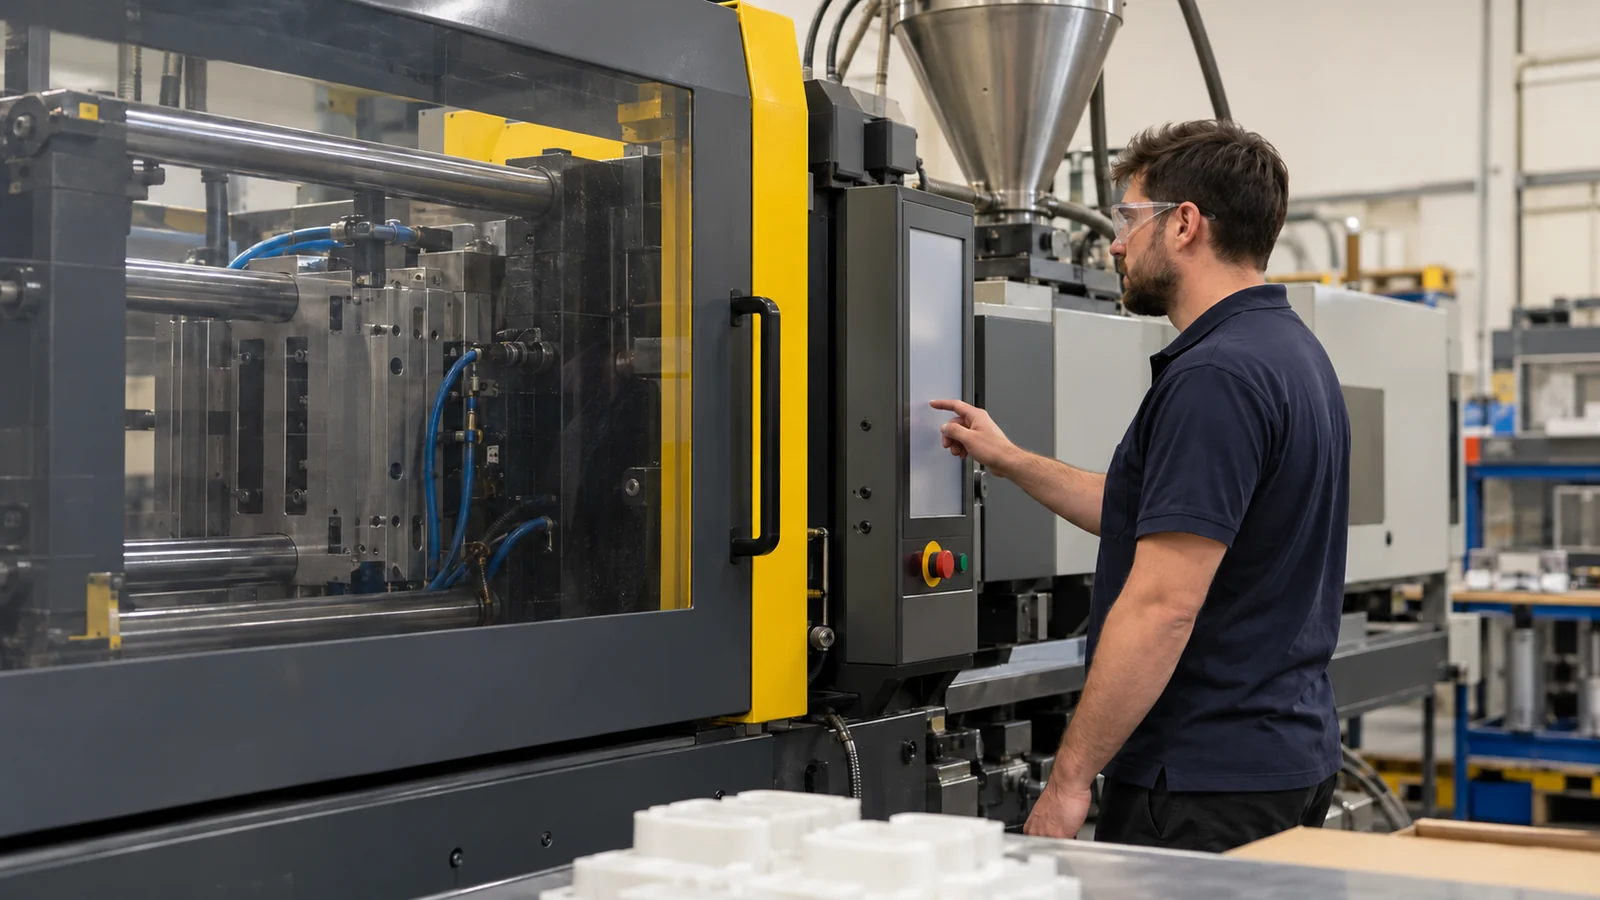
Kontrollü bir girdiyi planlı adımlarla değiştirin ve tüm tepkiyi gözlemleyin. Daha yüksek bir dolum hızı ince bir kesitte dolumu iyileştirebilir ancak başka bir yerde hapsolmuş hava, jetlenme, çapak veya yüzey sorununu ortaya çıkarabilir. Daha düşük bir hız bir izi bastırabilir ancak tereddüt yaratabilir veya çevrimi uzatabilir. Hem iyileşmeleri hem de gerilemeleri kaydedin.
Pencereyi yalnızca enjeksiyon hızının tanımladığını varsaymayın. Transfer davranışı, paketleme, kalıp sıcaklığı, soğutma, reçine elleçleme ve kalıp durumu dolumla etkileşime girebilir. Tasarlanmış bir deney uygunsa, faktörleri ve seviyeleri mühendislik girdisiyle seçin ve denemeyi izlenebilir tutun; aksi takdirde disiplinli bir tek faktör çalışması kullanın ve sınırlarını belirtin.
| Çalışma kontrol noktası | Neyin korunacağı |
|---|---|
| Girdi ayarları | Gerçek makine kayıtları ve kasıtlı olarak değiştirilen belirli faktör |
| Parça numuneleri | Her numunenin üretildiği göz boşluğu kimliği, zaman/sıra ve koşul |
| Kabul kanıtı | Onaylanan kriterlere bağlı ölçümler ve görünüm kontrolleri |
| Yan etkiler | Yeni kusurlar, kararsız tepki, alarmlar veya süreç kesintileri |
Hata sınırlarını ve etkileşimleri kaydedin
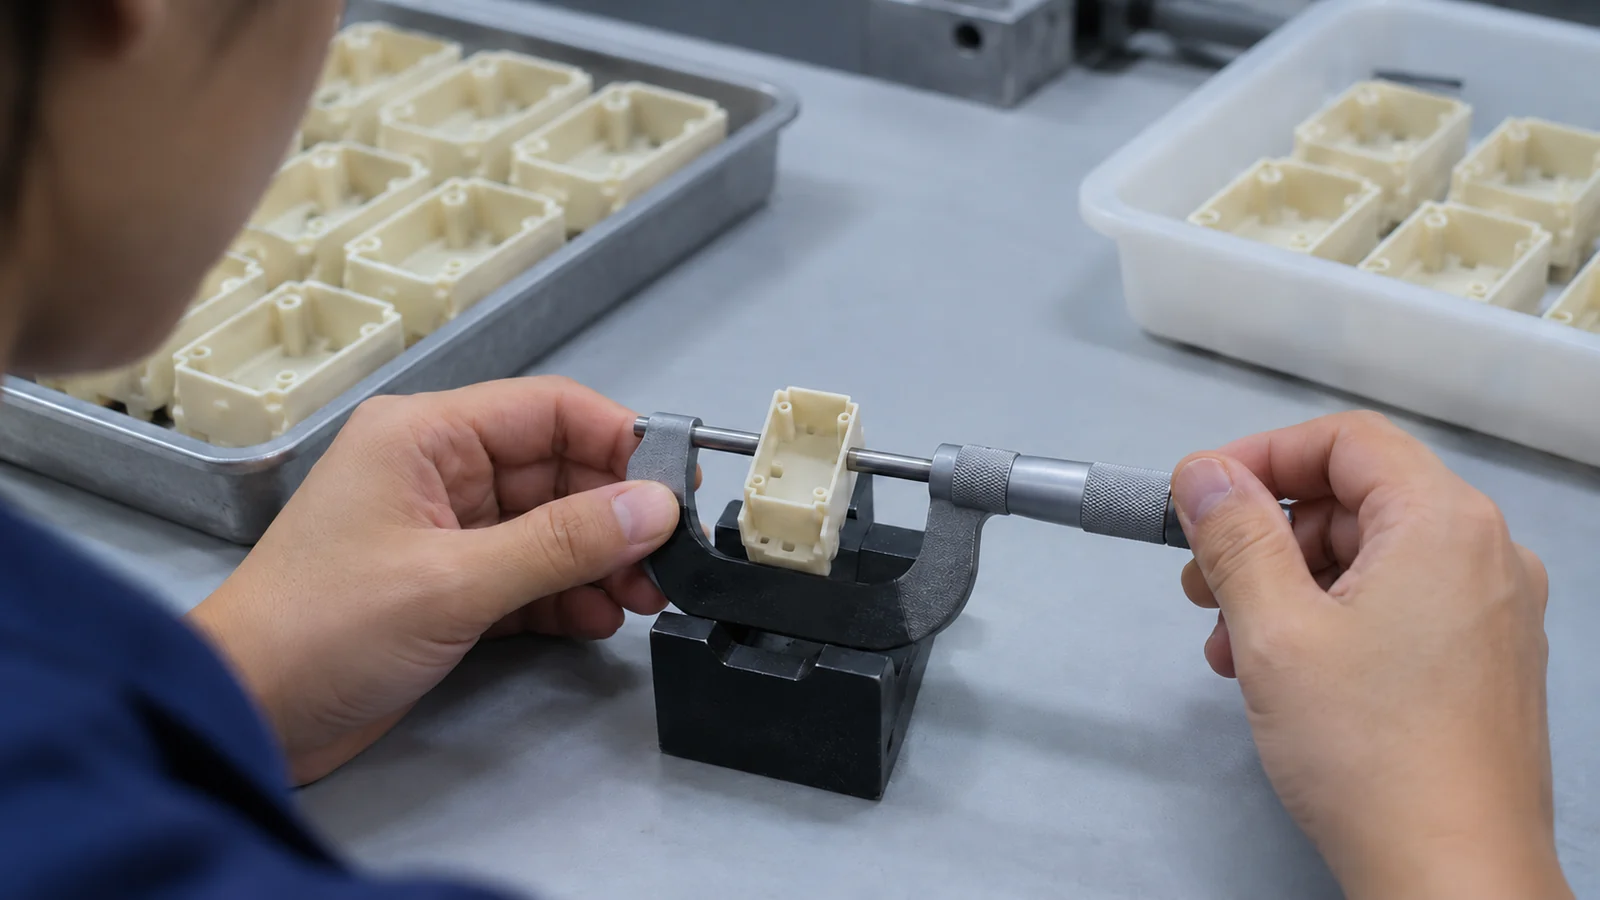
Kullanışlı bir pencere sınırları içerir: kısa dolgunun başladığı yer, çapak oluşumunun göründüğü yer, bir görünüm sınırının aşıldığı yer veya boyutsal davranışın gereksinimleri karşılamayı bıraktığı yer. Bu sınırlar gözlemlenen parçalara ve kaydedilen test koşullarına dayanmalıdır. Her reçine, kalıp ve makine için geçerliymiş gibi genel bir sayısal aralık yayınlamayın.
Tekrarlanabilirlik önemlidir. Bir kez çalışan bir ayar, malzeme partisi, makine başlatma veya kalıp durumundaki rutin değişimleri tolere edemeyebilir. Önerilen çalışma bölgesi çevresinde tekrarlı kontroller yapın ve tepkinin tek bir göz boşluğu veya tek bir izole numune tarafından yönlendirilmediğini doğrulayın. İki değişken güçlü şekilde etkileşiyorsa, bu sınırlamayı belgeleyin ve sağlam bir pencere olduğunu abartmak yerine ek doğrulama planlayın.
Çalışmayı bir üretim kontrol planına dönüştürün
Doğrulanan ayarları; onaylanmış malzeme, kalıp ve makine tanımlaması, kontroller, tepki eylemleri ve değişiklik kontrolü kurallarıyla birlikte kontrollü bir süreç kaydına dönüştürün. Hangi özelliklerin izlendiğini ve bir sinyal veya parça ölçümü kaydığında ne yapılacağını belirtin. Kaydı, erken bir denemeden gelen teorik bir aralıkla değil, gerçek üretim rotasıyla uyumlu tutun.
Daha geniş üretim bağlamı için bkz. yüksek hacimli enjeksiyon kalıplama. Doğrulanmış bir süreç penceresi, amaçlanan ölçekte kaliteyi ve tekrarlanabilirliği desteklemelidir; çevrim süresi azaltımı, yalnızca parça gereksinimleri karşılanmaya devam ettikten sonra değerlendirilecek bir sonuçtur.
SSS
Daha geniş bir süreç penceresi her zaman daha iyi bir süreç anlamına mı gelir?
Tek başına değil. Test edilen aralık tanımlanmış parça gereksinimlerini karşılamalı, ilgili koşullar altında tekrarlanmalı ve üretimde değişebilecek faktörleri içermelidir. Görünüm veya performans sınırlarını göz ardı eden geniş bir aralık kullanışlı değildir.
Makinenin maksimum enjeksiyon hızını üst sınır olarak kullanabilir miyim?
Hayır. Pratik sınır; parça, reçine, giriş, havalandırma, kalıp, makine tepkisi ve kabul kriterleri tarafından belirlenir. Tek başına makine kapasitesi, nitelikli bir ayar oluşturmaz.
Çevrim süresi aynı çalışma sırasında optimize edilmeli mi?
Yalnızca çalışma tasarımı, sonucu karıştırmadan hem kaliteyi hem de çevrim etkisini değerlendirebiliyorsa. Önce kabul kriterlerini koruyun, ardından çevrim süresi etkilerini ayrı olarak veya planlanmış bir faktör olarak ölçün.