
고속 사출 성형 공정 윈도우는 단일한 최적 속도 설정이 아닙니다. 그것은 재료, 기계, 금형, 환경의 정상적인 변동에도 불구하고 부품이 요구 사항을 계속 충족하는, 검증된 충전 및 관련 조건의 범위입니다. 한 샘플이 좋아 보일 때까지 속도를 높이는 것이 아니라, 무엇이 허용 가능한 상태로 유지되어야 하는지 정의하고, 제어된 입력을 의도적으로 변경하며, 그 결과 부품을 확인함으로써 확립합니다.
윈도우가 보호해야 할 것을 정의하라
부품의 합격 기준부터 시작하십시오: 중요 치수, 외관 구역, 충전 완료, 웰드라인 상태, 기계적 기능, 그리고 고객별 검사 항목입니다. 어떤 결함이 부품을 무효화하는지, 각 특징을 어떻게 측정할지 결정하십시오. 이 단계가 없으면 공정 연구는 사이클 타임을 최적화하면서 고객에게 중요한 실패를 놓칠 수 있습니다.
빠른 충전에 영향을 줄 가능성이 있는 요인을 파악하십시오: 사출 프로파일, 전환점, 재료 상태, 게이트 및 벤트 설계, 금형 온도, 냉각, 기계 응답입니다. 한 연구에서 모든 요인을 변경해서는 안 됩니다. 관찰된 위험과 가장 밀접하게 연결된 요인을 우선순위로 두고 무엇이 고정될지 정의하십시오.
제어된 기준선을 설정하라
수지 등급 및 로트, 재료 취급, 금형 리비전, 기계, 현재 설정, 시동 조건, 해당되는 경우 캐비티 식별, 샘플 측정 방법을 기록하십시오. 더 넓은 범위를 시험하기 전에 도면 및 외관 요구 사항을 충족하는 기준선을 확보하십시오. 기준선이 이미 불안정하다면, 이를 참조로 삼기 전에 그 이유를 파악하십시오.
비교 가능한 컨디셔닝 및 측정 조건에서 샘플을 유지하십시오. 다른 시간이나 다른 고정구로 측정한 치수는 성형 공정이 변하지 않았더라도 변한 것처럼 보일 수 있습니다. 가능한 경우 연구는 공정 변동과 측정 변동을 구분해야 합니다.
한 번에 하나의 변수만 도전하라
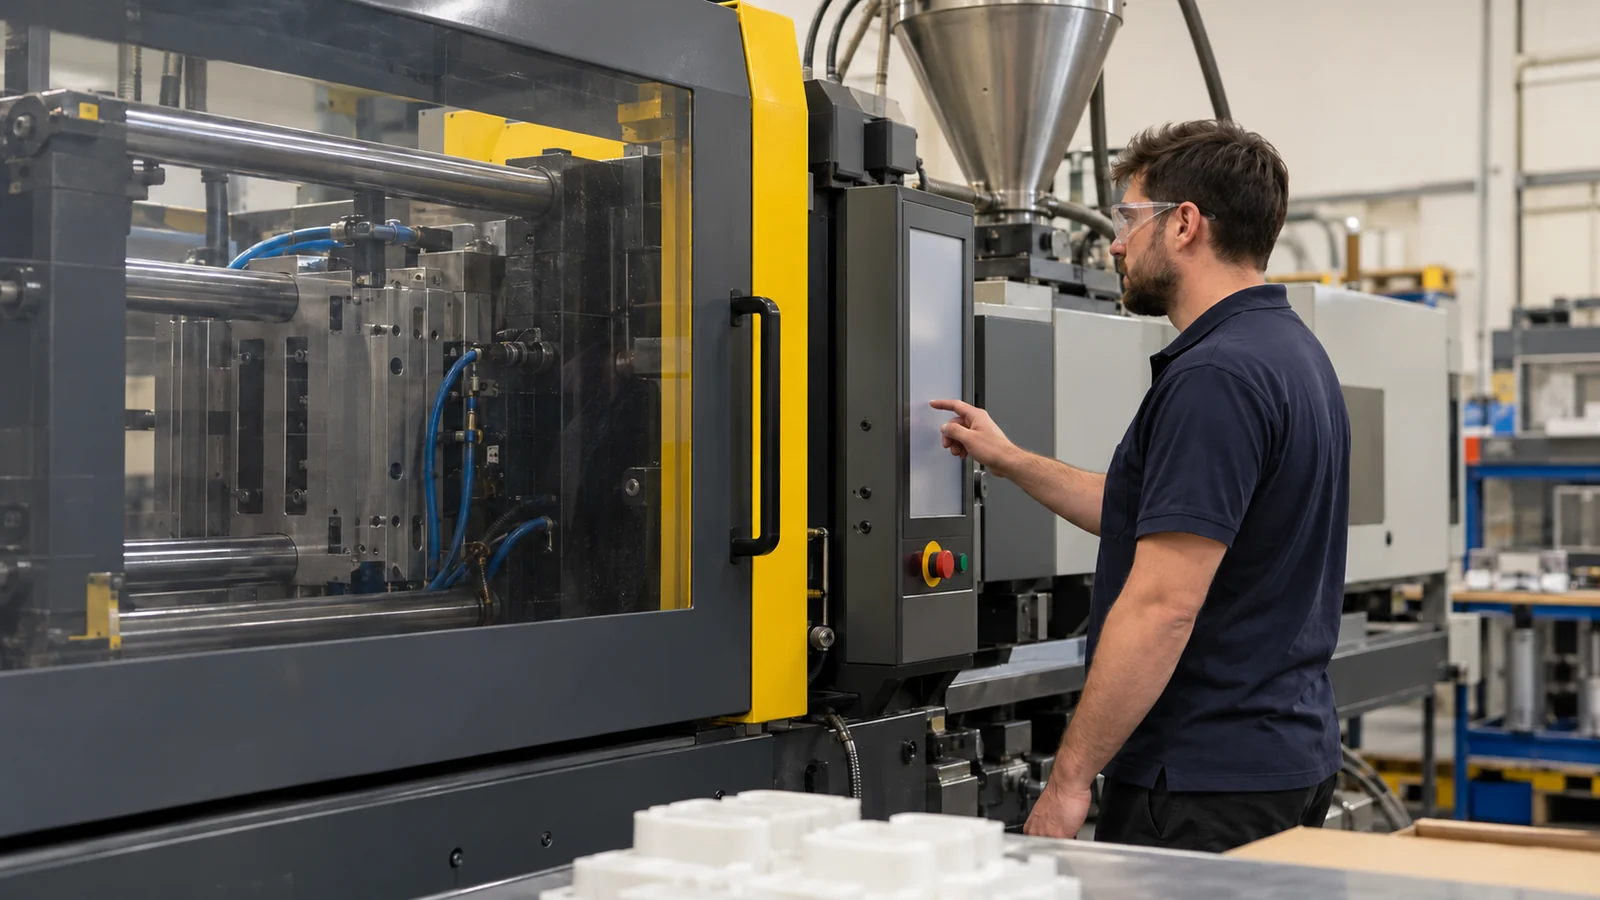
제어된 입력을 계획된 단계로 변경하고 전체 응답을 관찰하십시오. 더 높은 충전 속도는 얇은 구간의 충전 완료를 개선할 수 있지만 다른 곳에서 갇힌 공기, 제팅, 플래시 또는 표면 문제를 드러낼 수 있습니다. 더 낮은 속도는 마크를 억제할 수 있지만 헤지테이션을 일으키거나 사이클을 연장할 수 있습니다. 개선과 퇴보를 모두 기록하십시오.
사출 속도만으로 윈도우가 정의된다고 가정하지 마십시오. 전환 거동, 보압, 금형 온도, 냉각, 수지 취급, 금형 상태는 충전과 상호작용할 수 있습니다. 실험 계획법이 적절하다면 엔지니어링 입력을 바탕으로 요인과 수준을 선택하고 시험을 추적 가능하게 유지하십시오. 그렇지 않으면 규율 있는 단일 요인 연구를 사용하고 그 한계를 명시하십시오.
| 연구 점검 사항 | 보존해야 할 것 |
|---|---|
| 입력 설정 | 실제 기계 기록과 의도적으로 변경한 특정 요인 |
| 부품 샘플 | 캐비티 식별, 시간/순서, 그리고 각 샘플이 생산된 조건 |
| 승인 증거 | 승인된 기준에 연계된 측정 및 외관 검사 |
| 부작용 | 새로운 결함, 불안정한 반응, 알람 또는 공정 중단 |
실패 경계와 상호작용을 기록하라
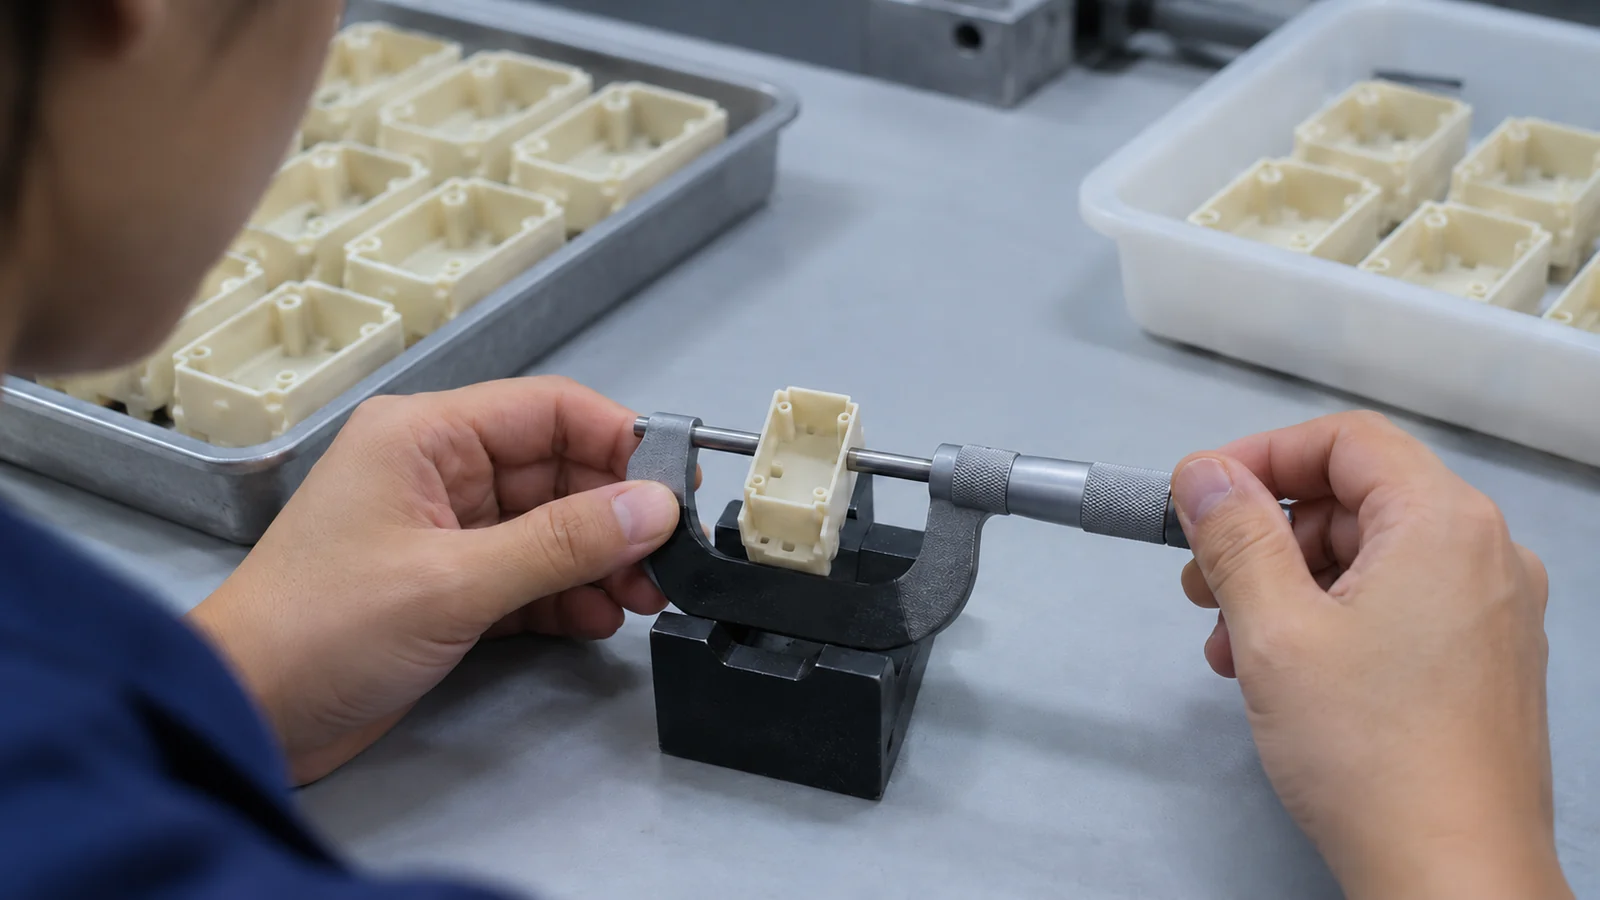
유용한 윈도우에는 경계가 포함됩니다. 즉, 숏 필이 시작되는 지점, 플래시가 나타나는 지점, 외관 한계를 벗어나는 지점, 또는 치수 거동이 요구 사항을 충족하지 못하게 되는 지점입니다. 이러한 경계는 관찰된 부품과 기록된 시험 조건에 근거해야 합니다. 모든 수지, 금형, 기계에 적용되는 것처럼 일반적인 수치 범위를 게시해서는 안 됩니다.
반복성은 중요합니다. 한 번 작동하는 설정이 원재료 로트, 기계 시동 또는 금형 상태의 일상적인 변동을 견디지 못할 수 있습니다. 제안된 운전 영역 주변에서 반복 점검을 수행하고, 반응이 하나의 캐비티나 하나의 고립된 샘플에 의해 좌우되지 않는지 확인하십시오. 두 변수가 강하게 상호작용하는 경우, 해당 한계를 문서화하고 견고한 윈도우를 과장하기보다는 추가 검증을 계획하십시오.
연구를 생산 관리 계획으로 전환하라
검증된 설정을 승인된 원재료, 금형 및 기계 식별, 점검, 대응 조치, 변경 관리 규칙을 포함한 관리된 공정 기록으로 전환하십시오. 어떤 특징이 모니터링되는지, 신호나 부품 측정값이 변동할 때 무엇을 해야 하는지 명시하십시오. 기록을 초기 시험의 이론적 범위가 아닌 실제 생산 경로에 맞게 유지하십시오.
더 넓은 생산 맥락은 다음을 참조하십시오 대량 생산 사출 성형. 검증된 공정 윈도우는 의도된 규모에서 품질과 반복성을 뒷받침해야 하며, 사이클 타임 단축은 부품 요구 사항이 충족된 이후에만 평가해야 할 결과입니다.
FAQ
더 넓은 공정 윈도우가 항상 더 나은 공정을 의미합니까?
그 자체로는 아닙니다. 시험된 범위는 정의된 부품 요구 사항을 충족하고, 관련 조건에서 반복되며, 생산 중에 변할 수 있는 요인을 포함해야 합니다. 외관이나 성능 한계를 무시한 넓은 범위는 유용하지 않습니다.
기계의 최대 사출 속도를 상한으로 사용할 수 있습니까?
아니요. 실제 한계는 부품, 수지, 게이트, 벤트, 금형, 기계 응답 및 합격 기준에 의해 결정됩니다. 기계의 성능만으로는 검증된 설정이 확립되지 않습니다.
동일한 연구에서 사이클 타임을 최적화해야 합니까?
연구 설계가 결과를 혼동시키지 않으면서 품질과 사이클 영향을 모두 평가할 수 있는 경우에만 그렇게 하십시오. 먼저 합격 기준을 보호한 다음, 사이클 타임의 영향을 별도로 또는 계획된 요인으로서 정량화하십시오.