
Окно процесса высокоскоростного литья под давлением — это не единственная оптимальная настройка скорости. Это проверенный диапазон заполнения и связанных с ним условий, в котором деталь продолжает соответствовать требованиям, несмотря на обычные колебания материала, машины, оснастки и окружающей среды. Установите его, определив, что должно оставаться приемлемым, целенаправленно изменяя контролируемые входные параметры и проверяя полученные детали, — а не повышая скорость до тех пор, пока один образец не будет выглядеть хорошо.
Определите, что должно защищать окно
Начните с критериев приемки детали: критических размеров, зон внешнего вида, полноты заполнения, состояния линий спая, механической функции и любых проверок, специфичных для заказчика. Определите, какие дефекты делают деталь недействительной и как будет измеряться каждый признак. Без этого этапа исследование процесса может оптимизировать время цикла, упустив отказ, важный для заказчика.
Определите факторы, которые могут влиять на быстрое заполнение: профиль впрыска, точку переключения, состояние материала, конструкцию литника и вентиляции, температуру формы, охлаждение и отклик машины. Не следует изменять все факторы в одном исследовании. Расставьте приоритеты для тех, что наиболее тесно связаны с наблюдаемым риском, и определите, что останется неизменным.
Задайте контролируемую базовую линию
Зафиксируйте марку и партию смолы, обращение с материалом, ревизию оснастки, машину, текущие настройки, состояние запуска, идентификацию гнезда при необходимости и метод измерения образцов. Получите базовую линию, соответствующую чертежу и требованиям к внешнему виду, прежде чем испытывать более широкий диапазон. Если базовая линия уже нестабильна, выясните причину, прежде чем использовать ее как эталон.
Храните образцы в сопоставимых условиях кондиционирования и измерения. Размер, измеренный в другое время или другим приспособлением, может казаться изменившимся, даже если процесс литья не изменился. Где это практически возможно, исследование должно отличать вариацию процесса от вариации измерения.
Изменяйте по одной переменной за раз
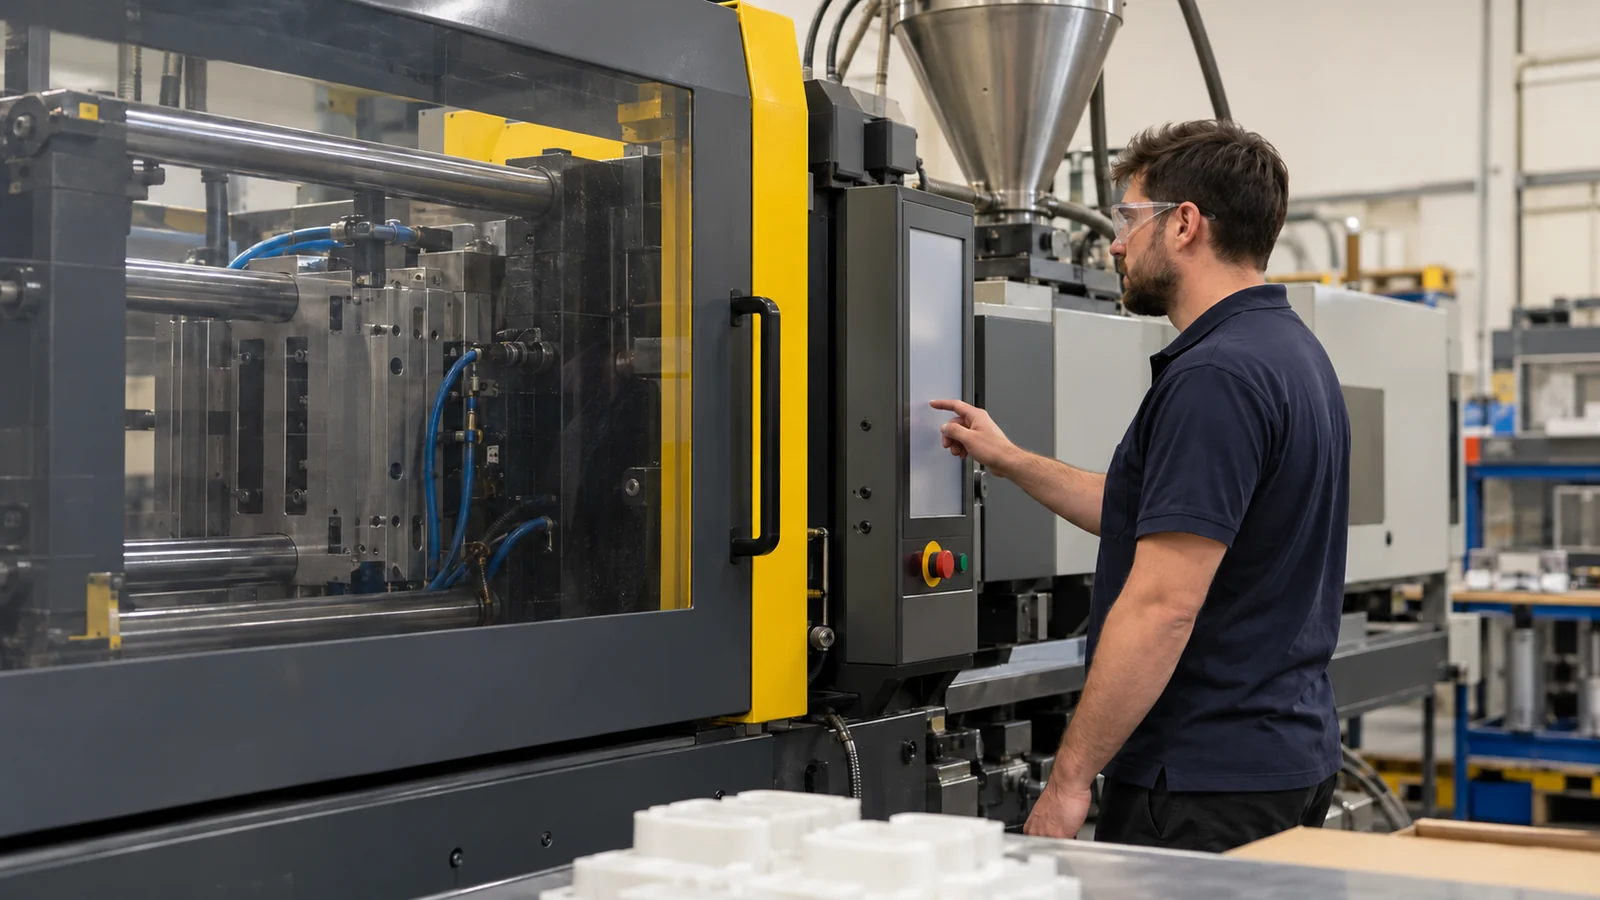
Изменяйте контролируемый входной параметр запланированными шагами и наблюдайте весь отклик. Более высокая скорость заполнения может улучшить полноту заполнения в тонком сечении, но выявить захваченный воздух, струйное течение, облой или проблему с поверхностью в другом месте. Более низкая скорость может подавить след, но создать задержку или удлинить цикл. Фиксируйте как улучшения, так и ухудшения.
Не предполагайте, что только скорость впрыска определяет окно. Поведение при переключении, выдержка под давлением, температура формы, охлаждение, обращение со смолой и состояние оснастки могут взаимодействовать с заполнением. Если уместен план эксперимента, выберите факторы и уровни с участием инженеров и обеспечьте прослеживаемость испытания; в противном случае используйте дисциплинированное однофакторное исследование и укажите его ограничения.
| Контрольная точка исследования | Что сохранить |
|---|---|
| Настройки ввода | Фактические записи машины и конкретный фактор, намеренно изменённый |
| Образцы деталей | Идентификация полости, время/порядок и условия, при которых был изготовлен каждый образец |
| Доказательства приёмки | Измерения и проверки внешнего вида, привязанные к утверждённым критериям |
| Побочные эффекты | Новые дефекты, нестабильный отклик, аварийные сигналы или перерывы в процессе |
Фиксируйте границы отказов и взаимодействия
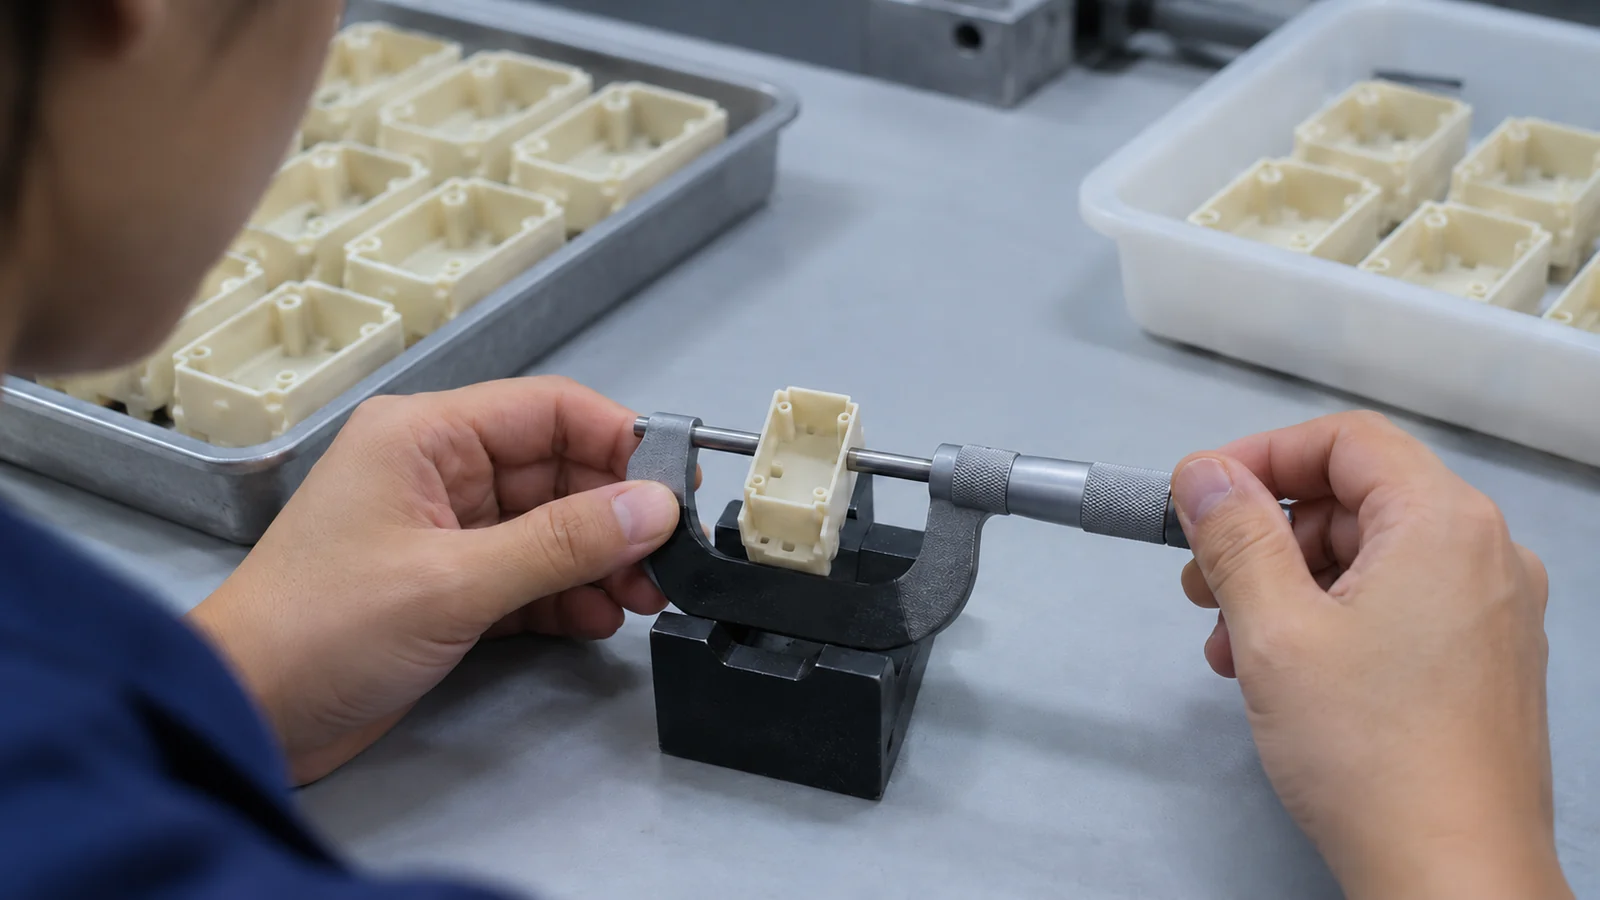
Полезное окно включает границы: где начинается недолив, где появляется облой, где пересекается предел внешнего вида или где размерное поведение перестаёт соответствовать требованиям. Эти границы должны основываться на наблюдаемых деталях и зафиксированных условиях испытаний. Не публикуйте общий числовой диапазон так, как будто он применим к каждой смоле, форме и машине.
Повторяемость важна. Настройка, которая сработала один раз, может не выдержать обычных колебаний партии материала, запуска машины или состояния инструмента. Повторяйте проверки вокруг предлагаемой рабочей области и подтверждайте, что отклик не обусловлен одной полостью или одним изолированным образцом. Если две переменные сильно взаимодействуют, задокументируйте это ограничение и запланируйте дополнительную валидацию, вместо того чтобы заявлять о чрезмерно надёжном окне.
Превратите исследование в план управления производством
Преобразуйте проверенные настройки в контролируемую запись процесса с утверждённой идентификацией материала, инструмента и машины, проверками, ответными действиями и правилами управления изменениями. Укажите, какие признаки контролируются и что делать при дрейфе сигнала или измерения детали. Держите запись в соответствии с фактическим производственным маршрутом, а не с теоретическим диапазоном из раннего испытания.
Для более широкого производственного контекста см. крупносерийное литьё под давлением. Проверенное окно процесса должно обеспечивать качество и повторяемость в предполагаемом масштабе; сокращение времени цикла — это результат, который следует оценивать только после того, как требования к детали остаются выполненными.
Часто задаваемые вопросы
Всегда ли более широкое окно процесса означает лучший процесс?
Сам по себе — нет. Проверяемый диапазон должен соответствовать определённым требованиям к детали, повторяться в соответствующих условиях и включать факторы, которые могут меняться в производстве. Широкий диапазон, игнорирующий пределы внешнего вида или эксплуатационных характеристик, бесполезен.
Можно ли использовать максимальную скорость впрыска машины в качестве верхнего предела?
Нет. Практический предел определяется деталью, смолой, литником, вентиляционными каналами, формой, реакцией машины и критериями приёмки. Только возможности машины не устанавливают квалифицированную настройку.
Следует ли оптимизировать время цикла в рамках того же исследования?
Только если план исследования позволяет оценить как качество, так и влияние на цикл, не искажая результат. Сначала обеспечьте соблюдение критериев приёмки, затем количественно оцените влияние на время цикла отдельно или как запланированный фактор.