
Una ventana de proceso de moldeo por inyección de alta velocidad no es un único ajuste de velocidad óptimo. Es el rango verificado de llenado y condiciones relacionadas en el que la pieza sigue cumpliendo sus requisitos a pesar de la variación normal en material, máquina, molde y entorno. Establézcala definiendo qué debe permanecer aceptable, cambiando deliberadamente entradas controladas y verificando las piezas resultantes, no aumentando la velocidad hasta que una muestra se vea bien.
Defina qué debe proteger la ventana
Comience con los criterios de aceptación de la pieza: dimensiones críticas, zonas de apariencia, finalización del llenado, condición de las líneas de unión, función mecánica y cualquier verificación específica del cliente. Decida qué defectos invalidarían la pieza y cómo se medirá cada característica. Sin este paso, un estudio de proceso puede optimizar el tiempo de ciclo mientras pasa por alto el fallo que le importa al cliente.
Identifique los factores que probablemente afecten el llenado rápido: perfil de inyección, punto de transferencia, condición del material, diseño de compuerta y respiradero, temperatura del molde, enfriamiento y respuesta de la máquina. No todos los factores deben cambiarse en un solo estudio. Priorice los más estrechamente relacionados con el riesgo observado y defina qué permanecerá fijo.
Establezca una línea base controlada
Registre el grado y lote de resina, el manejo del material, la revisión del molde, la máquina, los ajustes actuales, la condición de arranque, la identidad de la cavidad si es relevante y el método de medición de muestras. Produzca una línea base que cumpla los requisitos de plano y apariencia antes de probar un rango más amplio. Si la línea base ya es inestable, identifique por qué antes de tratarla como referencia.
Mantenga las muestras en condiciones de acondicionamiento y medición comparables. Una dimensión medida en un momento diferente o con un dispositivo diferente puede parecer cambiar incluso cuando el proceso de moldeo no ha cambiado. El estudio debe distinguir la variación del proceso de la variación de medición siempre que sea posible.
Cuestione una variable a la vez
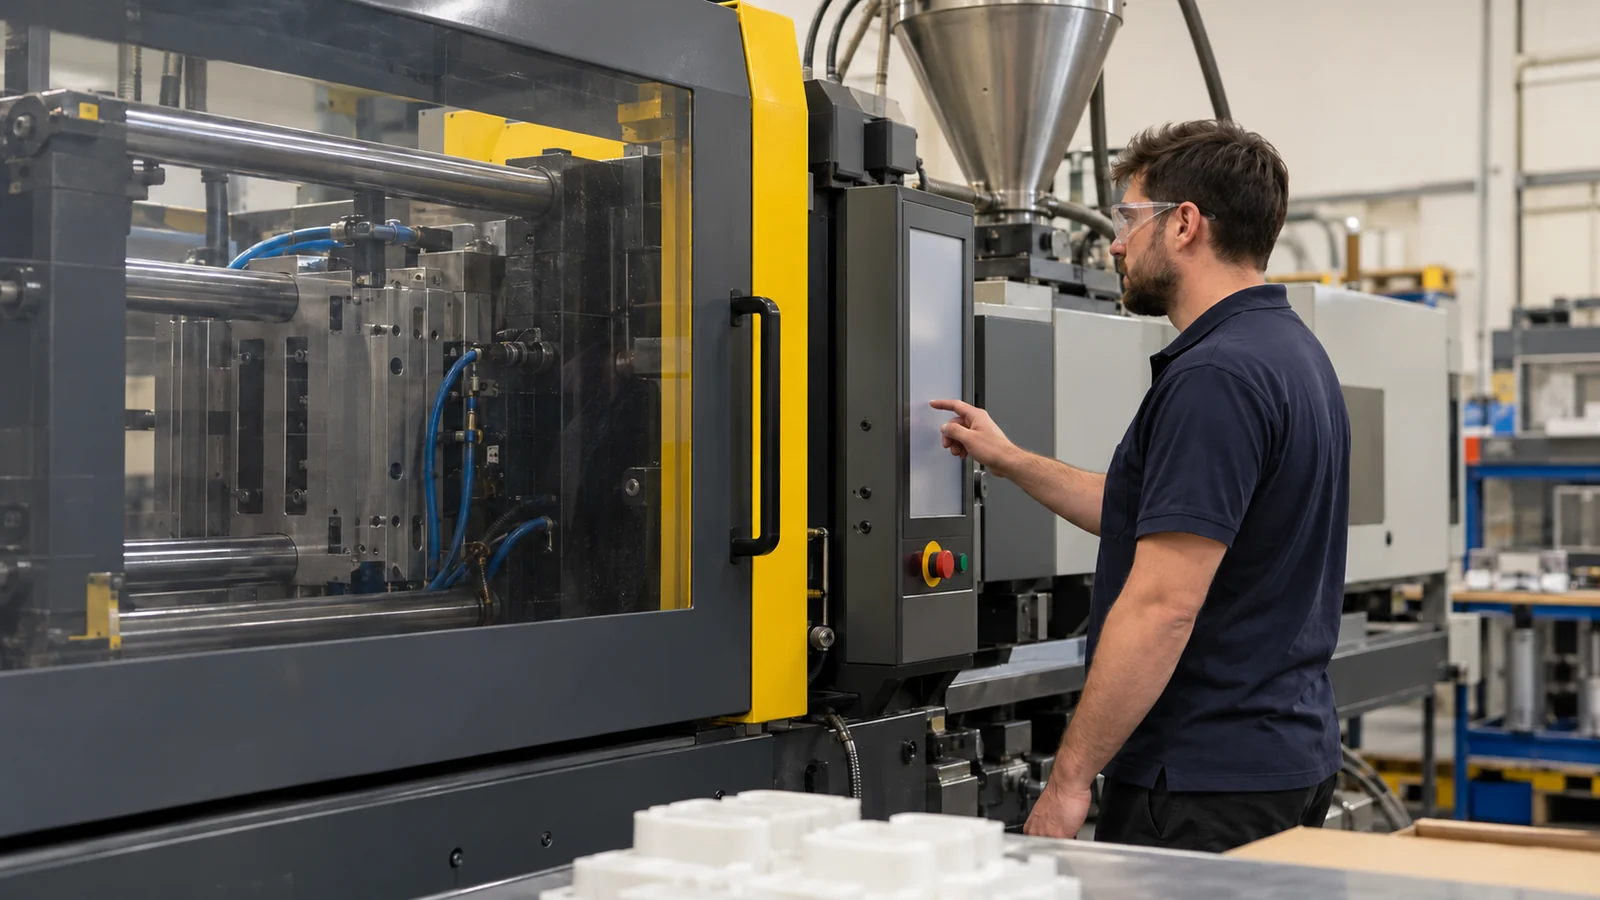
Cambie una entrada controlada en pasos planificados y observe toda la respuesta. Una mayor velocidad de llenado puede mejorar la finalización en una sección delgada pero revelar aire atrapado, chorro, rebaba o un problema de superficie en otra parte. Una velocidad menor puede suprimir una marca mientras crea vacilación o alarga el ciclo. Registre tanto las mejoras como las regresiones.
No suponga que la velocidad de inyección por sí sola define la ventana. El comportamiento de transferencia, la compactación, la temperatura del molde, el enfriamiento, el manejo de la resina y la condición del molde pueden interactuar con el llenado. Si un diseño de experimentos es apropiado, seleccione factores y niveles con aporte de ingeniería y mantenga el ensayo trazable; de lo contrario, use un estudio disciplinado de un factor y declare sus límites.
| Punto de control del estudio | Qué preservar |
|---|---|
| Configuración de entrada | Registros reales de la máquina y el factor específico modificado intencionalmente |
| Muestras de piezas | Identidad de la cavidad, tiempo/orden y la condición bajo la cual se produjo cada muestra |
| Evidencia de aceptación | Mediciones y verificaciones de apariencia vinculadas a los criterios aprobados |
| Efectos secundarios | Nuevos defectos, respuesta inestable, alarmas o interrupciones del proceso |
Registre los límites de fallo y las interacciones
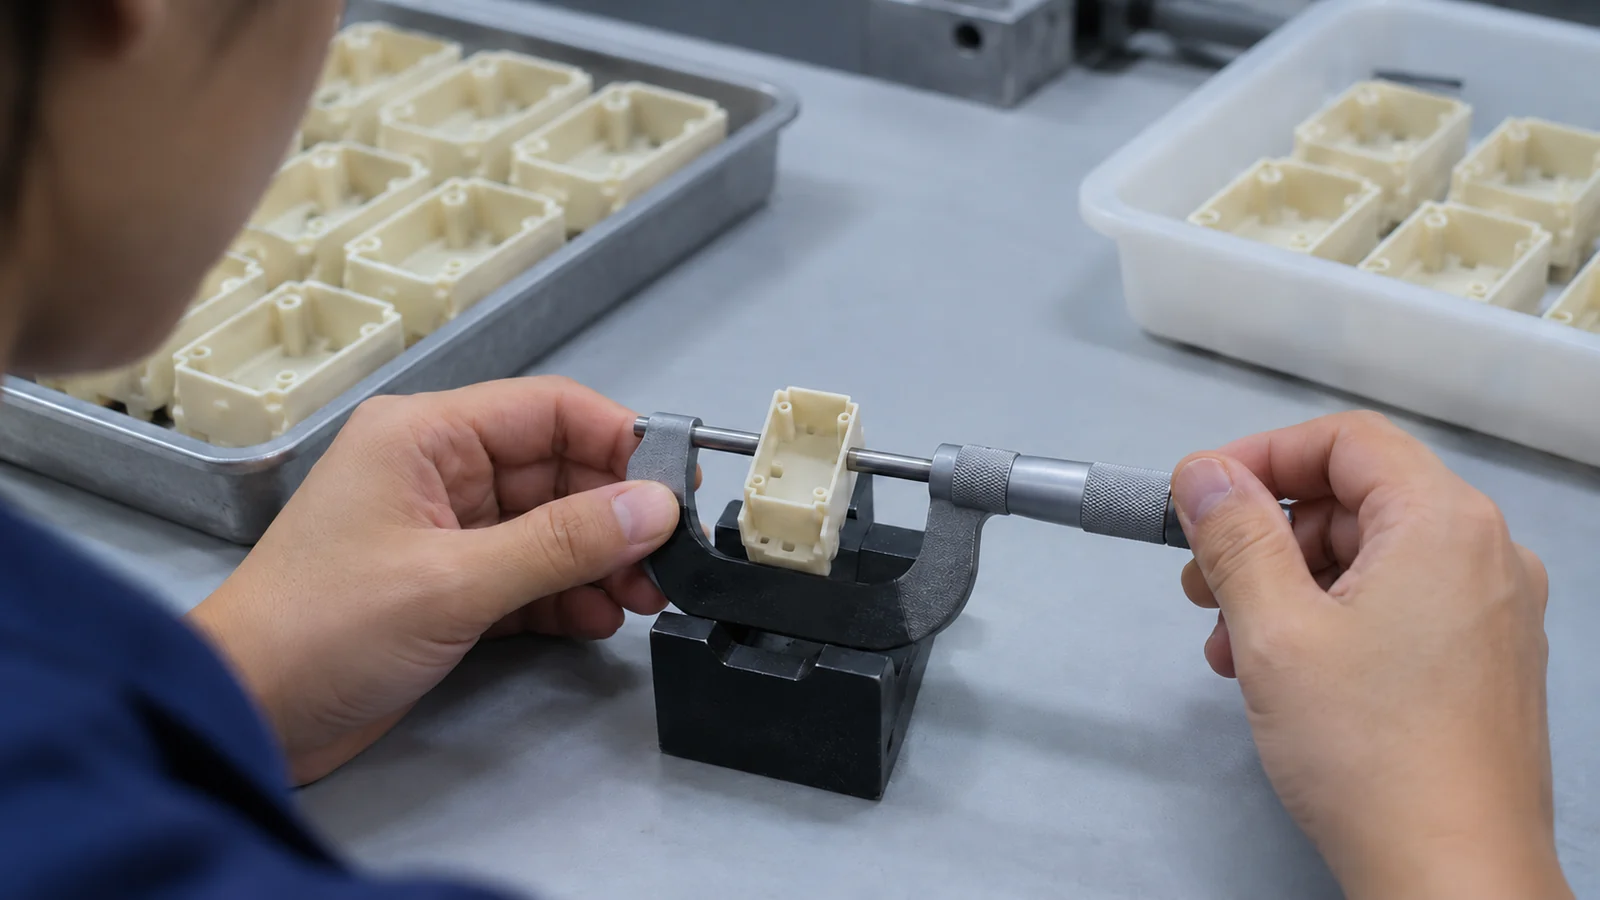
Una ventana útil incluye límites: dónde comienza el llenado corto, dónde aparece la rebaba, dónde se cruza un límite de apariencia o dónde el comportamiento dimensional deja de cumplir los requisitos. Esos límites deben basarse en piezas observadas y condiciones de prueba registradas. No publique un rango numérico genérico como si aplicara a cada resina, molde y máquina.
La repetibilidad importa. Una configuración que funciona una vez puede no tolerar variaciones rutinarias en el lote de material, el arranque de la máquina o el estado del molde. Repita las verificaciones en torno a la región operativa propuesta y confirme que la respuesta no está impulsada por una sola cavidad o una muestra aislada. Si dos variables interactúan fuertemente, documente esa limitación y planifique validación adicional en lugar de exagerar una ventana robusta.
Convierta el estudio en un plan de control de producción
Convierta la configuración validada en un registro de proceso controlado con identificación aprobada de material, molde y máquina, verificaciones, acciones de respuesta y reglas de control de cambios. Indique qué características se monitorean y qué hacer cuando una señal o una medición de pieza se desvía. Mantenga el registro alineado con la ruta de producción real, no con un rango teórico de una prueba inicial.
Para el contexto de producción más amplio, consulte moldeo por inyección de alto volumen. Una ventana de proceso validada debe respaldar la calidad y la repetibilidad a la escala prevista; la reducción del tiempo de ciclo es un resultado que debe evaluarse solo después de que se sigan cumpliendo los requisitos de la pieza.
Preguntas frecuentes
¿Una ventana de proceso más amplia siempre significa un mejor proceso?
No por sí sola. El rango probado debe cumplir los requisitos definidos de la pieza, repetirse bajo condiciones relevantes e incluir los factores que pueden cambiar en producción. Un rango amplio que ignora los límites de apariencia o rendimiento no es útil.
¿Puedo utilizar la velocidad de inyección máxima de la máquina como límite superior?
No. El límite práctico lo determinan la pieza, la resina, la entrada, los respiraderos, el molde, la respuesta de la máquina y los criterios de aceptación. La capacidad de la máquina por sí sola no establece un ajuste calificado.
¿Debe optimizarse el tiempo de ciclo durante el mismo estudio?
Solo si el diseño del estudio puede evaluar tanto la calidad como el impacto en el ciclo sin confundir el resultado. Proteja primero los criterios de aceptación y luego cuantifique las implicaciones del tiempo de ciclo por separado o como un factor planificado.