
Una finestra di processo per lo stampaggio a iniezione ad alta velocità non è una singola impostazione di velocità ottimale. È l'intervallo verificato di riempimento e delle condizioni correlate in cui il pezzo continua a soddisfare i propri requisiti nonostante la normale variabilità di materiale, macchina, stampo e ambiente. Stabiliscila definendo ciò che deve rimanere accettabile, modificando deliberatamente gli input controllati e verificando i pezzi risultanti, non aumentando la velocità finché un campione non sembra buono.
Definire cosa deve proteggere la finestra
Partire dai criteri di accettazione del pezzo: dimensioni critiche, zone estetiche, completamento del riempimento, condizione delle linee di saldatura, funzionalità meccanica e qualsiasi verifica specifica del cliente. Stabilire quali difetti invaliderebbero il pezzo e come verrà misurata ciascuna caratteristica. Senza questo passaggio, uno studio di processo può ottimizzare il tempo di ciclo trascurando il difetto che conta per il cliente.
Identificare i fattori che possono influenzare il riempimento rapido: profilo di iniezione, punto di trasferimento, condizione del materiale, progetto di gate e sfiati, temperatura dello stampo, raffreddamento e risposta della macchina. Non tutti i fattori devono essere modificati in un unico studio. Dare priorità a quelli più strettamente legati al rischio osservato e definire cosa rimarrà fisso.
Stabilire una baseline controllata
Registrare la qualità e il lotto della resina, la movimentazione del materiale, la revisione dello stampo, la macchina, le impostazioni attuali, la condizione di avvio, l'identità della cavità se pertinente e il metodo di misurazione dei campioni. Produrre una baseline che soddisfi i requisiti di disegno e aspetto prima di testare un intervallo più ampio. Se la baseline è già instabile, individuarne la causa prima di trattarla come riferimento.
Mantenere i campioni in condizioni di condizionamento e misurazione comparabili. Una dimensione misurata in un momento diverso o con un'attrezzatura diversa può sembrare cambiata anche quando il processo di stampaggio non è cambiato. Ove possibile, lo studio dovrebbe distinguere la variazione di processo dalla variazione di misurazione.
Mettere alla prova una variabile alla volta
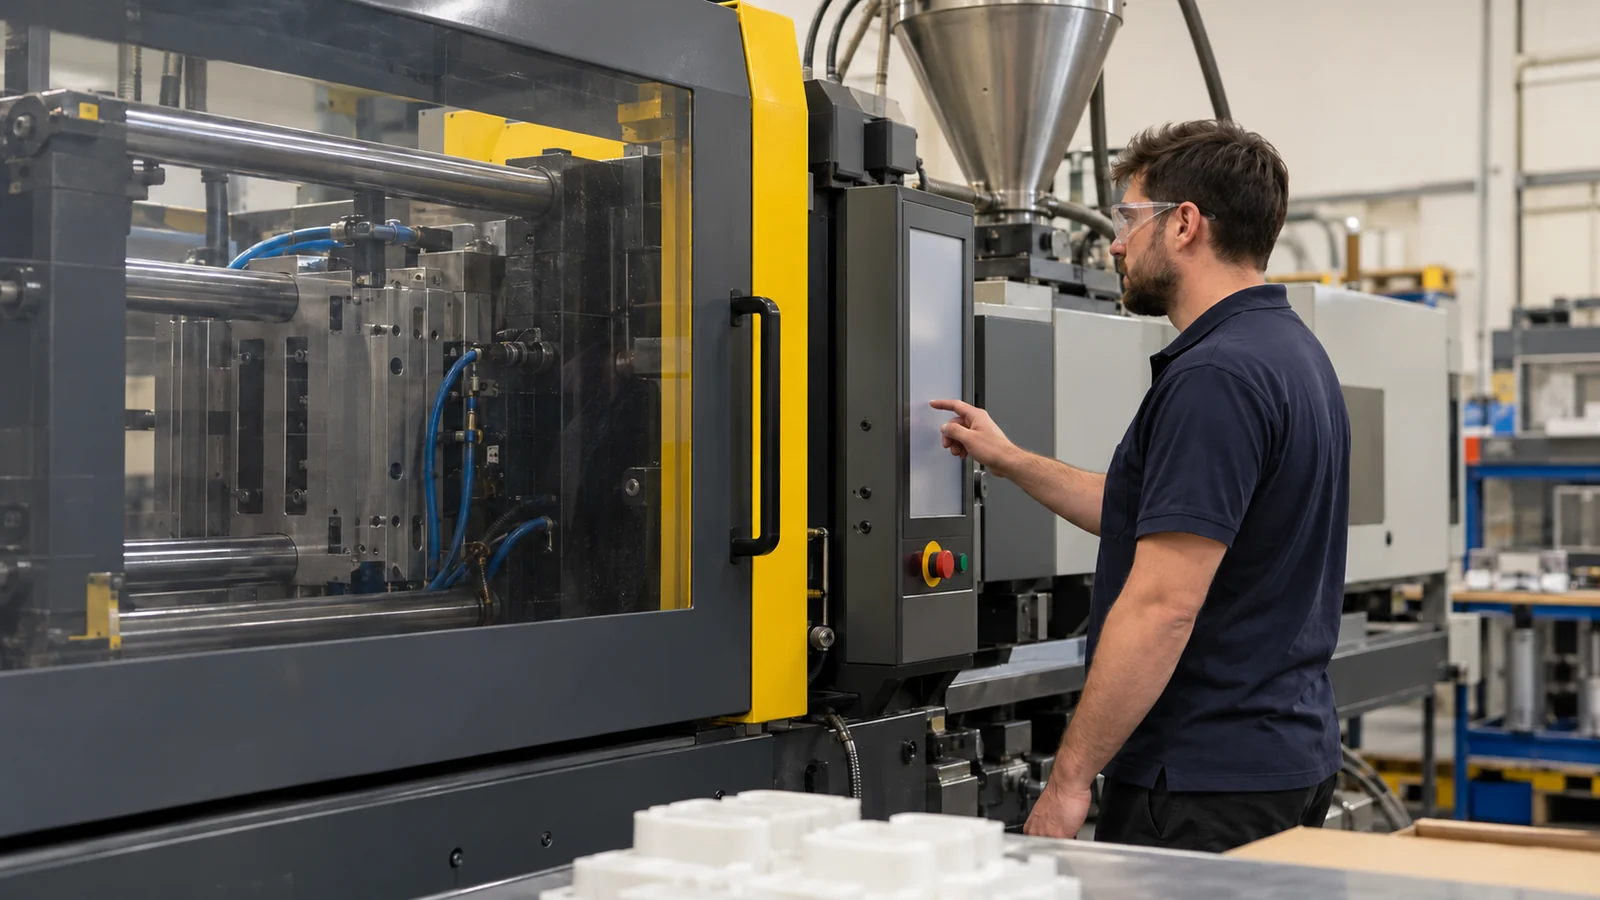
Modificare un input controllato in passaggi pianificati e osservare l'intera risposta. Una velocità di riempimento più alta può migliorare il completamento in una sezione sottile ma rivelare aria intrappolata, getti, bave o un problema superficiale altrove. Una velocità più bassa può sopprimere un segno ma creare esitazione o allungare il ciclo. Registrare sia i miglioramenti sia le regressioni.
Non presumere che la sola velocità di iniezione definisca la finestra. Il comportamento al trasferimento, la compattazione, la temperatura dello stampo, il raffreddamento, la movimentazione della resina e la condizione dello stampo possono interagire con il riempimento. Se è appropriato un piano sperimentale, selezionare fattori e livelli con il contributo dell'ingegneria e mantenere la prova tracciabile; in caso contrario, utilizzare uno studio disciplinato a un fattore e dichiararne i limiti.
| Punto di controllo dello studio | Cosa preservare |
|---|---|
| Impostazioni di input | Registrazioni effettive della macchina e il fattore specifico modificato intenzionalmente |
| Campioni di parti | Identità della cavità, tempo/ordine e la condizione in cui è stato prodotto ciascun campione |
| Evidenza di accettazione | Misurazioni e controlli visivi legati ai criteri approvati |
| Effetti collaterali | Nuovi difetti, risposta instabile, allarmi o interruzioni del processo |
Registrare i confini di fallimento e le interazioni
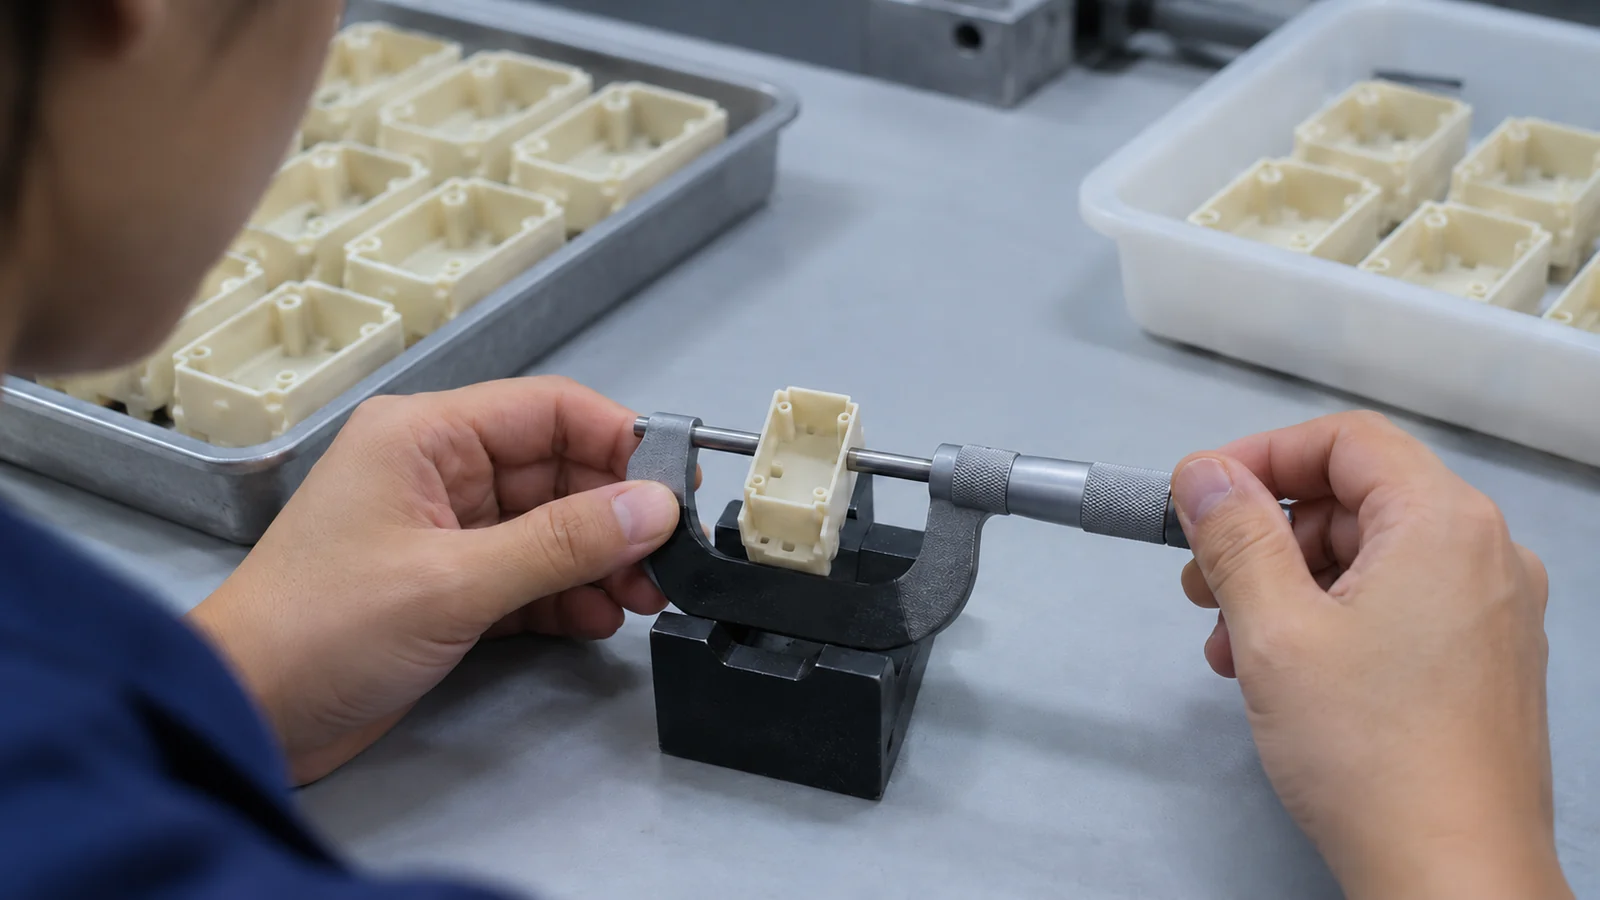
Una finestra utile include dei limiti: dove inizia il riempimento incompleto, dove compare la bava, dove viene superato un limite estetico o dove il comportamento dimensionale smette di soddisfare i requisiti. Tali limiti devono basarsi su parti osservate e condizioni di prova registrate. Non pubblicare un intervallo numerico generico come se si applicasse a ogni resina, stampo e macchina.
La ripetibilità è importante. Un'impostazione che funziona una volta può non tollerare le variazioni di routine nel lotto di materiale, nell'avvio della macchina o nelle condizioni dello stampo. Ripetere i controlli attorno alla regione operativa proposta e confermare che la risposta non sia determinata da una singola cavità o da un singolo campione isolato. Se due variabili interagiscono fortemente, documentare tale limitazione e pianificare una validazione aggiuntiva anziché dichiarare in modo eccessivo una finestra robusta.
Trasformare lo studio in un piano di controllo della produzione
Convertire le impostazioni validate in un record di processo controllato con identificazione approvata di materiale, stampo e macchina, controlli, azioni di risposta e regole di controllo delle modifiche. Indicare quali caratteristiche vengono monitorate e cosa fare quando un segnale o una misurazione di una parte deriva. Mantenere il record allineato al percorso di produzione effettivo, non a un intervallo teorico di una prova iniziale.
Per il contesto produttivo più ampio, vedere stampaggio a iniezione ad alto volume. Una finestra di processo validata dovrebbe supportare qualità e ripetibilità alla scala prevista; la riduzione del tempo ciclo è un risultato da valutare solo dopo che i requisiti della parte restano soddisfatti.
FAQ
Una finestra di processo più ampia significa sempre un processo migliore?
Non di per sé. L'intervallo testato deve soddisfare i requisiti definiti della parte, ripetersi in condizioni pertinenti e includere i fattori che possono cambiare in produzione. Un intervallo ampio che ignora i limiti estetici o di prestazione non è utile.
Posso usare la velocità di iniezione massima della macchina come limite superiore?
No. Il limite pratico è determinato dal pezzo, dalla resina, dal gate, dagli sfiati, dallo stampo, dalla risposta della macchina e dai criteri di accettazione. La sola capacità della macchina non stabilisce un'impostazione qualificata.
Il tempo ciclo dovrebbe essere ottimizzato durante lo stesso studio?
Solo se il disegno dello studio può valutare sia la qualità sia l'impatto sul tempo ciclo senza confondere il risultato. Proteggi prima i criteri di accettazione, poi quantifica le implicazioni sul tempo ciclo separatamente o come fattore pianificato.