
Uma janela de processo de moldagem por injeção de alta velocidade não é uma única configuração de velocidade ideal. É a faixa verificada de preenchimento e condições relacionadas na qual a peça continua a atender aos seus requisitos, apesar da variação normal em material, máquina, molde e ambiente. Estabeleça-a definindo o que deve permanecer aceitável, alterando deliberadamente entradas controladas e verificando as peças resultantes — não aumentando a velocidade até que uma amostra pareça boa.
Defina o que a janela deve proteger
Comece pelos critérios de aceitação da peça: dimensões críticas, zonas de aparência, completude do preenchimento, condição da linha de solda, função mecânica e quaisquer verificações específicas do cliente. Decida quais defeitos invalidariam a peça e como cada característica será medida. Sem esta etapa, um estudo de processo pode otimizar o tempo de ciclo enquanto ignora a falha que importa para o cliente.
Identifique os fatores prováveis de afetar o preenchimento rápido: perfil de injeção, ponto de transferência, condição do material, projeto de gate e respiro, temperatura do molde, resfriamento e resposta da máquina. Nem todo fator deve ser alterado em um único estudo. Priorize aqueles mais intimamente ligados ao risco observado e defina o que permanecerá fixo.
Estabeleça uma linha de base controlada
Registre o grau e o lote da resina, o manuseio do material, a revisão do molde, a máquina, as configurações atuais, a condição de partida, a identidade da cavidade, se relevante, e o método de medição das amostras. Produza uma linha de base que atenda aos requisitos de desenho e aparência antes de testar uma faixa mais ampla. Se a linha de base já estiver instável, identifique o motivo antes de tratá-la como referência.
Mantenha as amostras sob condições de condicionamento e medição comparáveis. Uma dimensão medida em um momento diferente ou com um dispositivo diferente pode parecer mudar mesmo quando o processo de moldagem não mudou. O estudo deve distinguir a variação do processo da variação de medição sempre que possível.
Desafie uma variável por vez
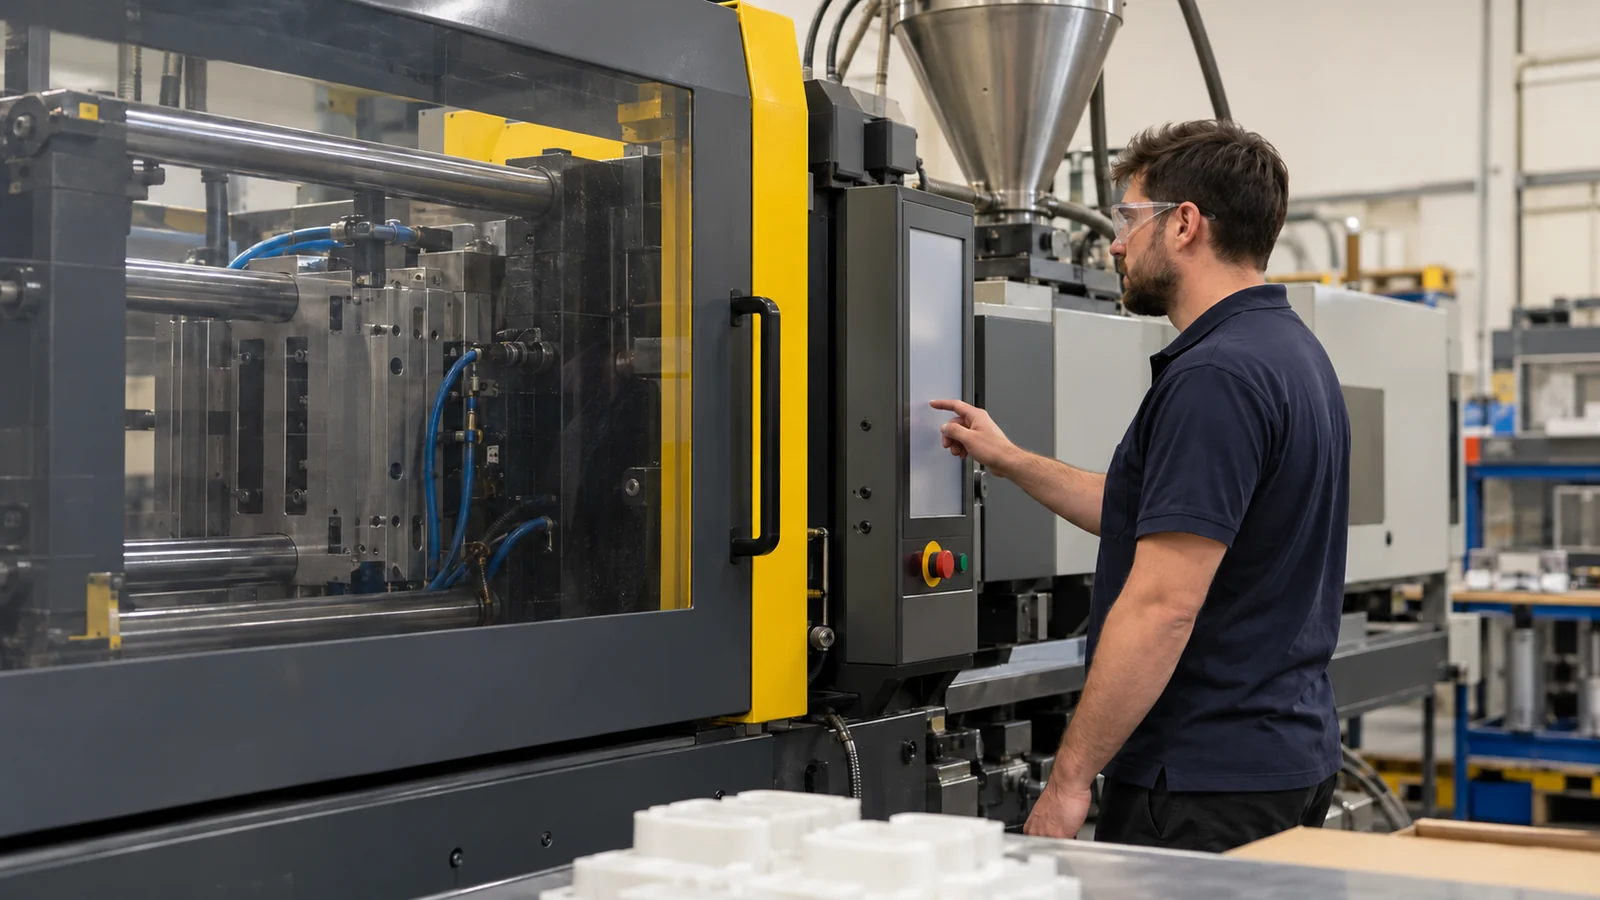
Altere uma entrada controlada em etapas planejadas e observe toda a resposta. Uma taxa de preenchimento mais alta pode melhorar a completude em uma seção fina, mas revelar ar aprisionado, jateamento, rebarba ou um problema de superfície em outro local. Uma velocidade mais baixa pode suprimir uma marca enquanto cria hesitação ou prolonga o ciclo. Registre tanto as melhorias quanto as regressões.
Não presuma que a velocidade de injeção sozinha define a janela. O comportamento de transferência, a recalque, a temperatura do molde, o resfriamento, o manuseio da resina e a condição do molde podem interagir com o preenchimento. Se um experimento delineado for apropriado, selecione fatores e níveis com contribuição de engenharia e mantenha o ensaio rastreável; caso contrário, use um estudo disciplinado de um fator e declare seus limites.
| Ponto de verificação do estudo | O que preservar |
|---|---|
| Configurações de entrada | Registros reais da máquina e o fator específico alterado intencionalmente |
| Amostras de peças | Identidade da cavidade, tempo/ordem e a condição sob a qual cada amostra foi produzida |
| Evidência de aceitação | Medições e verificações de aparência vinculadas aos critérios aprovados |
| Efeitos colaterais | Novos defeitos, resposta instável, alarmes ou interrupções do processo |
Registre os limites de falha e as interações
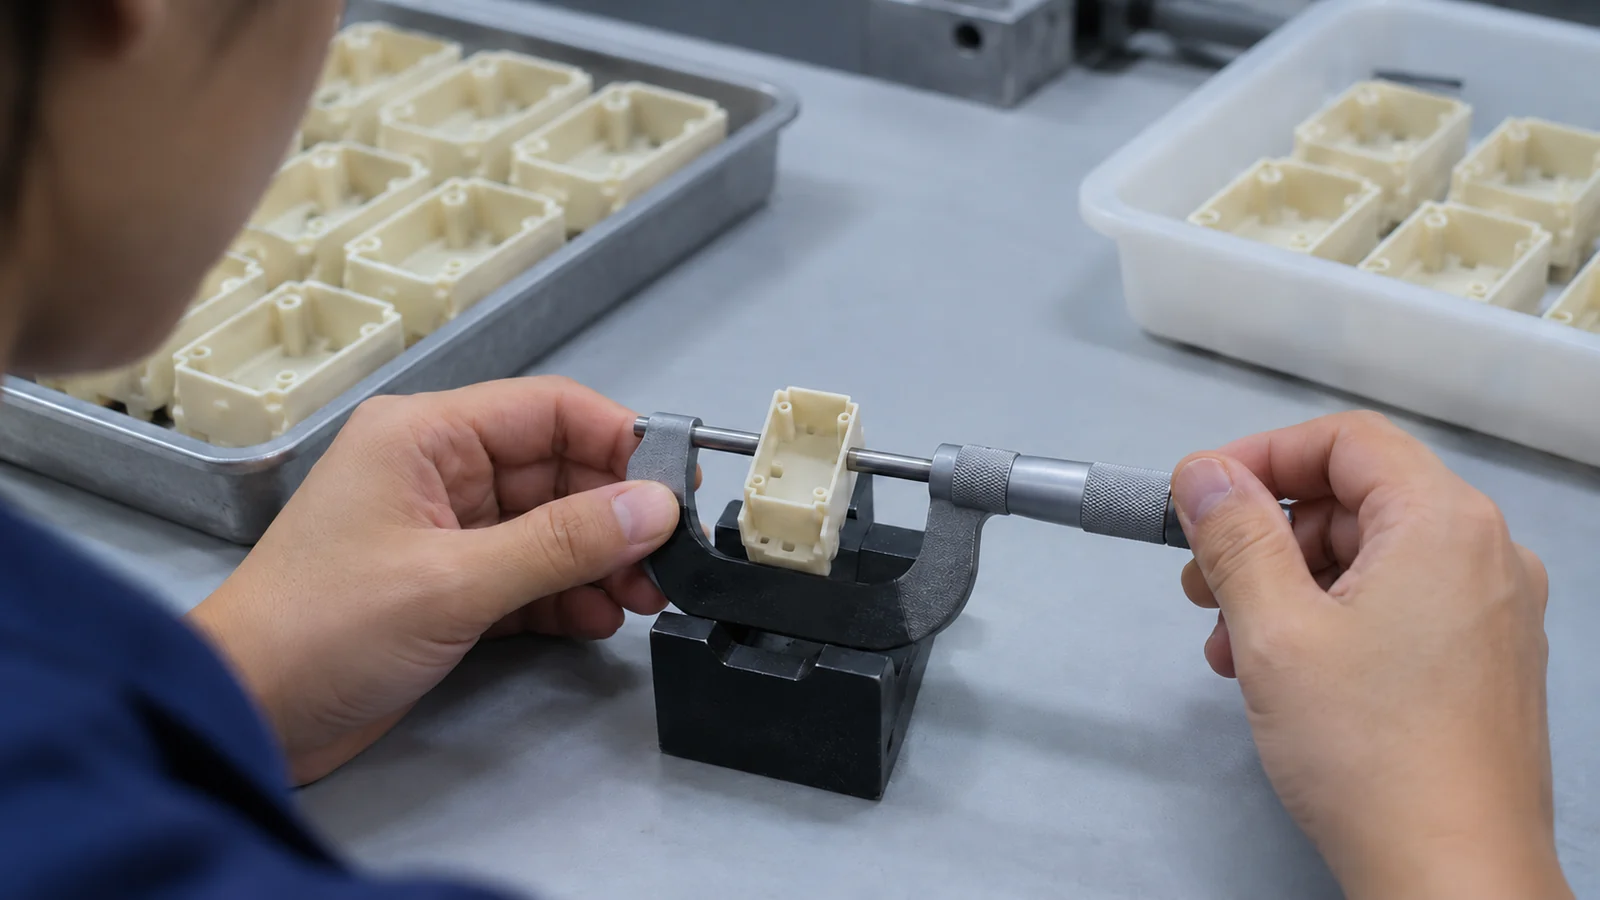
Uma janela útil inclui limites: onde começa o preenchimento curto, onde aparece o rebarba, onde um limite de aparência é ultrapassado ou onde o comportamento dimensional deixa de atender aos requisitos. Esses limites devem ser baseados em peças observadas e condições de teste registradas. Não publique uma faixa numérica genérica como se ela se aplicasse a toda resina, ferramenta e máquina.
A repetibilidade é importante. Uma configuração que funciona uma vez pode não tolerar variações rotineiras no lote de material, na partida da máquina ou na condição da ferramenta. Repita as verificações em torno da região operacional proposta e confirme que a resposta não é determinada por uma única cavidade ou por uma única amostra isolada. Se duas variáveis interagem fortemente, documente essa limitação e planeje validação adicional em vez de alegar excessivamente uma janela robusta.
Transforme o estudo em um plano de controle de produção
Converta as configurações validadas em um registro de processo controlado com identificação aprovada de material, ferramenta e máquina, verificações, ações de resposta e regras de controle de mudanças. Declare quais características são monitoradas e o que fazer quando um sinal ou uma medição de peça se desviar. Mantenha o registro alinhado com a rota real de produção, e não com uma faixa teórica de um ensaio inicial.
Para o contexto mais amplo de produção, consulte moldagem por injeção de alto volume. Uma janela de processo validada deve sustentar a qualidade e a repetibilidade na escala pretendida; a redução do tempo de ciclo é um resultado a ser avaliado somente depois que os requisitos da peça permanecerem atendidos.
FAQ
Uma janela de processo mais ampla sempre significa um processo melhor?
Não por si só. A faixa testada deve atender aos requisitos definidos da peça, repetir-se sob condições relevantes e incluir os fatores que podem mudar em produção. Uma faixa ampla que ignora limites de aparência ou de desempenho não é útil.
Posso usar a velocidade máxima de injeção da máquina como limite superior?
Não. O limite prático é determinado pela peça, resina, gate, respiros, molde, resposta da máquina e critérios de aceitação. A capacidade da máquina por si só não estabelece um ajuste qualificado.
O tempo de ciclo deve ser otimizado durante o mesmo estudo?
Somente se o desenho do estudo puder avaliar tanto a qualidade quanto o impacto no ciclo sem confundir o resultado. Proteja primeiro os critérios de aceitação e, em seguida, quantifique as implicações no tempo de ciclo separadamente ou como um fator planejado.