
Defeitos na moldagem por injeção de alta velocidade costumam aparecer quando o preenchimento mais rápido expõe uma limitação que estava oculta em uma taxa mais lenta: ar aprisionado, uma frente de fluxo instável, alteração de aparência relacionada ao cisalhamento ou uma janela de processo muito estreita para se manter. A solução não é automaticamente reduzir a velocidade da máquina. Primeiro identifique a localização e o momento do defeito, depois determine se as evidências apontam para a velocidade de preenchimento, o respiro, o projeto do gate, a condição do material ou outra variável do processo.
Comece por onde o defeito aparece
Mapeie o defeito na peça e anote quando ele se forma durante o preenchimento. Uma marca no final do preenchimento pode indicar um problema diferente de uma que acompanha um gate, uma linha de solda ou uma seção fina. Compare peças aceitáveis e defeituosas da mesma cavidade e registre se o padrão se repete entre cavidades e ciclos.
Também separe os sintomas da fase de preenchimento dos efeitos de recalque, resfriamento e ejeção. Um defeito observado após a abertura do molde pode ter se formado antes, mas o momento da observação não identifica sua causa. Registros de processo e um teste controlado ajudam a conectar a aparência à fase em que o material ou a condição da ferramenta mudou.
Relacione o sintoma ao evento de fluxo
| Padrão do defeito | Perguntas a investigar |
|---|---|
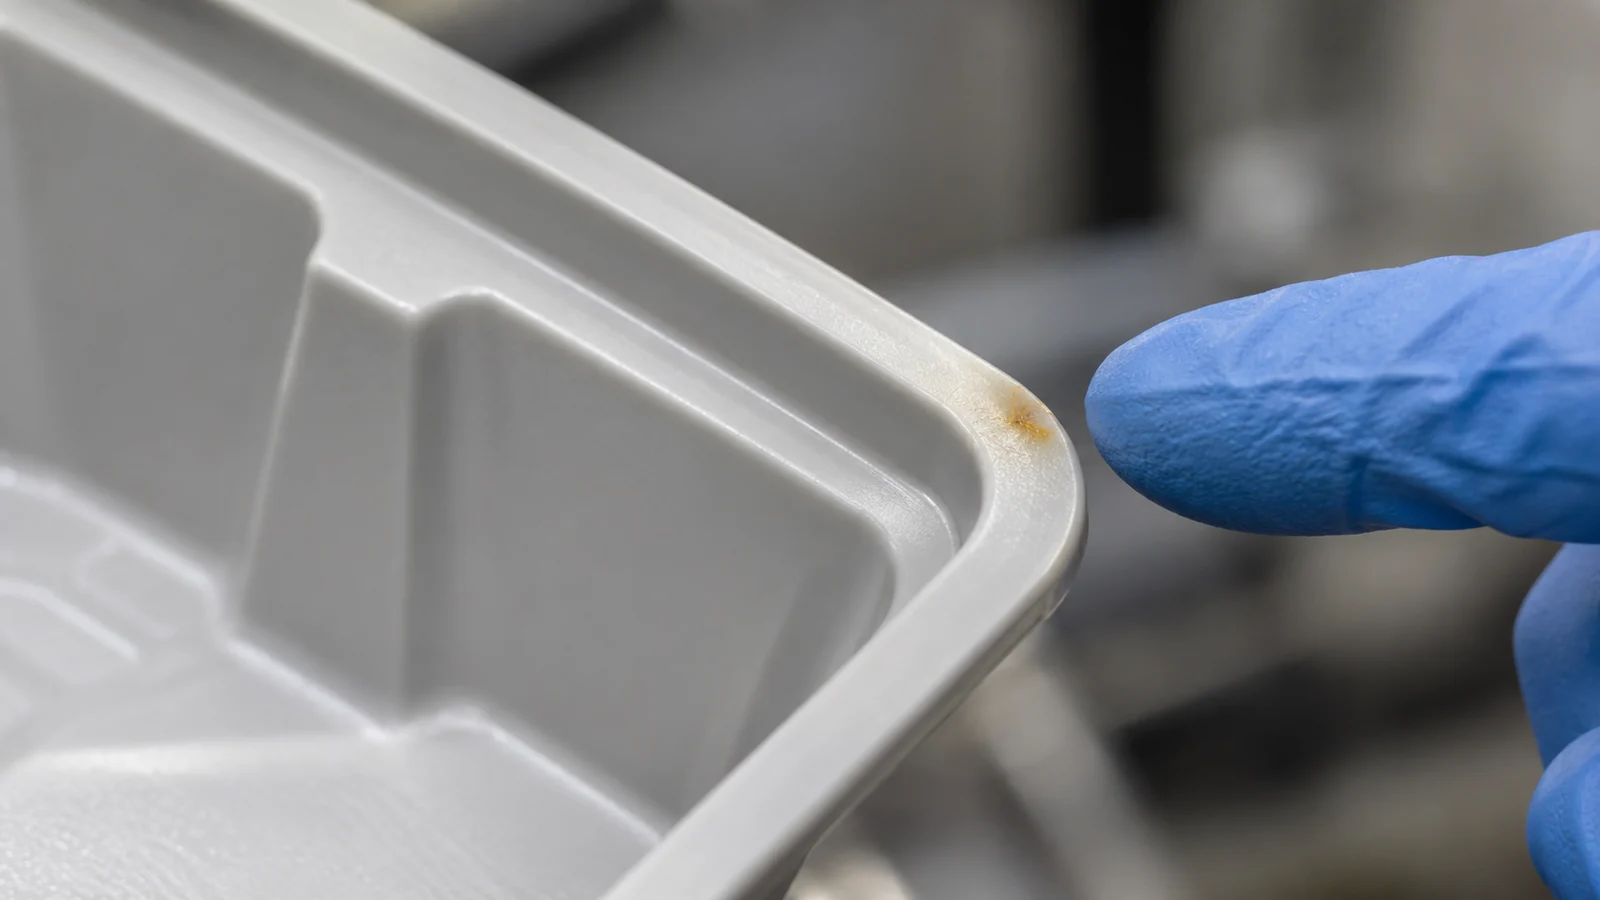
| Queimaduras ou marcas escuras próximas ao final do preenchimento | Há ar aprisionado na frente de fluxo? Os respiros estão limpos e posicionados para o padrão de preenchimento real? |
| Jetting ou uma linha de fluxo instável visível | O fundido entra em uma região aberta sem uma transição de fluxo controlada? A localização do gate é adequada? |
| Hesitação ou seções finas incompletas | O fluxo diminui numa mudança de espessura ou em torno de um detalhe? O gate e a demanda de pressão são adequados? |
| Variação de brilho ou textura | O defeito acompanha uma cavidade, uma região da superfície ou uma mudança no histórico de material e processo? |
| Rebarba após um aumento de velocidade | A resposta de pressão, a condição de fechamento, a linha de partição ou a condição da ferramenta alteraram o resultado? |
Estas são perguntas iniciais, não diagnósticos diretos. Por exemplo, marcas de queimadura podem estar associadas a ar aprisionado, mas a localização e a condição dos respiros devem ser verificadas antes de alterar a velocidade ou as configurações de material. Da mesma forma, uma mudança de brilho pode refletir a replicação da superfície, o estado do material ou a variação do processo, e não apenas a velocidade.
Solucione problemas sem perder a meta de preenchimento rápido
- Preserve uma amostra de referência e documente as configurações atuais, o lote de material e a localização do defeito.
- Revise o padrão de preenchimento e determine se o sintoma é específico de uma cavidade ou de todo o disparo.
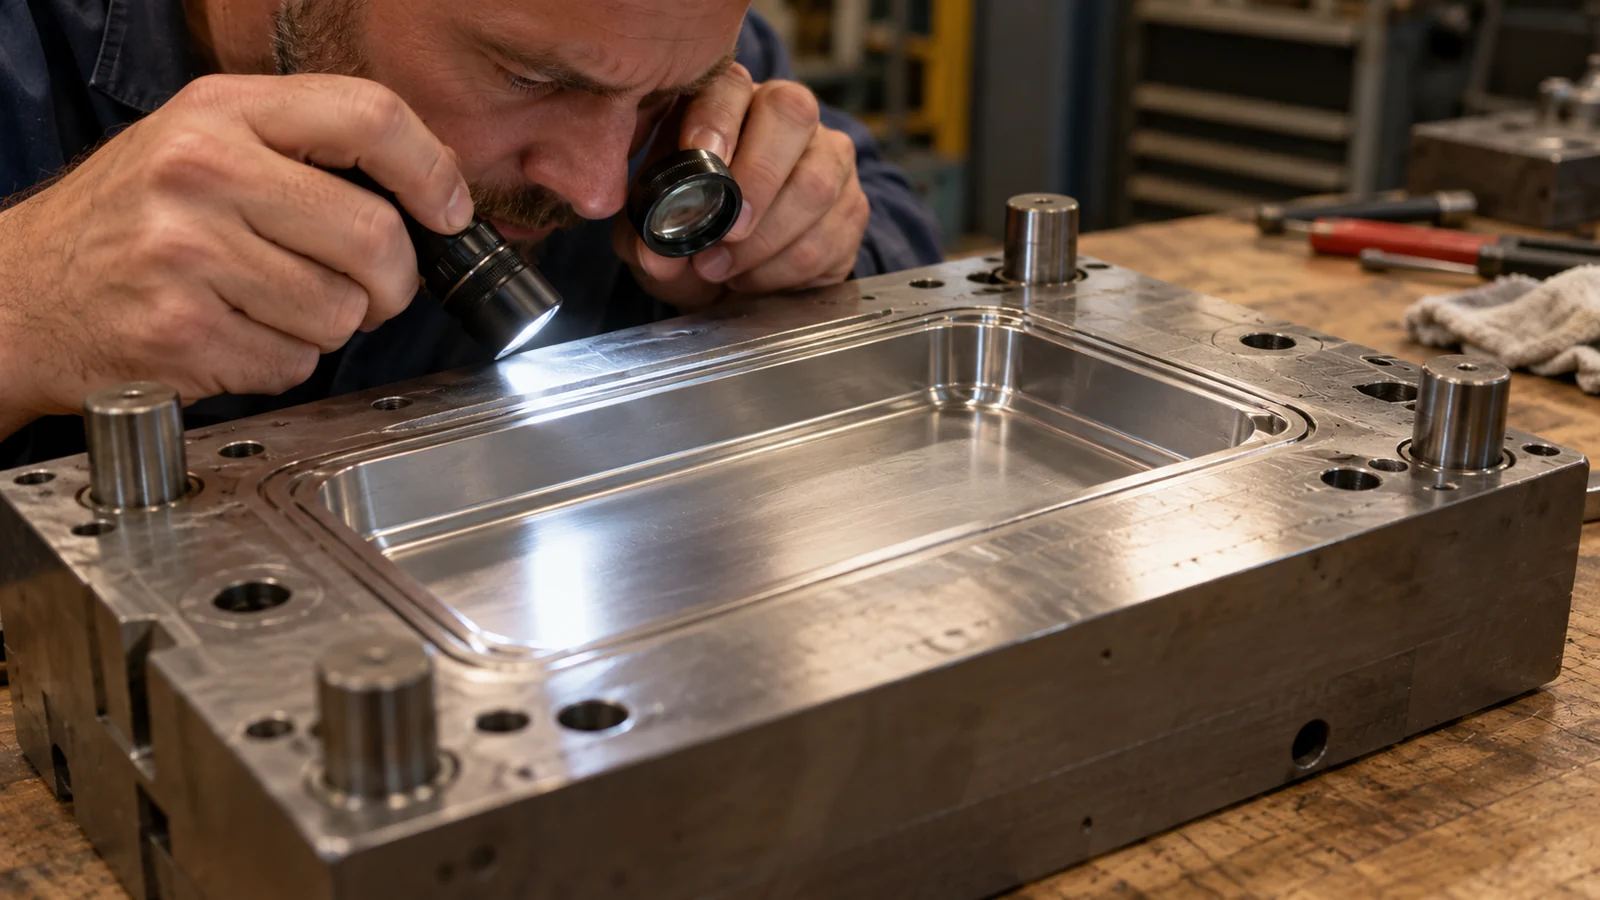
- Inspecione os respiros, as áreas do gate e a linha de partição quanto a contaminação, desgaste ou obstrução.
- Confirme a identidade da resina, a classe, os requisitos de secagem e manuseio e as mudanças recentes de material.
- Altere uma variável relacionada ao preenchimento por vez e compare o conjunto completo de características críticas.
- Verifique se a correção melhora todas as cavidades afetadas sem criar rebarba, linha de solda ou problemas dimensionais em outros locais.
Quando o objetivo de produção exige um preenchimento rápido, uma redução permanente da velocidade pode simplesmente trocar um defeito por um tempo de ciclo maior ou preenchimento incompleto. Uma resposta melhor pode envolver melhorar a ventilação, reconsiderar a posição do gate, alterar uma transição de fluxo ou ampliar a janela de processo estável. Qualquer alteração na ferramenta deve ser baseada na peça real e em amostras validadas.
Quando o projeto está limitando o processo
Se os defeitos retornarem sempre que o processo se aproximar da taxa de preenchimento pretendida, inspecione o projeto e a ferramenta em conjunto. Paredes finas, mudanças bruscas de espessura, longos comprimentos de fluxo, gates restritivos e caminhos de ventilação difíceis podem estreitar a janela utilizável. A análise de mold-flow pode ajudar a avaliar uma proposta de mudança de gate ou de parede, mas as premissas e os dados de material devem ser verificados em relação ao projeto real.
Documente a faixa aceitável e as condições que geram falha. O processo correto não é a configuração mais rápida que produz uma boa amostra uma vez; é uma faixa controlada que pode atender aos requisitos da peça na ferramenta e na máquina pretendidas. Para a rota de produção mais ampla, revise moldagem por injeção de alto volume no contexto das necessidades de processo e qualidade da peça.
FAQ
Devo reduzir a velocidade de injeção sempre que aparecer uma marca de queimadura?
Não sem verificar onde a marca se forma e se há ar retido. A condição de ventilação, o comportamento da frente de fluxo, a localização do gate e o histórico do material podem ser mais relevantes do que uma redução global da velocidade.
A alta velocidade de preenchimento pode causar rebarba?
Pode contribuir para uma resposta de pressão que revela uma condição de linha de partição fraca ou danificada, mas a rebarba pode ter múltiplas causas. Inspecione o molde e compare o padrão antes de atribuir o defeito apenas à velocidade.
Como sei se o projeto da peça limita o preenchimento rápido?
Procure por defeitos repetidos ligados a seções finas, caminhos de fluxo longos, transições abruptas, gates restritivos ou locais de ventilação difíceis. Use análise de engenharia e ensaios de moldagem controlados para verificar uma mudança de projeto.