
Yüksek hızlı enjeksiyon kalıplama hataları, daha hızlı dolum yavaş hızda gizlenen bir sınırlamayı ortaya çıkardığında sıklıkla görülür: hapsolmuş hava, kararsız bir akış cephesi, kayma ile ilgili görünüm değişikliği veya tutmaya çok dar bir proses penceresi. Çözüm otomatik olarak makineyi yavaşlatmak değildir. Önce hatanın konumunu ve zamanlamasını belirleyin, ardından kanıtların dolum hızına, havalandırmaya, giriş tasarımına, malzeme durumuna veya başka bir proses değişkenine işaret edip etmediğini belirleyin.
Hatanın nerede ortaya çıktığıyla başlayın
Hatayı parça üzerinde haritalayın ve dolum sırasında ne zaman oluştuğunu not edin. Dolum sonundaki bir iz, bir girişi, kaynak hattını veya ince bir kesiti takip eden bir izden farklı bir soruna işaret edebilir. Aynı gözden kabul edilebilir ve hatalı parçaları karşılaştırın ve desenin gözler ve çevrimler arasında tekrarlanıp tekrarlanmadığını kaydedin.
Ayrıca dolum aşaması semptomlarını paketleme, soğutma ve ejeksiyon etkilerinden ayırın. Kalıp açıldıktan sonra gözlenen bir hata daha önce oluşmuş olabilir, ancak gözlem zamanlaması nedenini tanımlamaz. Proses kayıtları ve kontrollü bir deneme, görünümü malzeme veya takım durumunun değiştiği aşamaya bağlamaya yardımcı olur.
Semptomu akış olayıyla eşleştirin
| Hata deseni | Araştırılacak sorular |
|---|---|
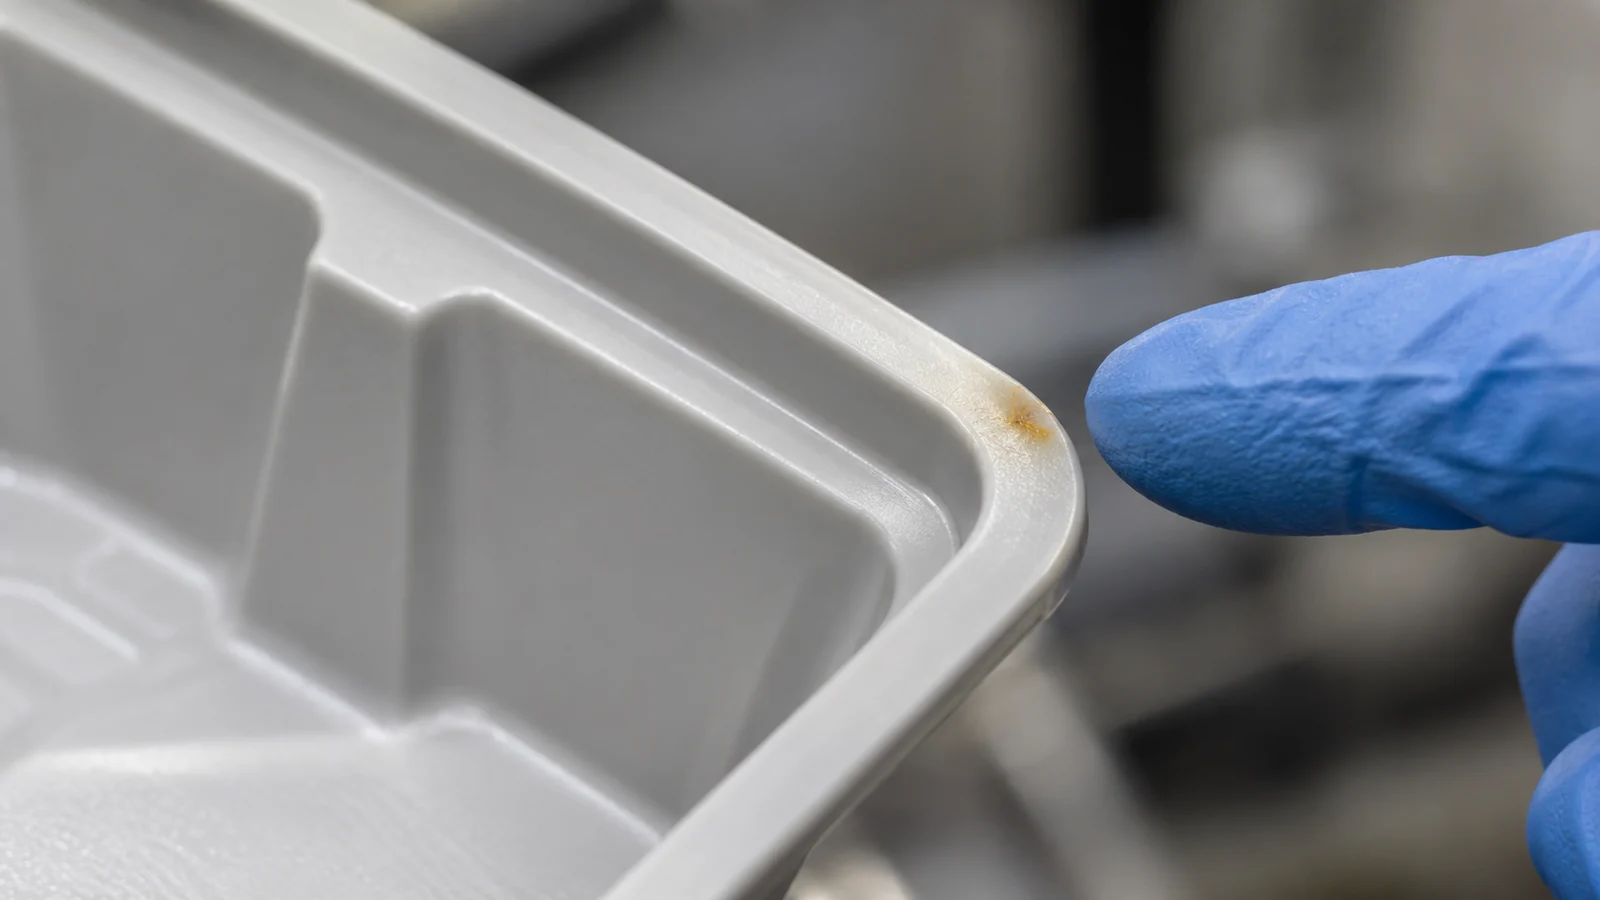
| Dolum sonuna yakın yanma veya koyu izler | Akış cephesinde hava hapsolmuş mu? Havalandırmalar temiz mi ve gerçek dolum desenine göre konumlandırılmış mı? |
| Jetting veya görünür kararsız bir akış hattı | Eriyik, kontrollü bir akış geçişi olmadan açık bir bölgeye mi giriyor? Giriş konumu uygun mu? |
| Tereddüt veya eksik ince kesitler | Kalınlık değişiminde veya bir özellik çevresinde akış yavaşlıyor mu? Giriş ve basınç talebi uygun mu? |
| Parlaklık veya doku değişimi | Kusur bir gözü, bir yüzey bölgesini veya malzeme ve proses geçmişindeki bir değişimi mi takip ediyor? |
| Hız artışından sonra çapak | Basınç tepkisi, kenet koşulu, ayrım çizgisi veya takım durumu sonucu değiştirdi mi? |
Bunlar başlangıç sorularıdır, bire bir teşhisler değildir. Örneğin, yanık izleri hapsolmuş havayla ilişkilendirilebilir, ancak hız veya malzeme ayarlarını değiştirmeden önce konum ve havalandırma durumu kontrol edilmelidir. Aynı şekilde, bir parlaklık değişimi yalnızca hızdan değil, yüzey kopyalanmasından, malzeme durumundan veya proses varyasyonundan kaynaklanabilir.
Hızlı dolum hedefini kaybetmeden sorun giderin
- Bir referans numune saklayın ve mevcut ayarları, malzeme lotunu ve kusur konumunu belgeleyin.
- Dolgu desenini inceleyin ve semptomun gözüye özgü mü yoksa tüm atışa mı yaygın olduğunu belirleyin.
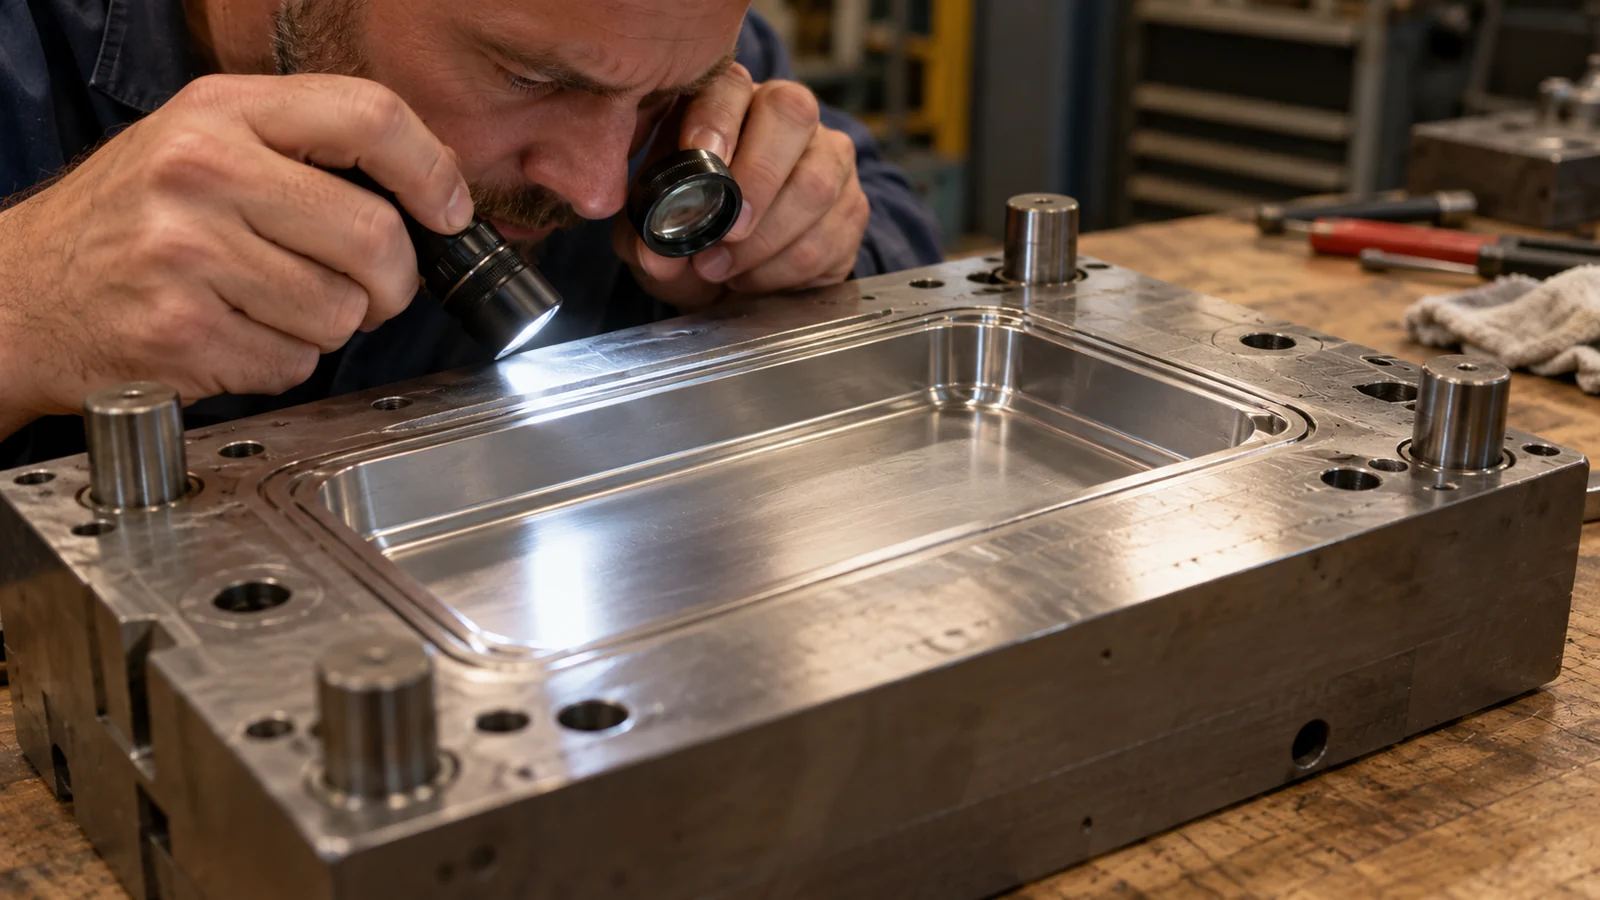
- Havalandırmaları, giriş bölgelerini ve ayrım çizgisini kirlenme, aşınma veya tıkanma açısından inceleyin.
- Reçine kimliğini, sınıfını, kurutma ve elleçleme gereksinimlerini ve son malzeme değişikliklerini doğrulayın.
- Dolguyla ilgili değişkenleri birer birer değiştirin ve kritik özelliklerin tamamını karşılaştırın.
- Düzeltmenin, başka yerlerde çapak, kaynak çizgisi veya boyutsal sorunlar yaratmadan etkilenen tüm gözleri iyileştirip iyileştirmediğini kontrol edin.
Üretim hedefi hızlı bir dolgu gerektirdiğinde, hızın kalıcı olarak azaltılması bir kusuru daha uzun çevrim süresi veya eksik dolguyla değiştirmekten öteye geçmeyebilir. Daha iyi bir yanıt, havalandırmayı iyileştirmeyi, giriş konumunu yeniden değerlendirmeyi, bir akış geçişini değiştirmeyi veya kararlı proses penceresini genişletmeyi içerebilir. Herhangi bir takım değişikliği gerçek parçaya ve doğrulanmış numunelere dayanmalıdır.
Tasarım prosesi sınırladığında
Proses amaçlanan dolgu hızına doğru her hareket ettiğinde kusurlar geri dönüyorsa, tasarımı ve takımı birlikte inceleyin. İnce duvarlar, ani kalınlık değişimleri, uzun akış uzunlukları, kısıtlayıcı girişler ve zor havalandırma yolları kullanılabilir pencereyi daraltabilir. Kalıp akış analizi, önerilen bir giriş veya duvar değişikliğini değerlendirmeye yardımcı olabilir, ancak varsayımlar ve malzeme verileri gerçek projeyle karşılaştırılarak kontrol edilmelidir.
Kabul edilebilir aralığı ve hataya yol açan koşulları belgeleyin. Doğru proses, bir kez iyi bir numune üreten en hızlı ayar değil; amaçlanan takım ve makinede parça gereksinimlerini karşılayabilen kontrollü bir aralıktır. Daha geniş üretim rotası için, gözden geçirin yüksek hacimli enjeksiyon kalıplama parçanın proses ve kalite ihtiyaçları bağlamında.
SSS
Yanık izi her göründüğünde enjeksiyon hızını düşürmeli miyim?
İzin oluştuğu yeri ve havanın sıkışıp sıkışmadığını kontrol etmeden hayır. Havalandırma durumu, akış cephesi davranışı, giriş konumu ve malzeme geçmişi, genel bir hız düşüşünden daha ilgili olabilir.
Yüksek dolum hızı çapak oluşumuna neden olabilir mi?
Zayıf veya hasarlı bir ayrılma hattı durumunu ortaya çıkaran bir basınç tepkisine katkıda bulunabilir, ancak çapağın birden fazla nedeni olabilir. Kusuru yalnızca hıza atfetmeden önce kalıbı inceleyin ve deseni karşılaştırın.
Parça tasarımının hızlı dolumu sınırlayıp sınırlamadığını nasıl anlarım?
İnce kesitler, uzun akış yolları, ani geçişler, kısıtlayıcı girişler veya zor havalandırma konumlarıyla ilişkili tekrarlanan kusurları arayın. Bir tasarım değişikliğini doğrulamak için mühendislik analizi ve kontrollü kalıplama denemeleri kullanın.