
Дефекты высокоскоростного литья под давлением часто проявляются, когда более быстрое заполнение выявляет ограничение, скрытое при более низкой скорости: захваченный воздух, нестабильный фронт потока, изменение внешнего вида, связанное со сдвигом, или слишком узкое технологическое окно. Решение не всегда в том, чтобы замедлить машину. Сначала определите место и время появления дефекта, затем установите, указывают ли данные на скорость заполнения, вентиляцию, конструкцию литника, состояние материала или другую переменную процесса.
Начните с того, где появляется дефект
Нанесите дефект на карту детали и отметьте, когда он образуется во время заполнения. След в конце заполнения может указывать на иную проблему, чем след, повторяющий литник, линию спая или тонкое сечение. Сравните годные и дефектные детали из одной и той же полости и зафиксируйте, повторяется ли картина по полостям и циклам.
Также отделяйте симптомы стадии заполнения от эффектов выдержки, охлаждения и выталкивания. Дефект, наблюдаемый после раскрытия формы, мог образоваться раньше, но момент наблюдения не выявляет его причину. Записи процесса и контролируемый эксперимент помогают связать внешний вид с фазой, в которой изменилось состояние материала или оснастки.
Соотнесите симптом с событием потока
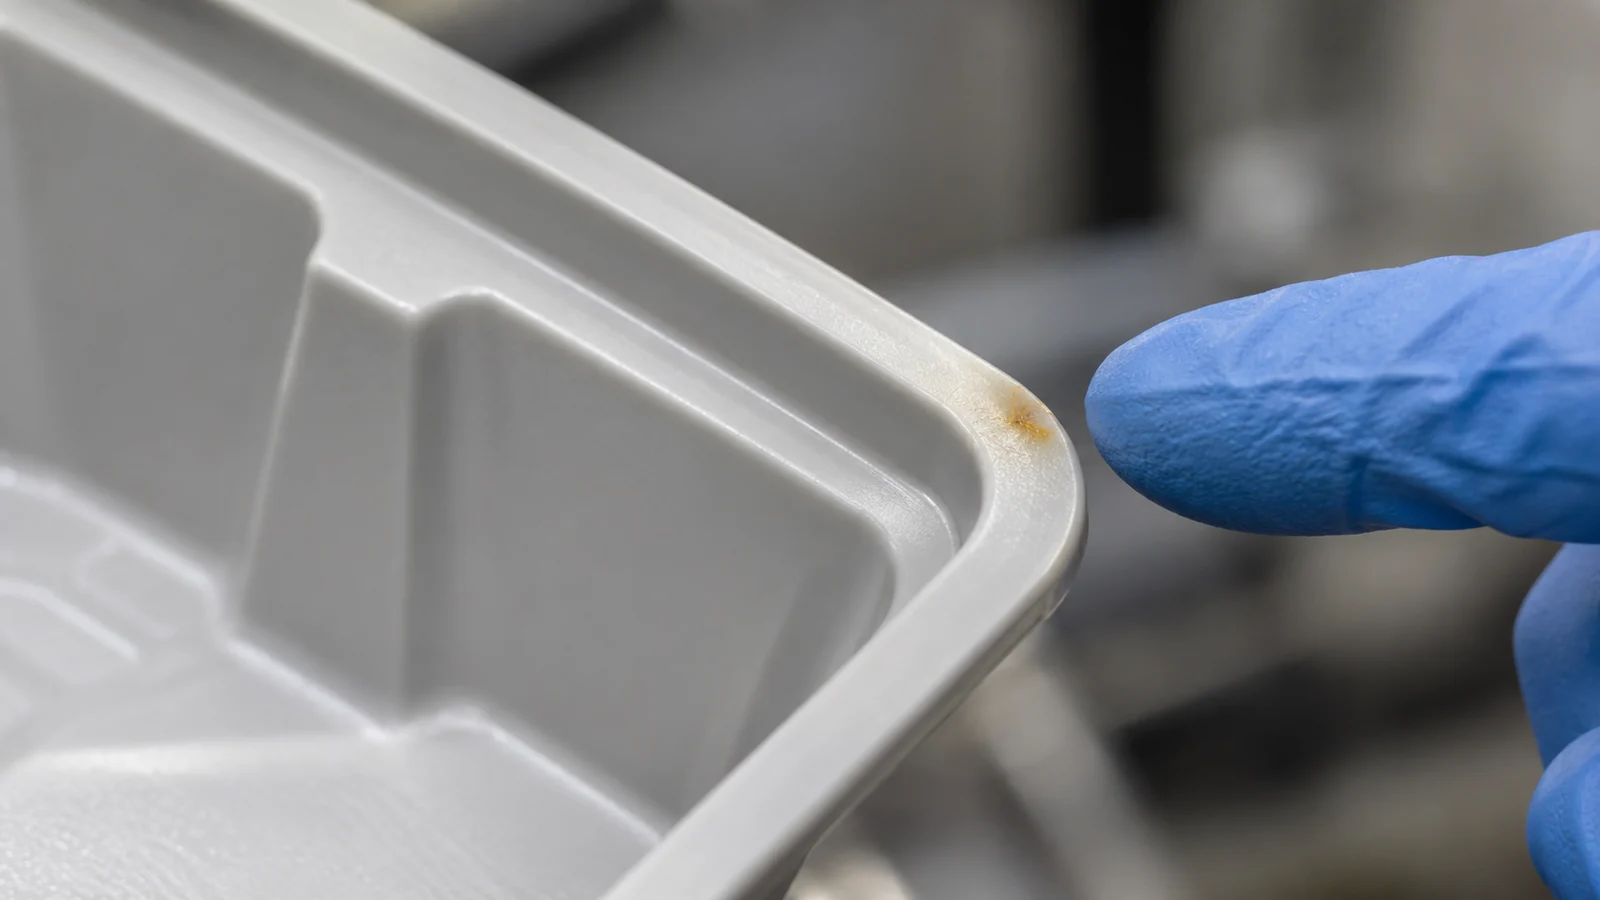
| Картина дефекта | Вопросы для исследования |
|---|---|
| Подгорание или тёмные следы вблизи конца заполнения | Захвачен ли воздух на фронте потока? Чисты ли вентиляционные каналы и расположены ли они в соответствии с фактической картиной заполнения? |
| Струйное течение или видимая нестабильная линия потока | Попадает ли расплав в открытую область без контролируемого перехода потока? Правильно ли расположен литник? |
| Задержка или неполное заполнение тонких сечений | Замедляется ли поток при изменении толщины или вокруг элемента? Подходят ли литник и потребность в давлении? |
| Изменение глянца или текстуры | Следует ли дефект за полостью, областью поверхности или изменением материала и истории процесса? |
| Облой после увеличения скорости | Изменили ли результат реакция на давление, состояние смыкания, линия разъёма или состояние инструмента? |
Это отправные вопросы, а не однозначные диагнозы. Например, подгорания могут быть связаны с запертым воздухом, но перед изменением скорости или настроек материала необходимо проверить местоположение и состояние вентиляции. Аналогично, изменение глянца может отражать воспроизведение поверхности, состояние материала или колебания процесса, а не только скорость.
Устраняйте неполадки, не теряя цели быстрого заполнения
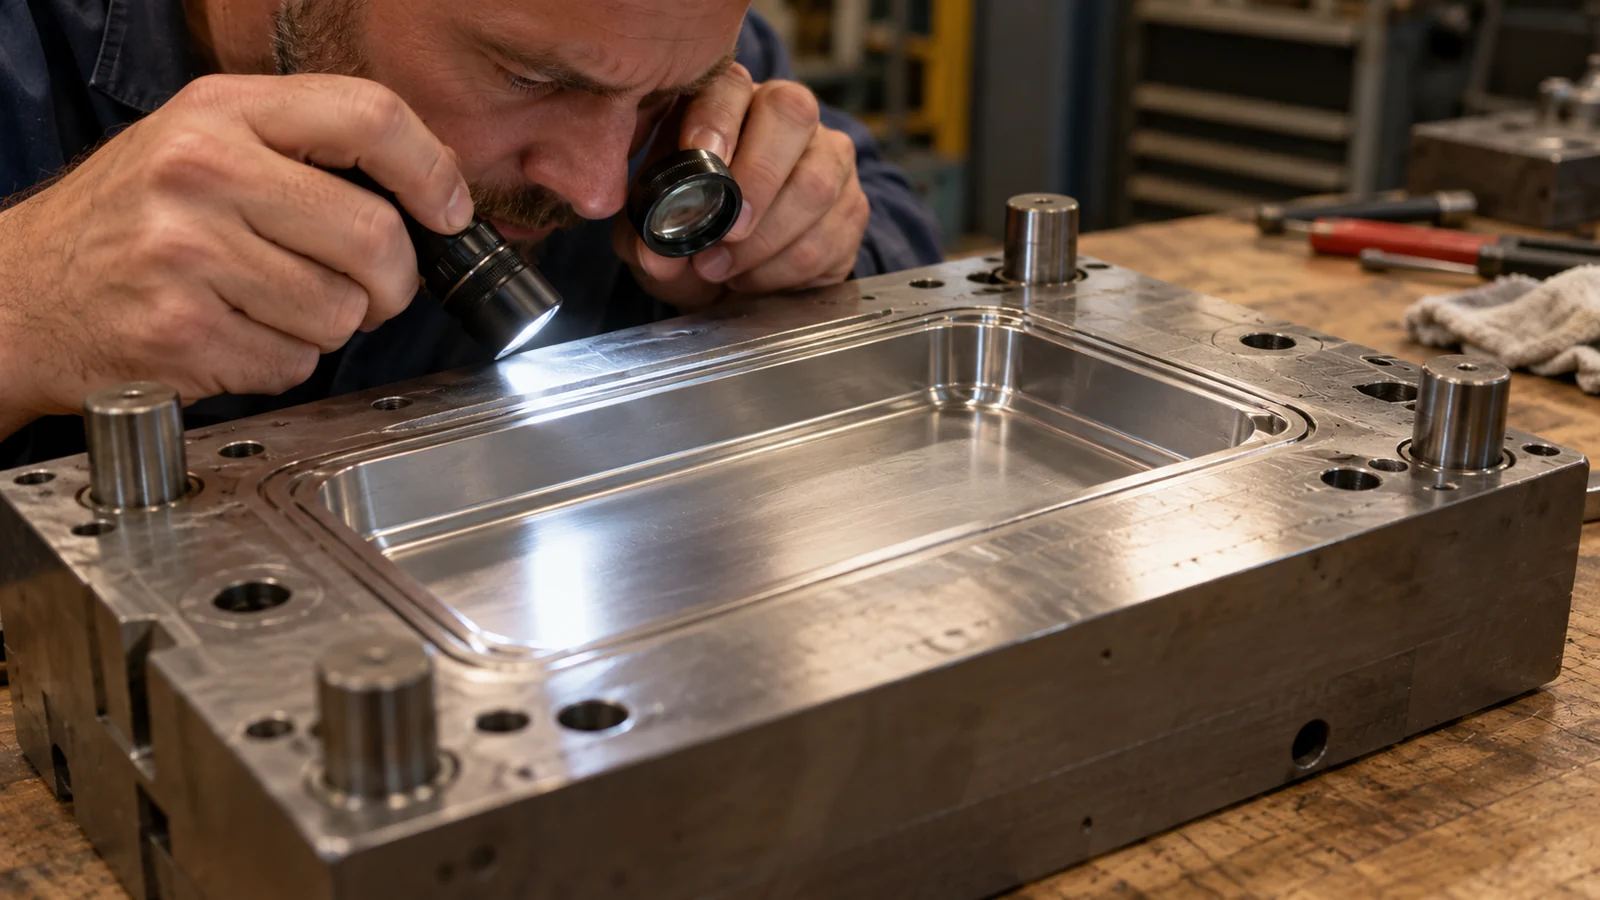
- Сохраните базовый образец и задокументируйте текущие настройки, партию материала и местоположение дефекта.
- Изучите картину заполнения и определите, является ли симптом специфичным для полости или общим для всего впрыска.
- Осмотрите вентиляционные каналы, зоны литников и линию разъёма на предмет загрязнения, износа или засорения.
- Подтвердите идентичность смолы, марку, требования к сушке и обращению, а также недавние изменения материала.
- Изменяйте по одной переменной, связанной с заполнением, и сравнивайте полный набор критических характеристик.
- Проверьте, улучшает ли исправление все затронутые полости, не создавая облой, линии спая или размерные проблемы в других местах.
Когда производственная цель требует быстрого заполнения, постоянное снижение скорости может просто обменять один дефект на более длительное время цикла или неполное заполнение. Лучшим ответом может быть улучшение вентиляции, пересмотр положения литника, изменение перехода потока или расширение стабильного технологического окна. Любое изменение оснастки должно основываться на фактической детали и проверенных образцах.
Когда конструкция ограничивает процесс
Если дефекты возвращаются всякий раз, когда процесс приближается к намеченной скорости заполнения, осматривайте конструкцию и оснастку вместе. Тонкие стенки, резкие изменения толщины, большая длина потока, стеснённые литники и сложные пути вентиляции могут сузить usable-окно. Анализ течения расплава может помочь оценить предлагаемое изменение литника или стенки, но допущения и данные о материале следует проверять по реальному проекту.
Задокументируйте допустимый диапазон и условия, вызывающие отказ. Правильный процесс — это не самая быстрая настройка, однажды дающая хороший образец; это контролируемый диапазон, способный соответствовать требованиям к детали на предназначенных оснастке и машине. Для более широкого производственного маршрута рассмотрите крупносерийное литьё под давлением в контексте технологических и качественных требований к детали.
Часто задаваемые вопросы
Следует ли снижать скорость впрыска при появлении следов пригара?
Не без проверки того, где образуется след и задерживается ли воздух. Состояние вентиляции, поведение фронта потока, расположение литника и история материала могут быть более значимыми, чем общее снижение скорости.
Может ли высокая скорость заполнения вызывать облой?
Она может способствовать возникновению отклика по давлению, который выявляет слабое или повреждённое состояние плоскости разъёма, но у облоя может быть несколько причин. Осмотрите форму и сравните характер дефекта, прежде чем приписывать его только скорости.
Как определить, ограничивает ли конструкция детали быстрое заполнение?
Ищите повторяющиеся дефекты, связанные с тонкими сечениями, длинными путями течения, резкими переходами, стеснёнными литниками или сложными местами вентиляции. Используйте инженерный анализ и контролируемые испытания литья для проверки изменения конструкции.