
Ein Prozessfenster für das Hochgeschwindigkeits-Spritzgießen ist keine einzelne beste Geschwindigkeitseinstellung. Es ist der verifizierte Bereich des Füllens und der zugehörigen Bedingungen, in dem das Teil trotz normaler Schwankungen bei Material, Maschine, Werkzeug und Umgebung seine Anforderungen weiterhin erfüllt. Legen Sie es fest, indem Sie definieren, was akzeptabel bleiben muss, gesteuerte Eingangsgrößen gezielt verändern und die resultierenden Teile prüfen – nicht indem Sie die Geschwindigkeit erhöhen, bis ein Muster gut aussieht.
Definieren, was das Fenster schützen muss
Beginnen Sie mit den Abnahmekriterien des Teils: kritische Maße, Erscheinungszonen, Füllvollständigkeit, Bindenahtzustand, mechanische Funktion und alle kundenspezifischen Prüfungen. Legen Sie fest, welche Defekte das Teil ungültig machen würden und wie jedes Merkmal gemessen wird. Ohne diesen Schritt kann eine Prozessstudie die Zykluszeit optimieren und dabei den Fehler übersehen, der für den Kunden entscheidend ist.
Identifizieren Sie die Faktoren, die das schnelle Füllen wahrscheinlich beeinflussen: Einspritzprofil, Umschaltpunkt, Materialzustand, Anguss- und Entlüftungsauslegung, Werkzeugtemperatur, Kühlung und Maschinenreaktion. Nicht jeder Faktor sollte in einer einzigen Studie verändert werden. Priorisieren Sie diejenigen, die am engsten mit dem beobachteten Risiko zusammenhängen, und legen Sie fest, was konstant bleiben soll.
Eine kontrollierte Basislinie festlegen
Erfassen Sie Harztyp und Charge, Materialhandling, Werkzeugstand, Maschine, aktuelle Einstellungen, Anfahrzustand, ggf. Kavitätenidentität und die Probenmessmethode. Erstellen Sie eine Basislinie, die die Zeichnungs- und Erscheinungsanforderungen erfüllt, bevor Sie einen breiteren Bereich testen. Ist die Basislinie bereits instabil, ermitteln Sie die Ursache, bevor Sie sie als Referenz verwenden.
Halten Sie die Proben unter vergleichbaren Konditionierungs- und Messbedingungen. Ein Maß, das zu einem anderen Zeitpunkt oder mit einer anderen Vorrichtung gemessen wird, kann sich verändert darstellen, obwohl der Spritzgießprozess unverändert ist. Die Studie sollte nach Möglichkeit Prozessschwankungen von Messschwankungen unterscheiden.
Jeweils eine Variable gezielt verändern
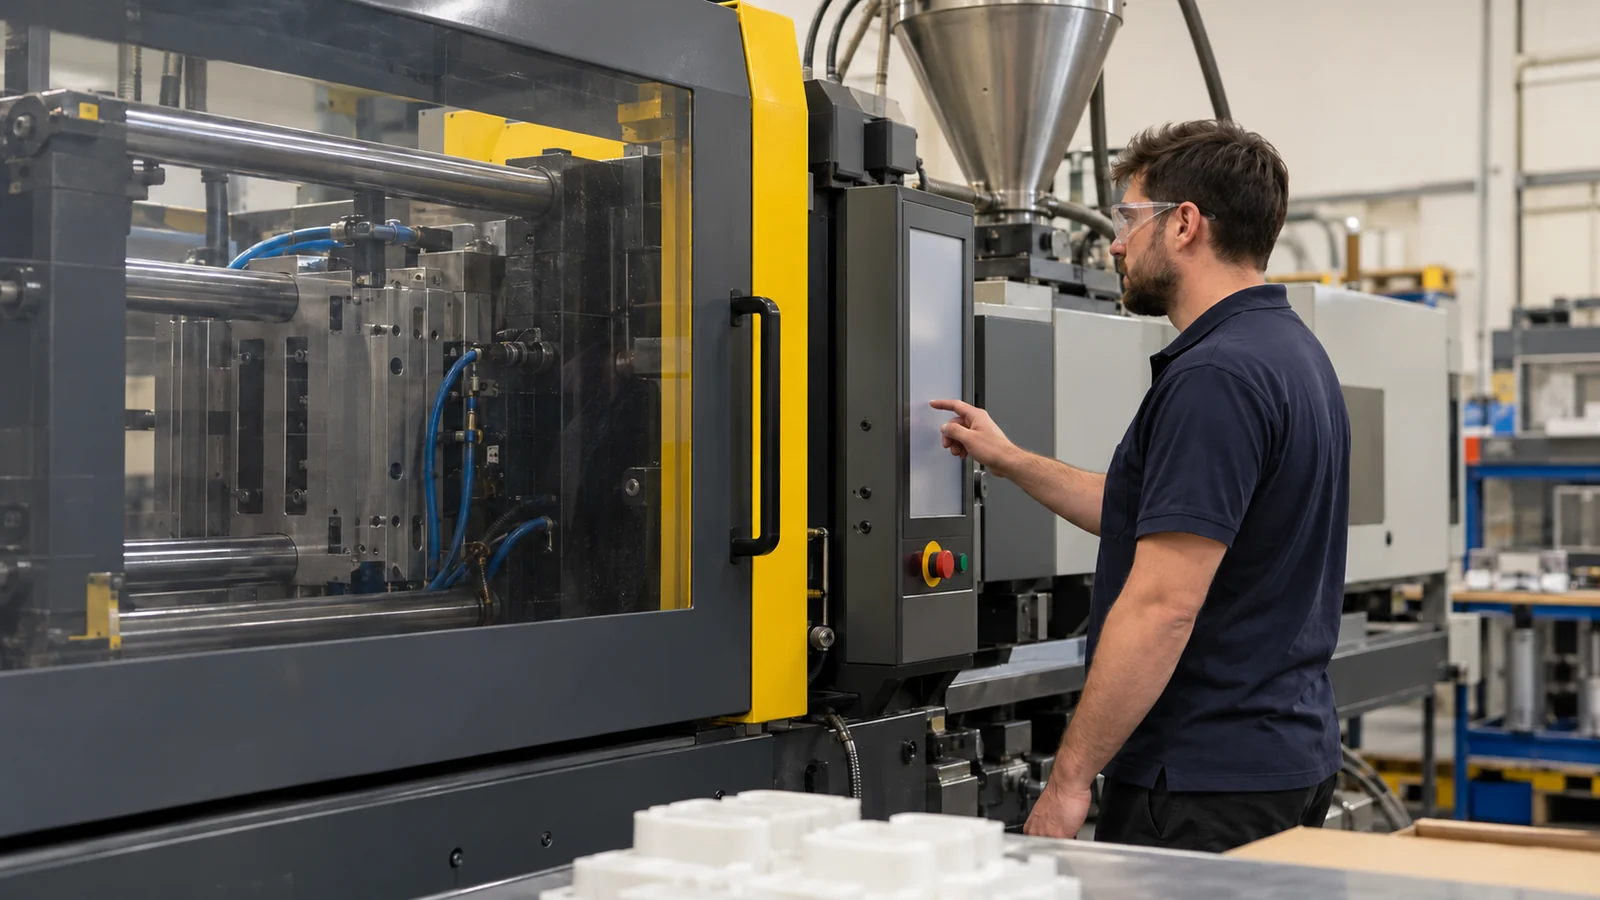
Verändern Sie eine gesteuerte Eingangsgröße in geplanten Schritten und beobachten Sie die gesamte Reaktion. Eine höhere Füllrate kann die Vollständigkeit in einem dünnen Bereich verbessern, aber an anderer Stelle eingeschlossene Luft, Strahlbildung, Grat oder ein Oberflächenproblem aufdecken. Eine niedrigere Geschwindigkeit kann eine Markierung unterdrücken, dabei aber eine Verzögerung erzeugen oder den Zyklus verlängern. Erfassen Sie sowohl Verbesserungen als auch Verschlechterungen.
Gehen Sie nicht davon aus, dass allein die Einspritzgeschwindigkeit das Fenster definiert. Umschaltverhalten, Nachdruck, Werkzeugtemperatur, Kühlung, Harzhandling und Werkzeugzustand können mit dem Füllen wechselwirken. Wenn ein statistischer Versuchsplan geeignet ist, wählen Sie Faktoren und Stufen mit technischer Unterstützung aus und halten Sie den Versuch nachvollziehbar; andernfalls verwenden Sie eine disziplinierte Ein-Faktor-Studie und geben Sie deren Grenzen an.
| Prüfpunkt der Studie | Was zu erhalten ist |
|---|---|
| Eingabeeinstellungen | Tatsächliche Maschinenaufzeichnungen und der gezielt geänderte spezifische Faktor |
| Teilemuster | Formnestidentität, Zeit/Reihenfolge und die Bedingung, unter der jedes Muster hergestellt wurde |
| Abnahmenachweise | Messungen und Sichtprüfungen, die an die freigegebenen Kriterien gebunden sind |
| Nebenwirkungen | Neue Fehler, instabiles Verhalten, Alarme oder Prozessunterbrechungen |
Fehlergrenzen und Wechselwirkungen erfassen
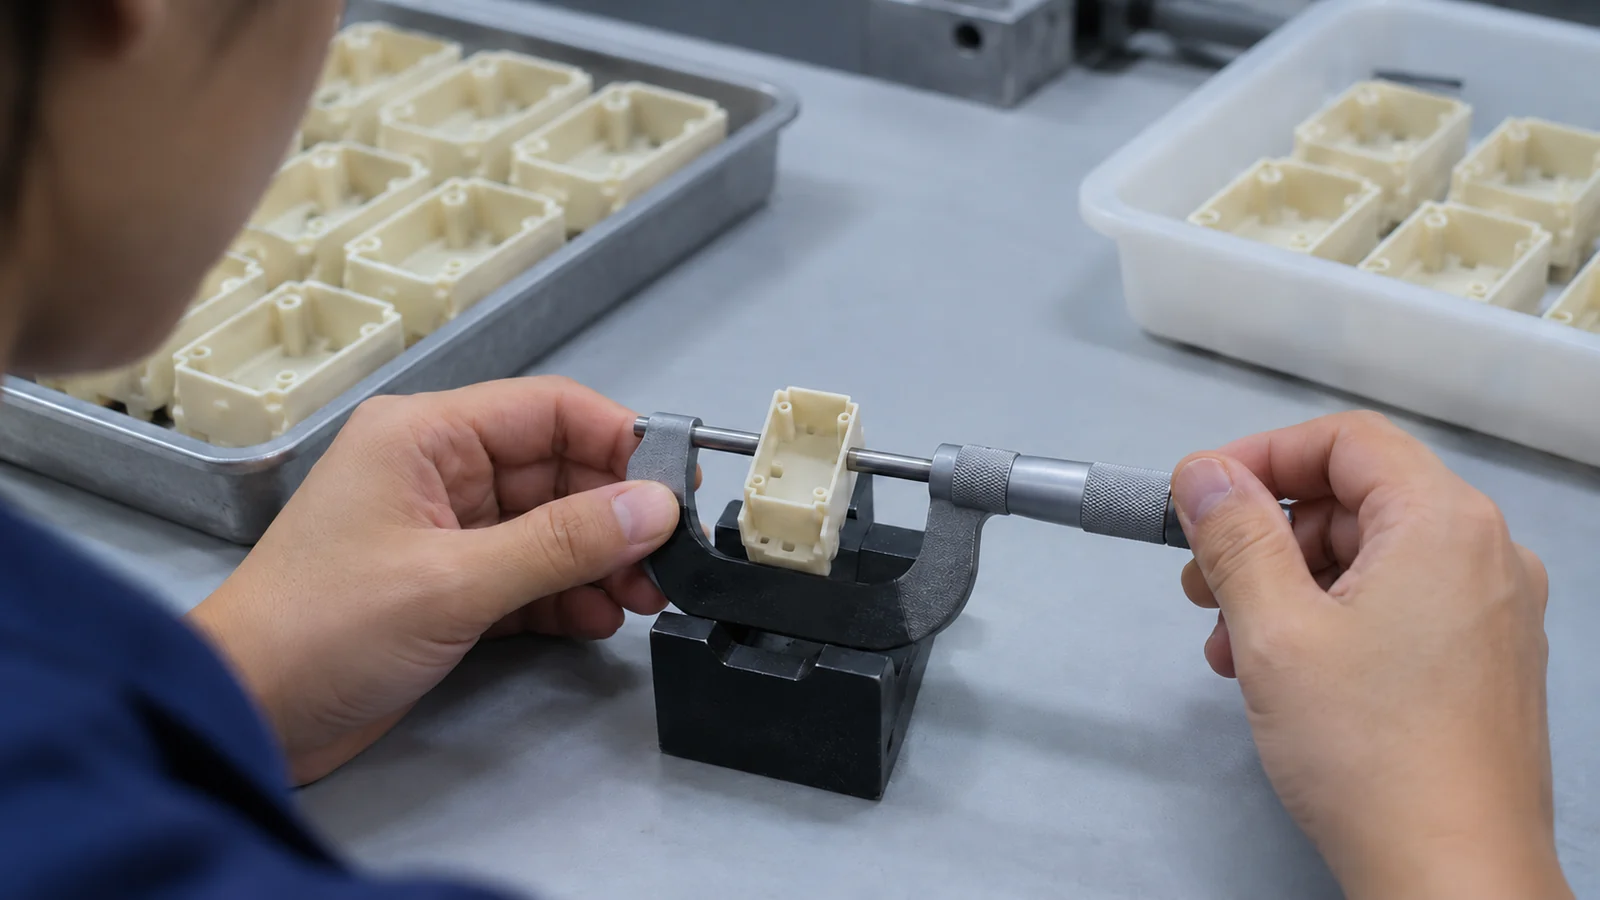
Ein nützliches Fenster umfasst Grenzen: wo die Unterfüllung beginnt, wo Grat auftritt, wo eine optische Grenze überschritten wird oder wo das Dimensionsverhalten die Anforderungen nicht mehr erfüllt. Diese Grenzen sollten auf beobachteten Teilen und dokumentierten Testbedingungen basieren. Veröffentlichen Sie keinen allgemeinen numerischen Bereich, als würde er für jedes Harz, jedes Werkzeug und jede Maschine gelten.
Reproduzierbarkeit ist entscheidend. Eine Einstellung, die einmal funktioniert, toleriert möglicherweise keine routinemäßigen Schwankungen bei Materialcharge, Maschinenanlauf oder Werkzeugzustand. Wiederholen Sie die Prüfungen rund um den vorgeschlagenen Betriebsbereich und bestätigen Sie, dass das Verhalten nicht von einem Formnest oder einem einzelnen Muster bestimmt wird. Wenn zwei Variablen stark interagieren, dokumentieren Sie diese Einschränkung und planen Sie zusätzliche Validierungen, anstatt ein robustes Fenster zu überzubewerten.
Die Studie in einen Produktionskontrollplan überführen
Überführen Sie die validierten Einstellungen in einen kontrollierten Prozessdatensatz mit freigegebenem Material, Werkzeug- und Maschinenidentifikation, Prüfungen, Reaktionsmaßnahmen und Änderungskontrollregeln. Geben Sie an, welche Merkmale überwacht werden und was zu tun ist, wenn ein Signal oder eine Teilemessung abweicht. Halten Sie den Datensatz an den tatsächlichen Produktionsweg angelehnt, nicht an einen theoretischen Bereich aus einem frühen Versuch.
Für den breiteren Produktionskontext siehe Hochvolumen-Spritzgießen. Ein validiertes Prozessfenster sollte Qualität und Reproduzierbarkeit im vorgesehenen Maßstab unterstützen; die Reduzierung der Zykluszeit ist ein Ergebnis, das erst bewertet werden sollte, nachdem die Teileanforderungen weiterhin erfüllt sind.
FAQ
Bedeutet ein breiteres Prozessfenster immer einen besseren Prozess?
Nicht für sich genommen. Der getestete Bereich muss definierte Teileanforderungen erfüllen, unter relevanten Bedingungen reproduzierbar sein und die Faktoren einschließen, die sich in der Produktion ändern können. Ein weiter Bereich, der optische oder Leistungsgrenzen ignoriert, ist nicht nützlich.
Kann ich die maximale Einspritzgeschwindigkeit der Maschine als Obergrenze verwenden?
Nein. Die praktische Grenze wird durch das Bauteil, das Harz, den Anguss, die Entlüftungen, das Werkzeug, die Maschinenreaktion und die Abnahmekriterien bestimmt. Die Maschinenleistung allein begründet keine qualifizierte Einstellung.
Sollte die Zykluszeit in derselben Untersuchung optimiert werden?
Nur wenn das Versuchsdesign sowohl die Qualität als auch die Auswirkung auf die Zykluszeit bewerten kann, ohne das Ergebnis zu verfälschen. Schützen Sie zuerst die Abnahmekriterien und quantifizieren Sie dann die Auswirkungen auf die Zykluszeit separat oder als geplanten Faktor.