
高速射出成形のプロセスウィンドウは、単一の最適な速度設定ではありません。材料、機械、金型、環境の通常の変動にもかかわらず、部品が要求事項を満たし続ける、検証済みの充填および関連条件の範囲です。これを確立するには、何が許容可能であり続けるべきかを定義し、制御された入力意図的に変更し、その結果得られた部品を確認します。1つのサンプルが良く見えるまで速度を上げるのではありません。.
ウィンドウが保護すべきものを定義する
部品の合格基準から始めます。重要な寸法、外観ゾーン、充填完了、ウェルドラインの状態、機械的機能、および顧客固有のチェックです。どの欠陥が部品を無効にするか、各特徴をどのように測定するかを決定します。このステップがなければ、プロセス調査はサイクルタイムを最適化しながら、顧客にとって重要な故障を見逃す可能性があります。.
高速充填に影響を与えそうな要因を特定します。射出プロファイル、転送点、材料の状態、ゲートとベントの設計、金型温度、冷却、機械の応答です。すべての要因を1つの調査で変更すべきではありません。観察されたリスクに最も密接に関連する要因を優先し、何を固定するかを定義します。.
制御されたベースラインを設定する
樹脂グレードとロット、材料の取り扱い、金型改訂、機械、現在の設定、起動条件、該当する場合はキャビティの識別、サンプル測定方法を記録します。より広い範囲をテストする前に、図面と外観要件を満たすベースラインを作成します。ベースラインがすでに不安定な場合は、それを基準として扱う前にその理由を特定します。.
サンプルは同等のコンディショニングと測定条件の下に保ちます。異なる時間や異なる治具で測定された寸法は、成形プロセスが変化していなくても変化したように見えることがあります。調査は、実用的な範囲でプロセス変動と測定変動を区別する必要があります。.
一度に1つの変数に挑戦する
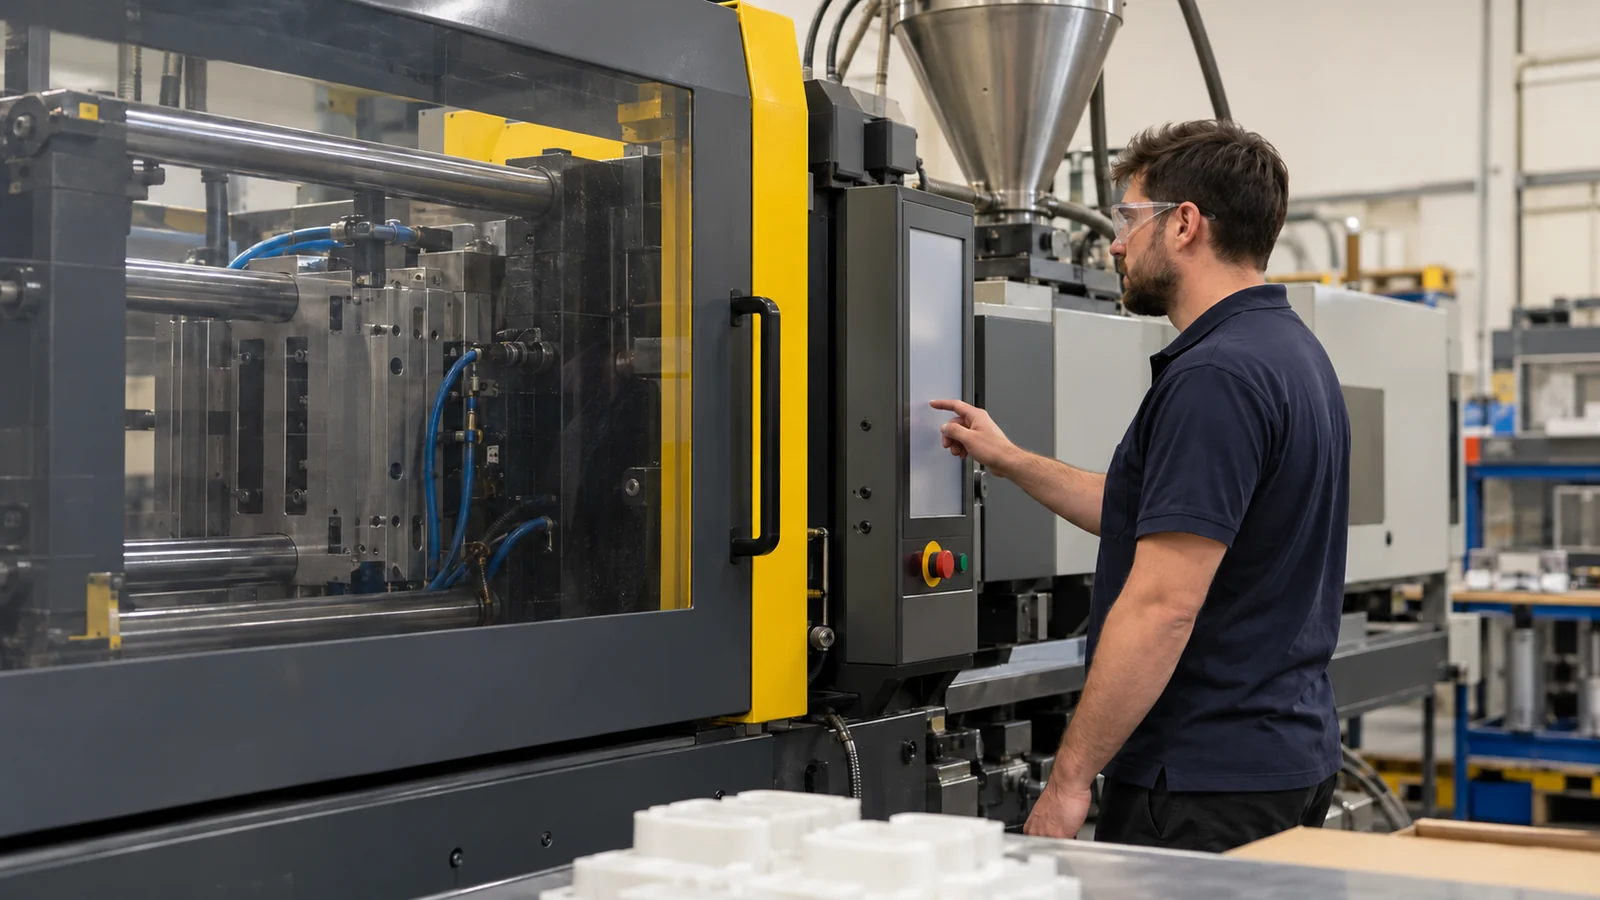
制御された入力を計画的なステップで変更し、応答全体を観察します。より高い充填速度は薄肉部の充填完了を改善するかもしれませんが、他の場所でトラップされた空気、ジェッティング、バリ、または表面の問題を明らかにする可能性があります。より低い速度はマークを抑制するかもしれませんが、ヘジテーションを生じさせたりサイクルを延長したりする可能性があります。改善と退行の両方を記録します。.
射出速度だけがウィンドウを定義すると仮定しないでください。転送挙動、保圧、金型温度、冷却、樹脂の取り扱い、金型の状態は充填と相互作用する可能性があります。実験計画法が適切な場合は、エンジニアリングの意見を取り入れて要因と水準を選択し、試験を追跡可能に保ちます。そうでない場合は、規律ある1要因調査を使用し、その限界を明記します。.
| 調査チェックポイント | 保持すべきもの |
|---|---|
| 入力設定 | 実際の機械記録と意図的に変更した特定の要因 |
| 部品サンプル | キャビティ識別、時間/順序、および各サンプルが製造された条件 |
| 承認エビデンス | 承認基準に紐づけられた測定値と外観チェック |
| 副作用 | 新たな欠陥、不安定な応答、アラーム、またはプロセス中断 |
故障境界と相互作用を記録する
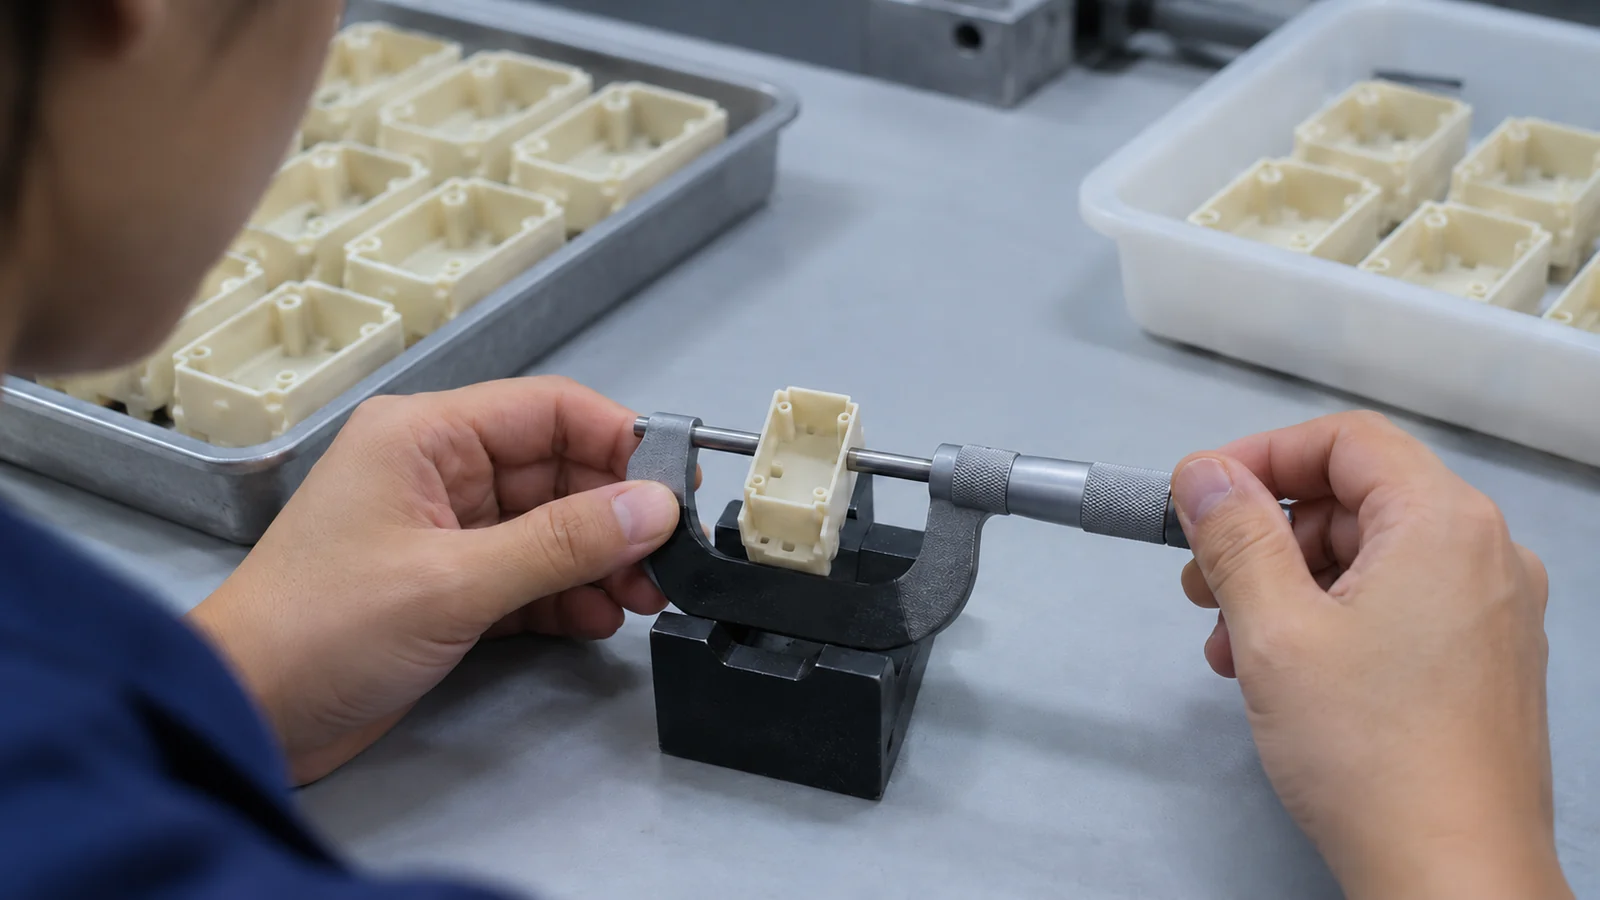
有用なウィンドウには境界が含まれます。ショートフィルが始まる箇所、フラッシュが現れる箇所、外観限界を超える箇所、または寸法挙動が要件を満たさなくなる箇所です。これらの境界は、観察された部品と記録された試験条件に基づくべきです。すべての樹脂、金型、機械に当てはまるかのように一般的な数値範囲を公表しないでください。.
再現性が重要です。一度うまくいった設定が、材料ロット、機械の起動、または金型状態の日常的な変動に耐えられない場合があります。提案された動作領域の周辺で繰り返しチェックを行い、応答が1つのキャビティや1つの孤立したサンプルに起因していないことを確認してください。2つの変数が強く相互作用する場合は、その制限を文書化し、堅牢なウィンドウを過大に主張するのではなく、追加の検証を計画してください。.
調査を生産管理計画に変える
検証済みの設定を、承認された材料、金型および機械の識別、チェック、対応措置、および変更管理ルールを備えた管理されたプロセス記録に変換します。どの特徴を監視するか、信号または部品測定値がドリフトしたときに何を行うかを明記してください。記録は、初期試験からの理論的な範囲ではなく、実際の生産ルートに整合させてください。.
より広範な生産の文脈については、次を参照してください 大量生産向け射出成形. 検証済みのプロセスウィンドウは、意図された規模で品質と再現性を支えるべきです。サイクルタイムの短縮は、部品要件が満たされたままであることを確認した後にのみ評価すべき結果です。.
FAQ
より広いプロセスウィンドウは常により良いプロセスを意味するのでしょうか?
それ自体ではそうではありません。試験された範囲は、定義された部品要件を満たし、関連する条件下で再現し、生産中に変化し得る要因を含まなければなりません。外観や性能の限界を無視した広い範囲は有用ではありません。.
機械の最大射出速度を上限として使用できますか?
いいえ。実用的な上限は、部品、樹脂、ゲート、ベント、金型、機械の応答性、および許容基準によって決まります。機械の能力だけでは、適格な設定を確立することはできません。.
サイクルタイムは同じ検討の中で最適化すべきですか?
結果を混乱させることなく品質とサイクルへの影響の両方を評価できる検討設計の場合に限ります。まず許容基準を守り、その後でサイクルタイムへの影響を別途、または計画された因子として定量化してください。.