
La selección del material de moldeo a baja presión es una decisión basada en el sustrato y el riesgo, no en la búsqueda de la resina más blanda o de menor temperatura. Para la encapsulación de electrónica, compare el comportamiento de procesamiento de la calidad exacta, la adhesión a cada sustrato, la resistencia a la humedad y a los factores ambientales, la flexibilidad, la apariencia y los requisitos de temperatura de servicio. Los hot melts a base de poliamida y poliolefina se utilizan en el moldeo a baja presión, pero la calidad adecuada depende de la aplicación y debe verificarse con la documentación del proveedor y con pruebas a nivel de pieza.
Comience por el fallo que la encapsulación debe prevenir
Defina primero el riesgo ambiental o mecánico: exposición a la humedad, vibración, tracción del cable, impacto, contaminación, aislamiento eléctrico o daño por manipulación. Luego identifique qué debe hacer el encapsulante y qué no debe hacer. Un material que se adhiere bien pero transfiere demasiada tensión a un componente frágil puede ser una mala opción; una calidad flexible puede proteger el cableado pero no cumplir un requisito de rigidez o dimensional.
Separe la protección inicial del rendimiento a largo plazo. Un material que fluye alrededor de un componente durante el moldeo aún debe conservar las propiedades requeridas después del enfriamiento, el envejecimiento, los ciclos de temperatura, la limpieza u otra exposición de servicio. El plan de validación debe reproducir las condiciones que importan al ensamblaje real.
Mapee cada sustrato del ensamblaje
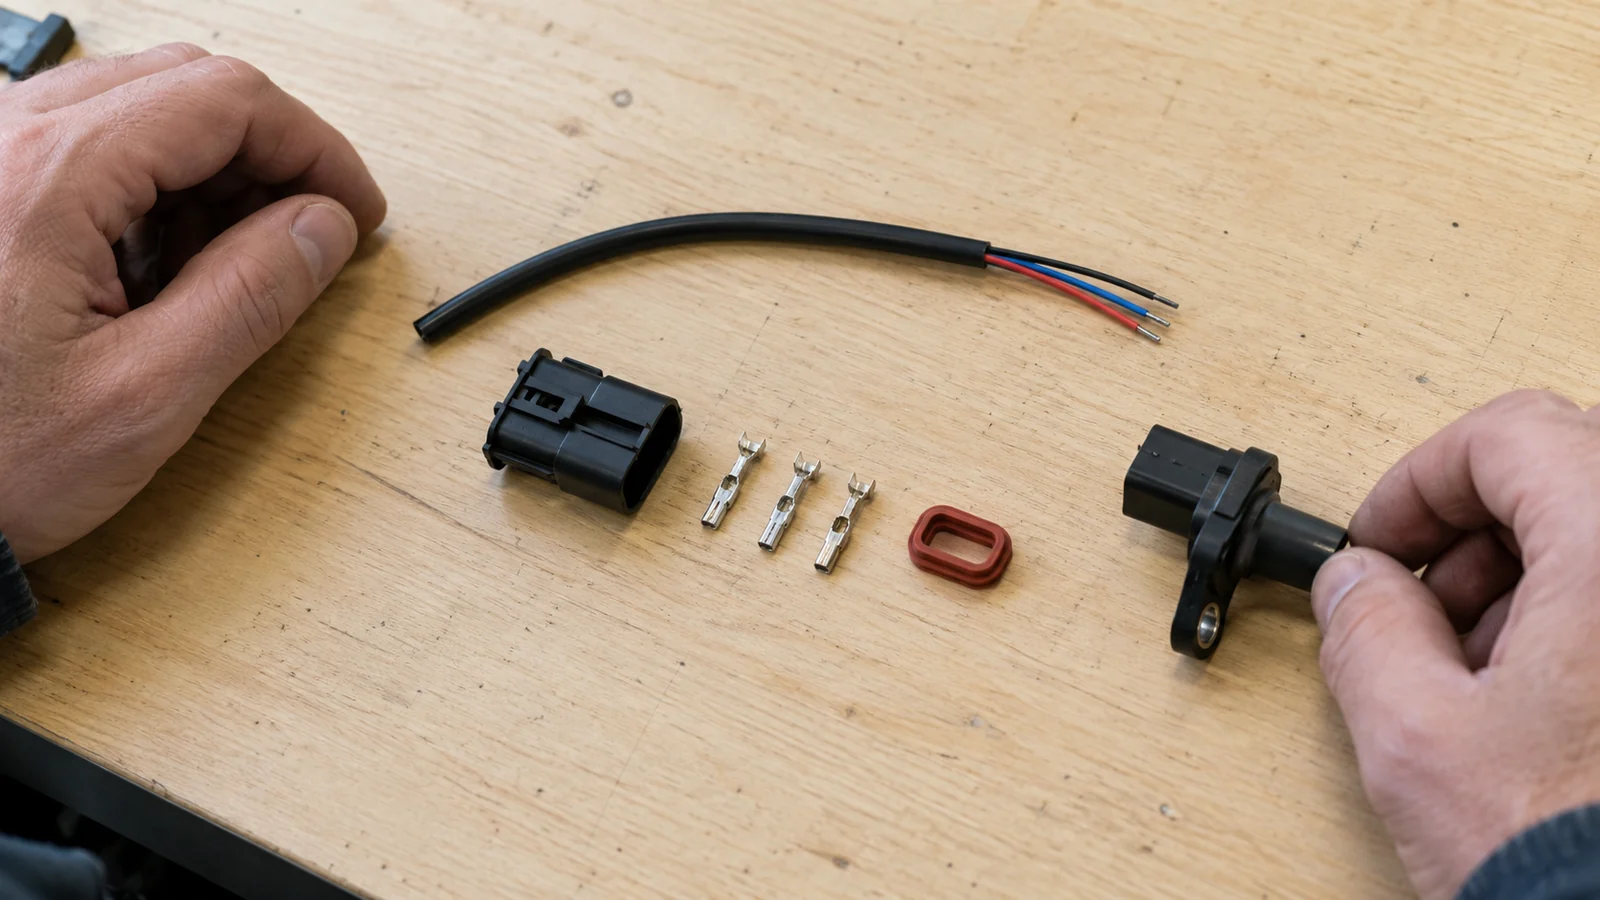
Enumere todas las superficies que el hot melt toca: aislamiento del cable, carcasa del conector, PCB o encapsulado electrónico, terminales metálicos, recubrimientos, sellos y cualquier adhesivo existente. La adhesión puede variar según el sustrato y el estado de la superficie. Una calidad que se adhiere a un plástico no se adhiere automáticamente a otro, y un recubrimiento o residuo de desmoldeo puede cambiar la interfaz.
También documente la fragilidad y la geometría de los componentes. Identifique cables sin soporte, uniones soldadas, sensores delicados, espacios pequeños y regiones que deben permanecer libres de encapsulante. El molde y la línea de partición deben controlar el flujo del material alrededor de esas características sin aplicar una carga no prevista al ensamblaje.
Compare las familias de materiales según la evidencia
| Necesidad de selección | Qué comparar para la calidad exacta |
|---|---|
| Adhesión | Rendimiento de la unión en cada sustrato y condición de superficie reales |
| Protección de los componentes | Viscosidad, comportamiento de llenado, flexibilidad e interacción con elementos frágiles |
| Entorno | Humedad, temperatura, productos químicos y exposición a la intemperie relevantes para el uso |
| Función eléctrica | Propiedades eléctricas requeridas y método de prueba específico del ensamblaje |
| Manejo en producción | Instrucciones de secado o almacenamiento, procesamiento por fusión, color y controles de cambio |
El moldeo a baja presión suele utilizar materiales termofusibles como las calidades a base de poliamida o poliolefina, pero esos nombres no sustituyen a una revisión de la calidad. Los datos del proveedor pueden describir una formulación o probeta en particular; no deben considerarse una garantía para el ensamblaje moldeado completo. Solicite los documentos técnicos vigentes y confirme que la calidad seleccionada sea compatible con los sustratos y el entorno de servicio previstos.
Planifique la validación antes de fijar una calidad
- Envíe ensamblajes representativos con los materiales y acabados superficiales identificados.
- Defina las áreas protegidas, la cobertura aceptable, las interfaces críticas y las cargas o el entorno a los que se enfrentará la pieza.
- Pruebe las calidades candidatas con el concepto de molde previsto y documente el lote de material y las condiciones del proceso.
- Inspeccione la cobertura, los huecos, la adhesión, el movimiento de los componentes y cualquier daño tras el moldeo.
- Ejecute las pruebas funcionales o ambientales acordadas antes de aprobar el material para producción.
Cambie una variable clave de material o de diseño a la vez cuando sea posible. Si se cambian juntos la calidad y el diseño del molde, resulta más difícil determinar qué cambio mejoró o debilitó el resultado. Para obtener una visión general de la ruta de aplicación, consulte moldeo a baja presión para la protección de electrónica.
Preguntas frecuentes
¿Son el poliamida y la poliolefina los únicos materiales de moldeo a baja presión?
Son familias de materiales comunes descritas para el moldeo a baja presión, pero las opciones disponibles dependen de los proveedores y de los requisitos de la aplicación. Verifique la graduación exacta en lugar de confiar en la etiqueta de una familia.
¿Pueden los datos de adhesión de una graduación predecir la unión a mi ensamblaje?
Solo si los datos representan el mismo sustrato y la condición superficial relevante. Pruebe piezas representativas porque los recubrimientos, la contaminación, la geometría y el procesamiento pueden alterar la interfaz.
¿Debe realizarse la selección de material antes del diseño de la herramienta?
El material y el diseño de la herramienta deben revisarse conjuntamente. La graduación elegida afecta las necesidades de flujo y adhesión, mientras que las compuertas, los respiraderos, los cierres y el soporte del ensamblaje afectan si esa graduación puede proteger el componente según lo previsto.