
La sélection du matériau de moulage basse pression est une décision liée au substrat et au risque, et non la recherche de la résine la plus souple ou à la température la plus basse. Pour l'encapsulation électronique, comparez le comportement de mise en œuvre de la nuance exacte, l'adhérence à chaque substrat, la résistance à l'humidité et aux environnements, la flexibilité, l'aspect et les exigences de température de service. Les hot melts à base de polyamide et de polyoléfine sont utilisés en moulage basse pression, mais la bonne nuance dépend de l'application et doit être vérifiée par rapport à la documentation du fournisseur et à des essais au niveau des pièces.
Commencez par la défaillance que l'encapsulation doit prévenir
Définissez d'abord le risque environnemental ou mécanique : exposition à l'humidité, vibrations, traction sur câble, impact, contamination, isolation électrique ou dommages de manipulation. Identifiez ensuite ce que l'encapsulant doit faire et ce qu'il ne doit pas faire. Un matériau qui adhère bien mais transmet trop de contraintes à un composant fragile peut être inadapté ; une nuance flexible peut protéger le câblage mais échouer à une exigence de rigidité ou de dimension.
Séparez la protection initiale de la performance à long terme. Un matériau qui s'écoule autour d'un composant pendant le moulage doit encore conserver les propriétés requises après refroidissement, vieillissement, cyclage thermique, nettoyage ou autre exposition en service. Le plan de validation doit reproduire les conditions qui comptent pour l'assemblage réel.
Cartographiez chaque substrat de l'assemblage
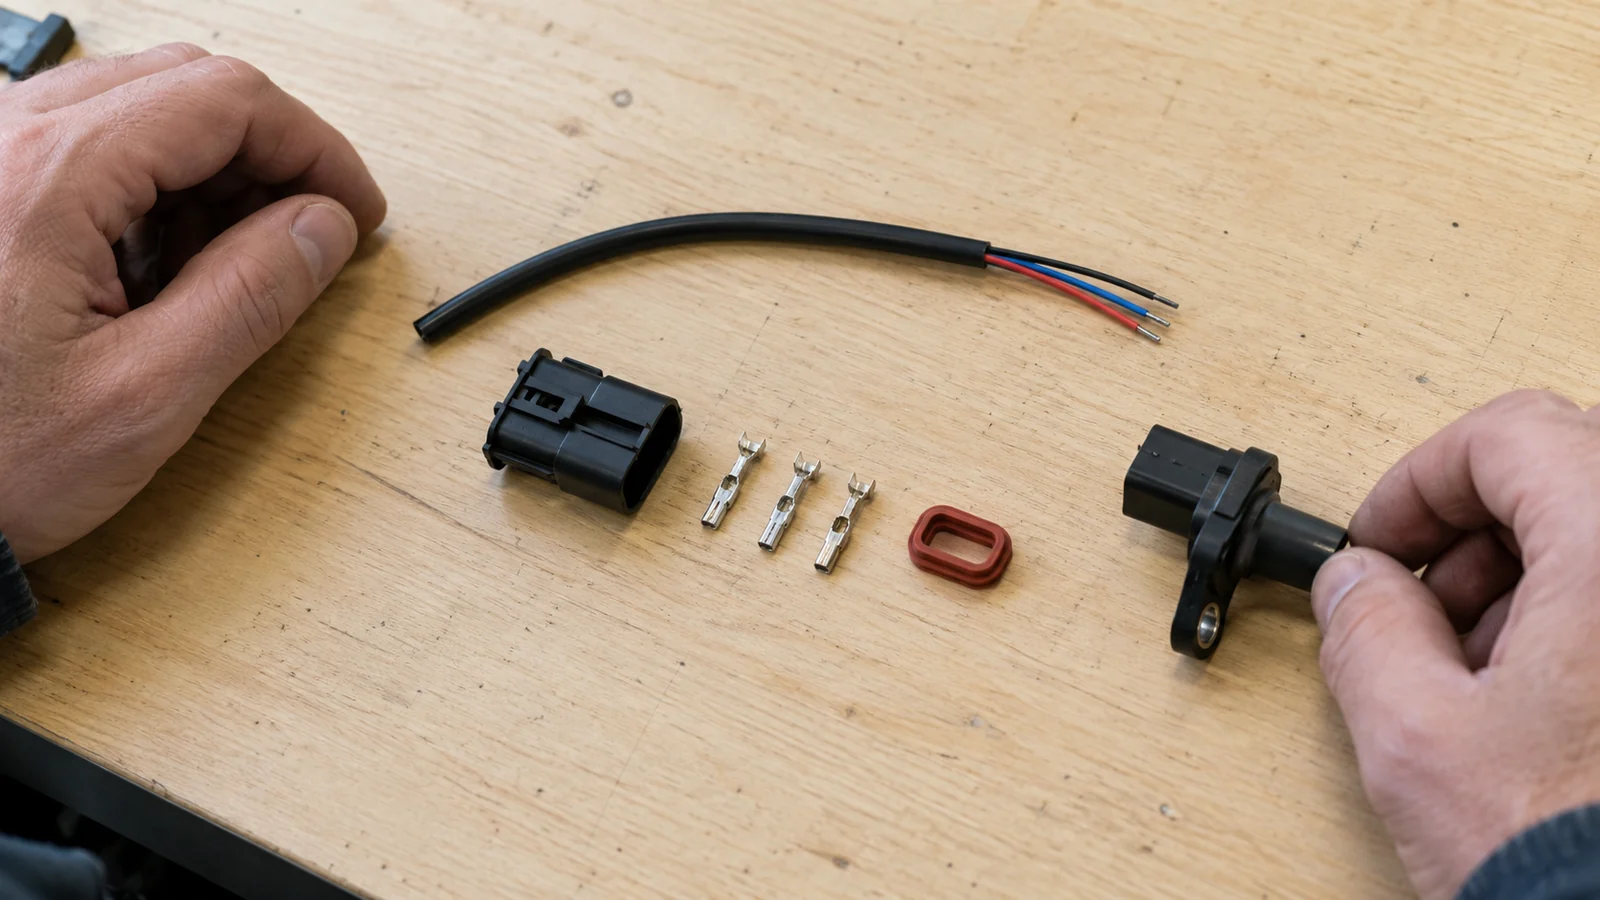
Listez toutes les surfaces que le hot melt touche : isolation de câble, boîtier de connecteur, PCB ou boîtier électronique, bornes métalliques, revêtements, joints et tout adhésif existant. L'adhérence peut varier selon le substrat et l'état de surface. Une nuance qui adhère à un plastique n'adhère pas automatiquement à un autre, et un revêtement ou un résidu de démoulage peut modifier l'interface.
Documentez également la fragilité et la géométrie des composants. Identifiez les fils non supportés, les joints de soudure, les capteurs délicats, les petits interstices et les zones qui doivent rester exemptes d'encapsulant. Le moule et la ligne de joint doivent contrôler l'écoulement du matériau autour de ces éléments sans appliquer de charge non intentionnelle sur l'assemblage.
Comparez les familles de matériaux sur la base de preuves
| Besoin de sélection | Ce qu'il faut comparer pour la nuance exacte |
|---|---|
| Adhérence | Performance d'adhérence sur chaque substrat et état de surface réels |
| Protection des composants | Viscosité, comportement au remplissage, flexibilité et interaction avec les éléments fragiles |
| Environnement | Humidité, température, produits chimiques et exposition en extérieur pertinents pour l'usage |
| Fonction électrique | Propriétés électriques requises et méthode d'essai spécifique à l'assemblage |
| Manipulation en production | Instructions de séchage ou de stockage, mise en œuvre à l'état fondu, couleur et contrôles de changement de matière |
Le moulage basse pression utilise souvent des matériaux thermofusibles tels que des grades à base de polyamide ou de polyoléfine, mais ces dénominations ne remplacent pas une revue du grade. Les données du fournisseur peuvent décrire une formulation ou une éprouvette particulière ; elles ne doivent pas être considérées comme une garantie pour l'assemblage moulé complet. Demandez les documents techniques en vigueur et confirmez que le grade sélectionné est compatible avec les substrats et l'environnement de service prévus.
Planifiez la validation avant de figer une nuance
- Soumettez des assemblages représentatifs avec les matériaux et les finitions de surface identifiés.
- Définissez les zones protégées, la couverture acceptable, les interfaces critiques et les charges ou l'environnement auxquels la pièce sera soumise.
- Testez les grades candidats avec le concept d'outillage prévu et documentez le lot de matière et les conditions de process.
- Inspectez la couverture, les manques, l'adhérence, le mouvement des composants et tout dommage après moulage.
- Réalisez les essais fonctionnels ou environnementaux convenus avant d'approuver la matière pour la production.
Ne modifiez qu'une seule variable clé de matière ou de conception à la fois lorsque c'est possible. Si le grade et la conception du moule sont modifiés simultanément, il devient plus difficile de déterminer quelle modification a amélioré ou affaibli le résultat. Pour un aperçu de la voie d'application, voir moulage basse pression pour la protection de l'électronique.
FAQ
Le polyamide et la polyoléfine sont-ils les seuls matériaux de moulage à basse pression ?
Ce sont des familles de matériaux courantes décrites pour le moulage à basse pression, mais les choix disponibles dépendent des fournisseurs et des exigences de l'application. Vérifiez la nuance exacte plutôt que de vous fier à une étiquette de famille.
Les données d'adhésion d'une nuance peuvent-elles prédire le collage à mon assemblage ?
Uniquement si les données correspondent au même substrat et à un état de surface pertinent. Testez des pièces représentatives, car les revêtements, la contamination, la géométrie et le processus peuvent modifier l'interface.
La sélection des matériaux doit-elle avoir lieu avant la conception de l'outillage ?
Le matériau et la conception de l'outillage doivent être examinés ensemble. La nuance choisie influe sur les besoins en matière d'écoulement et d'adhésion, tandis que les seuils d'injection, les évents, les plans de joint et le support d'assemblage déterminent si cette nuance peut protéger le composant comme prévu.