
L'encapsulation d'assemblages électroniques fragiles, de cartes de circuits imprimés (PCB) et de micro-capteurs délicats nécessite des techniques de conditionnement spécialisées qui empêchent les dommages par écrasement mécanique. Le moulage thermoplastique traditionnel à haute pression exerce une force hydraulique extrême qui rompt les fils de liaison en or et écrase les composants délicats montés en surface. L'enrobage liquide époxy à deux composants offre une encapsulation douce, mais des temps de durcissement longs s'étendant sur plusieurs heures limitent sévèrement le débit de production quotidien. Ce guide technique passe en revue le traitement hot melt sans solvant, la mécanique de serrage à faible contrainte et les normes d'étanchéité environnementale.
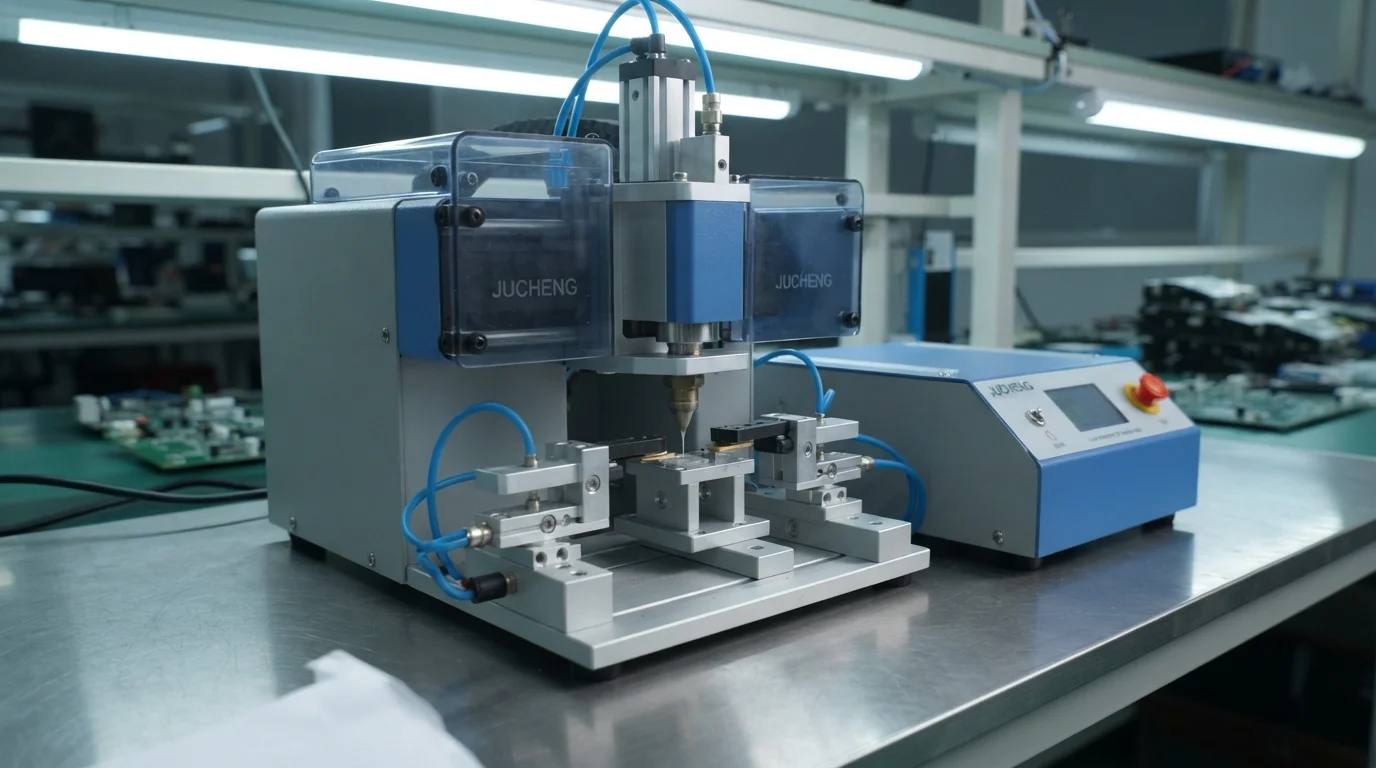
Table des matières
Encapsulation hot melt polyamide pour cartes PCB, capteurs et faisceaux
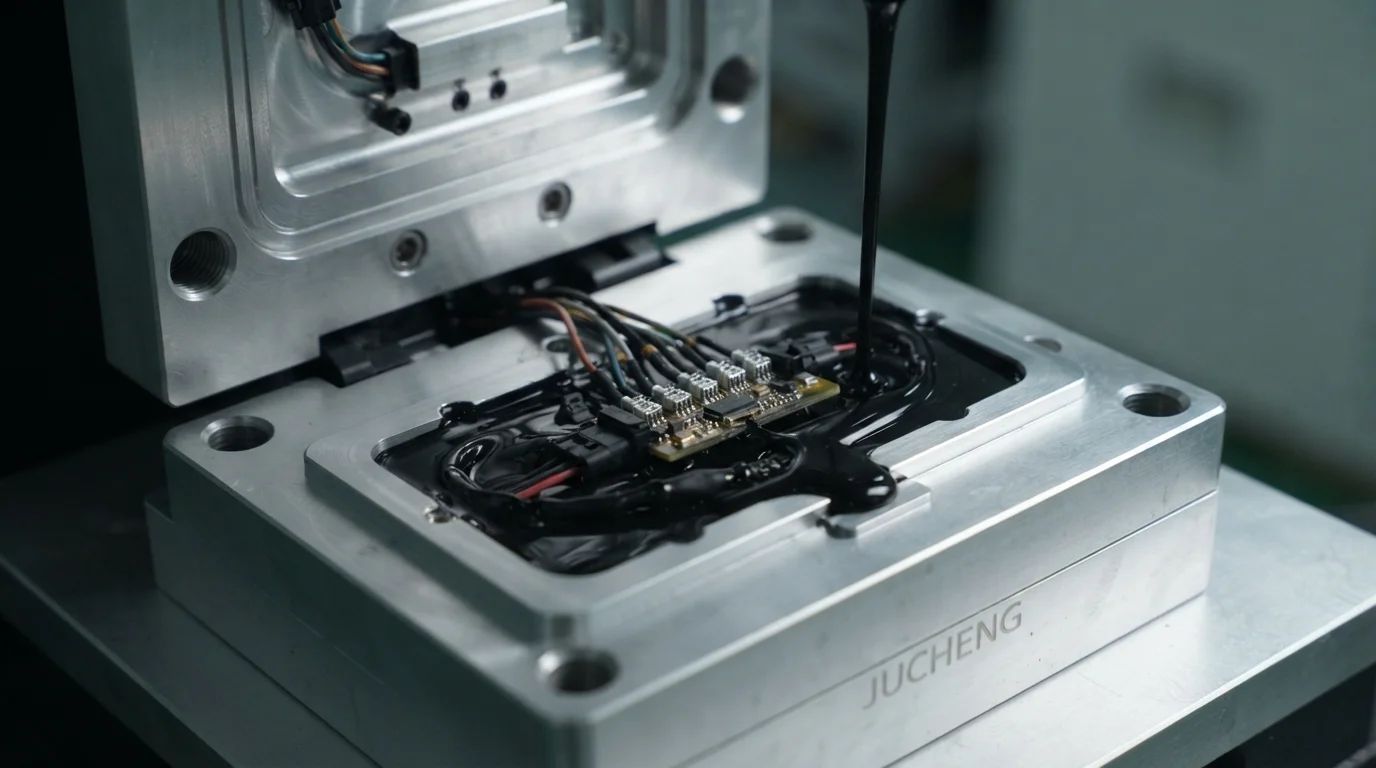
L'exécution d'un moulage basse pression doux utilise des résines polyamide hot melt (PA) à faible viscosité pour encapsuler en toute sécurité l'électronique sensible. L'utilisation de pressions d'injection de 1,5 à 3,0 MPa—soit environ 10% de la pression de moulage par injection standard—empêche tout dommage physique aux joints de soudure fragiles. Des températures de traitement comprises entre 190°C et 230°C font rapidement fondre les granulés de polyamide à base de diacide sans transférer de chaleur dommageable aux cartes de circuits sous-jacentes. Les polyamides dimères monocomposants s'écoulent librement dans les géométries de boîtier complexes, formant une gaine diélectrique sans joint. La solidification en 15 à 45 secondes accélère les cadences d'assemblage par rapport aux techniques d'enrobage liquide.
Les étapes de traitement de l'encapsulation basse pression comprennent :
- Distribution de matière fondue basse pression—Le pompage de résine hot melt à faible viscosité à 1,5 à 3,0 MPa empêche l'écrasement mécanique des composants montés en surface.
- Dissipation thermique du moule en aluminium—L'utilisation d'outils en aluminium léger refroidit rapidement la masse fondue de polyamide, minimisant ainsi le temps d'exposition thermique.
- Encapsulation directe du boîtier—L'injection de résine directement sur les cartes de circuits exposées élimine le besoin de coques en plastique externes séparées.
- Solidification physique rapide—Le refroidissement du polyamide fondu en 30 secondes permet une manipulation et des tests électriques immédiats en aval.
Protection des composants électroniques fragiles contre la pression, l'humidité et les vibrations
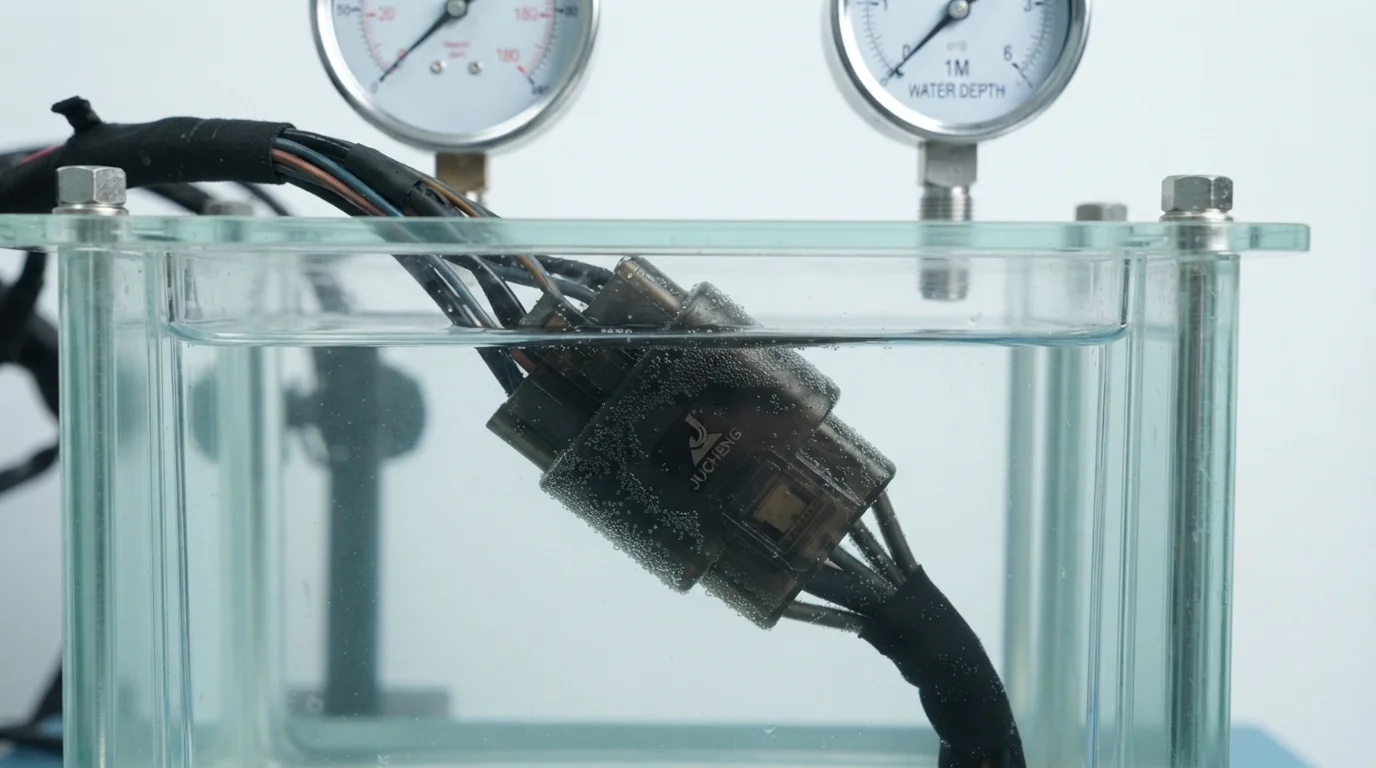
Les performances d'étanchéité environnementale atteignent les normes d'étanchéité strictes IP67 et IP68 dans les environnements automobiles sous capot et industriels exigeants. Les polyamides à base de dimère adhèrent naturellement aux substrats électroniques, aux gaines de câbles flexibles et aux broches de connecteurs en polycarbonate (PC) optique ou PVC. La formation d'une liaison chimique continue empêche l'humidité, les brouillards salins et les fluides automobiles de pénétrer dans les circuits électroniques sensibles. Les propriétés élastiques inhérentes aux matériaux thermofusibles absorbent les vibrations mécaniques de la route et préviennent la fatigue de flexion le long des zones de décharge de traction des câbles. Le déploiement du moulage basse pression pour les capteurs électroniques protège les composants internes sensibles contre les chocs thermiques et les impacts mécaniques.
Surmoulage étanche IP67 à faible contrainte thermique
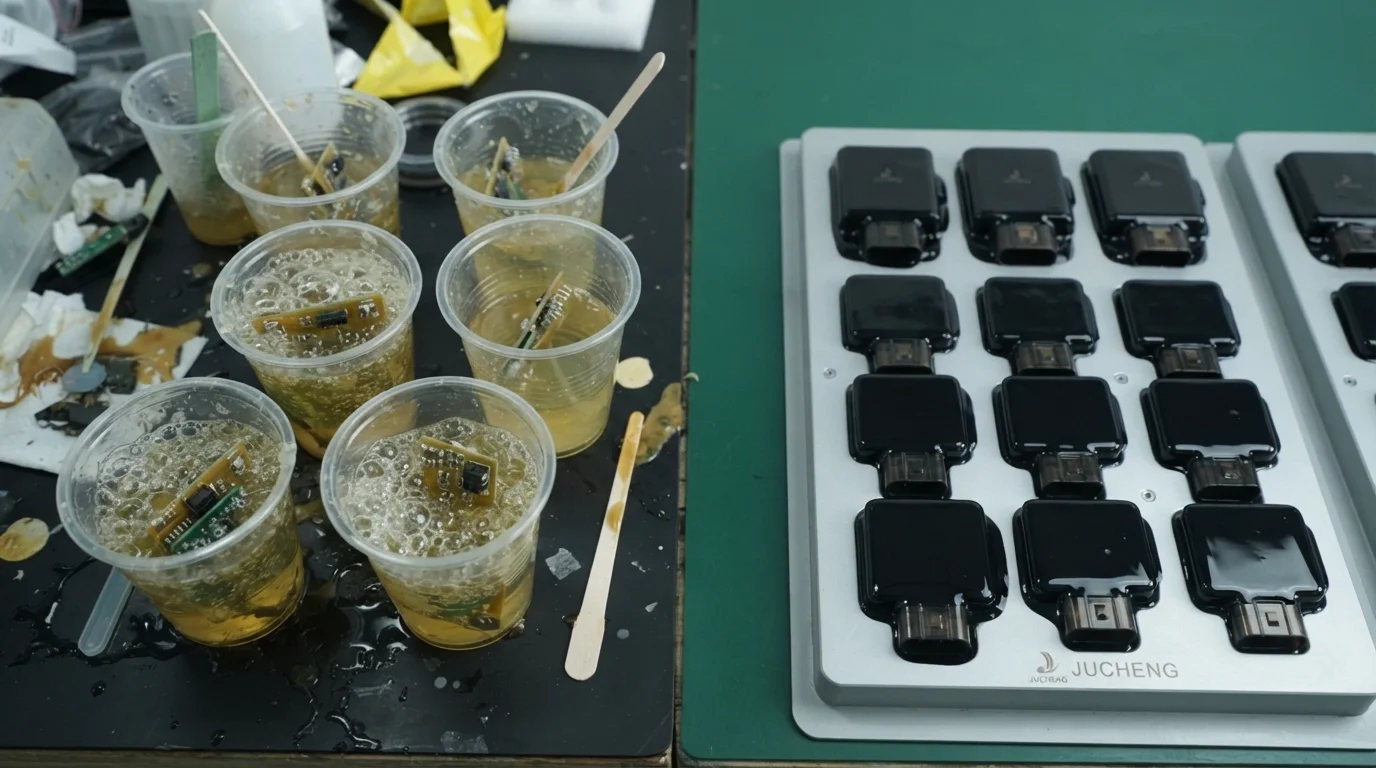
Comparaison surmoulage étanche IP67 utilisant un thermofusible basse pression par rapport au coulage époxy bi-composant révèle des avantages de production majeurs. L'enrobage liquide nécessite des racks de durcissement multi-postes, des buses de mélange coûteuses et des procédures de manipulation de produits chimiques toxiques qui compliquent les opérations en salle blanche. Les polyamides thermofusibles sont des thermoplastiques non toxiques et sans solvant qui fondent et refroidissent par de purs changements d'état physiques. Un temps de durcissement nul élimine les goulots d'étranglement des stocks, tandis que les machines à faible force de fermeture réduisent considérablement les coûts d'équipement d'outillage. Les ingénieurs qui spécifient le moulage basse pression pour l'encapsulation de capteurs obtiennent une protection étanche avec une contrainte thermique minimale.
| Technologie d'emballage | Pression d'injection (MPa) | Temps de cycle de traitement | Indice d'étanchéité environnementale | Risque d'endommagement du fil de liaison |
|---|---|---|---|---|
| Moulage basse pression (PA thermofusible) | 1,5 – 3,0 MPa | 15 – 45 secondes | Étanche à l'eau IP67 / IP68 | Risque nul (distribution douce de la matière fondue) |
| Enrobage traditionnel à l'époxy liquide | 0,1 – 0,5 MPa (gravité/faible) | 2 – 24 heures (durcissement chimique) | Résistant à l'eau IP67 | Risque faible (exposition chimique prolongée) |
| Injection standard haute pression | 50 – 150 MPa | 30 – 60 secondes | IP65 – IP67 | Risque élevé (cisaillement hydraulique des fils) |
Questions fréquemment posées (FAQ)
Pourquoi le moulage basse pression n'endommage-t-il pas les liaisons délicates par fil d'or sur les PCB ?
Le moulage basse pression fonctionne à des pressions d'injection comprises entre 1,5 et 3,0 MPa, bien inférieures aux pressions d'injection standard dépassant 80 MPa. Une pression de fluide douce permet au polyamide fondu de s'écouler en douceur sur les joints de soudure exposés et les liaisons par fil d'or sans appliquer de force de cisaillement mécanique. La faible masse thermique de la fine pellicule plastique refroidit également rapidement, empêchant la dégradation thermique des composants électroniques sous-jacents.
Quelle est la différence entre l'encapsulation par polyamide thermofusible et le potting traditionnel ?
Le potting traditionnel verse de l'époxy ou du polyuréthane liquide à deux composants dans un boîtier plastique extérieur pré-moulé, nécessitant plusieurs heures de durcissement chimique. Le moulage basse pression injecte du polyamide thermofusible sans solvant directement sur l'électronique, servant à la fois de boîtier et de joint d'étanchéité. Le refroidissement physique s'achève en 30 secondes, éliminant les coûts de coque extérieure et accélérant le débit de production.
Les capteurs moulés basse pression peuvent-ils réussir le test d'immersion dans l'eau IP67 ?
Les résines de polyamide thermofusible forment des liaisons adhésives solides avec l'isolation PVC des fils, les substrats de PCB et les boîtiers de connecteurs en plastique. La création d'un joint moléculaire continu le long des points d'entrée des câbles empêche la pénétration d'humidité et de poussière lors d'une immersion dans l'eau à 1 mètre. L'adhérence du matériau résiste à des cycles sévères de choc thermique entre -40 °C et 125 °C sans délaminage.