
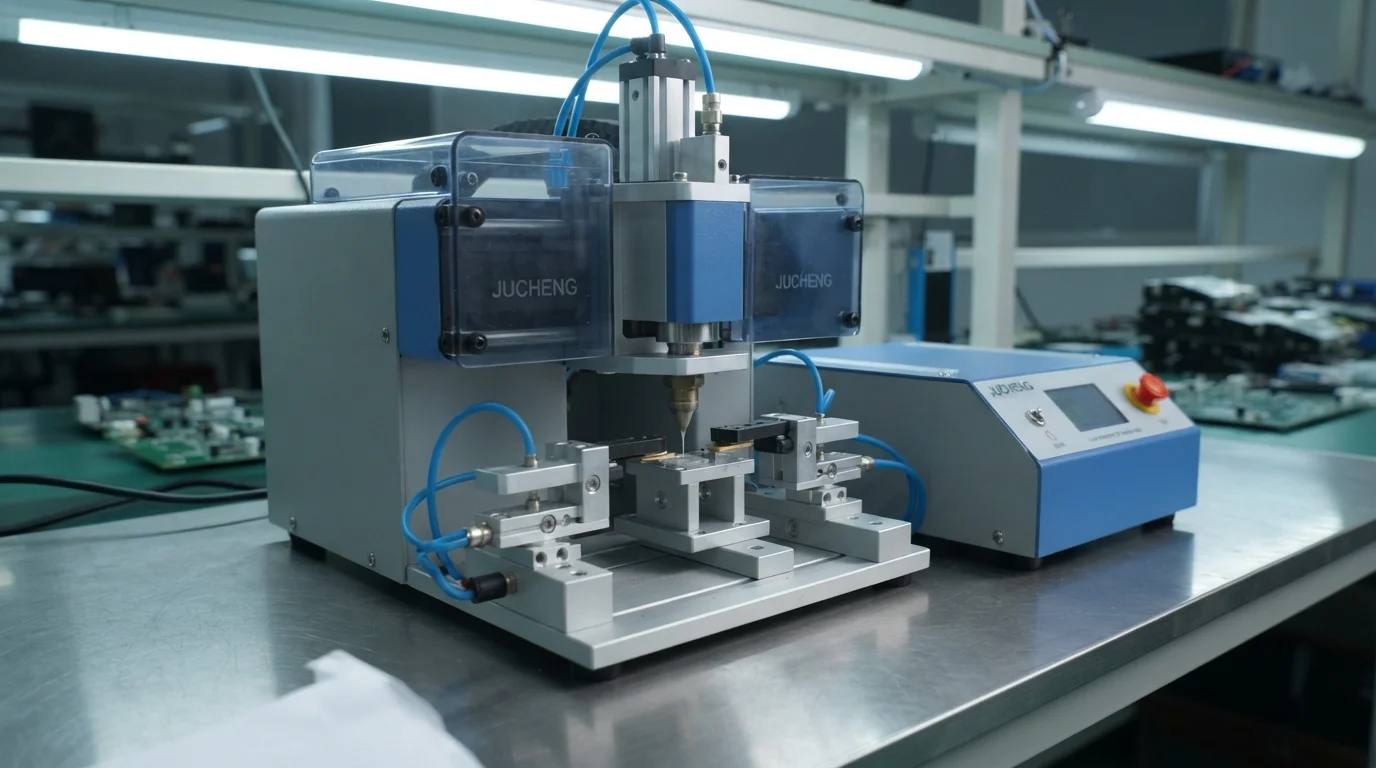
L'incapsulamento di assemblaggi elettronici fragili, circuiti stampati (PCB) e micro-sensori delicati richiede tecniche di confezionamento specializzate che prevengano danni da schiacciamento meccanico. Lo stampaggio termoplastico tradizionale ad alta pressione esercita una forza idraulica estrema che rompe i fili d'oro e schiaccia i componenti SMD delicati. L'incapsulamento con epossidica liquida a due componenti fornisce un incapsulamento delicato, ma i lunghi tempi di polimerizzazione che si estendono per ore limitano severamente la produttività giornaliera di produzione. Questa guida tecnica esamina la lavorazione a caldo senza solventi, i meccanismi di bloccaggio a basso stress e gli standard di tenuta ambientale.
Sommario
Incapsulamento a caldo con poliammide per PCB, sensori e cablaggi
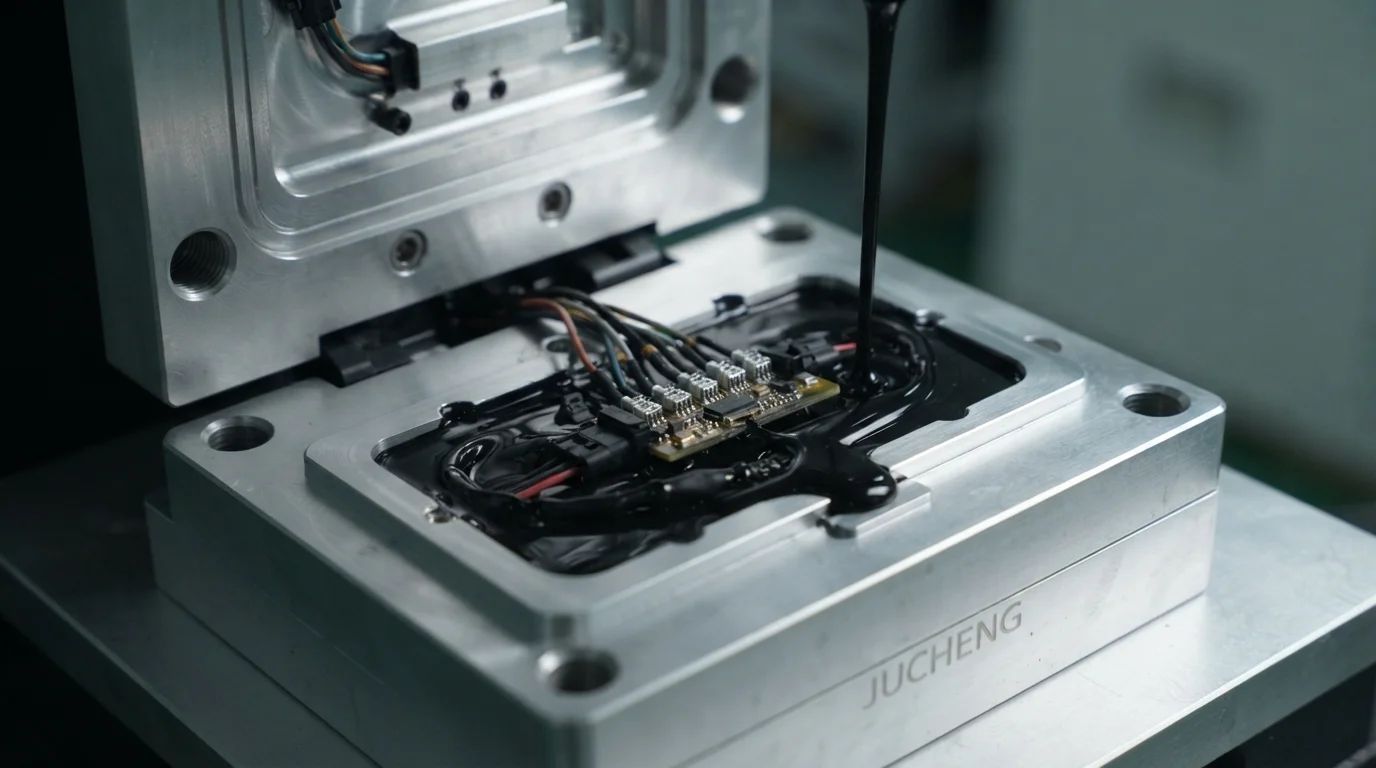
L'esecuzione di un delicato stampaggio a bassa pressione utilizza resine poliammidiche hot melt (PA) a bassa viscosità per incapsulare in sicurezza componenti elettronici sensibili. Le pressioni di iniezione operative da 1,5 a 3,0 MPa—circa l'1% della pressione standard di stampaggio a iniezione—prevengono danni fisici ai giunti di saldatura fragili. Le temperature di processo tra 190°C e 230°C fondono rapidamente i pellet di poliammide a base di acido dimerico senza trasferire calore dannoso ai circuiti sottostanti. Le poliammidi dimeriche monocomponente fluiscono liberamente in geometrie complesse di alloggiamenti, formando un rivestimento dielettrico senza soluzione di continuità. La solidificazione entro 15-45 secondi accelera le velocità di assemblaggio rispetto alle tecniche di incapsulamento liquido.
Le fasi del processo di incapsulamento a bassa pressione includono:
- Erogazione del fuso a bassa pressione—Il pompaggio di resina hot melt a bassa viscosità a 1,5-3,0 MPa previene lo schiacciamento meccanico dei componenti SMD.
- Dissipazione termica dello stampo in alluminio—L'utilizzo di utensili in alluminio leggero raffredda rapidamente il melt di poliammide, minimizzando il tempo di esposizione termica.
- Incapsulamento diretto dell'alloggiamento—L'iniezione di resina direttamente sui circuiti stampati esposti elimina la necessità di involucri esterni in plastica separati.
- Solidificazione fisica rapida—Il raffreddamento della poliammide fusa entro 30 secondi consente la movimentazione immediata a valle e i test elettrici.
Protezione dei componenti elettronici fragili da pressione, umidità e vibrazioni
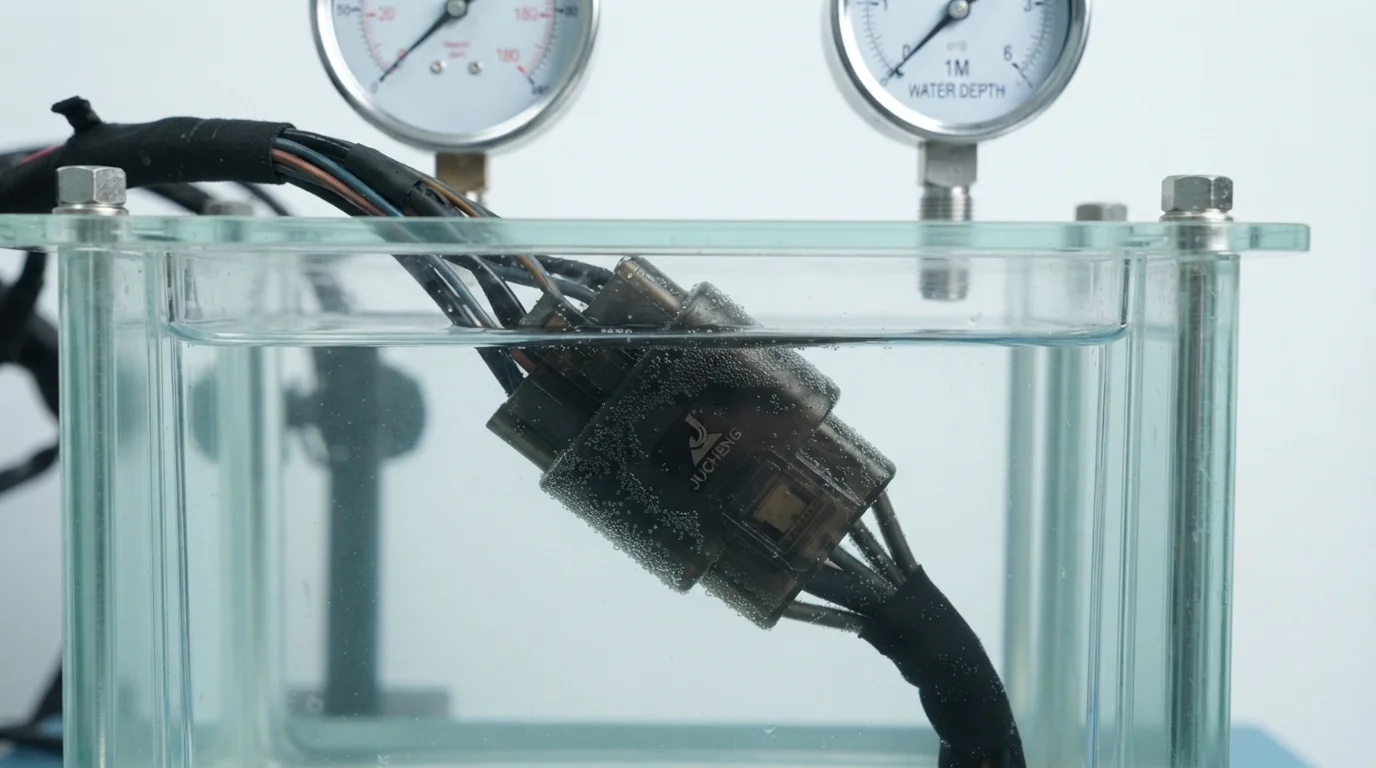
Le prestazioni di tenuta ambientale raggiungono severi gradi di protezione IP67 e IP68 in ambienti industriali e sottocofano automobilistici esigenti. Le poliammidi dimeriche aderiscono naturalmente a substrati elettronici, guaine di cavi flessibili e pin di connettori in policarbonato (PC) o PVC. La formazione di un legame chimico continuo impedisce a umidità, nebbia salina e fluidi automobilistici di penetrare nei circuiti elettronici sensibili. Le proprietà elastiche intrinseche dei materiali hot melt assorbono le vibrazioni meccaniche della strada e prevengono l'affaticamento da flessione lungo le zone di scarico tensione dei cavi. L'impiego dello stampaggio a bassa pressione per sensori elettronici protegge i componenti interni sensibili da shock termici e impatti meccanici.
Sovrastampaggio impermeabile IP67 con basso stress termico
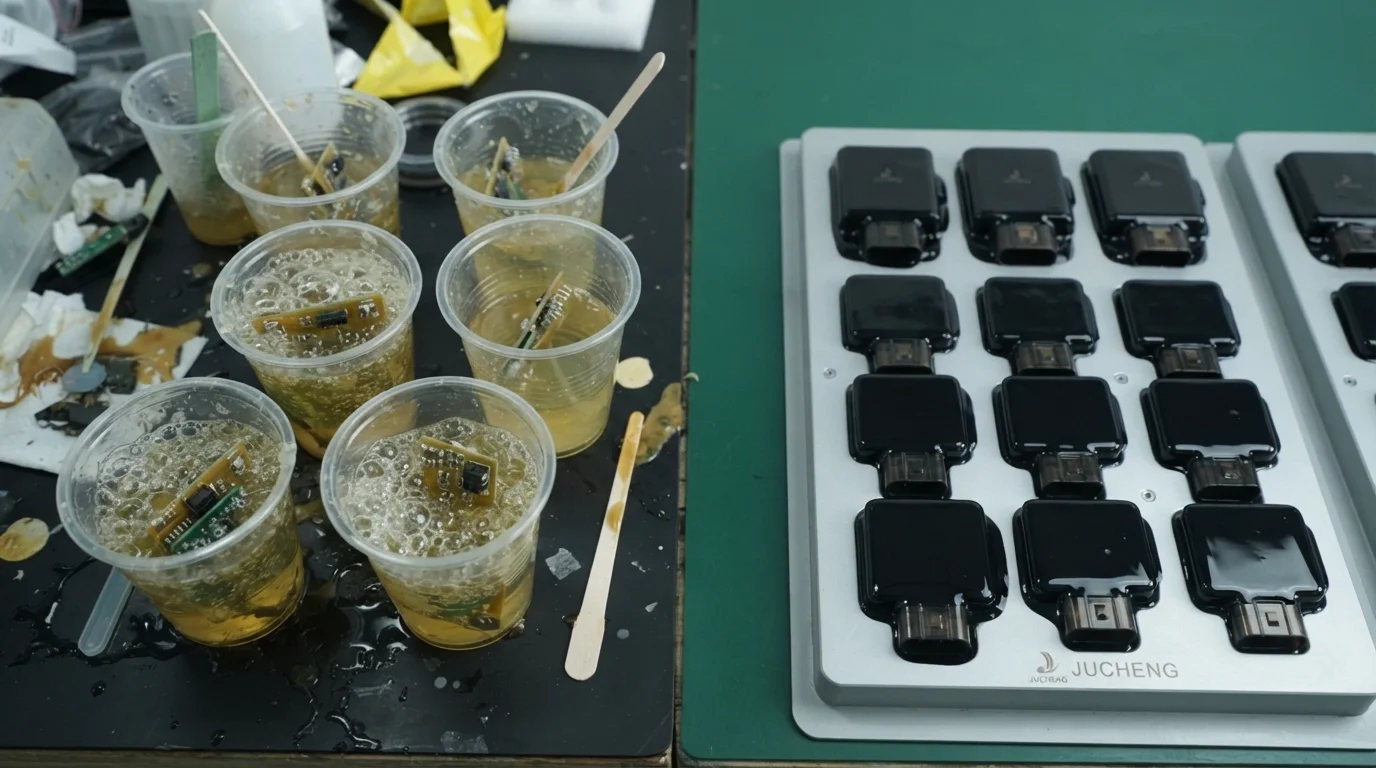
Confronto tra sovrastampaggio impermeabile IP67 utilizzando hot melt a bassa pressione e incapsulamento con resina epossidica bicomponente rivela importanti vantaggi produttivi. Il potting liquido richiede rastrelliere di polimerizzazione multi-stazione, ugelli di miscelazione costosi e procedure di manipolazione di sostanze chimiche tossiche che complicano le operazioni in camera bianca. Le poliammidi hot melt sono termoplastiche non tossiche e prive di solventi che si fondono e si raffreddano attraverso cambiamenti di stato puramente fisici. Il tempo di polimerizzazione zero elimina i colli di bottiglia nell'inventario, mentre le macchine a bassa forza di serraggio riducono drasticamente i costi delle attrezzature. Gli ingegneri che specificano lo stampaggio a bassa pressione per l'incapsulamento di sensori ottengono una protezione impermeabile con stress termico minimo.
| Tecnologia di confezionamento | Pressione di iniezione (MPa) | Tempo di ciclo di lavorazione | Environmental Sealing Rating | Wire Bond Damage Risk |
|---|---|---|---|---|
| Low Pressure Molding (PA Hot Melt) | 1.5 – 3.0 MPa | 15 – 45 Seconds | IP67 / IP68 Waterproof | Zero Risk (Gentle melt delivery) |
| Traditional Liquid Epoxy Potting | 0.1 – 0.5 MPa (Gravity/Low) | 2 – 24 Hours (Chemical cure) | IP67 Water Resistant | Low Risk (Long chemical exposure) |
| Standard High-Pressure Injection | 50 – 150 MPa | 30 – 60 Seconds | IP65 – IP67 | High Risk (Hydraulic wire shearing) |
Domande Frequenti (FAQ)
Why does low pressure molding not damage delicate gold wire bonds on PCBs?
Low pressure molding operates at injection pressures between 1.5 and 3.0 MPa, which is vastly lower than standard injection pressures exceeding 80 MPa. Gentle fluid pressure allows molten polyamide to flow smoothly over exposed solder joints and gold wire bonds without applying mechanical shear force. Low thermal mass of the thin plastic skin also cools rapidly, preventing thermal degradation of underlying electronic components.
What is the difference between polyamide hot melt encapsulation and traditional potting?
Traditional potting pours liquid two-part epoxy or polyurethane into a pre-molded outer plastic housing, requiring several hours to cure chemically. Low pressure molding injects solvent-free hot melt polyamide directly over the electronics, serving as both the housing and seal. Physical cooling completes within 30 seconds, eliminating outer shell costs and accelerating manufacturing throughput.
Can low-pressure molded sensors pass IP67 water immersion testing?
Polyamide hot melt resins form strong adhesive bonds with wire PVC insulation, PCB substrates, and plastic connector housings. Creating a continuous molecular seal along cable entry points prevents moisture and dust ingress under 1-meter water immersion. Material adhesion withstands severe thermal shock cycling between -40°C and 125°C without delaminating.