
Инкапсулирование хрупких электронных узлов, печатных плат (PCB) и чувствительных микро-датчиков требует специализированных методов упаковки, предотвращающих механические повреждения от сжатия. Традиционное термопластичное литье под высоким давлением создает экстремальное гидравлическое усилие, которое разрывает золотые проволочные соединения и разрушает хрупкие компоненты поверхностного монтажа. Жидкая двухкомпонентная эпоксидная заливка обеспечивает бережную инкапсуляцию, но длительное время отверждения, составляющее несколько часов, значительно ограничивает ежедневную производственную пропускную способность. В этом техническом руководстве рассматриваются безрастворительная переработка горячим расплавом, механика зажима с низким напряжением и стандарты герметизации для защиты окружающей среды.
Содержание
Инкапсуляция горячим расплавом полиамида для печатных плат, датчиков и жгутов проводов
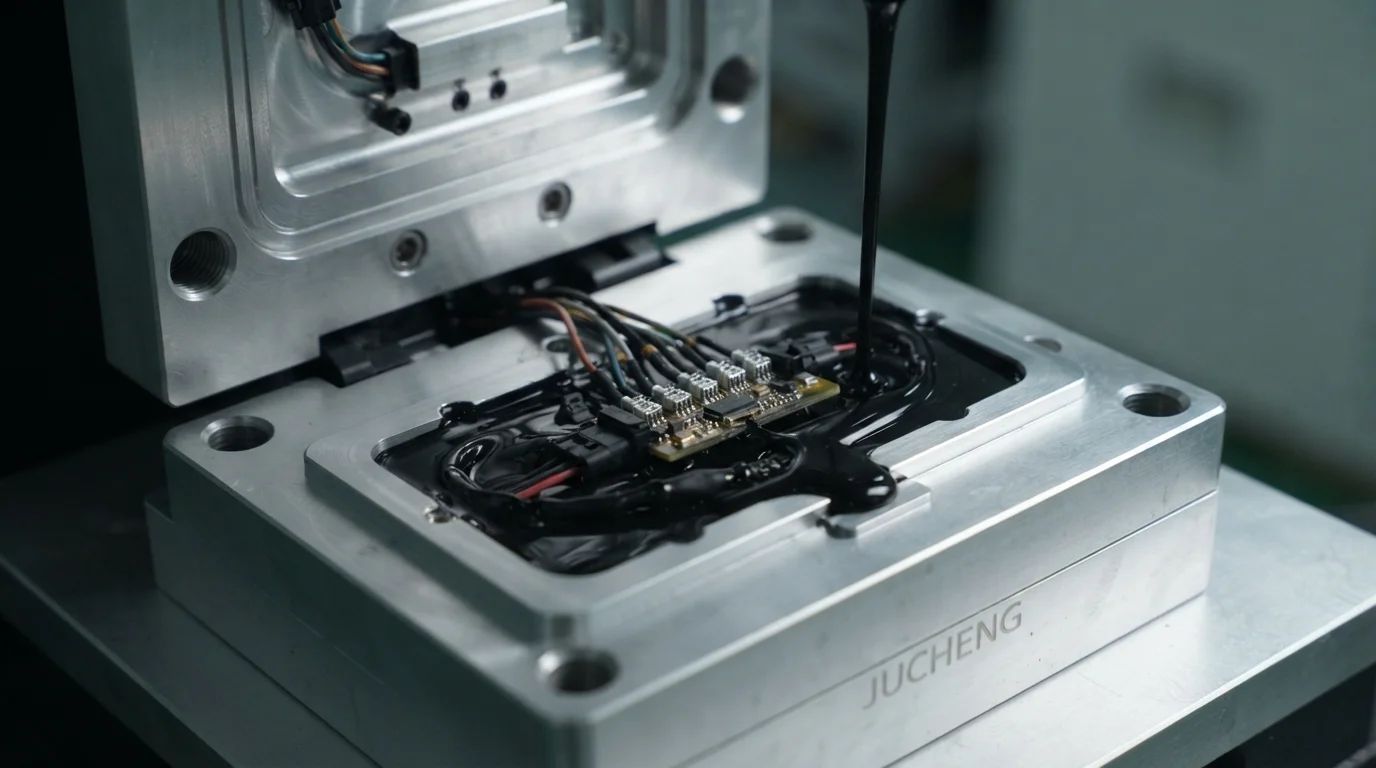
Выполнение бережного литья под низким давлением использует низковязкие полиамидные (ПА) смолы горячего расплава для безопасной инкапсуляции чувствительной электроники. Давление впрыска от 1,5 до 3,0 МПа — примерно 10% от стандартного давления литья под давлением — предотвращает физическое повреждение хрупких паяных соединений. Температуры обработки от 190°C до 230°C быстро плавят гранулы полиамида на основе димерной кислоты, не передавая вредное тепло на нижележащие печатные платы. Однокомпонентные димерные полиамиды свободно текут в сложные геометрии корпусов, образуя бесшовную диэлектрическую оболочку. Отверждение в течение 15–45 секунд ускоряет скорость сборки по сравнению с методами жидкой заливки.
Этапы процесса инкапсуляции под низким давлением включают:
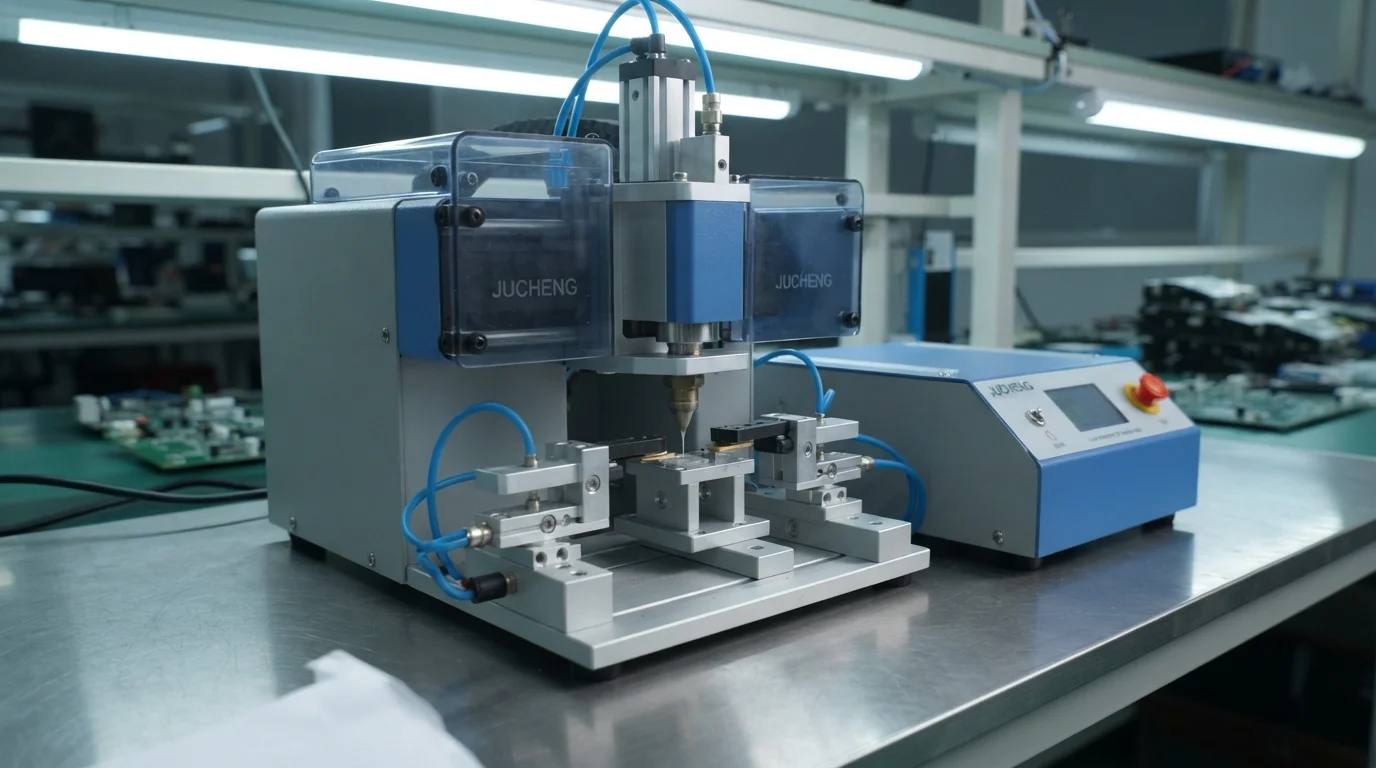
- Подача расплава под низким давлением— Перекачивание низковязкой смолы горячего расплава при давлении от 1,5 до 3,0 МПа предотвращает механическое разрушение компонентов поверхностного монтажа.
- Теплоотвод алюминиевой формы—Использование легких алюминиевых инструментов быстро охлаждает расплав полиамида, минимизируя время теплового воздействия.
- Прямая герметизация корпуса—Впрыскивание смолы непосредственно на открытые печатные платы исключает необходимость в отдельных внешних пластиковых корпусах.
- Быстрое физическое затвердевание—Охлаждение расплавленного полиамида в течение 30 секунд обеспечивает немедленную последующую обработку и электрические испытания.
Защита хрупкой электроники от давления, влаги и вибрации
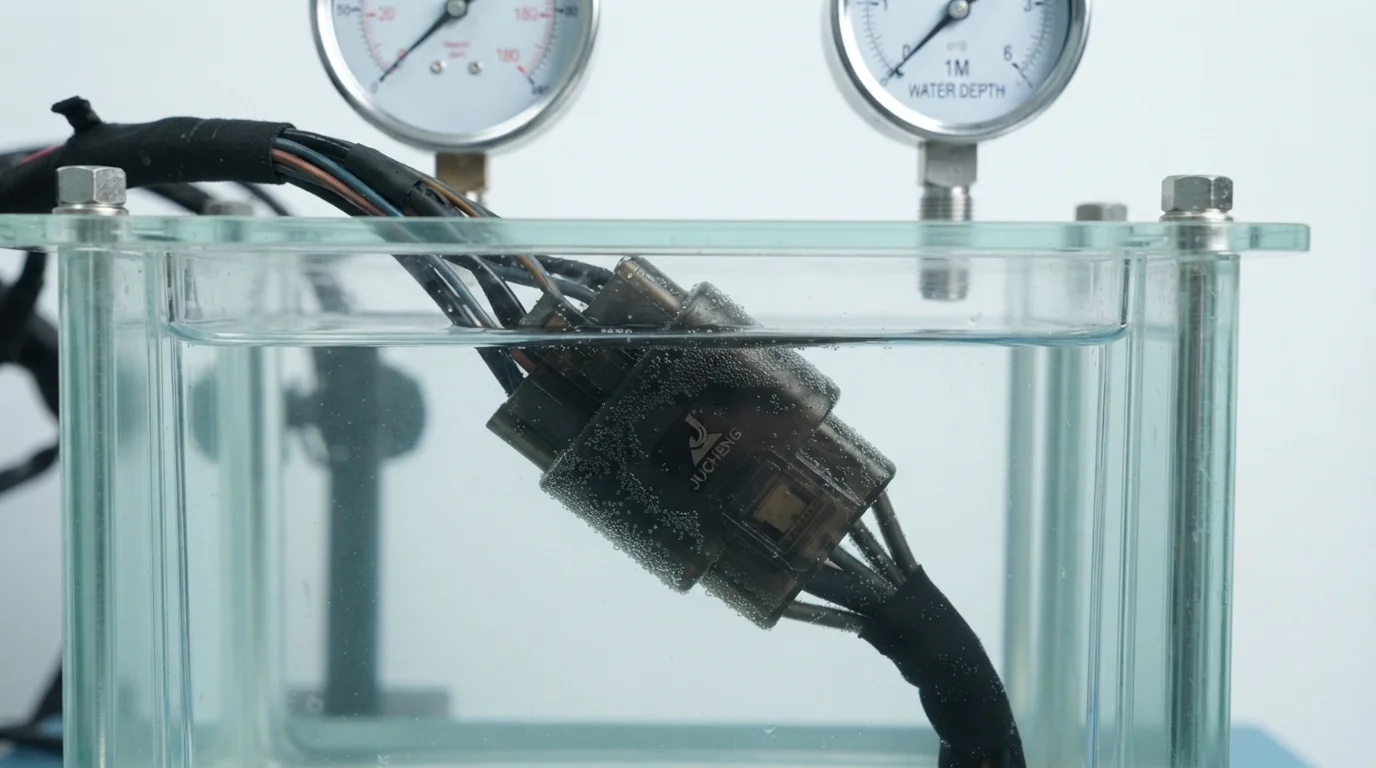
Герметичность окружающей среды достигает строгих стандартов водонепроницаемости IP67 и IP68 в сложных условиях под капотом автомобиля и в промышленности. Димерные полиамиды естественным образом прилипают к электронным подложкам, гибким кабельным оболочкам и контактам разъемов, изготовленным из поликарбонат (ПК) или ПВХ. Образование непрерывной химической связи предотвращает проникновение влаги, солевого тумана и автомобильных жидкостей в чувствительные электронные цепи. Эластичные свойства, присущие материалам горячего расплава, поглощают механическую вибрацию дороги и предотвращают усталость при изгибе в зонах разгрузки кабеля. Использование литья под низким давлением для электронных датчиков защищает чувствительные внутренние компоненты от теплового удара и механических воздействий.
Водонепроницаемое формование IP67 с низким тепловым напряжением
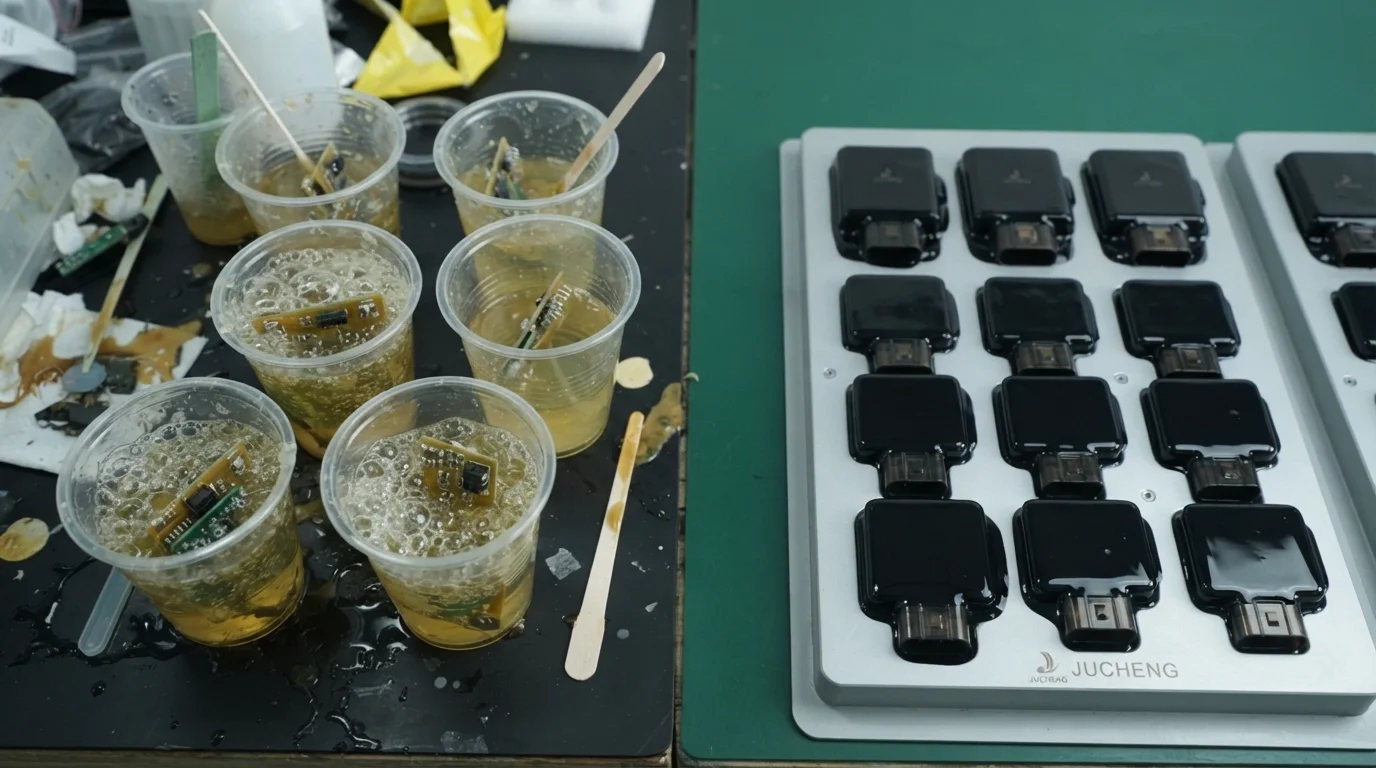
Сравнение Водонепроницаемое формование IP67 с использованием горячего расплава под низким давлением по сравнению с двухкомпонентной эпоксидной заливкой выявляет значительные производственные преимущества. Жидкая заливка требует многоступенчатых стеллажей для отверждения, дорогих смесительных насадок и токсичных химикатов, что усложняет операции в чистых помещениях. Полиамиды горячего расплава являются нетоксичными термопластами без растворителей, которые плавятся и охлаждаются за счет чисто физических изменений состояния. Нулевое время отверждения устраняет узкие места в запасах, а машины с низким усилием зажима значительно снижают затраты на оснастку. Инженеры, выбирающие литье под низким давлением для герметизации датчиков, достигают водонепроницаемой защиты с минимальным тепловым напряжением.
| Технология упаковки | Давление впрыска (МПа) | Время технологического цикла | Класс герметичности окружающей среды | Риск повреждения проволочных соединений |
|---|---|---|---|---|
| Литье под низким давлением (PA термоплавкий клей) | 1,5 – 3,0 МПа | 15 – 45 секунд | IP67 / IP68 Водонепроницаемость | Нулевой риск (мягкая подача расплава) |
| Традиционная заливка жидким эпоксидным компаундом | 0,1 – 0,5 МПа (гравитационная/низкая) | 2 – 24 часа (химическое отверждение) | IP67 Водостойкий | Низкий риск (длительное химическое воздействие) |
| Стандартное литье под высоким давлением | 50 – 150 МПа | 30 – 60 секунд | IP65 – IP67 | High Risk (Hydraulic wire shearing) |
Часто задаваемые вопросы (FAQ)
Why does low pressure molding not damage delicate gold wire bonds on PCBs?
Low pressure molding operates at injection pressures between 1.5 and 3.0 MPa, which is vastly lower than standard injection pressures exceeding 80 MPa. Gentle fluid pressure allows molten polyamide to flow smoothly over exposed solder joints and gold wire bonds without applying mechanical shear force. Low thermal mass of the thin plastic skin also cools rapidly, preventing thermal degradation of underlying electronic components.
What is the difference between polyamide hot melt encapsulation and traditional potting?
Traditional potting pours liquid two-part epoxy or polyurethane into a pre-molded outer plastic housing, requiring several hours to cure chemically. Low pressure molding injects solvent-free hot melt polyamide directly over the electronics, serving as both the housing and seal. Physical cooling completes within 30 seconds, eliminating outer shell costs and accelerating manufacturing throughput.
Can low-pressure molded sensors pass IP67 water immersion testing?
Polyamide hot melt resins form strong adhesive bonds with wire PVC insulation, PCB substrates, and plastic connector housings. Creating a continuous molecular seal along cable entry points prevents moisture and dust ingress under 1-meter water immersion. Material adhesion withstands severe thermal shock cycling between -40°C and 125°C without delaminating.