
Parti in plastica diverse possono condividere uno stampo famiglia solo quando lo stampo è in grado di riempire, compattare, raffreddare ed estrarre ogni cavità senza imporre i requisiti di una parte su un'altra. La compatibilità della resina non è sufficiente. La prima revisione progettuale dovrebbe confrontare l'area proiettata di ciascuna parte, le sezioni di parete, la lunghezza di flusso, la posizione del punto di iniezione, le priorità dimensionali e la mix di produzione previsto. Se un componente richiede una finestra di processo sostanzialmente diversa o viene stampato con un materiale diverso, uno stampo famiglia può creare più rischi di bilanciamento e qualità di quanti ne elimini.
Partire dalla compatibilità delle parti, non dal numero di parti
Uno stampo famiglia è un singolo stampo contenente cavità per due o più componenti diversi, comunemente destinato a produrre un set abbinato in un unico ciclo di stampaggio. La domanda utile non è semplicemente se i componenti appartengono a un unico assemblaggio; è se possono essere prodotti insieme in una finestra di processo stabile e compatibile.
Confrontare le parti in quattro gruppi prima di disporre le cavità:
- Materiale: famiglia di resina, grado, colore, rinforzo, esigenze di essiccazione e eventuali requisiti diversi di temperatura di fusione o dello stampo.
- Flusso: volume, transizioni di spessore di parete, lunghezza di flusso, opzioni di punto di iniezione e la pressione che ciascuna cavità è probabile richieda.
- Qualità: dimensioni critiche, superfici estetiche, limiti di linee di saldatura, sensibilità alle bave e metodo di ispezione.
- Produzione: rapporto di domanda, quantità di imballaggio, domanda di parti di ricambio e se tutti i componenti vengono consumati allo stesso ritmo.
Diverse incongruenze dovrebbero interrompere precocemente la revisione del progetto. Un piccolo coperchio a parete sottile abbinato a una staffa strutturale spessa potrebbe non riempirsi e compattarsi bene alle stesse condizioni. Un componente estetico ad alta lucidatura potrebbe richiedere una strategia di sfiato e superficie diversa rispetto a un clip nascosto. Resine diverse possono richiedere condizioni di processo incompatibili o potrebbero non essere adatte a essere lavorate insieme nello stesso stampo. Questi non sono squalificanti automatici, ma richiedono una soluzione tecnica prima di tagliare l'acciaio.
Come viene bilanciato uno stampo famiglia
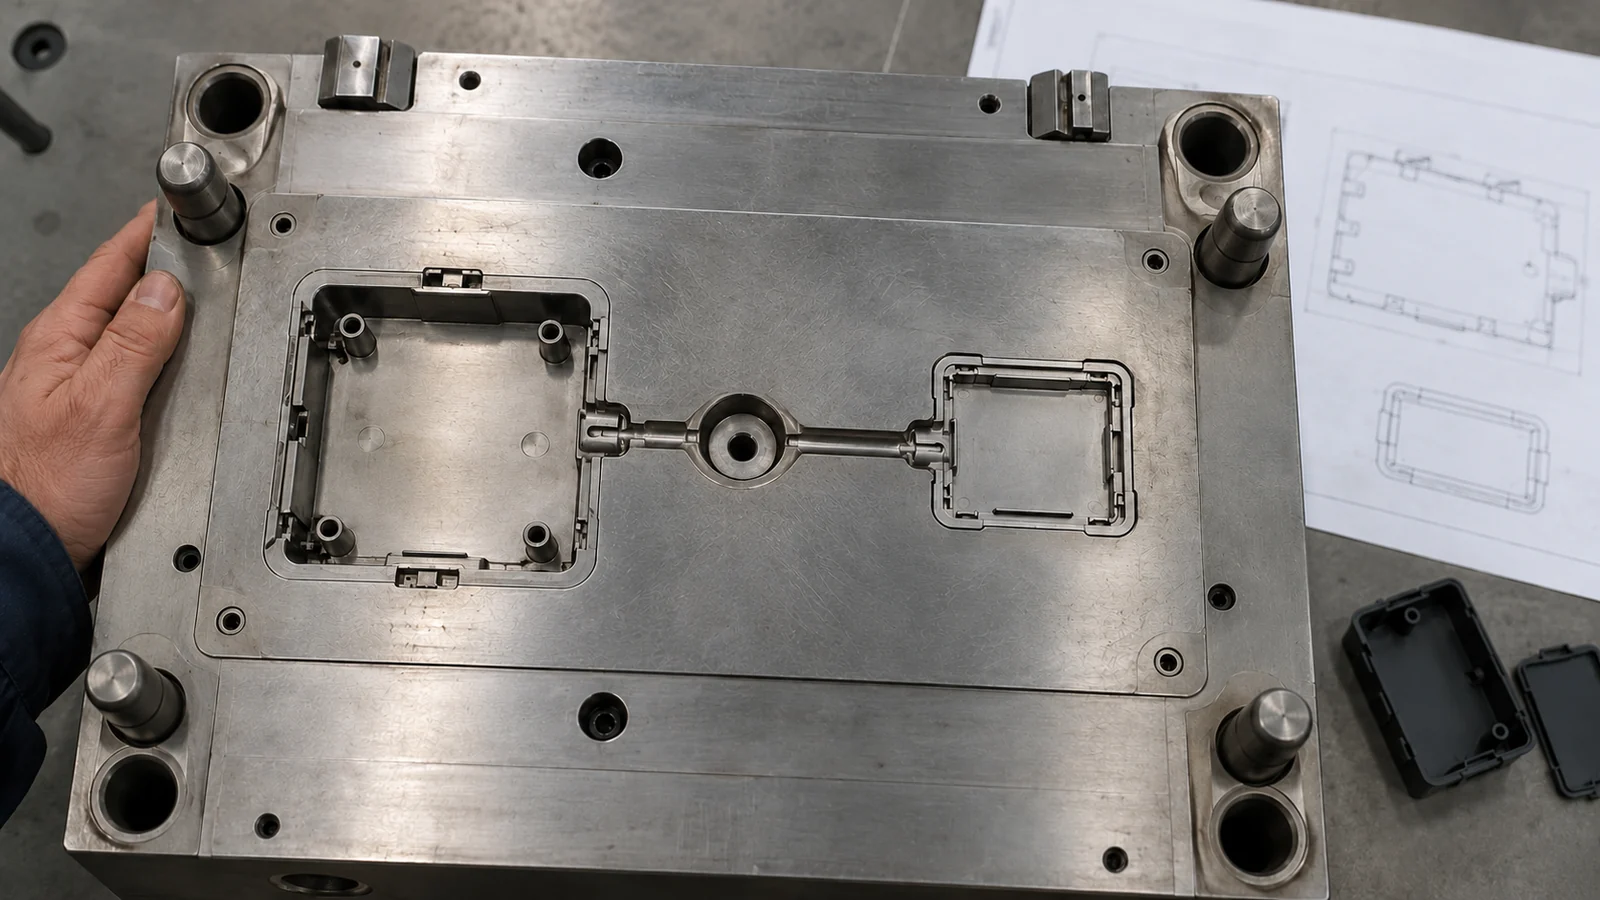
Ogni cavità deve ricevere un flusso di fusione e una storia di compattazione adeguati. In un layout di canali naturalmente bilanciato, i percorsi di flusso e le restrizioni sono disposti in modo che la fusione raggiunga le cavità con una resistenza comparabile. Con parti diverse, la sola uguale lunghezza dei canali non garantisce un riempimento uguale: anche il volume della cavità, la dimensione del punto di iniezione, lo spessore della parete e la geometria del flusso influenzano il risultato.
Partire dalla geometria del pezzo e dalle probabili posizioni dei punti di iniezione, quindi valutare se un sistema di canali comune può alimentare tutte le cavità senza sacrificare i requisiti individuali dei pezzi. Una cavità più grande può richiedere un'area del punto di iniezione diversa rispetto a una più piccola; un percorso di flusso lungo e sottile può rispondere diversamente da un componente compatto e più spesso. L'obiettivo è una finestra di processo utilizzabile per ogni pezzo nello stampo, non tracce di pressione delle cavità identiche fine a se stesse.
Dove i carichi delle cavità differiscono sostanzialmente, il progetto potrebbe richiedere restrizioni di flusso indipendenti, punti di iniezione posizionati con cura o una disposizione dei canali più studiata. L'analisi mold-flow può aiutare a confrontare la sequenza di riempimento, la richiesta di pressione, la posizione delle linee di saldatura e la distribuzione della temperatura prima che le decisioni sull'attrezzatura diventino costose. La simulazione è un ausilio alla progettazione, non una prova di un processo pronto per la produzione: i dati reali della resina, la costruzione dello stampo, la capacità della macchina e le prove di stampaggio contano ancora.
Raffreddamento ed estrazione su geometrie diverse
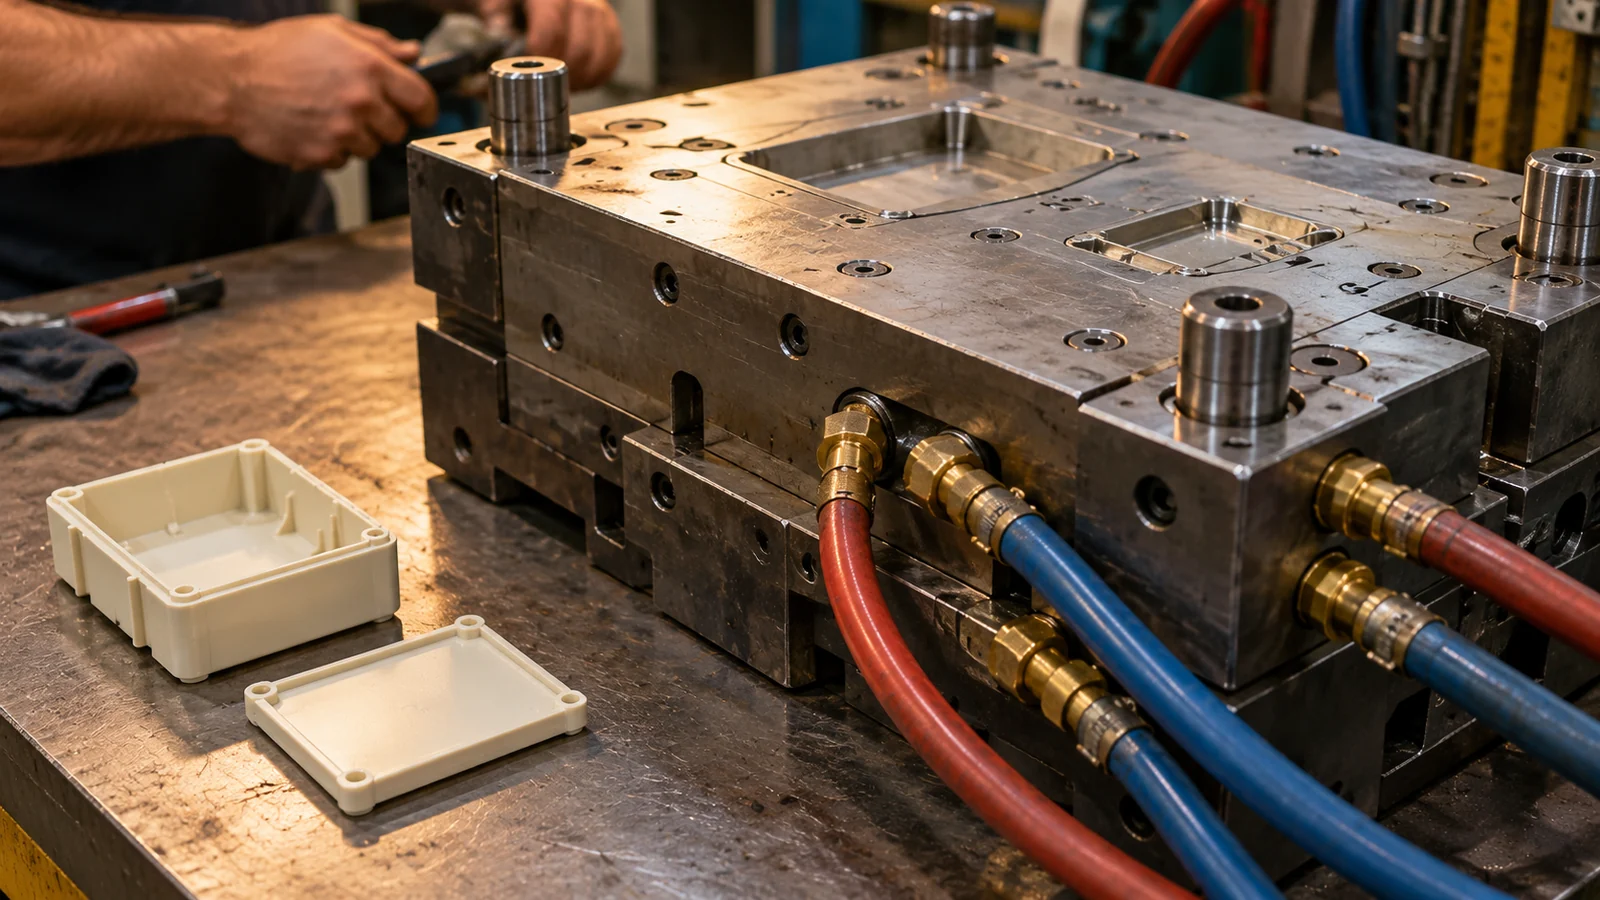
Forme di pezzi diverse raramente rimuovono il calore allo stesso ritmo. Un bossolo spesso o una giunzione di nervatura può rimanere caldo dopo che un pannello sottile si è stabilizzato, mentre un layout di raffreddamento non uniforme può causare ritiri, deformazioni e vincoli di tempo di ciclo diversi tra le cavità. In uno stampo a famiglia, il pezzo più lento o meno stabile può determinare il ciclo pratico per l'intera iniettata.
Esaminare il raffreddamento per sezioni di parete locali e concentrazione di calore anziché solo per contorno del pezzo. Prestare attenzione alle transizioni da spessore a sottile, ai nuclei profondi, ai bossoli e alle aree vicine ai punti di iniezione. Il layout deve anche lasciare spazio per circuiti di raffreddamento robusti e connessioni manutenibili. Se un pezzo richiede un periodo di raffreddamento molto più lungo, chiedersi se quel ritardo annulla il beneficio dello stampo condiviso o se il progetto può essere modificato per migliorare la rimozione del calore.
L'espulsione merita la stessa revisione indipendente. Ogni componente necessita di sufficiente spoglia e di un percorso di distacco prevedibile, anche se lo stampo si apre come un unico sistema. Comportamenti di ritiro diversi possono far sì che un pezzo si aggrappi al suo nucleo mentre un altro si distacca facilmente. Il posizionamento degli espulsori dovrebbe evitare superfici estetiche e aree di riferimento funzionali, e il progetto dovrebbe considerare se i pezzi possono essere rimossi e manipolati senza danneggiare caratteristiche delicate.
Quando lo stampo condiviso smette di far risparmiare
Uno stampo a famiglia può ridurre il numero di stampi separati e coordinare la produzione di componenti che vengono regolarmente usati insieme. Ma il confronto dei costi dovrebbe includere l'intero percorso operativo, non solo il numero iniziale di stampi.
| Fattore di costo o rischio | Domanda per il team di progettazione |
|---|---|
| Mix della domanda | I pezzi vengono consumati in quantità simili, o una cavità creerà scorte in eccesso? |
| Finestra di processo | Ogni cavità può soddisfare i propri requisiti con le stesse impostazioni stabili della macchina? |
| Manutenzione dello stampo | Un intervento di riparazione o una modifica a una cavità interromperà la produzione di tutti i pezzi? |
| Controllo qualità | È possibile ispezionare e tracciare ogni pezzo in modo indipendente dopo uno sparo combinato? |
| Modifiche future | È probabile che i componenti cambino in momenti diversi durante le revisioni del prodotto? |
Se la domanda di un componente è molto inferiore, produrlo in ogni sparo può generare scorte in corso di lavorazione o invenduto obsoleto. Se i componenti cambiano in modo indipendente, uno stampo condiviso può rendere più complicati le modifiche ingegneristiche e la validazione. Uno stampo separato può costare di più in anticipo ma offrire una migliore pianificazione, isolamento della manutenzione o controllo del processo lungo il ciclo di vita del prodotto.
Una sequenza pratica di revisione progettuale
- Confermare l'insieme: identificare quali pezzi sono effettivamente utilizzati insieme e confrontare la domanda prevista per componente.
- Normalizzare gli input: fornire CAD aggiornati, resina e grado, requisiti estetici, dimensioni critiche e criteri di ispezione per ogni pezzo.
- Confrontare le esigenze di processo: valutare spessori di parete, percorsi di flusso, punti di iniezione probabili, tempo di raffreddamento, comportamento al ritiro e requisiti di sformatura.
- Verificare l'ipotesi della finestra comune: utilizzare la revisione ingegneristica e, ove utile, l'analisi mold-flow per stabilire se i pezzi possono condividere una finestra di processo stabile.
- Confrontare i percorsi dell'intero ciclo di vita: valutare uno stampo a famiglia rispetto a stampi separati utilizzando il mix produttivo, la manutenzione, i controlli qualità e le revisioni future.
Uno stampo a famiglia è un forte candidato quando i componenti hanno materiali e esigenze di stampaggio compatibili, vengono consumati in un mix ragionevolmente coordinato e possono essere ispezionati senza perdere il controllo a livello di parte. Per una panoramica più ampia su come viene pianificato il percorso dell'attrezzatura, consultare soluzioni per stampi a iniezione a famiglia. Se le parti richiedono condizioni di processo materialmente diverse, trattare l'attrezzatura separata come una base legittima anziché come un fallimento dell'ottimizzazione.
FAQ
È possibile stampare materiali diversi in un unico stampo a famiglia?
A volte, ma dipende dal processo di stampaggio e dalla progettazione dello stampo. Materiali con condizioni di processo incompatibili o requisiti di iniezione diversi possono rendere impraticabile uno stampo a famiglia convenzionale; confermare la compatibilità prima di selezionare il concetto dello stampo.
Ogni cavità deve produrre la stessa quantità di parti?
Uno stampo a famiglia convenzionale produce il proprio set di cavità in ogni ciclo, quindi le parti vengono realizzate in un rapporto fisso. Se i rapporti di utilizzo o di domanda differiscono, l'inventario risultante può superare il beneficio di uno stampo condiviso.
Uno stampo a famiglia è sempre più economico di stampi separati?
No. Il numero di stampi è solo una componente di costo. I vincoli di ciclo, il lavoro di bilanciamento, l'ispezione qualità, i tempi di fermo per manutenzione e la domanda non allineata possono modificare il confronto del costo totale.