
Différentes pièces plastiques ne peuvent partager un moule familial que si le moule peut remplir, compacter, refroidir et éjecter chaque empreinte sans imposer les exigences d'une pièce à une autre. Une résine identique ne suffit pas. La première revue de conception doit comparer la surface projetée, les sections de paroi, la longueur d'écoulement, la position d'injection, les priorités dimensionnelles et le mix de production prévu de chaque pièce. Si un composant nécessite une fenêtre de process sensiblement différente ou est moulé dans un matériau différent, un outil familial peut créer plus de risques d'équilibrage et de qualité qu'il n'en élimine.
Commencer par la compatibilité des pièces, pas par le nombre de pièces
Un moule familial est un outil unique contenant les empreintes de deux composants différents ou plus, généralement destiné à produire un ensemble apparié en un seul cycle de moulage. La question utile n'est pas simplement de savoir si les composants appartiennent à un même assemblage ; c'est de savoir s'ils peuvent être produits ensemble dans une fenêtre de process stable et compatible.
Comparer les pièces en quatre groupes avant de disposer les empreintes :
- Matière : famille de résine, grade, couleur, renfort, besoins de séchage et toute exigence différente de température de matière ou de moule.
- Écoulement : volume, transitions d'épaisseur de paroi, longueur d'écoulement, options d'injection et pression probablement nécessaire à chaque empreinte.
- Qualité : dimensions critiques, surfaces d'aspect, limites de lignes de soudure, sensibilité aux bavures et méthode d'inspection.
- Production : ratio de demande, quantité d'emballage, demande de pièces de rechange et si tous les composants sont consommés au même rythme.
Plusieurs inadéquations devraient interrompre tôt l'examen de conception. Un petit couvercle à paroi mince associé à un support structurel épais peut ne pas bien se remplir et se compacter dans les mêmes conditions. Un composant cosmétique à haut brillant peut nécessiter une stratégie d'évent et de surface différente de celle d'un clip caché. Des résines différentes peuvent exiger des conditions de mise en œuvre incompatibles ou ne pas convenir pour être transformées ensemble dans le même moule. Ce ne sont pas des critères d'exclusion automatiques, mais ils nécessitent une solution technique avant l'usinage de l'acier.
Comment un moule familial est équilibré
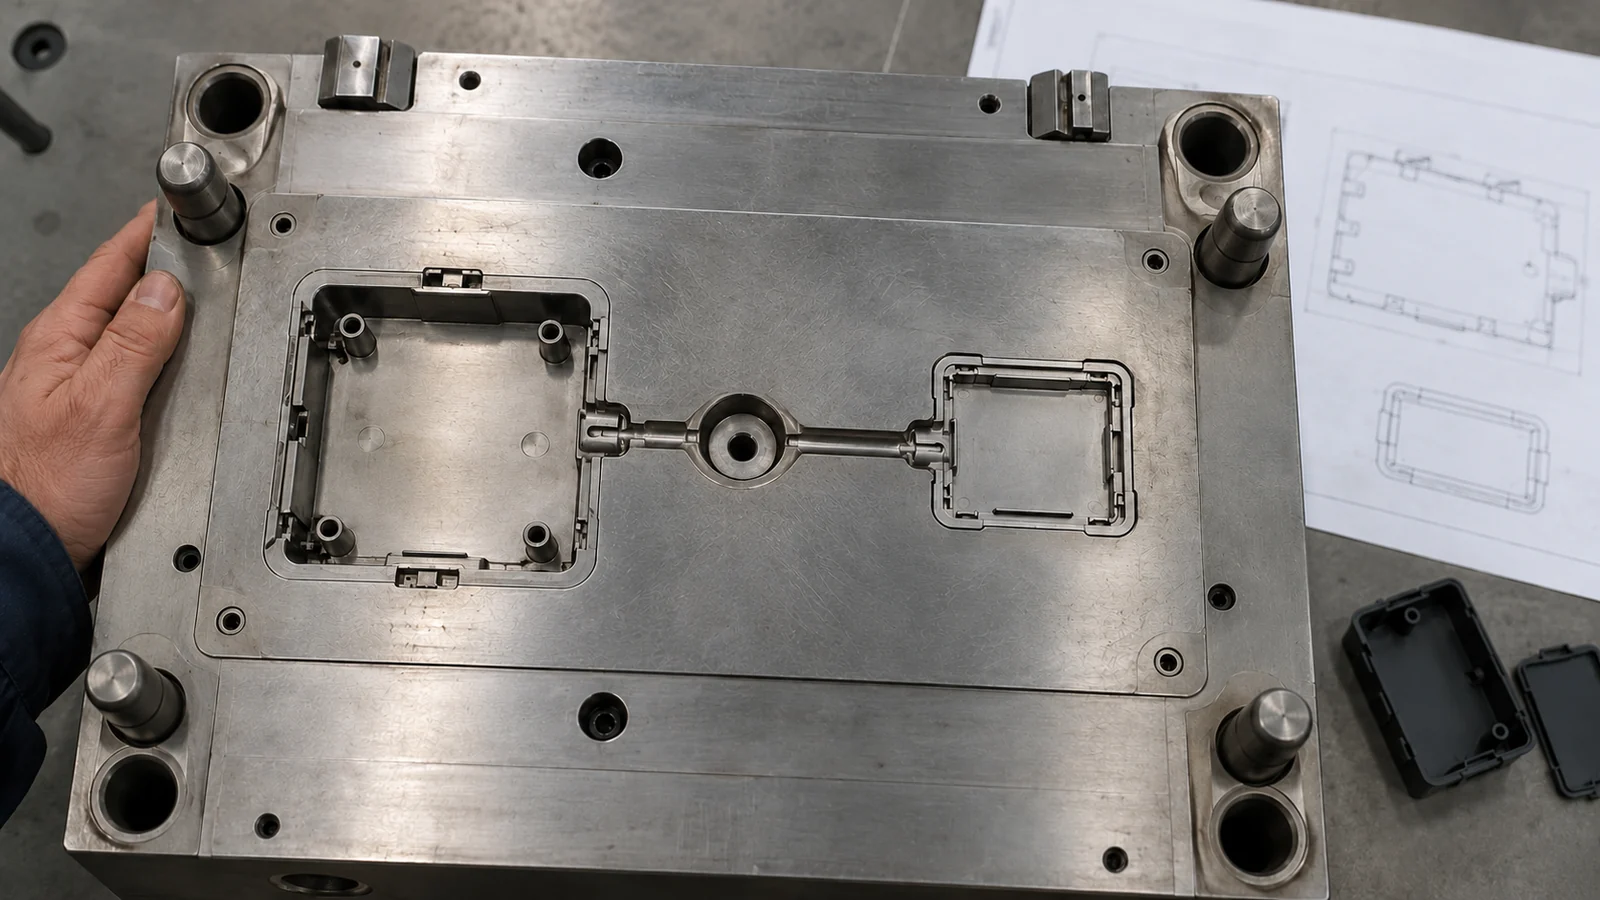
Chaque empreinte doit recevoir un écoulement de matière fondu et un historique de compactage appropriés. Dans une disposition de canaux naturellement équilibrée, les trajets d'écoulement et les restrictions sont agencés de sorte que la matière fondu atteigne les empreintes avec une résistance comparable. Avec des pièces dissemblables, une longueur de canal égale ne garantit pas à elle seule un remplissage égal : le volume de l'empreinte, la dimension du seuil, l'épaisseur de paroi et la géométrie d'écoulement influent aussi sur le résultat.
Commencez par la géométrie de la pièce et les emplacements probables des seuils, puis évaluez si un système de canaux commun peut alimenter toutes les empreintes sans compromettre les exigences individuelles de chaque pièce. Une empreinte plus grande peut nécessiter une zone de seuil différente d'une plus petite ; un trajet d'écoulement long et mince peut réagir différemment d'un composant compact et plus épais. L'objectif est une fenêtre de process utilisable pour chaque pièce du moule, et non des tracés de pression d'empreinte identiques pour eux-mêmes.
Lorsque les charges des empreintes diffèrent sensiblement, la conception peut nécessiter des restrictions d'écoulement indépendantes, des seuils soigneusement positionnés ou un agencement de canaux plus réfléchi. L'analyse rhéologique peut aider à comparer la séquence de remplissage, la demande de pression, l'emplacement des lignes de soudure et la distribution de température avant que les décisions d'outillage ne deviennent coûteuses. La simulation est une aide à la conception, pas une preuve d'un process prêt pour la production : les données réelles de résine, la construction du moule, la capacité de la presse et les essais de moulage comptent toujours.
Refroidissement et éjection sur des géométries différentes
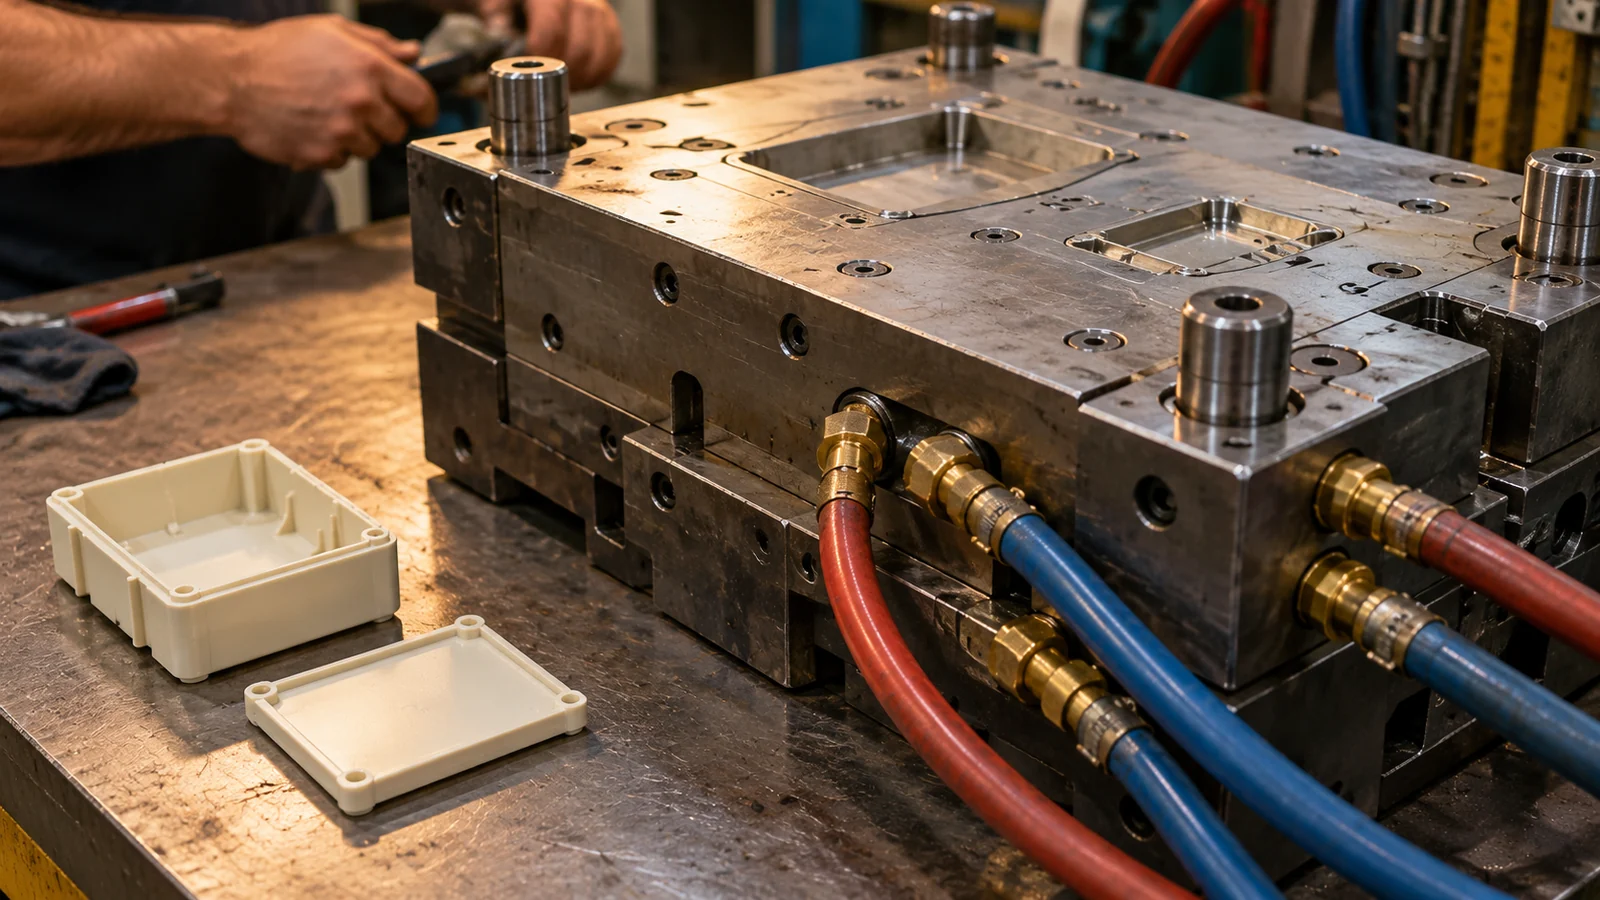
Des formes de pièces différentes évacuent rarement la chaleur au même rythme. Un bossage épais ou une jonction de nervure peut rester chaud après qu'un panneau mince s'est stabilisé, tandis qu'une disposition de refroidissement irrégulière peut provoquer des retraits, des déformations et des contraintes de temps de cycle différents entre les empreintes. Dans un moule familial, la pièce la plus lente ou la moins stable peut fixer le cycle pratique de l'ensemble de l'injection.
Examinez le refroidissement par sections de paroi locales et concentrations de chaleur plutôt que par contour de pièce seul. Accordez une attention particulière aux transitions épais-mince, aux noyaux profonds, aux bossages et aux zones proches des seuils. La disposition doit également laisser de la place pour des circuits de refroidissement robustes et des raccordements faciles à entretenir. Si une pièce nécessite une période de refroidissement beaucoup plus longue, demandez si ce délai annule l'avantage du moule partagé ou si la conception peut être modifiée pour améliorer l'évacuation de la chaleur.
L'éjection mérite le même examen indépendant. Chaque composant a besoin d'une dépouille suffisante et d'un trajet de démoulage prévisible, même si le moule s'ouvre comme un seul système. Des comportements de retrait différents peuvent faire qu'une pièce adhère à son noyau tandis qu'une autre se démoule facilement. Le positionnement des éjecteurs doit éviter les surfaces cosmétiques et les zones de référence fonctionnelles, et la conception doit déterminer si les pièces peuvent être retirées et manipulées sans endommager les détails délicats.
Quand l'outillage partagé cesse de faire économiser de l'argent
Un moule familial peut réduire le nombre de moules séparés et coordonner la production de composants régulièrement utilisés ensemble. Mais la comparaison des coûts doit inclure l'ensemble du parcours opérationnel, et pas seulement le nombre initial de moules.
| Facteur de coût ou de risque | Question pour l'équipe de conception |
|---|---|
| Mix de demande | Les pièces sont-elles consommées en quantités similaires, ou une empreinte créera-t-elle un stock excédentaire ? |
| Fenêtre de process | Chaque empreinte peut-elle satisfaire à ses exigences avec les mêmes réglages machine stables ? |
| Maintenance des outils | Une réparation ou une modification d'une empreinte interrompra-t-elle la production de toutes les pièces ? |
| Contrôle qualité | Chaque pièce peut-elle être inspectée et tracée indépendamment après un tir combiné ? |
| Évolutions futures | Les composants sont-ils susceptibles de changer à des moments différents lors des révisions produit ? |
Si la demande d'un composant est bien plus faible, le produire à chaque tir peut générer des en-cours ou un stock obsolète. Si les composants changent indépendamment, un outil partagé peut compliquer les modifications d'ingénierie et la validation. Un moule séparé peut coûter plus cher au départ mais offrir une meilleure planification, un isolement de la maintenance ou un meilleur contrôle du process sur la durée de vie du produit.
Une séquence pratique de revue de conception
- Confirmer l'ensemble : identifier quelles pièces sont réellement utilisées ensemble et comparer la demande prévisionnelle par composant.
- Normaliser les données d'entrée : fournir les CAO actuelles, la résine et la nuance, les exigences d'aspect, les dimensions critiques et les critères d'inspection pour chaque pièce.
- Comparer les besoins process : évaluer les épaisseurs de paroi, les chemins d'écoulement, les seuils probables, le temps de refroidissement, le comportement au retrait et les exigences de démoulage.
- Tester l'hypothèse de fenêtre commune : utiliser une revue d'ingénierie et, le cas échéant, une analyse rhéologique (mold-flow) pour déterminer si les pièces peuvent partager une fenêtre de process stable.
- Comparez les parcours de cycle de vie complets : comparez un moule familial à des moules séparés en tenant compte de la gamme de production, de la maintenance, des contrôles qualité et des révisions futures.
Un moule familial est un bon candidat lorsque les composants ont des matériaux et des besoins de moulage compatibles, sont consommés selon une gamme raisonnablement coordonnée et peuvent être inspectés sans perdre le contrôle au niveau de la pièce. Pour un aperçu plus large de la planification du parcours d'outillage, consultez solutions de moules d'injection familiaux. Si les pièces nécessitent des conditions de process matériellement différentes, traitez l'outillage séparé comme une référence légitime plutôt que comme un échec d'optimisation.
FAQ
Peut-on mouler différents matériaux dans un même moule familial ?
Parfois, mais cela dépend du procédé de moulage et de la conception du moule. Des matériaux aux conditions de mise en œuvre incompatibles ou aux exigences de matière injectée différentes peuvent rendre un moule familial conventionnel peu pratique ; confirmez la compatibilité avant de choisir le concept d'outillage.
Chaque empreinte doit-elle produire la même quantité de pièces ?
Un moule familial conventionnel produit son jeu d'empreintes à chaque cycle, de sorte que les pièces sont fabriquées dans un ratio fixe. Si les ratios d'utilisation ou de demande diffèrent, le stock résultant peut dépasser l'avantage d'un moule partagé.
Un moule familial est-il toujours moins cher que des moules séparés ?
Non. Le nombre de moules n'est qu'une composante du coût. Les contraintes de cycle, le travail d'équilibrage, l'inspection qualité, les temps d'arrêt de maintenance et une demande déséquilibrée peuvent modifier la comparaison des coûts totaux.