
Verschiedene Kunststoffteile können nur dann ein Familienwerkzeug gemeinsam nutzen, wenn das Werkzeug jede Kavität füllen, nachdrücken, kühlen und entformen kann, ohne die Anforderungen eines Teils einem anderen aufzuzwingen. Übereinstimmendes Harz allein reicht nicht aus. In der ersten Designprüfung sollten die projizierte Fläche, Wandquerschnitte, Fließweg, Angusslage, Maßprioritäten und die erwartete Produktionsmischung jedes Teils verglichen werden. Wenn eine Komponente ein deutlich anderes Prozessfenster benötigt oder aus einem anderen Material gespritzt wird, kann ein Familienwerkzeug mehr Auswucht- und Qualitätsrisiken schaffen, als es beseitigt.
Beginnen Sie mit der Teilekompatibilität, nicht mit der Teileanzahl
Ein Familienwerkzeug ist ein einzelnes Werkzeug mit Kavitäten für zwei oder mehr verschiedene Komponenten, das üblicherweise dazu dient, in einem Spritzzyklus einen zusammengehörigen Satz zu produzieren. Die entscheidende Frage ist nicht einfach, ob die Komponenten zu einer Baugruppe gehören, sondern ob sie gemeinsam in einem stabilen, kompatiblen Prozessfenster hergestellt werden können.
Vergleichen Sie die Teile vor der Kavitätenanordnung in vier Gruppen:
- Material: Harzfamilie, Typ, Farbe, Verstärkung, Trocknungsanforderungen und etwaige unterschiedliche Schmelz- oder Werkzeugtemperaturanforderungen.
- Fließverhalten: Volumen, Wanddickenübergänge, Fließweg, Angussoptionen und der Druck, den jede Kavität voraussichtlich benötigt.
- Qualität: kritische Maße, Sichtflächen, Bindenahtgrenzen, Gratempfindlichkeit und Prüfmethode.
- Produktion: Bedarfsverhältnis, Verpackungsmenge, Ersatzteilbedarf und ob alle Komponenten mit derselben Rate verbraucht werden.
Mehrere Unstimmigkeiten sollten die Designprüfung frühzeitig stoppen. Eine kleine Dünnwandabdeckung in Kombination mit einem dicken Strukturhalter lässt sich unter denselben Bedingungen möglicherweise nicht gut füllen und verdichten. Ein hochglänzendes Sichtbauteil kann eine andere Entlüftungs- und Oberflächenstrategie erfordern als ein verdeckter Clip. Unterschiedliche Harze können inkompatible Verarbeitungsbedingungen erfordern oder sich nicht für den gemeinsamen Einsatz im selben Werkzeug eignen. Dies sind keine automatischen Ausschlusskriterien, aber sie erfordern eine technische Lösung, bevor der Stahl geschnitten wird.
Wie ein Familienwerkzeug ausgewuchtet wird
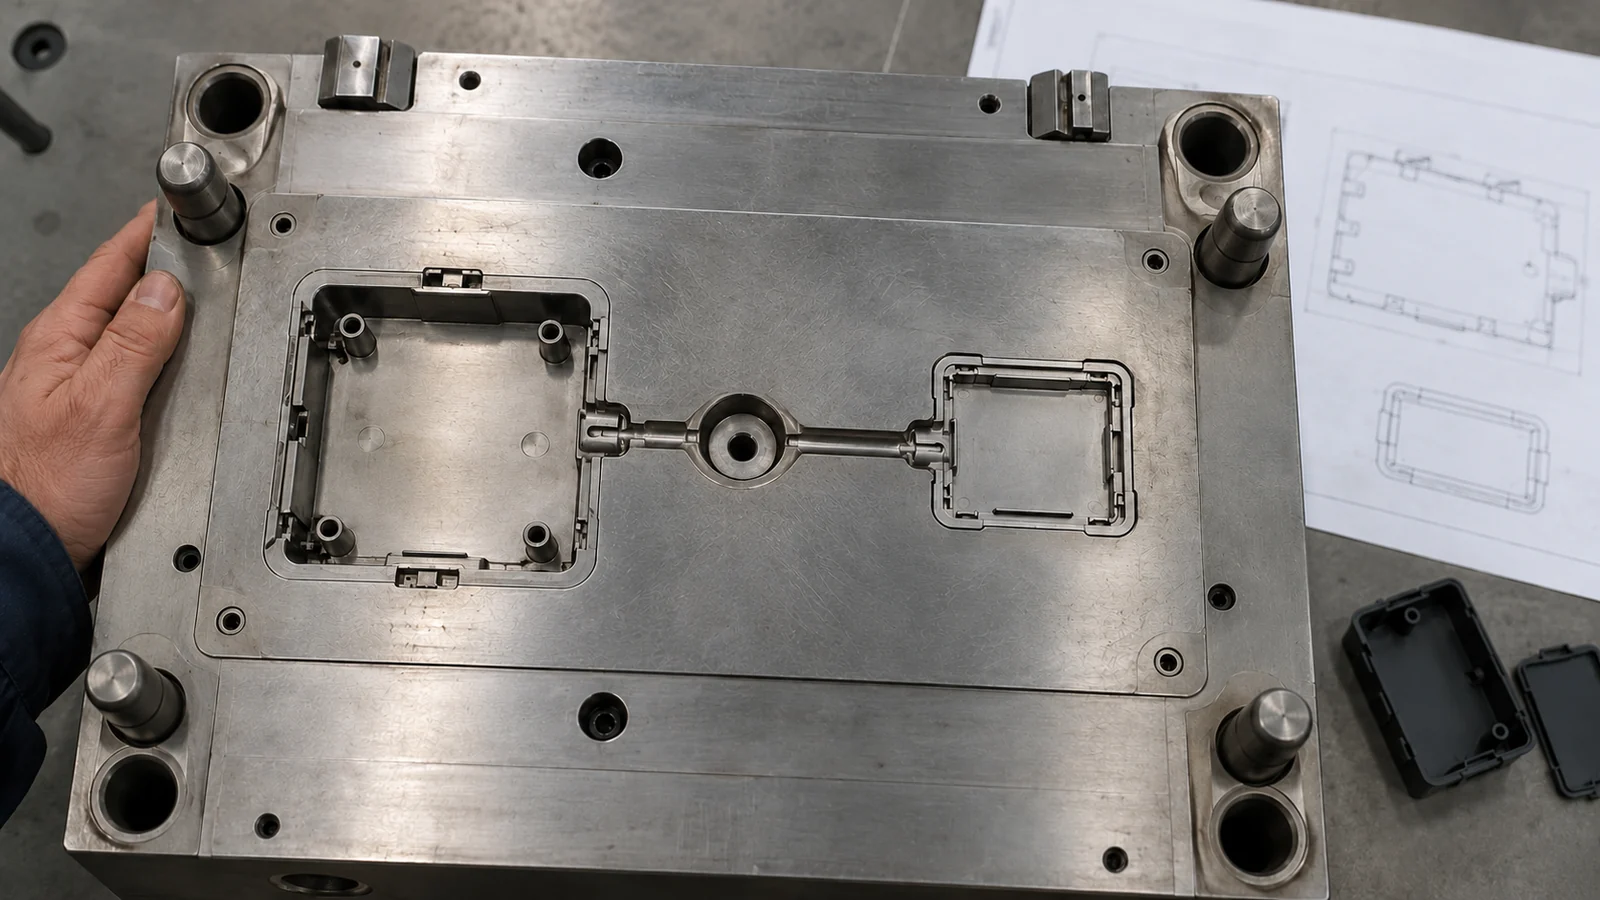
Jeder Formhohlraum muss eine geeignete Schmelzefließ- und Nachdruckhistorie erhalten. Bei einem natürlich ausgewogenen Angusslayout sind Fließwege und Engstellen so angeordnet, dass die Schmelze die Formhohlräume mit vergleichbarem Widerstand erreicht. Bei ungleichen Teilen garantiert allein eine gleiche Angusslänge keine gleichmäßige Füllung: Auch Hohlraumvolumen, Anschnittgröße, Wanddicke und Fließgeometrie beeinflussen das Ergebnis.
Beginnen Sie mit der Teilegeometrie und den wahrscheinlichen Anschnittpositionen und bewerten Sie dann, ob ein gemeinsames Angusssystem alle Formhohlräume speisen kann, ohne die Anforderungen der einzelnen Teile zu beeinträchtigen. Ein größerer Hohlraum kann eine andere Anschnittfläche erfordern als ein kleinerer; ein langer, dünner Fließweg kann anders reagieren als ein kompaktes, dickeres Bauteil. Das Ziel ist ein nutzbares Prozessfenster für jedes Teil im Werkzeug, nicht identische Hohlraumdruckverläufe um ihrer selbst willen.
Wo sich die Hohlraumlasten erheblich unterscheiden, kann das Design unabhängige Fließwiderstände, sorgfältig positionierte Anschnitte oder eine bewusstere Angussanordnung erfordern. Eine Mold-Flow-Analyse kann helfen, Füllsequenz, Druckbedarf, Bindenahtlage und Temperaturverteilung zu vergleichen, bevor Werkzeugentscheidungen teuer werden. Die Simulation ist eine Designhilfe, kein Nachweis eines produktionstauglichen Prozesses: Tatsächliche Harzdaten, Werkzeugkonstruktion, Maschinenleistung und Spritzversuche bleiben weiterhin entscheidend.
Kühlung und Entformung bei unterschiedlichen Geometrien
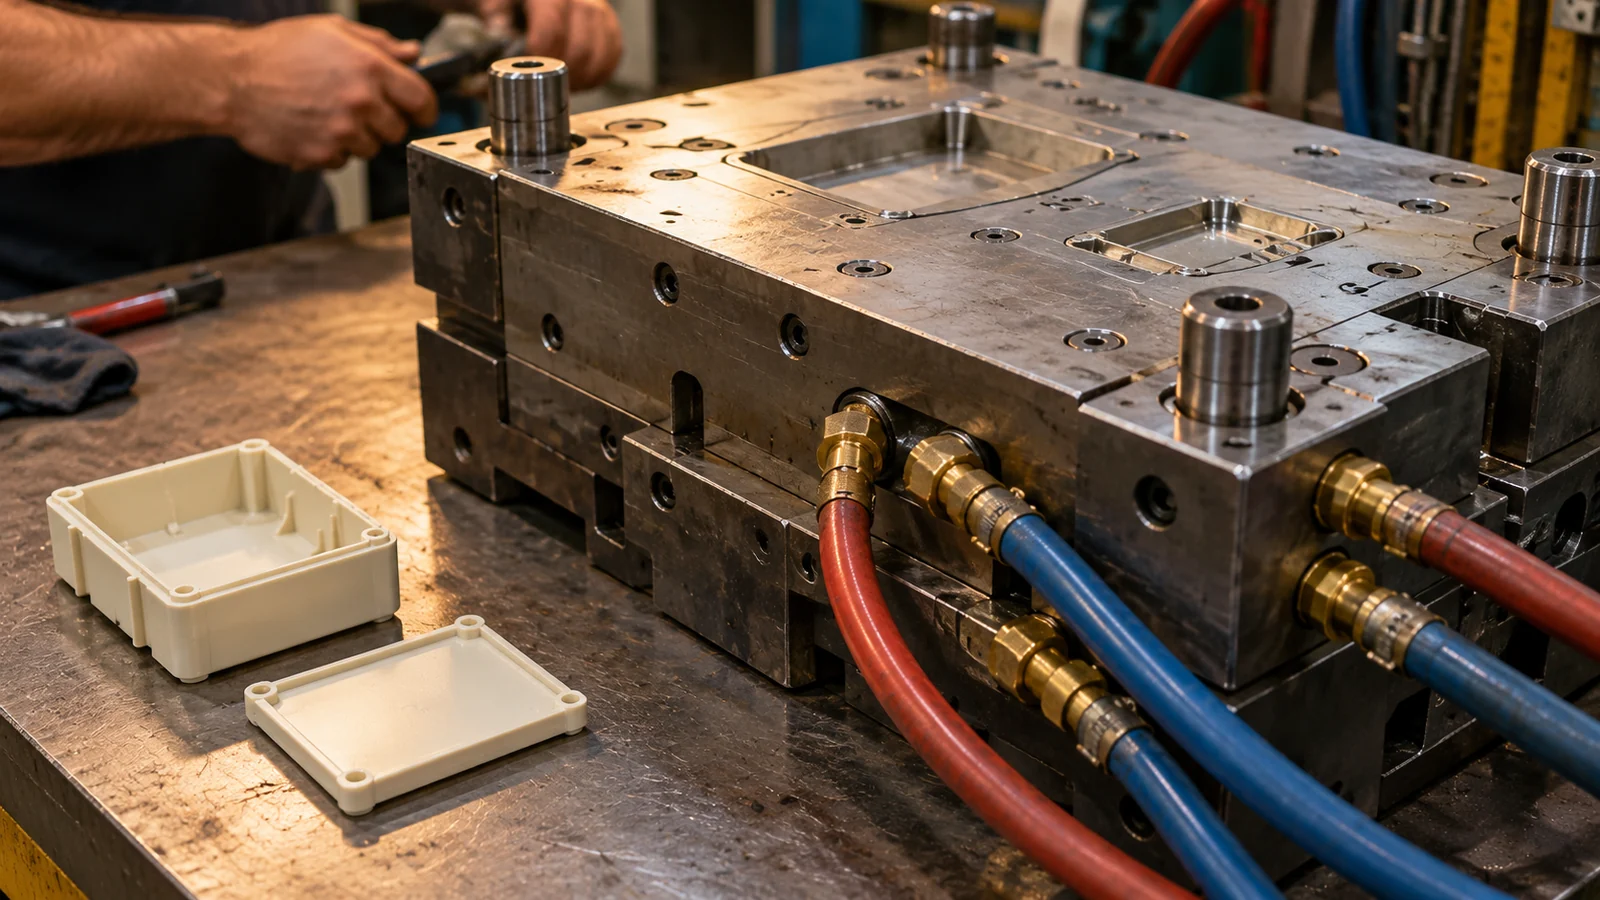
Unterschiedliche Teileformen führen Wärme selten mit derselben Rate ab. Ein dicker Boss oder eine Rippenkreuzung kann heiß bleiben, nachdem ein dünnes Panel stabilisiert ist, während ein ungleichmäßiges Kühlungslayout unterschiedliche Schwindung, Verzug und Zykluszeitbeschränkungen zwischen den Hohlräumen verursachen kann. In einem Familienwerkzeug kann das langsamste oder instabilste Teil den praktischen Zyklus für den gesamten Schuss bestimmen.
Bewerten Sie die Kühlung anhand lokaler Wandquerschnitte und Wärmekonzentrationen statt allein anhand der Teilekontur. Achten Sie auf Übergänge von dick zu dünn, tiefe Kerne, Bosse und Bereiche nahe den Anschnitten. Das Layout muss außerdem Platz für robuste Kühlkreisläufe und wartungsfreundliche Anschlüsse lassen. Wenn ein Teil eine deutlich längere Kühlzeit benötigt, stellen Sie die Frage, ob diese Verzögerung den Vorteil des gemeinsamen Werkzeugs zunichtemacht oder ob das Design geändert werden kann, um die Wärmeabfuhr zu verbessern.
Auch das Auswerfen verdient eine ebenso unabhängige Prüfung. Jedes Bauteil benötigt ausreichend Entformungsschräge und einen vorhersehbaren Freigabeweg, obwohl sich das Werkzeug als ein System öffnet. Unterschiedliches Schwindungsverhalten kann dazu führen, dass ein Teil auf seinem Kern haftet, während ein anderes leicht freikommt. Die Auswerferplatzierung sollte Sichtflächen und funktionale Bezugsflächen vermeiden, und das Design sollte berücksichtigen, ob die Teile ohne Beschädigung empfindlicher Merkmale entnommen und gehandhabt werden können.
Wann gemeinsam genutzte Werkzeuge aufhören, Geld zu sparen
Ein Familienwerkzeug kann die Anzahl separater Formen reduzieren und die Produktion von Komponenten koordinieren, die regelmäßig zusammen verwendet werden. Der Kostenvergleich sollte jedoch den vollständigen Betriebsablauf umfassen, nicht nur die anfängliche Werkzeuganzahl.
| Kosten- oder Risikofaktor | Frage an das Designteam |
|---|---|
| Bedarfsmix | Werden die Teile in ähnlichen Mengen verbraucht, oder wird ein Hohlraum Überbestände erzeugen? |
| Prozessfenster | Kann jeder Hohlraum seine Anforderungen bei denselben stabilen Maschineneinstellungen erfüllen? |
| Werkzeugwartung | Würde eine Reparatur oder Änderung an einem Formnest die Produktion aller Teile unterbrechen? |
| Qualitätskontrolle | Kann jedes Teil nach einem kombinierten Schuss unabhängig geprüft und zurückverfolgt werden? |
| Zukünftige Änderungen | Ist es wahrscheinlich, dass sich die Komponenten bei Produktrevisionen zu unterschiedlichen Zeitpunkten ändern? |
Wenn der Bedarf einer Komponente deutlich geringer ist, kann ihre Fertigung in jedem Schuss unfertige Ware oder veralteten Lagerbestand erzeugen. Wenn sich Komponenten unabhängig voneinander ändern, kann ein gemeinsames Werkzeug technische Änderungen und Validierungen komplizierter machen. Ein separates Formwerkzeug kann anfangs mehr kosten, bietet aber über die Produktlebensdauer hinweg eine bessere Terminplanung, eine isolierte Wartung oder eine bessere Prozesskontrolle.
Eine praktische Abfolge der Designprüfung
- Bestätigen Sie das Set: ermitteln Sie, welche Teile tatsächlich zusammen verwendet werden, und vergleichen Sie die prognostizierte Nachfrage je Komponente.
- Normalisieren Sie die Eingaben: stellen Sie für jedes Teil aktuelle CAD-Daten, Harz und Werkstoffgüte, optische Anforderungen, kritische Maße und Prüfkriterien bereit.
- Vergleichen Sie die Prozessanforderungen: bewerten Sie Wandstärken, Fließwege, wahrscheinliche Angüsse, Kühlzeit, Schwindungsverhalten und Entformungsanforderungen.
- Prüfen Sie die Annahme eines gemeinsamen Prozessfensters: nutzen Sie eine technische Prüfung und, wo sinnvoll, eine Fließanalyse, um festzustellen, ob die Teile ein stabiles Prozessfenster gemeinsam nutzen können.
- Vergleichen Sie die Routen über den gesamten Lebenszyklus: Vergleichen Sie ein Familienwerkzeug mit separaten Werkzeugen anhand von Produktionsmix, Wartung, Qualitätsprüfungen und zukünftigen Änderungen.
Eine Familienform ist ein starker Kandidat, wenn die Komponenten kompatible Materialien und Formanforderungen aufweisen, in einem angemessen koordinierten Mix verbraucht werden und geprüft werden können, ohne die Kontrolle auf Teilebene zu verlieren. Für einen umfassenderen Blick darauf, wie der Werkzeugweg geplant wird, lesen Sie Familien-Spritzgusslösungen. Wenn die Teile wesentlich unterschiedliche Prozessbedingungen erfordern, betrachten Sie separate Werkzeuge als legitime Basis und nicht als verpasste Optimierung.
FAQ
Können verschiedene Materialien in einer Familienform geformt werden?
Manchmal, aber es hängt vom Formprozess und der Werkzeugkonstruktion ab. Materialien mit inkompatiblen Verarbeitungsbedingungen oder unterschiedlichen Schussanforderungen können eine konventionelle Familienform unpraktisch machen; bestätigen Sie die Kompatibilität, bevor Sie das Werkzeugkonzept auswählen.
Muss jeder Formhohlraum die gleiche Teilemenge produzieren?
Eine konventionelle Familienform produziert ihren Hohlraumsatz in jedem Zyklus, sodass die Teile in einem festen Verhältnis hergestellt werden. Wenn sich Verbrauchs- oder Bedarfsverhältnisse unterscheiden, kann der resultierende Lagerbestand den Vorteil eines gemeinsamen Werkzeugs überwiegen.
Ist eine Familienform immer günstiger als separate Formen?
Nein. Die Werkzeuganzahl ist nur eine Kostenkomponente. Zyklusbeschränkungen, Balancing-Arbeit, Qualitätsprüfung, Wartungsausfallzeiten und unpassende Nachfrage können den Gesamtkostenvergleich verändern.