
Diferentes piezas de plástico pueden compartir un molde familiar solo cuando el molde puede llenar, compactar, enfriar y expulsar cada cavidad sin imponer los requisitos de una pieza sobre otra. Que la resina coincida no es suficiente. La primera revisión de diseño debe comparar el área proyectada de cada pieza, las secciones de pared, la longitud de flujo, la ubicación de la entrada, las prioridades dimensionales y la mezcla de producción esperada. Si un componente necesita una ventana de proceso sustancialmente diferente o se moldea con un material distinto, un molde familiar puede generar más riesgo de equilibrio y calidad del que elimina.
Comience por la compatibilidad de las piezas, no por la cantidad de piezas
Un molde familiar es un único molde que contiene cavidades para dos o más componentes diferentes, comúnmente destinado a producir un conjunto emparejado en un solo ciclo de moldeo. La pregunta útil no es simplemente si los componentes pertenecen a un mismo ensamblaje; es si pueden producirse juntos bajo una ventana de proceso estable y compatible.
Compare las piezas en cuatro grupos antes de distribuir las cavidades:
- Material: familia de resina, grado, color, refuerzo, necesidades de secado y cualquier requisito diferente de temperatura de masa fundida o de molde.
- Flujo: volumen, transiciones de espesor de pared, longitud de flujo, opciones de entrada y la presión que probablemente necesite cada cavidad.
- Calidad: dimensiones críticas, superficies de apariencia, límites de línea de soldadura, sensibilidad a la rebaba y método de inspección.
- Producción: proporción de demanda, cantidad de empaque, demanda de piezas de repuesto y si todos los componentes se consumen a la misma tasa.
Varias discrepancias deberían detener la revisión de diseño de forma temprana. Una cubierta pequeña de pared delgada combinada con un soporte estructural grueso puede no llenarse ni compactarse bien en las mismas condiciones. Un componente cosmético de alto brillo puede necesitar una estrategia de ventilación y superficie diferente a la de un clip oculto. Diferentes resinas pueden requerir condiciones de procesamiento incompatibles o puede que no sean apropiadas para procesarse juntas en la misma herramienta. Estos no son descalificadores automáticos, pero necesitan una solución técnica antes de cortar el acero.
Cómo se equilibra un molde familiar
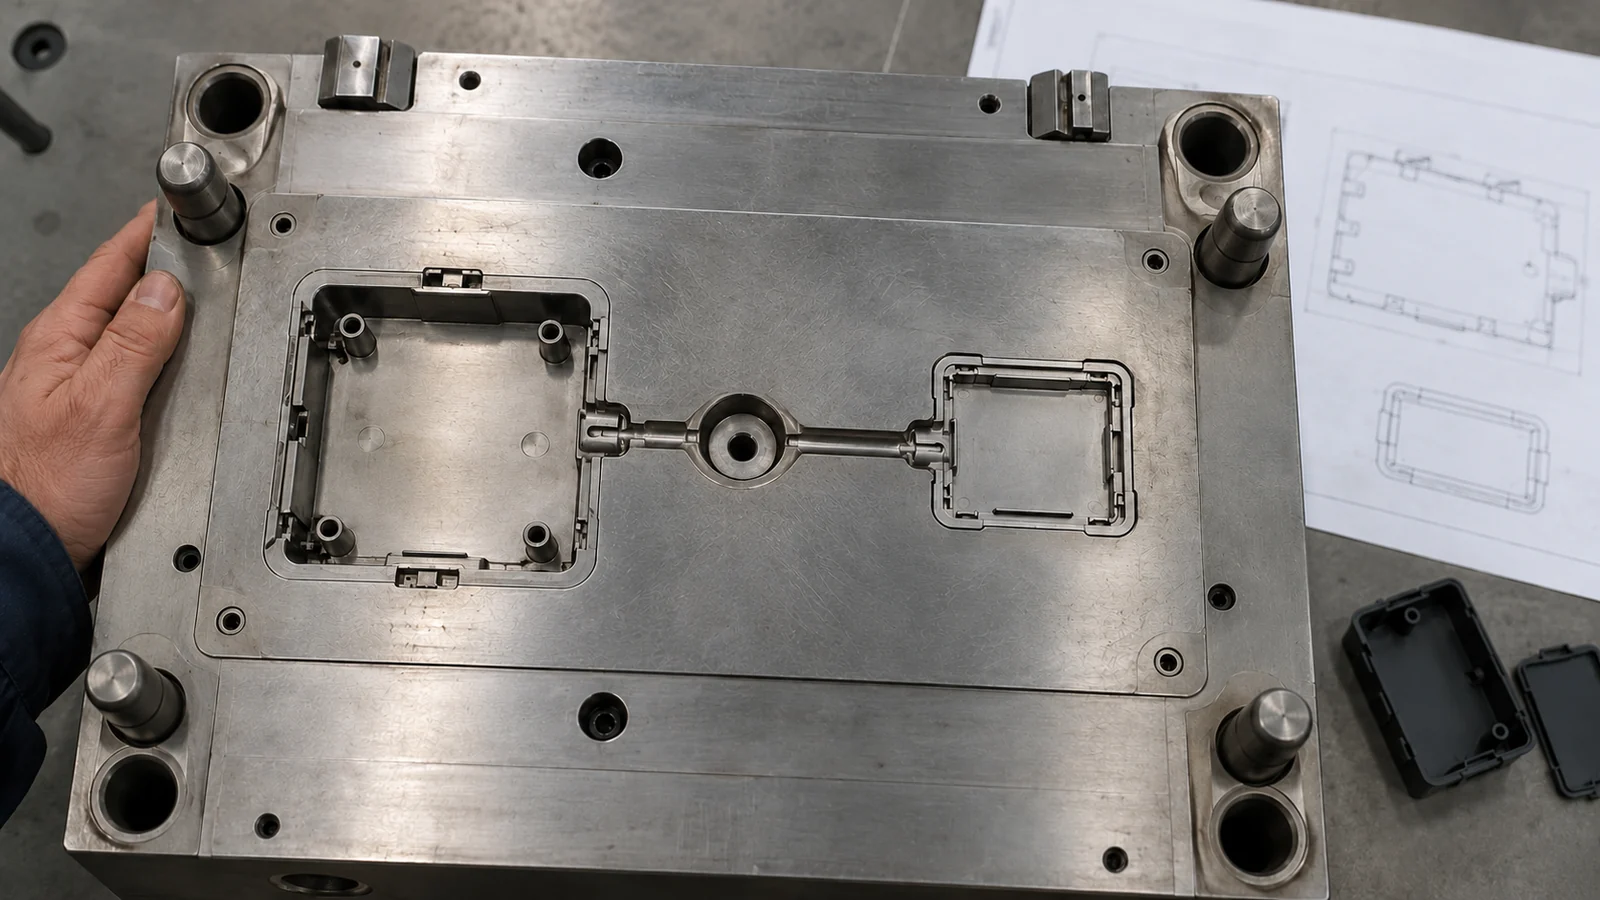
Cada cavidad debe recibir un flujo de fundido y un historial de compactación adecuados. En una disposición de canales naturalmente balanceada, las trayectorias de flujo y las restricciones se organizan de modo que el fundido llegue a las cavidades con una resistencia comparable. Con piezas diferentes, la igualdad de longitud de canal por sí sola no garantiza un llenado igual: el volumen de la cavidad, el tamaño de la compuerta, el espesor de pared y la geometría del flujo también afectan el resultado.
Comience con la geometría de la pieza y las ubicaciones probables de las compuertas, luego evalúe si un sistema de canales común puede alimentar todas las cavidades sin sacrificar los requisitos individuales de cada pieza. Una cavidad más grande puede requerir un área de compuerta diferente que una más pequeña; una trayectoria de flujo larga y delgada puede responder de manera distinta a la de un componente compacto y más grueso. El objetivo es una ventana de proceso utilizable en cada pieza de la herramienta, no trazas de presión de cavidad idénticas por sí mismas.
Cuando las cargas de las cavidades difieren sustancialmente, el diseño puede necesitar restricciones de flujo independientes, compuertas cuidadosamente posicionadas o una disposición de canales más deliberada. El análisis de flujo de moldeo puede ayudar a comparar la secuencia de llenado, la demanda de presión, la ubicación de las líneas de soldadura y la distribución de temperatura antes de que las decisiones de utillaje se vuelvan costosas. La simulación es una ayuda de diseño, no una prueba de un proceso listo para producción: los datos reales de la resina, la construcción de la herramienta, la capacidad de la máquina y las pruebas de moldeo siguen siendo importantes.
Enfriamiento y expulsión en geometrías diferentes
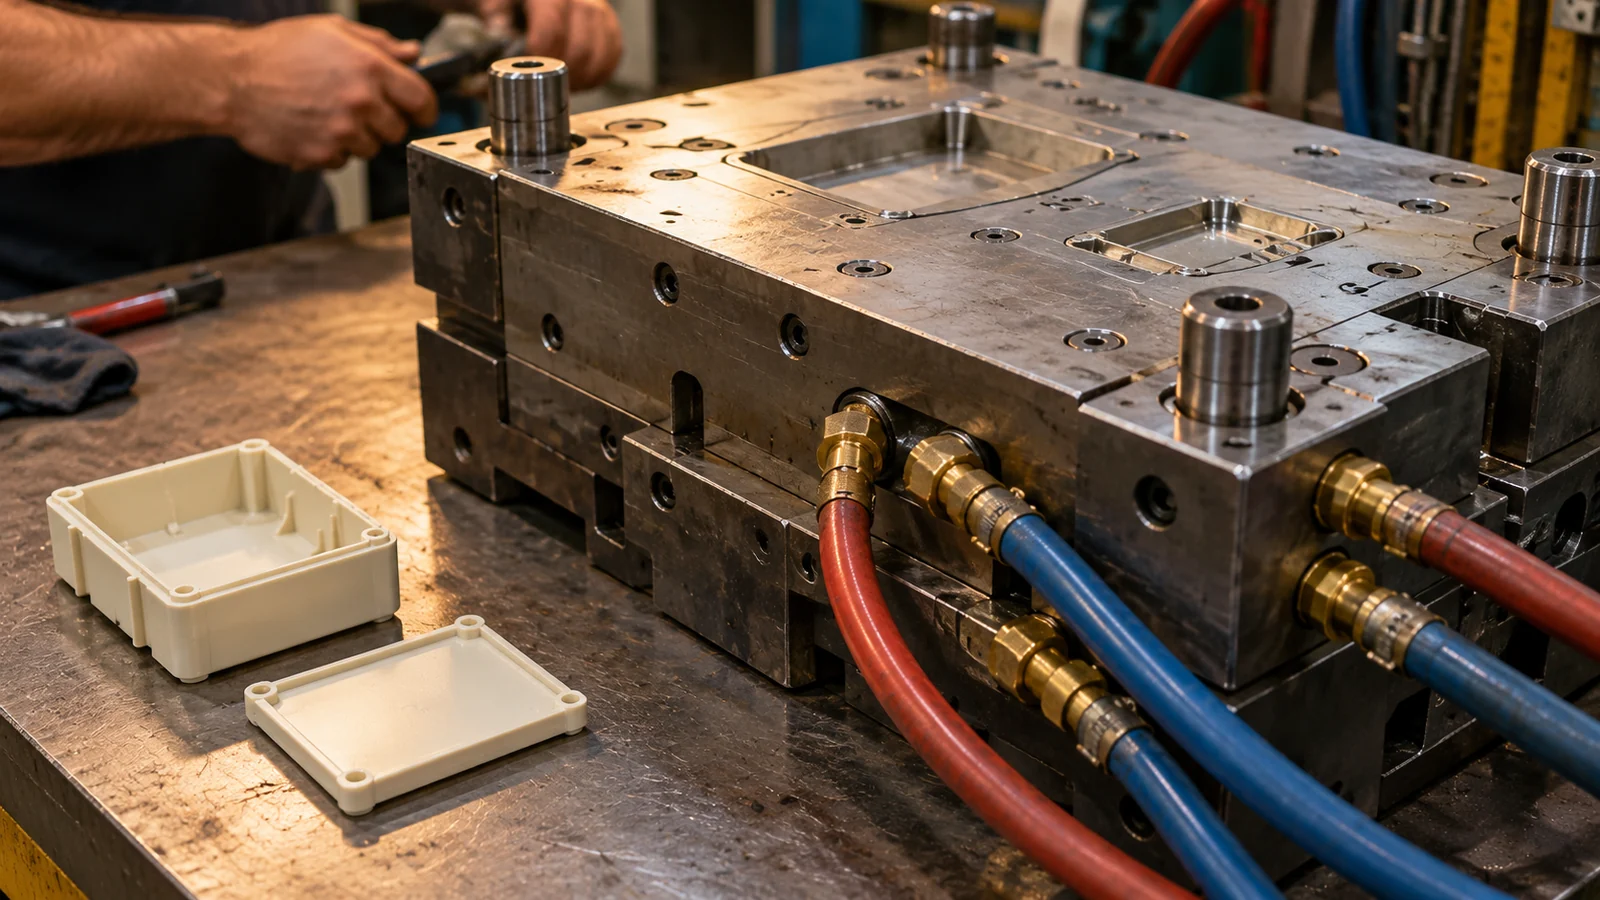
Las diferentes formas de pieza rara vez eliminan el calor a la misma velocidad. Un jefe o una unión de nervadura gruesos pueden permanecer calientes después de que un panel delgado se haya estabilizado, mientras que una disposición de enfriamiento desigual puede causar diferentes contracciones, alabeos y limitaciones de tiempo de ciclo entre cavidades. En una herramienta familiar, la pieza más lenta o menos estable puede fijar el ciclo práctico para toda la inyección.
Revise el enfriamiento por secciones de pared locales y concentración de calor en lugar de solo por el contorno de la pieza. Preste atención a las transiciones de grueso a delgado, los núcleos profundos, los jefes y las áreas cercanas a las compuertas. La disposición también debe dejar espacio para circuitos de enfriamiento robustos y conexiones mantenibles. Si una pieza necesita un período de enfriamiento mucho más largo, pregunte si ese retraso anula el beneficio de la herramienta compartida o si el diseño puede cambiarse para mejorar la eliminación de calor.
La eyección merece la misma revisión independiente. Cada componente necesita suficiente ángulo de desmoldeo y una trayectoria de liberación predecible, aunque el molde se abra como un solo sistema. Un comportamiento de contracción diferente puede hacer que una pieza se agarre a su núcleo mientras otra se libera fácilmente. La ubicación de los eyectores debe evitar las superficies cosméticas y las áreas de referencia funcionales, y el diseño debe considerar si las piezas pueden retirarse y manipularse sin dañar características delicadas.
Cuándo el utillaje compartido deja de ahorrar dinero
Una herramienta familiar puede reducir el número de moldes separados y coordinar la producción de componentes que se usan regularmente juntos. Pero la comparación de costos debe incluir la ruta operativa completa, no solo el número inicial de herramientas.
| Factor de costo o riesgo | Pregunta para el equipo de diseño |
|---|---|
| Mezcla de demanda | ¿Se consumen las piezas en cantidades similares, o una cavidad creará inventario excesivo? |
| Ventana de proceso | ¿Puede cada cavidad cumplir sus requisitos con los mismos ajustes estables de máquina? |
| Mantenimiento de la herramienta | ¿Una reparación o cambio en una cavidad interrumpirá la producción de todas las piezas? |
| Control de calidad | ¿Se puede inspeccionar y rastrear cada pieza de forma independiente después de un disparo combinado? |
| Cambios futuros | ¿Es probable que los componentes cambien en momentos diferentes durante las revisiones del producto? |
Si la demanda de un componente es mucho menor, producirlo en cada disparo puede generar trabajo en proceso o inventario obsoleto. Si los componentes cambian de forma independiente, una herramienta compartida puede complicar los cambios de ingeniería y la validación. Un molde separado puede costar más por adelantado, pero ofrecer una mejor programación, aislamiento de mantenimiento o control del proceso a lo largo de la vida del producto.
Una secuencia práctica de revisión de diseño
- Confirme el conjunto: identifique qué piezas se usan realmente juntas y compare la demanda prevista por componente.
- Normalice las entradas: proporcione CAD actual, resina y grado, requisitos de apariencia, dimensiones críticas y criterios de inspección para cada pieza.
- Compare las necesidades del proceso: evalúe los espesores de pared, las trayectorias de flujo, las posibles entradas, el tiempo de enfriamiento, el comportamiento de contracción y los requisitos de desmoldeo.
- Pruebe la suposición de ventana común: utilice la revisión de ingeniería y, cuando sea útil, el análisis de flujo del molde para determinar si las piezas pueden compartir una ventana de proceso estable.
- Compare las rutas de ciclo de vida completo: compare un molde de familia frente a moldes separados usando la mezcla de producción, el mantenimiento, los controles de calidad y las futuras revisiones.
Un molde de familia es un fuerte candidato cuando los componentes tienen materiales y necesidades de moldeo compatibles, se consumen en una mezcla razonablemente coordinada y pueden inspeccionarse sin perder el control a nivel de pieza. Para una visión más amplia de cómo se planifica la ruta de utillaje, revise soluciones de moldes de inyección de familia. Si las piezas necesitan condiciones de proceso materialmente diferentes, trate los utillajes separados como una línea base legítima en lugar de un fallo de optimización.
Preguntas frecuentes
¿Se pueden moldear diferentes materiales en un molde de familia?
A veces, pero depende del proceso de moldeo y del diseño del molde. Los materiales con condiciones de procesamiento incompatibles o requisitos de inyección diferentes pueden hacer que un molde de familia convencional sea poco práctico; confirme la compatibilidad antes de seleccionar el concepto de molde.
¿Cada cavidad necesita producir la misma cantidad de piezas?
Un molde de familia convencional produce su conjunto de cavidades en cada ciclo, por lo que las piezas se fabrican en una proporción fija. Si las proporciones de uso o de demanda difieren, el inventario resultante puede superar el beneficio de un molde compartido.
¿Es un molde de familia siempre más económico que moldes separados?
No. El número de moldes es solo un componente del costo. Las restricciones de ciclo, el trabajo de equilibrado, la inspección de calidad, el tiempo de inactividad por mantenimiento y la demanda desajustada pueden cambiar la comparación de costo total.