
Разные пластиковые детали могут использовать семейную пресс-форму только тогда, когда форма способна заполнить, выдержать под давлением, охладить и извлечь каждую полость без навязывания требований одной детали другой. Совпадения смолы недостаточно. На первом проектном рассмотрении следует сравнить проектную площадь каждой детали, толщины стенок, длину потока, расположение впускных литников, приоритеты размеров и ожидаемый производственный состав. Если один компонент требует существенно иного технологического окна или формуется из другого материала, семейный инструмент может создать больше рисков балансировки и качества, чем устранить.
Начинайте с совместимости деталей, а не с их количества
Семейная пресс-форма — это единый инструмент, содержащий полости для двух или более разных компонентов, обычно предназначенный для изготовления согласованного комплекта за один цикл формования. Полезный вопрос не просто в том, принадлежат ли компоненты к одной сборке; а в том, можно ли их производить вместе в стабильном, совместимом технологическом окне.
Сравните детали по четырём группам перед компоновкой полостей:
- Материал: семейство смолы, марка, цвет, армирование, потребности в сушке и любые различные требования к температуре расплава или формы.
- Поток: объём, переходы толщины стенок, длина потока, варианты впускных литников и давление, которое, вероятно, потребуется каждой полости.
- Качество: критические размеры, лицевые поверхности, ограничения по линиям спая, чувствительность к облою и метод контроля.
- Производство: соотношение спроса, количество в упаковке, спрос на запасные части и то, потребляются ли все компоненты с одинаковой скоростью.
Несколько несоответствий должны остановить проверку конструкции на раннем этапе. Небольшая тонкостенная крышка в паре с толстым конструкционным кронштейном может плохо заполняться и уплотняться при одинаковых условиях. Высокоглянцевый косметический компонент может требовать иной стратегии вентиляции и обработки поверхности, чем скрытый зажим. Разные смолы могут требовать несовместимых условий переработки или быть непригодными для совместной работы в одной форме. Это не автоматические дисквалификаторы, но они требуют технического решения до того, как будет вырезана сталь.
Как балансируется семейная пресс-форма
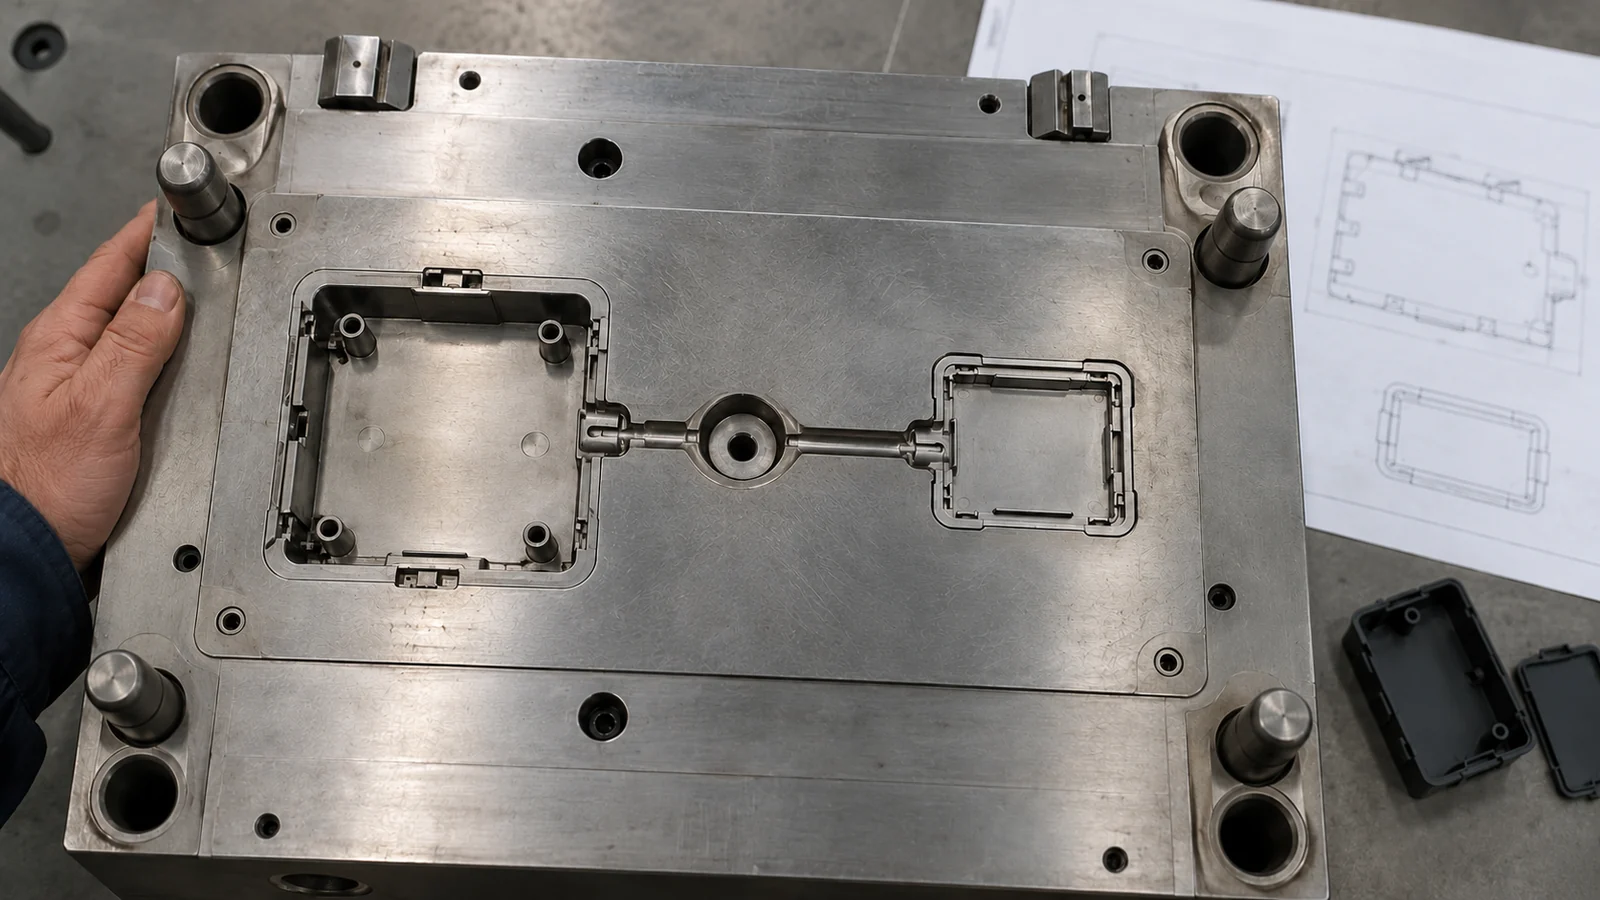
Каждая полость должна получать подходящую историю течения расплава и уплотнения. При естественно сбалансированной схеме литниковых каналов пути течения и сопротивления расположены так, чтобы расплав достигал полостей с сопоставимым сопротивлением. При разнотипных деталях одна лишь равная длина литниковых каналов не гарантирует равномерного заполнения: объём полости, размер впускного литника, толщина стенки и геометрия течения также влияют на результат.
Начните с геометрии детали и вероятных мест впуска, затем оцените, может ли общая литниковая система питать все полости без ущерба для индивидуальных требований к деталям. Более крупная полость может требовать иной площади впуска, чем меньшая; длинный тонкий путь течения может реагировать иначе, чем компактный более толстый компонент. Цель — рабочее технологическое окно для каждой детали в форме, а не идентичные кривые давления в полостях ради них самих.
Там, где нагрузки на полости существенно различаются, конструкция может потребовать независимых ограничений потока, тщательно расположенных впускных литников или более продуманной схемы литниковых каналов. Анализ течения расплава может помочь сравнить последовательность заполнения, потребность в давлении, расположение линий спая и распределение температуры до того, как решения по оснастке станут дорогостоящими. Моделирование — это вспомогательное средство проектирования, а не доказательство готовности процесса к производству: фактические данные о смоле, конструкция формы, возможности машины и испытания литьём по-прежнему важны.
Охлаждение и извлечение при разных геометриях
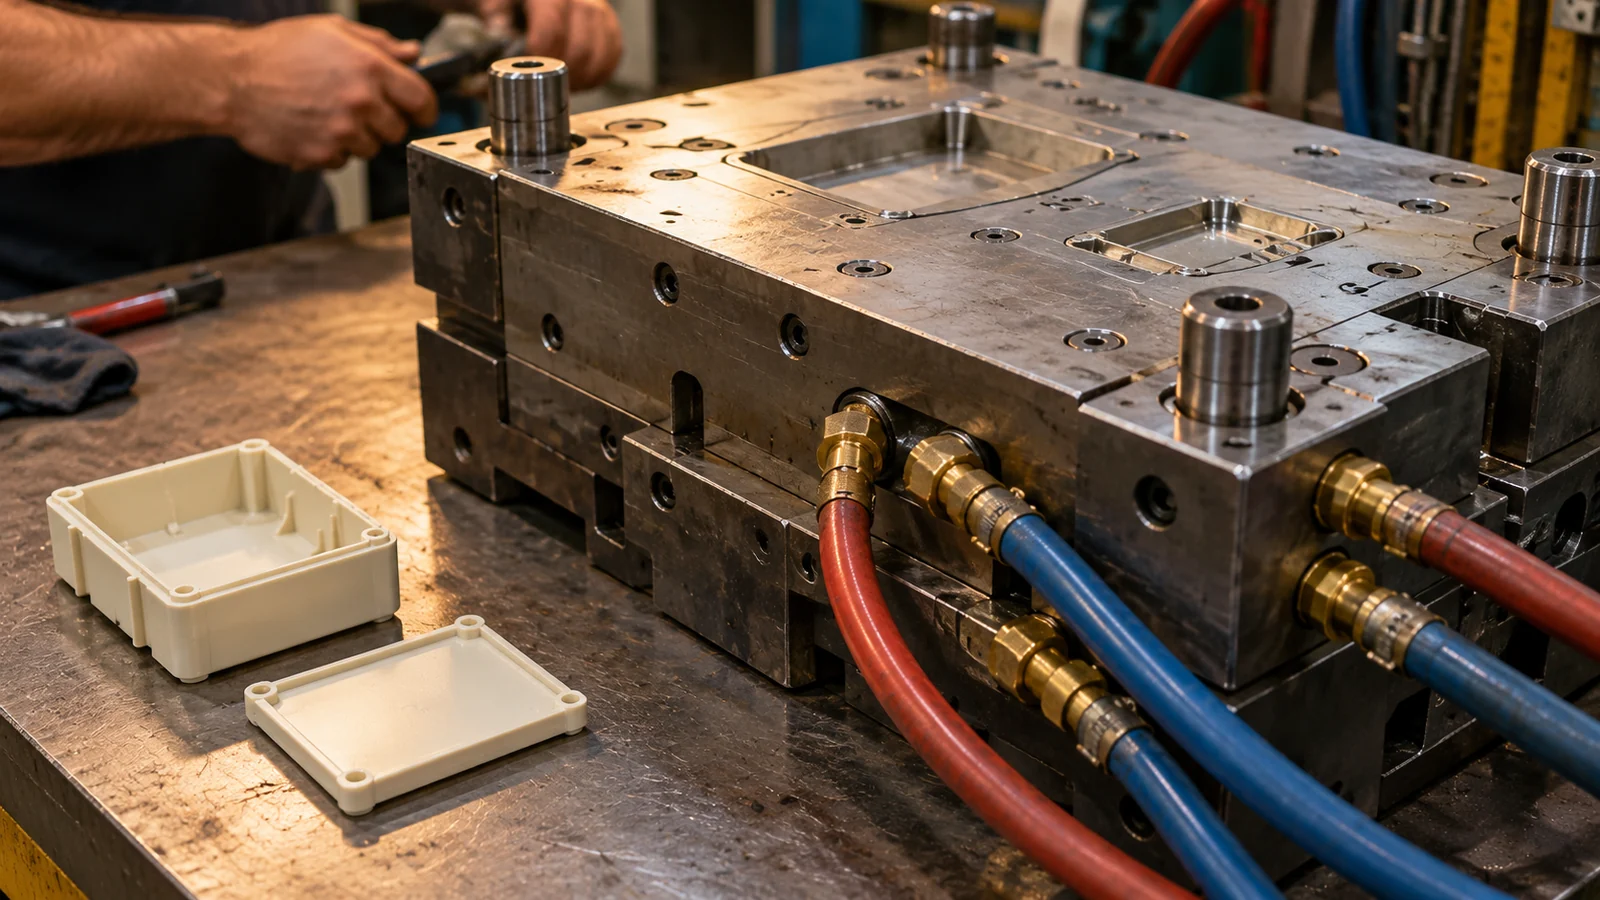
Разные формы деталей редко отводят тепло с одинаковой скоростью. Толстый бобышка или узел соединения с ребром может оставаться горячим после того, как тонкая панель стабилизировалась, а неравномерная схема охлаждения может вызывать различную усадку, коробление и ограничения по времени цикла между полостями. В многоместной форме самая медленная или наименее стабильная деталь может определять практическое время цикла для всего впрыска.
Анализируйте охлаждение по локальным сечениям стенок и концентрации тепла, а не только по контуру детали. Уделите внимание переходам от толстого к тонкому, глубоким стержням, бобышкам и зонам вблизи впускных литников. Схема также должна оставлять место для надёжных контуров охлаждения и обслуживаемых соединений. Если одна деталь требует значительно более длительного периода охлаждения, спросите, не уничтожает ли эта задержка выгоду от общей формы или можно ли изменить конструкцию для улучшения отвода тепла.
Выталкивание заслуживает такой же независимой проверки. Каждый компонент нуждается в достаточном уклоне и предсказуемом пути извлечения, хотя форма раскрывается как единая система. Различное поведение при усадке может привести к тому, что одна деталь будет удерживаться на стержне, а другая легко освобождаться. Размещение выталкивателей должно избегать косметических поверхностей и функциональных базовых зон, а конструкция должна учитывать, можно ли извлекать и обрабатывать детали без повреждения деликатных элементов.
Когда общий инструмент перестаёт экономить деньги
Многоместная форма может сократить количество отдельных форм и скоординировать производство компонентов, которые регулярно используются вместе. Но сравнение затрат должно включать полный операционный маршрут, а не только первоначальное количество форм.
| Фактор затрат или риска | Вопрос для команды проектирования |
|---|---|
| Структура спроса | Потребляются ли детали в сопоставимых количествах, или одна полость создаст избыточные запасы? |
| Технологическое окно | Может ли каждая полость соответствовать своим требованиям при одинаковых стабильных настройках машины? |
| Обслуживание формы | Прервёт ли ремонт или изменение одной полости производство всех деталей? |
| Контроль качества | Можно ли каждую деталь проверять и отслеживать независимо после совместного впрыска? |
| Будущие изменения | Вероятно ли, что компоненты будут меняться в разное время в ходе ревизий продукта? |
Если спрос на один компонент значительно ниже, его производство при каждом впрыске может создавать незавершённое производство или устаревшие запасы. Если компоненты меняются независимо, общая оснастка может усложнить инженерные изменения и валидацию. Отдельная форма может стоить дороже на начальном этапе, но обеспечит лучшее планирование, изоляцию обслуживания или управление процессом на протяжении жизненного цикла продукта.
Практическая последовательность анализа конструкции
- Подтвердите набор: определите, какие детали фактически используются вместе, и сравните прогнозируемый спрос по компонентам.
- Нормализуйте входные данные: предоставьте актуальные CAD-модели, смолу и марку, требования к внешнему виду, критические размеры и критерии контроля для каждой детали.
- Сравните требования процесса: оцените толщину стенок, пути течения, вероятные точки впуска, время охлаждения, поведение при усадке и требования к извлечению.
- Проверьте допущение об общем окне: используйте инженерный анализ и, где целесообразно, анализ течения в форме, чтобы определить, могут ли детали использовать стабильное общее технологическое окно.
- Сравните маршруты полного жизненного цикла: сравните один семейный инструмент с отдельными инструментами с учетом производственной смеси, обслуживания, проверок качества и будущих изменений.
Семейная форма является сильным кандидатом, когда компоненты имеют совместимые материалы и требования к литью, потребляются в разумно согласованной смеси и могут быть проверены без потери контроля на уровне деталей. Для более широкого взгляда на то, как планируется маршрут оснастки, ознакомьтесь с решениями для семейных литьевых форм. Если детали требуют существенно разных технологических условий, рассматривайте отдельную оснастку как законную базовую линию, а не как неудачу в оптимизации.
Часто задаваемые вопросы
Можно ли лить разные материалы в одной семейной форме?
Иногда, но это зависит от процесса литья и конструкции инструмента. Материалы с несовместимыми условиями обработки или разными требованиями к впрыску могут сделать обычную семейную форму непрактичной; подтвердите совместимость перед выбором концепции инструмента.
Должна ли каждая полость производить одинаковое количество деталей?
Обычная семейная форма производит свой набор полостей в каждом цикле, поэтому детали изготавливаются в фиксированном соотношении. Если соотношения использования или спроса различаются, результирующий запас может перевесить выгоду от общего инструмента.
Всегда ли семейная форма дешевле отдельных форм?
Нет. Количество инструментов — лишь один компонент затрат. Ограничения цикла, работы по балансировке, контроль качества, простои на обслуживание и несовпадающий спрос могут изменить сравнение общей стоимости.