
異なるプラスチック部品がファミリーモールドを共有できるのは、一方の部品の要件を他方に押し付けることなく、金型が各キャビティを充填、保圧、冷却、離型できる場合に限られます。樹脂が一致しているだけでは十分ではありません。最初の設計レビューでは、各部品の投影面積、肉厚部、流動長、ゲート位置、寸法上の優先事項、予想される生産構成を比較すべきです。ある部品が大幅に異なるプロセスウィンドウを必要とする場合や、異なる材料で成形される場合、ファミリーツールは解消するリスク以上にバランス調整や品質上のリスクを生み出す可能性があります。.
部品数ではなく部品の互換性から始める
ファミリーモールドとは、2つ以上の異なる部品用のキャビティを1つの金型に含むもので、一般に1回の成形サイクルで組み合わせセットを生産することを目的としています。有用な問いは、単にそれらの部品が1つのアセンブリに属するかどうかではなく、安定した互換性のあるプロセスウィンドウの下で一緒に生産できるかどうかです。.
キャビティをレイアウトする前に、部品を4つのグループで比較します:
- 材料: 樹脂ファミリー、グレード、色、強化材、乾燥要件、および異なる溶融温度や金型温度の要件。.
- 流動: 体積、肉厚の変化、流動長、ゲートの選択肢、および各キャビティが必要とする可能性のある圧力。.
- 品質: 重要寸法、外観面、ウェルドラインの制限、バリ感度、および検査方法。.
- 生産: 需要比率、包装数量、交換部品の需要、およびすべての部品が同じ割合で消費されるかどうか。.
いくつかの不一致があれば、設計レビューを早期に中止すべきです。薄肉の小型カバーと厚肉の構造ブラケットを組み合わせると、同じ条件では充填と保圧がうまくいかない可能性があります。高光沢の外観部品は、隠れたクリップとは異なるベントおよび表面戦略が必要になる場合があります。異なる樹脂は、互換性のない加工条件を必要としたり、同じ金型で一緒に成形するのに適さない場合があります。これらは自動的な失格要因ではありませんが、鋼材を切削する前に技術的な解決策が必要です。.
ファミリーモールドのバランス調整方法
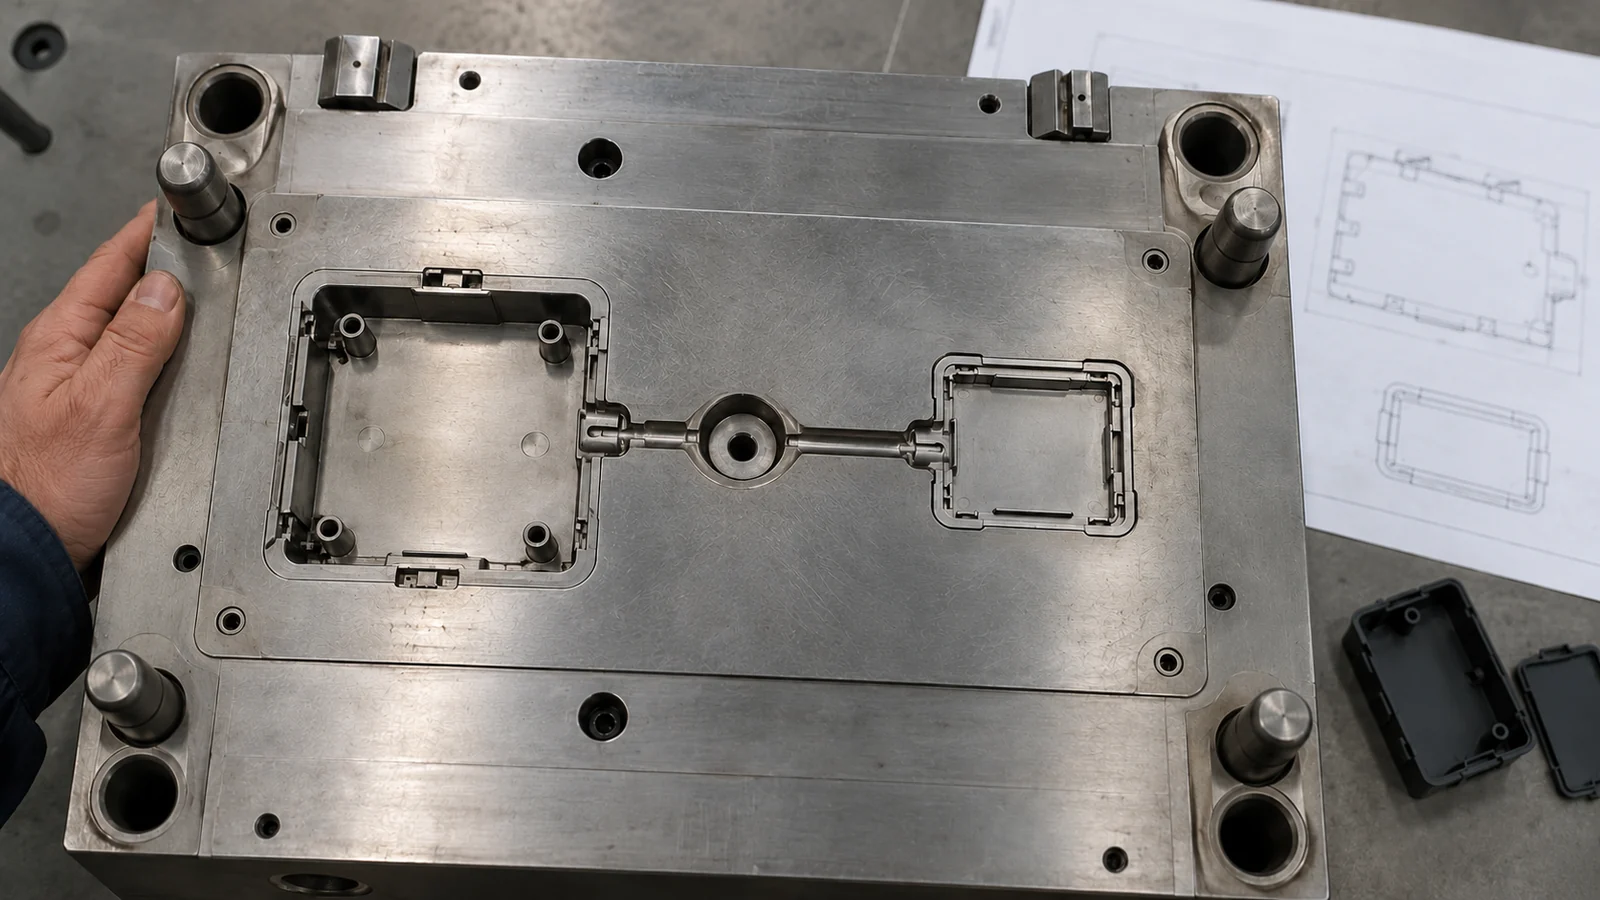
各キャビティは適切な溶融流動と保圧履歴を受けなければなりません。自然平衡ランナーレイアウトでは、流動経路と絞りを配置して、溶融樹脂が同等の抵抗でキャビティに到達するようにします。異なる部品の場合、ランナー長を等しくするだけでは均等な充填は保証されません。キャビティ容積、ゲートサイズ、肉厚、流動形状も結果に影響します。.
部品形状と想定されるゲート位置から始め、共通のランナーシステムが個々の部品要件を犠牲にすることなくすべてのキャビティに供給できるかを評価します。大きなキャビティは小さなものとは異なるゲート面積を必要とする場合があり、長く薄い流動経路はコンパクトで厚い部品とは異なる応答を示す場合があります。目標は、金型内のすべての部品にわたる実用的なプロセスウィンドウであり、それ自体を目的とした同一のキャビティ圧力履歴ではありません。.
キャビティ負荷が大きく異なる場合、設計には独立した流動絞り、慎重に配置されたゲート、またはより意図的なランナー配置が必要になる場合があります。モールドフロー解析は、金型決定が高コストになる前に、充填順序、圧力需要、ウェルドライン位置、温度分布を比較するのに役立ちます。シミュレーションは設計支援であり、生産準備完了のプロセスの証明ではありません。実際の樹脂データ、金型構造、機械能力、成形トライアルは依然として重要です。.
異なる形状間での冷却と離型
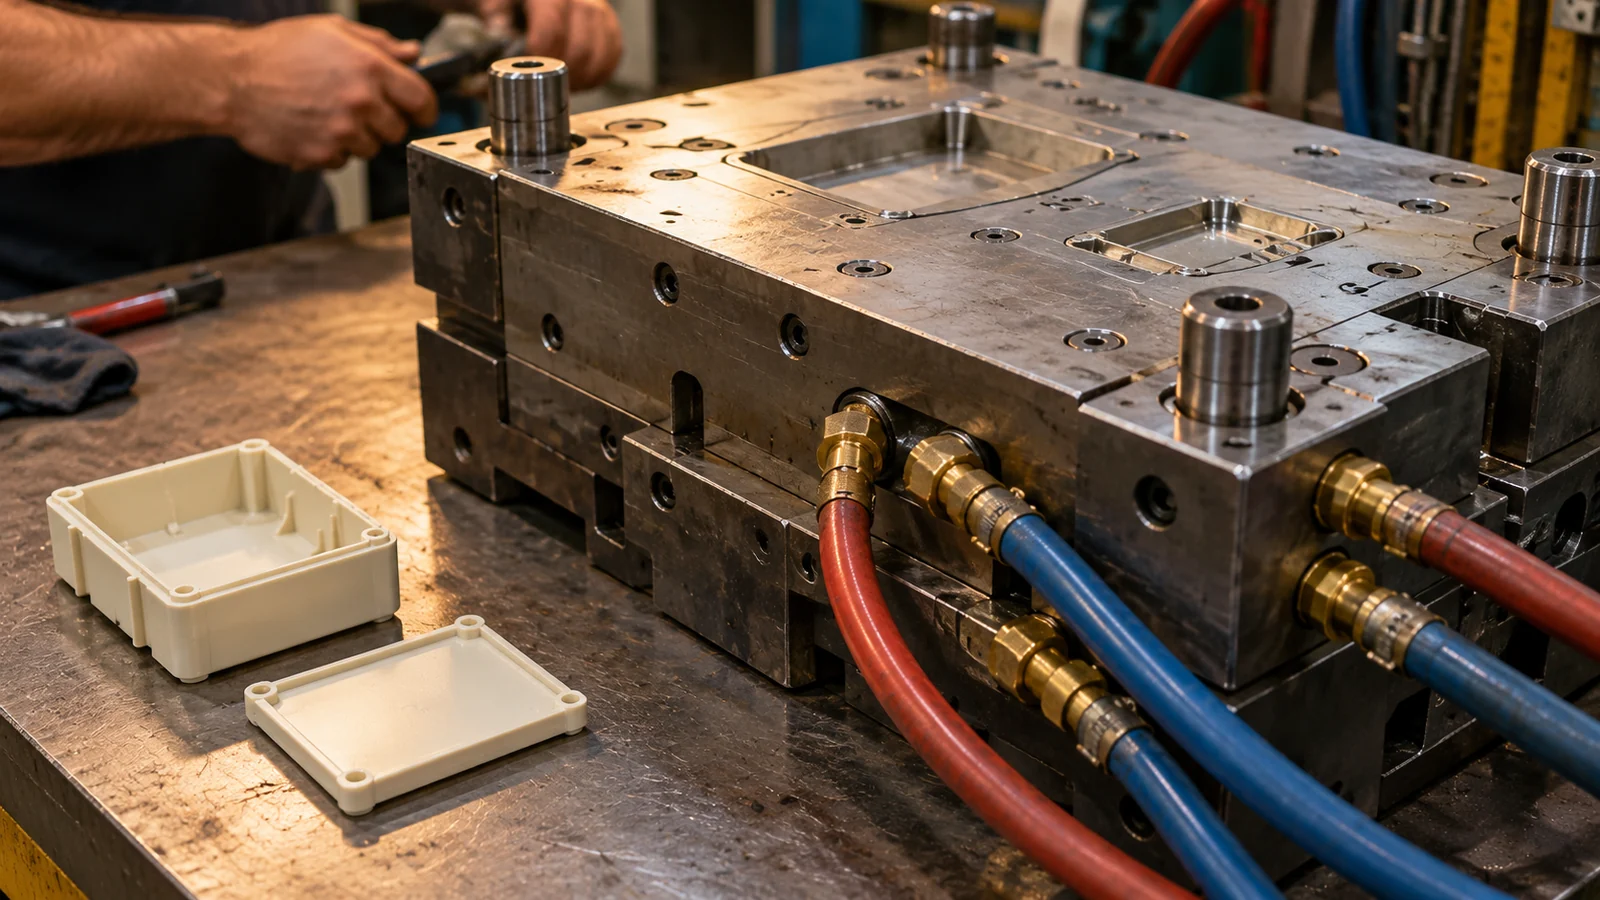
異なる部品形状が同じ割合で熱を除去することはほとんどありません。厚いボスやリブの接合部は、薄いパネルが安定した後も高温を保つ場合があり、不均一な冷却レイアウトはキャビティ間で異なる収縮、反り、サイクルタイムの制約を引き起こす可能性があります。ファミリーツールでは、最も遅いまたは最も不安定な部品がショット全体の実用的なサイクルを決定する場合があります。.
冷却は部品輪郭だけでなく、局所的な肉厚断面と熱集中によって検討します。厚肉から薄肉への遷移、深いコア、ボス、ゲート付近の領域に注意を払います。レイアウトはまた、堅牢な冷却回路と保守可能な接続のためのスペースを確保しなければなりません。ある部品がはるかに長い冷却期間を必要とする場合、その遅延が共有ツールの利点を打ち消すかどうか、または熱除去を改善するために設計を変更できるかどうかを検討します。.
離型も同様に独立して検討する価値があります。金型は1つのシステムとして開きますが、各コンポーネントには十分な抜き勾配と予測可能な離型経路が必要です。異なる収縮挙動により、ある部品はコアに食い付き、別の部品は容易に離型する場合があります。エジェクタの配置は外観面や機能基準領域を避けるべきであり、設計は繊細な形状を損傷することなく部品を取り出して取り扱えるかどうかを考慮すべきです。.
共有ツールがコスト削減にならなくなる時
ファミリーツールは、個別の金型の数を減らし、定期的に一緒に使用されるコンポーネントの生産を調整できます。ただし、コスト比較には初期の金型数だけでなく、完全な運用ルートを含めるべきです。.
| コストまたはリスク要因 | 設計チームへの質問 |
|---|---|
| 需要構成 | 部品は同程度の数量で消費されますか、それとも1つのキャビティが過剰在庫を生み出しますか? |
| プロセスウィンドウ | すべてのキャビティが同じ安定した機械設定でそれぞれの要件を満たせますか? |
| 工具のメンテナンス | 1つのキャビティへの修理や変更が、すべての部品の生産を中断しますか? |
| 品質管理 | 組み合わせたショット後に、各部品を独立して検査および追跡できますか? |
| 将来の変更 | 製品改訂の際に、構成部品が異なる時期に変更される可能性はありますか? |
ある構成部品の需要がはるかに低い場合、それを毎ショットで生産すると仕掛品や陳腐化在庫が発生する可能性があります。構成部品が独立して変更される場合、共有ツールは設計変更や検証をより複雑にする可能性があります。別々の金型は初期費用が高くなるかもしれませんが、製品ライフサイクル全体を通じてより良いスケジューリング、メンテナンスの分離、またはプロセス管理を提供できます。.
実践的な設計レビューの手順
- セットを確認する: どの部品が実際に一緒に使用されているかを特定し、構成部品ごとに予測需要を比較します。.
- 入力を標準化する: すべての部品について、最新のCAD、樹脂とグレード、外観要件、重要寸法、検査基準を提供します。.
- プロセス要件を比較する: 肉厚、流動経路、想定ゲート、冷却時間、収縮挙動、離型要件を評価します。.
- 共通ウィンドウの仮定を検証する: エンジニアリングレビューを活用し、必要に応じてモールドフロー解析を用いて、部品が安定したプロセスウィンドウを共有できるかどうかを確認します。.
- ライフサイクル全体のルートを比較します: 生産構成、メンテナンス、品質チェック、将来の改訂を考慮して、ファミリーツールと個別ツールを比較検討します。.
ファミリーモールドは、構成部品の材料と成形要件が互換性を持ち、消費量が合理的に調整された構成で、部品レベルの管理を損なわずに検査できる場合に有力な候補となります。ツーリングルートの計画方法についてより広く知りたい場合は、 ファミリー射出成形金型ソリューション. を参照してください。部品が実質的に異なるプロセス条件を必要とする場合は、個別ツーリングを最適化の失敗ではなく正当な基準として扱ってください。.
FAQ
異なる材料を1つのファミリーモールドで成形できますか?
場合によりますが、成形プロセスと金型設計に依存します。加工条件が互換性のない材料やショット要件が異なる材料では、従来のファミリーモールドが実用的でない場合があります。金型コンセプトを選択する前に互換性を確認してください。.
すべてのキャビティで同じ部品数量を生産する必要がありますか?
従来のファミリーモールドは各サイクルでキャビティセットを生産するため、部品は固定比率で製造されます。使用量や需要の比率が異なる場合、結果として生じる在庫が共有ツールの利点を上回る可能性があります。.
ファミリーモールドは常に個別金型より安価ですか?
いいえ。金型の数はコスト要素の1つにすぎません。サイクル制約、バランス調整作業、品質検査、メンテナンスのダウンタイム、需要の不一致が総コスト比較を変える可能性があります。.