
Farklı plastik parçalar bir aile kalıbını ancak kalıp, bir parçanın gereksinimlerini diğerine zorlamadan her gözü doldurabiliyor, paketleyebiliyor, soğutabiliyor ve çıkarabiliyorsa paylaşabilir. Reçinenin eşleşmesi yeterli değildir. İlk tasarım incelemesi her parçanın izdüşüm alanını, cidar kesitlerini, akış uzunluğunu, giriş konumunu, boyutsal önceliklerini ve beklenen üretim dağılımını karşılaştırmalıdır. Bir bileşen önemli ölçüde farklı bir proses penceresine ihtiyaç duyuyorsa veya farklı bir malzemeyle kalıplanıyorsa, bir aile takımı ortadan kaldırdığından daha fazla dengeleme ve kalite riski yaratabilir.
Parça sayısıyla değil, parça uyumluluğuyla başlayın
Aile kalıbı, genellikle tek bir kalıplama çevriminde eşleşen bir set üretmeyi amaçlayan, iki veya daha fazla farklı bileşen için gözler içeren tek bir takımdır. Faydalı soru, bileşenlerin basitçe tek bir montaja ait olup olmadığı değil; istikrarlı ve uyumlu bir proses penceresi altında birlikte üretilip üretilemeyeceğidir.
Gözleri yerleştirmeden önce parçaları dört grupta karşılaştırın:
- Malzeme: reçine ailesi, sınıfı, rengi, takviyesi, kurutma ihtiyaçları ve varsa farklı eriyik veya kalıp sıcaklığı gereksinimleri.
- Akış: hacim, cidar kalınlığı geçişleri, akış uzunluğu, giriş seçenekleri ve her gözün muhtemelen ihtiyaç duyacağı basınç.
- Kalite: kritik boyutlar, görünüm yüzeyleri, kaynak çizgisi sınırları, çapak hassasiyeti ve muayene yöntemi.
- Üretim: talep oranı, paketleme miktarı, yedek parça talebi ve tüm bileşenlerin aynı oranda tüketilip tüketilmediği.
Birkaç uyumsuzluk, tasarım incelemesini erken aşamada durdurmalıdır. İnce cidarlı küçük bir kapak ile kalın yapısal bir braketin aynı koşullarda iyi dolmayıp paketlenmemesi mümkündür. Yüksek parlaklıkta kozmetik bir bileşen, gizli bir klipsden farklı bir havalandırma ve yüzey stratejisi gerektirebilir. Farklı reçineler uyumsuz işleme koşulları gerektirebilir veya aynı kalıpta birlikte çalıştırılmaya uygun olmayabilir. Bunlar otomatik eleme kriterleri değildir, ancak çelik kesilmeden önce teknik bir çözüm gerektirirler.
Bir aile kalıbı nasıl dengelenir
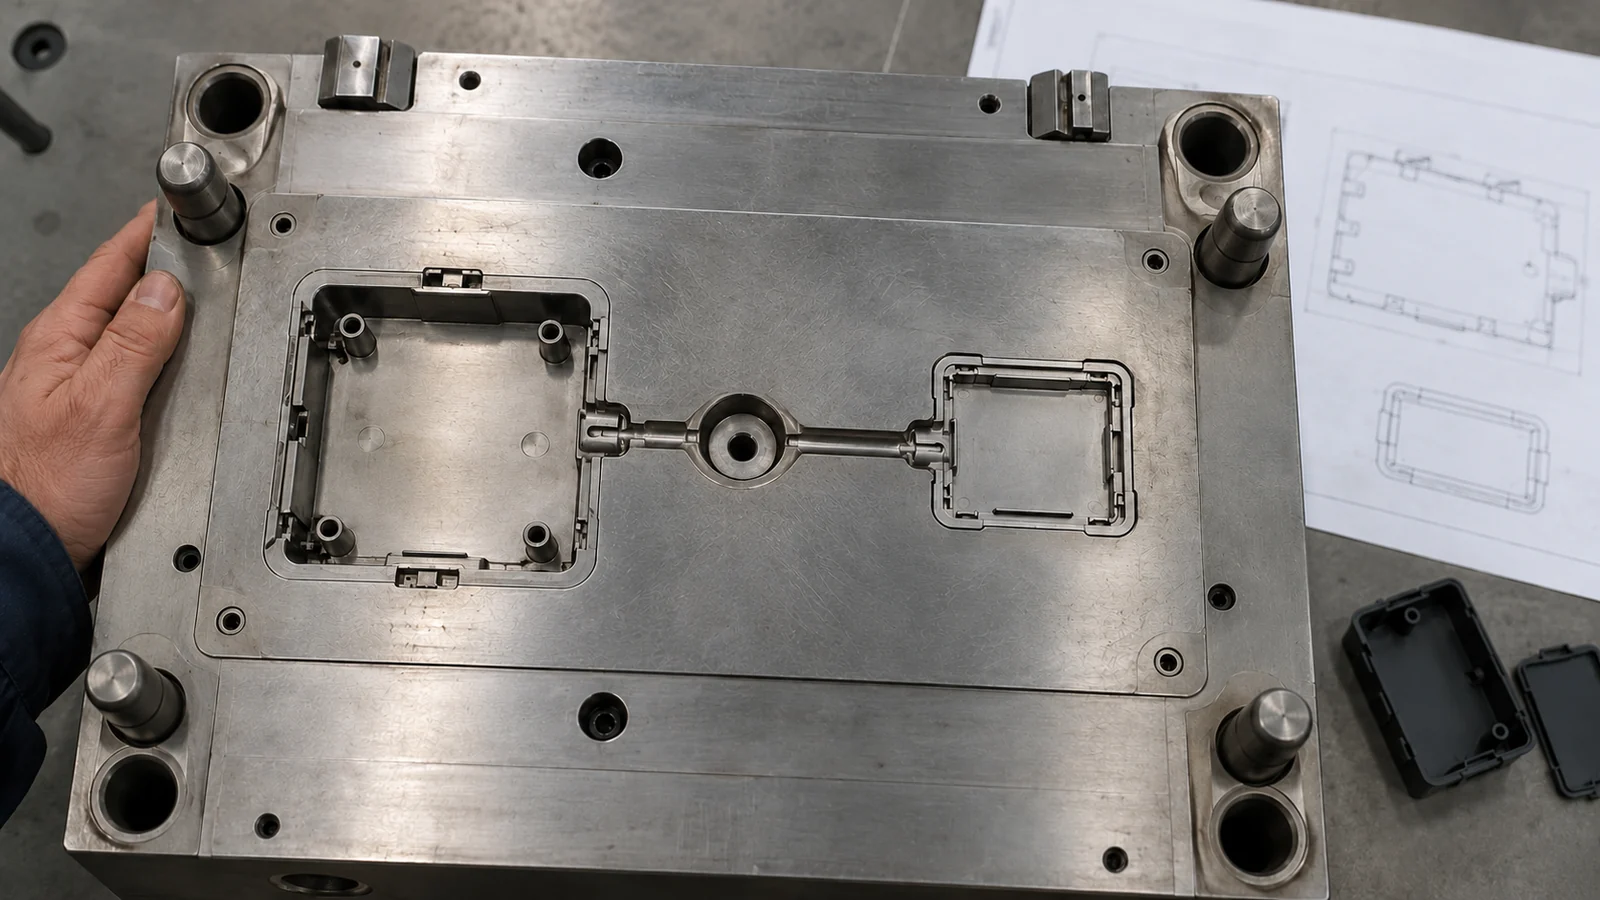
Her göz, uygun bir eriyik akışı ve paketleme geçmişi almalıdır. Doğal olarak dengelenmiş bir yolluk düzeninde, akış yolları ve kısıtlamalar, eriyiğin gözlere karşılaştırılabilir dirençle ulaşmasını sağlayacak şekilde düzenlenir. Farklı parçalarda, tek başına eşit yolluk uzunluğu eşit dolmayı garanti etmez: göz hacmi, giriş boyutu, cidar kalınlığı ve akış geometrisi de sonucu etkiler.
Parça geometrisi ve muhtemel giriş konumlarıyla başlayın, ardından ortak bir yolluk sisteminin tüm gözleri tek tek parça gereksinimlerinden ödün vermeden besleyip besleyemeyeceğini değerlendirin. Daha büyük bir göz, daha küçük olandan farklı bir giriş alanı gerektirebilir; uzun ve ince bir akış yolu, kompakt ve daha kalın bir bileşenden farklı tepki verebilir. Amaç, kalıptaki her parça için kullanılabilir bir proses penceresidir; kendi başına özdeş göz basınç izleri değil.
Göz yükleri önemli ölçüde farklı olduğunda, tasarım bağımsız akış kısıtlamaları, dikkatle konumlandırılmış girişler veya daha bilinçli bir yolluk düzeni gerektirebilir. Kalıp akış analizi, kalıp kararları maliyetli hale gelmeden önce dolum sırasını, basınç talebini, kaynak hattı konumunu ve sıcaklık dağılımını karşılaştırmaya yardımcı olabilir. Simülasyon bir tasarım yardımcısıdır, üretime hazır bir prosesin kanıtı değildir: gerçek reçine verileri, kalıp yapısı, makine kapasitesi ve kalıplama denemeleri hâlâ önemlidir.
Farklı geometrilerde soğutma ve çıkarma
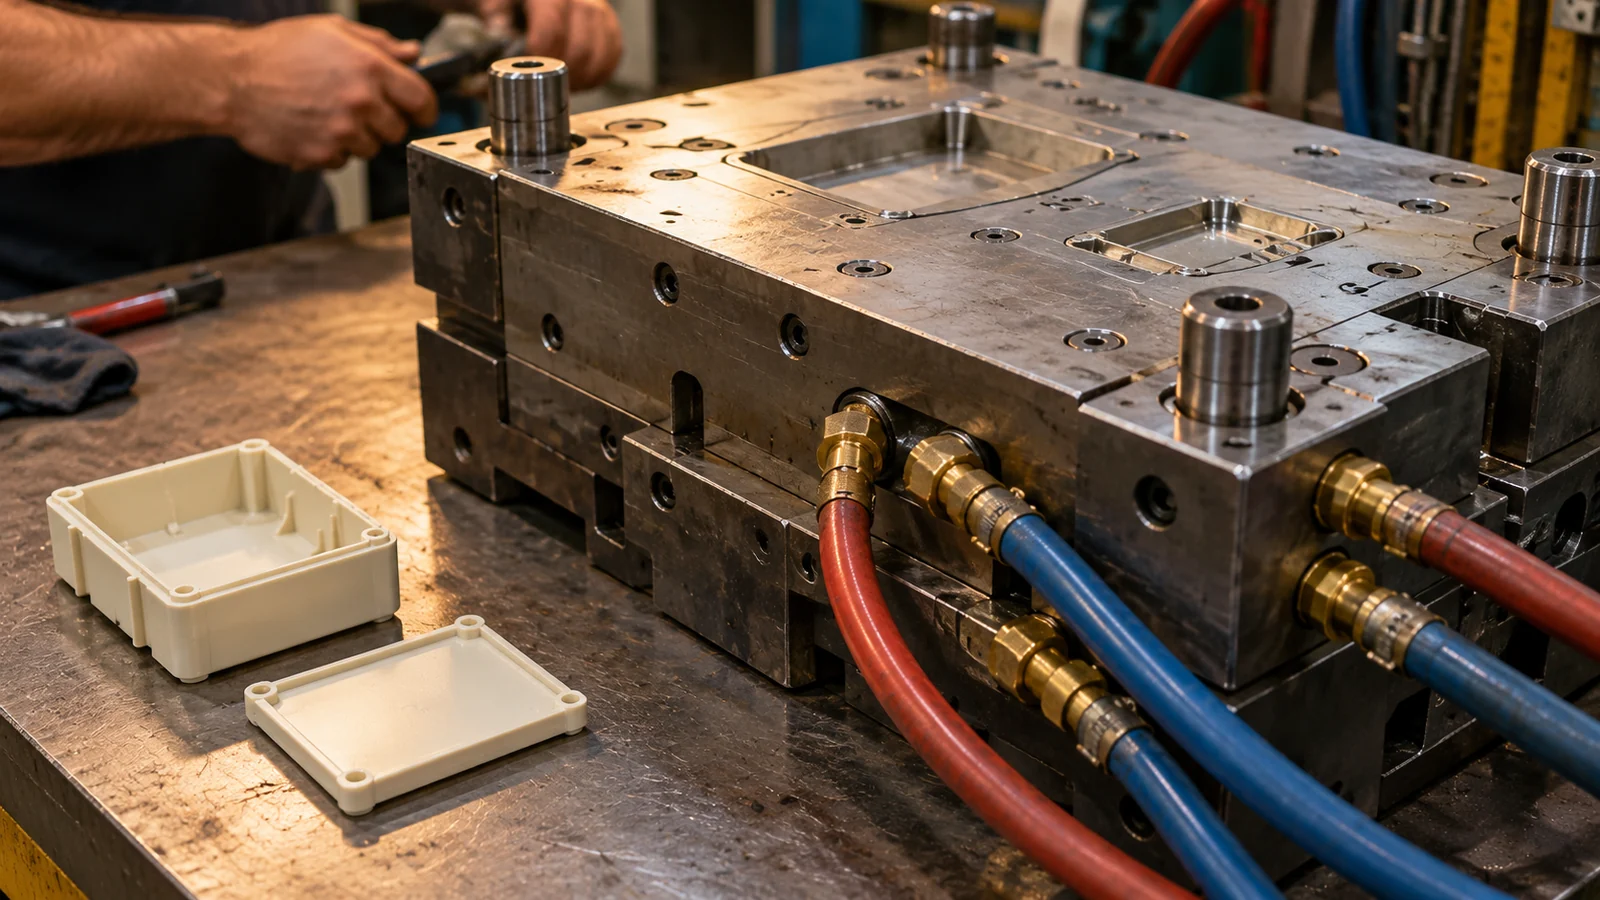
Farklı parça şekilleri ısıyı nadiren aynı hızda uzaklaştırır. Kalın bir boss veya kaburga birleşimi, ince bir panel stabilize olduktan sonra sıcak kalabilir; dengesiz bir soğutma düzeni ise gözler arasında farklı çekme, çarpılma ve çevrim süresi kısıtlamalarına neden olabilir. Bir aile kalıbında, en yavaş veya en az kararlı parça, tüm atış için pratik çevrimi belirleyebilir.
Soğutmayı yalnızca parça dış hattına göre değil, yerel cidar kesitlerine ve ısı yoğunlaşmasına göre inceleyin. Kalından inceye geçişlere, derin maçalara, bosslara ve girişlere yakın bölgelere dikkat edin. Düzen ayrıca sağlam soğutma devreleri ve bakımı kolay bağlantılar için yer bırakmalıdır. Bir parça çok daha uzun bir soğutma süresi gerektiriyorsa, bu gecikmenin paylaşılan kalıp avantajını ortadan kaldırıp kaldırmadığını veya ısı uzaklaştırmayı iyileştirmek için tasarımın değiştirilip değiştirilemeyeceğini sorgulayın.
Çıkarma işlemi de aynı bağımsız incelemeyi hak eder. Kalıp tek bir sistem olarak açılsa da, her bileşen yeterli çekme açısına ve öngörülebilir bir ayrılma yoluna ihtiyaç duyar. Farklı çekme davranışı, bir parçanın maçasına tutunmasına, diğerinin ise kolayca ayrılmasına neden olabilir. İtici yerleşimi kozmetik yüzeylerden ve fonksiyonel datum alanlarından kaçınmalı ve tasarım, parçaların hassas özelliklere zarar vermeden çıkarılıp elleçlenip elleçlenemeyeceğini dikkate almalıdır.
Paylaşılan takım ne zaman para tasarrufu sağlamayı bırakır
Bir aile kalıbı, ayrı kalıp sayısını azaltabilir ve düzenli olarak birlikte kullanılan bileşenlerin üretimini koordine edebilir. Ancak maliyet karşılaştırması yalnızca başlangıçtaki kalıp sayısını değil, tüm işletme rotasını içermelidir.
| Maliyet veya risk faktörü | Tasarım ekibine soru |
|---|---|
| Talep dağılımı | Parçalar benzer miktarlarda mı tüketiliyor, yoksa bir göz fazla stok mu yaratacak? |
| Proses penceresi | Her göz, aynı kararlı makine ayarlarında gereksinimlerini karşılayabiliyor mu? |
| Kalıp bakımı | Bir gözde yapılacak onarım veya değişiklik tüm parçaların üretimini kesintiye uğratır mı? |
| Kalite kontrol | Birleşik bir enjeksiyondan sonra her parça bağımsız olarak denetlenebilir ve izlenebilir mi? |
| Gelecekteki değişiklikler | Ürün revizyonları sırasında bileşenlerin farklı zamanlarda değişmesi muhtemel mi? |
Bir bileşenin talebi çok daha düşükse, her enjeksiyonda üretilmesi yarı mamul veya kullanımdan kalkmış stok yaratabilir. Bileşenler bağımsız olarak değişiyorsa, paylaşılan bir kalıp mühendislik değişikliklerini ve doğrulamayı daha karmaşık hale getirebilir. Ayrı bir kalıp başlangıçta daha pahalıya mal olabilir ancak ürün ömrü boyunca daha iyi planlama, bakım izolasyonu veya süreç kontrolü sağlayabilir.
Pratik bir tasarım inceleme sırası
- Seti doğrulayın: hangi parçaların gerçekten birlikte kullanıldığını belirleyin ve bileşen bazında tahmini talebi karşılaştırın.
- Girdileri normalleştirin: her parça için güncel CAD, reçine ve sınıfı, görünüm gereksinimleri, kritik ölçüler ve denetim kriterlerini sağlayın.
- Süreç ihtiyaçlarını karşılaştırın: et kalınlıklarını, akış yollarını, muhtemel giriş noktalarını, soğuma süresini, çekme davranışını ve kalıptan çıkarma gereksinimlerini değerlendirin.
- Ortak pencere varsayımını test edin: parçaların istikrarlı bir süreç penceresini paylaşıp paylaşamayacağını bulmak için mühendislik incelemesi ve faydalı olduğunda kalıp akış analizi kullanın.
- Tam yaşam döngüsü rotalarını karşılaştırın: üretim karışımı, bakım, kalite kontrolleri ve gelecekteki revizyonları kullanarak bir aile kalıbını ayrı kalıplarla karşılaştırın.
Bileşenler uyumlu malzemelere ve kalıplama gereksinimlerine sahipse, makul ölçüde koordineli bir karışımda tüketiliyorsa ve parça düzeyinde kontrol kaybedilmeden denetlenebiliyorsa, bir aile kalıbı güçlü bir adaydır. Kalıplama yolunun nasıl planlandığına daha geniş bir bakış için inceleyin aile enjeksiyon kalıbı çözümleri. Parçalar önemli ölçüde farklı proses koşulları gerektiriyorsa, ayrı kalıplamayı optimizasyon başarısızlığı olarak değil, meşru bir temel olarak değerlendirin.
SSS
Farklı malzemeler tek bir aile kalıbında kalıplanabilir mi?
Bazen, ancak bu kalıplama prosesine ve kalıp tasarımına bağlıdır. Uyumsuz işleme koşullarına veya farklı enjeksiyon gereksinimlerine sahip malzemeler geleneksel bir aile kalıbını pratik olmayan hale getirebilir; kalıp konseptini seçmeden önce uyumluluğu doğrulayın.
Her göz aynı parça miktarını üretmek zorunda mı?
Geleneksel bir aile kalıbı her çevrimde göz setini üretir, bu nedenle parçalar sabit bir oranda yapılır. Kullanım veya talep oranları farklıysa, ortaya çıkan stok, paylaşılan bir kalıbın faydasından daha ağır basabilir.
Bir aile kalıbı her zaman ayrı kalıplardan daha ucuz mudur?
Hayır. Kalıp sayısı yalnızca bir maliyet bileşenidir. Çevrim kısıtlamaları, dengeleme çalışması, kalite denetimi, bakım duruş süresi ve uyumsuz talep toplam maliyet karşılaştırmasını değiştirebilir.