
Achieving micron-level dimensional accuracy in multi-material plastic components presents extreme engineering challenges. Injecting two distinct polymer melts into a single mold tool requires managing rotational indexing alignment, differential resin shrinkage, and interfacial shut-off fitments concurrently. Cumulative tolerance stack-up errors between the first-shot substrate and second-shot cavity can cause severe parting line flash or crushed tool steel.
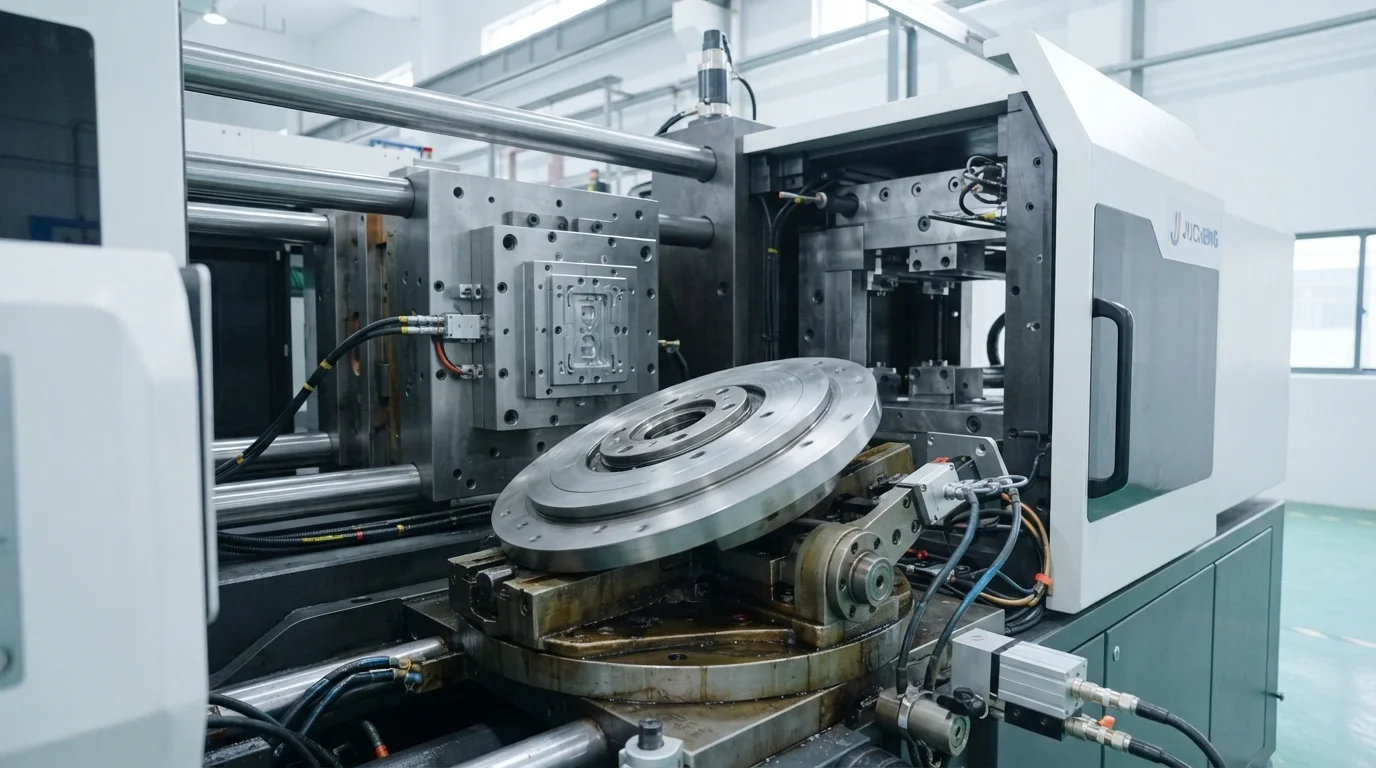
Understanding how machine turntable repeatability and thermal cooling dynamics influence part geometry enables product designers to establish realistic drawing specifications. This technical engineering guide examines rotary platen indexing precision, differential shrinkage compensation models, and advanced coordinate metrology protocols.
Mold Rotation Alignment Tolerances (±0.01 mm) and Cavity Indexing
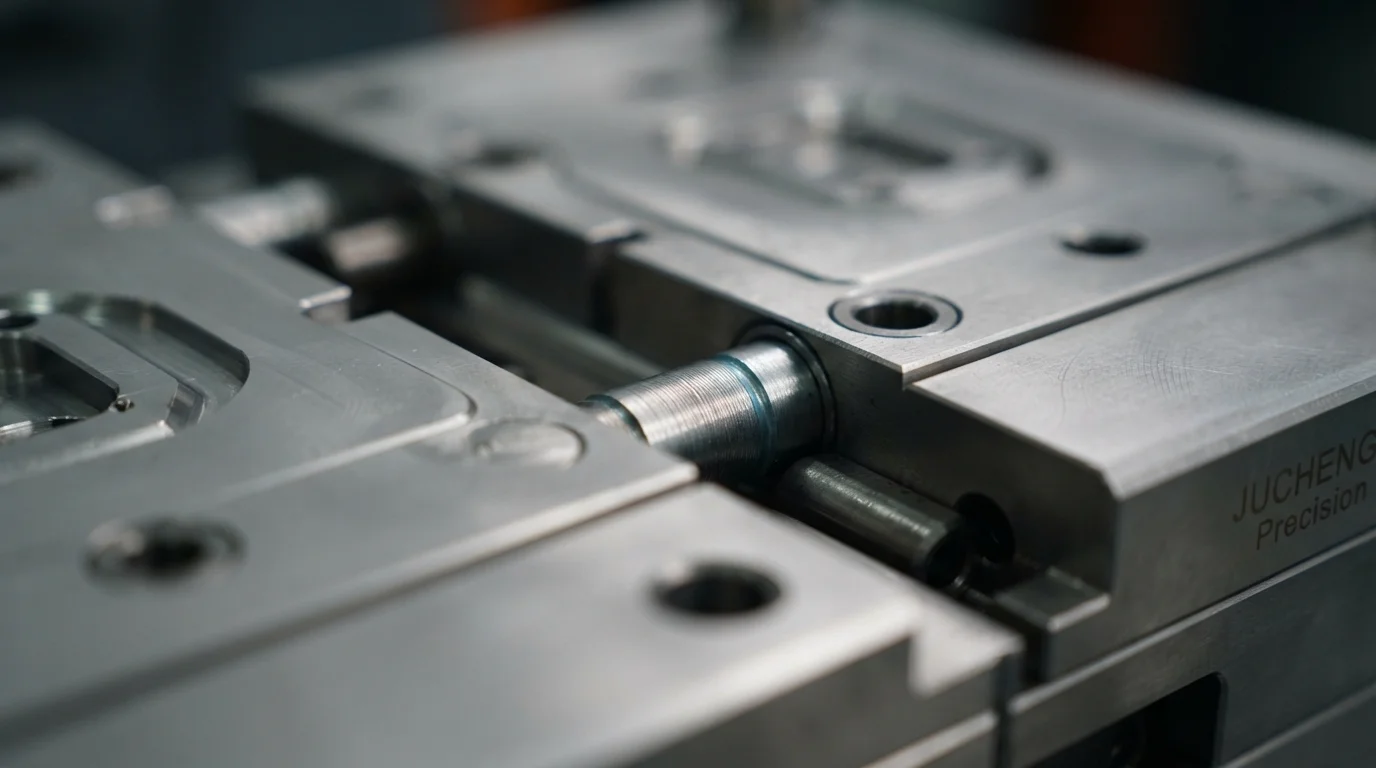
Maintaining tight two shot injection molding tolerances requires precise control over core platen rotation. Swiveling the mold core 180 degrees between injection stages relies on heavy-duty hydraulic or servo-electric لوحة دوارة دقيقة mechanisms. Hardened mechanical مسامير تثبيت and shot-pin interlocks engage alignment bushings on the stationary mold plate before clamp-up. Precision locating pin engagement guarantees that cavity-to-core indexing alignment remains strictly within ±0.01 mm over hundreds of thousands of cycles.
Maintaining sub-millimeter indexing repeatability prevents the secondary cavity steel from scuffing or crushing the pre-molded primary substrate. Tooling engineers grind shut-off lands with tight fitment tolerances to create sharp boundary seals between contrasting colors or materials.
تتضمن بروتوكولات هندسة المحاذاة الأساسية:
- تعشيق مسمار القفل الدوّار—تقوم مسامير القفل الهيدروليكية بتثبيت الصفيحة الدوّارة ميكانيكيًا قبل تطبيق ضغط إغلاق القالب.
- ملاءمة سطح الإغلاق للتجويف—يؤدي تجليخ أسطح إحكام الإغلاق من الفولاذ الأداتي وفق تفاوتات ملاءمة أقل من ±0.01 مم إلى منع نتوءات الإيلاستومر اللين.
- تجاويف خلوص الركيزة—تؤدي معالجة درجات إغاثة بمقدار 0.15 مم على أسطح التجويف الثانوية إلى إزالة مخاطر سحق الركيزة.
- مزامنة القنوات الحرارية—يؤدي موازنة درجات حرارة دائرة التبريد بين المحطتين 1 و2 إلى منع التمدد غير المتماثل للقلب.
إدارة معدلات الانكماش التفاضلي بين راتنجين مختلفين
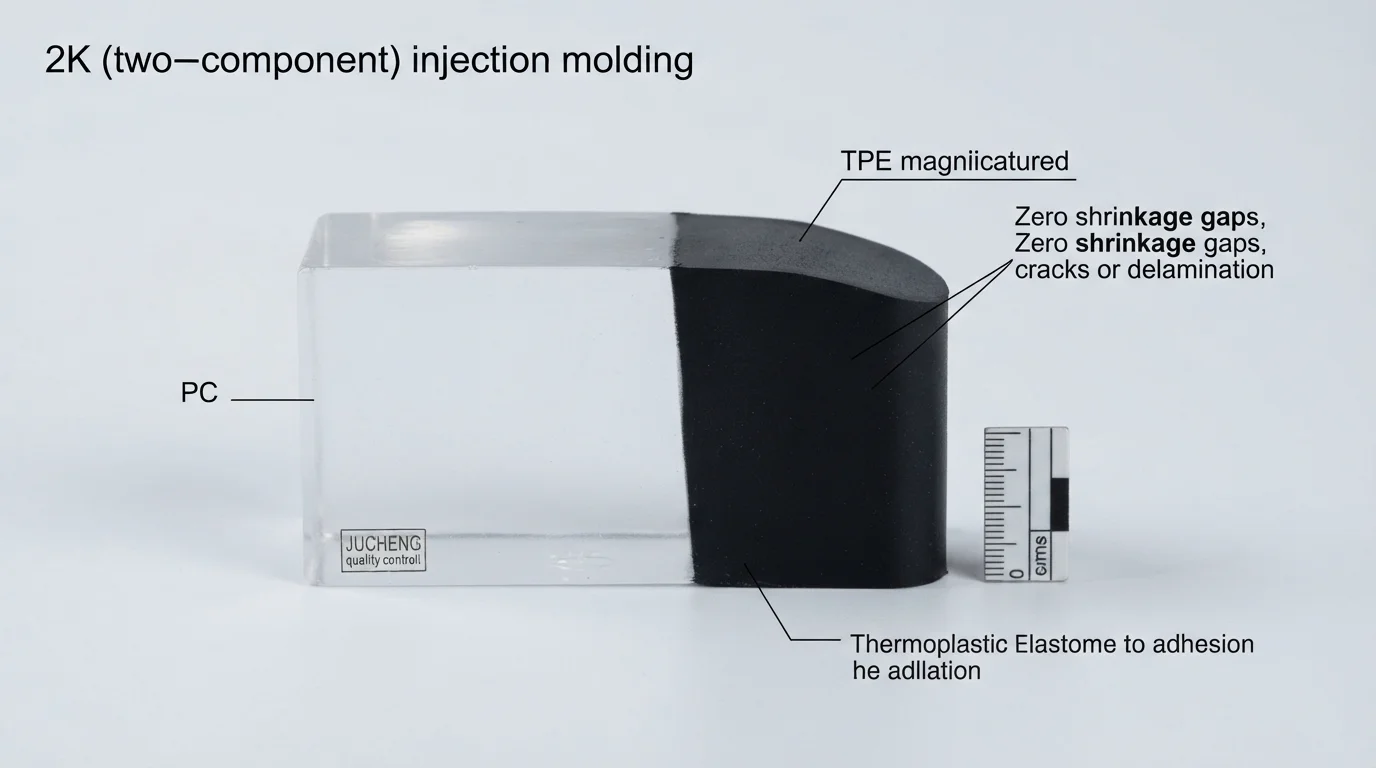
إدارة معدلات الانكماش التفاضلي بين بوليمرات متباينة تمثل التحدي الفيزيائي الأكثر تعقيدًا في هندسة القولبة متعددة اللقطات. تُظهر الركائز الصلبة الأولية المقولبة من راتنجات غير متبلورة مثل بولي كربونات (PC) معدلات انكماش متساوية الاتجاه تتراوح من 0.5% إلى 0.7%. تنكمش الطبقات الإيلاستومرية الثانوية من TPE أو TPU بمعدلات تتراوح من 1.2% إلى 2.5% أثناء التبريد. البوليمرات الهيكلية شبه البلورية مثل المملوءة بالزجاج PA66-GF30 تنكمش بشكل متباين الخواص اعتمادًا على متجهات اتجاه الألياف.
تعتمد إدارة تفاوتات القولبة بالحقن على مرحلتين عبر المكونات متعددة الراتنجات على التعويض المسبق لأبعاد فولاذ القوالب بشكل مستقل. يحسب صانعو القوالب فروق الانكماش الحجمي لكل مرحلة من مراحل المادة، ويقطعون فولاذ القلب والتجويف بإزاحات أبعادية مخصصة معوَّضة مسبقًا. يوضح الجدول 1 أدناه فروق الانكماش النموذجية وحدود التفاوتات القابلة للتحقيق:
| راتنج الركيزة الأساسي | انكماش الركيزة (%) | راتنج القولبة السطحية الثانوية | انكماش القولبة السطحية (%) | التفاوت الحرج القابل للتحقيق |
|---|---|---|---|---|
| بولي كربونات (ليكسان 141R) | 0.5% – 0.7% | TPU قائم على الإستر (ديسموبان) | 1.2% – 1.8% | ±0.02 مم (أقراص مدرّجة مضاءة خلفيًا) |
| ABS (Polylac PA-757) | 0.4% – 0.6% | TPE قائم على SEBS (Kraiburg) | 1.5% – 2.2% | ±0.03 مم (مقابض محمولة مريحة) |
| PA66-GF30 (Zytel 70G33L) | 0.3% – 0.8% | Santoprene TPV (60A) | 1.8% – 2.5% | ±0.04 مم (موانع تسرب موصلات السيارات IP67) |
التحقق المترولوجي: Zeiss CMM (±0.003 مم) و OGP Optical Metrology
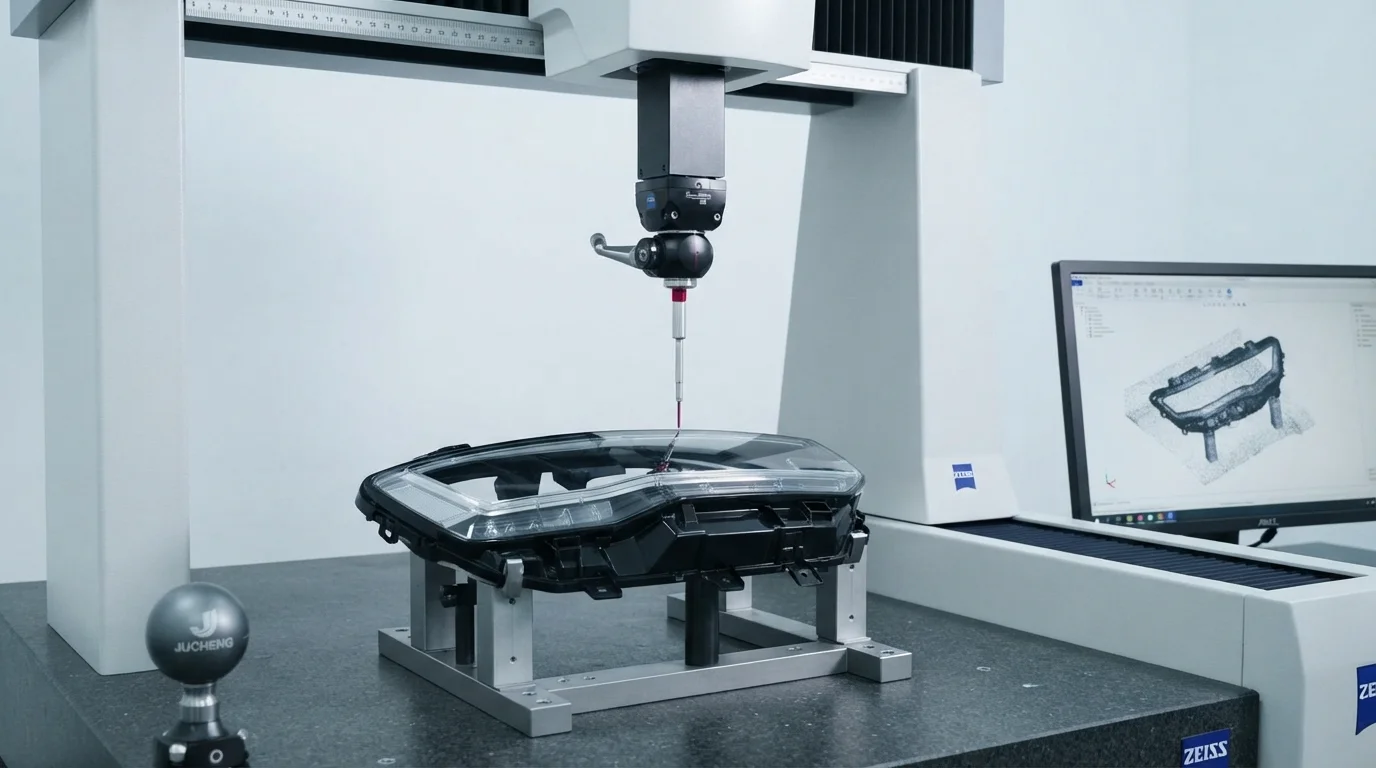
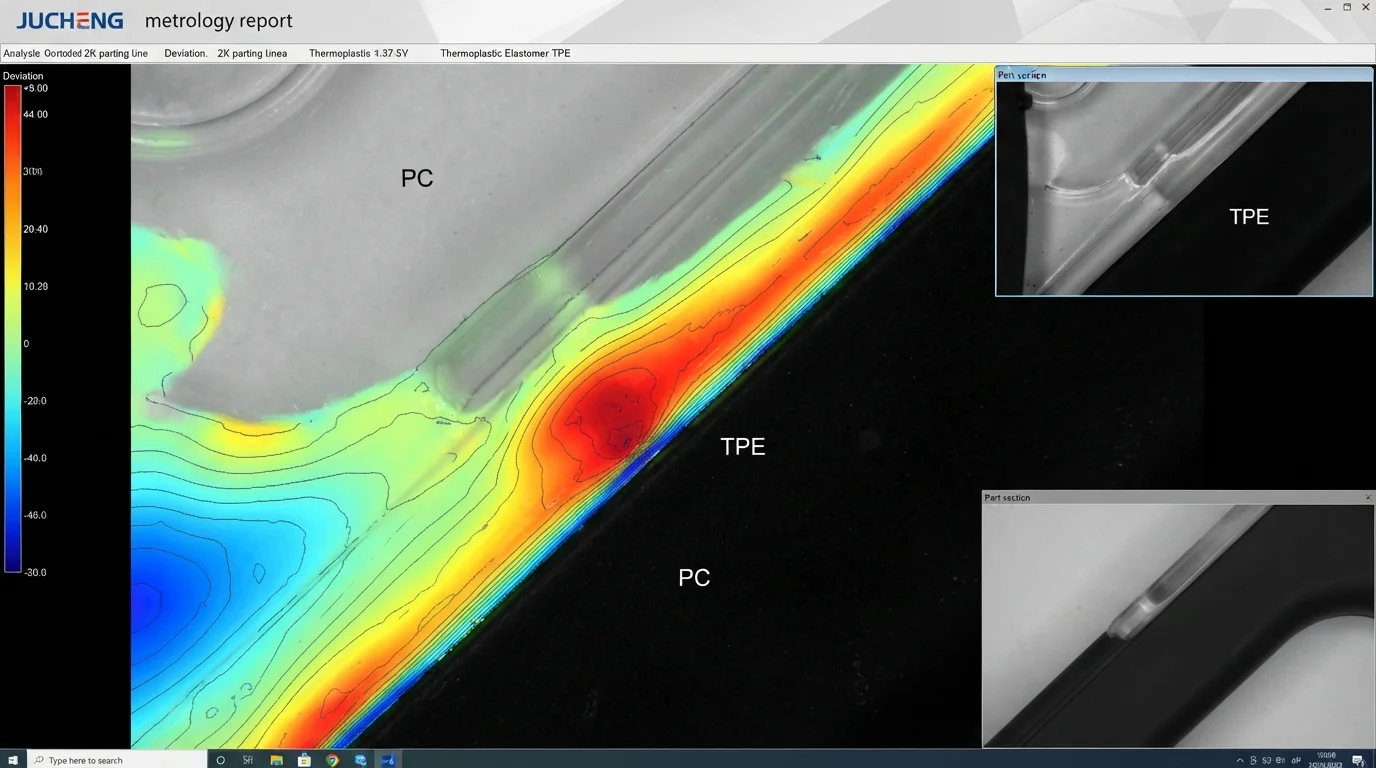
يتطلب التحقق من الملامح الهندسية المعقدة على الأجزاء متعددة المواد قياسًا إحداثيًا عالي الدقة. تستخدم مختبرات فحص المترولوجيا آلات Zeiss CMM المؤتمتة بدقة مسح تبلغ ±0.003 مم للتحقق من موضع التمركز الحقيقي. تقوم أنظمة القياس البصري OGP غير التلامسية بمسح خطوط فصل الألوان الرقيقة وحدود الإغلاق المطاطية اللينة دون تطبيق قوة تلامس مادية.
يضمن التحقق من تفاوتات القولبة بالحقن على مرحلتين في ظل أنظمة جودة صارمة قابلية تكرار كاملة من دفعة إلى دفعة عبر دورات الإنتاج بكميات كبيرة. تؤكد تقارير الفحص الأول للعينة (FAI) الشاملة وبيانات التحكم الإحصائي في العمليات أن CpK > 1.67 على جميع الأبعاد الحرجة للجودة.
لماذا تختار JUCHENG للتصنيع عالي الدقة بتقنية 2K
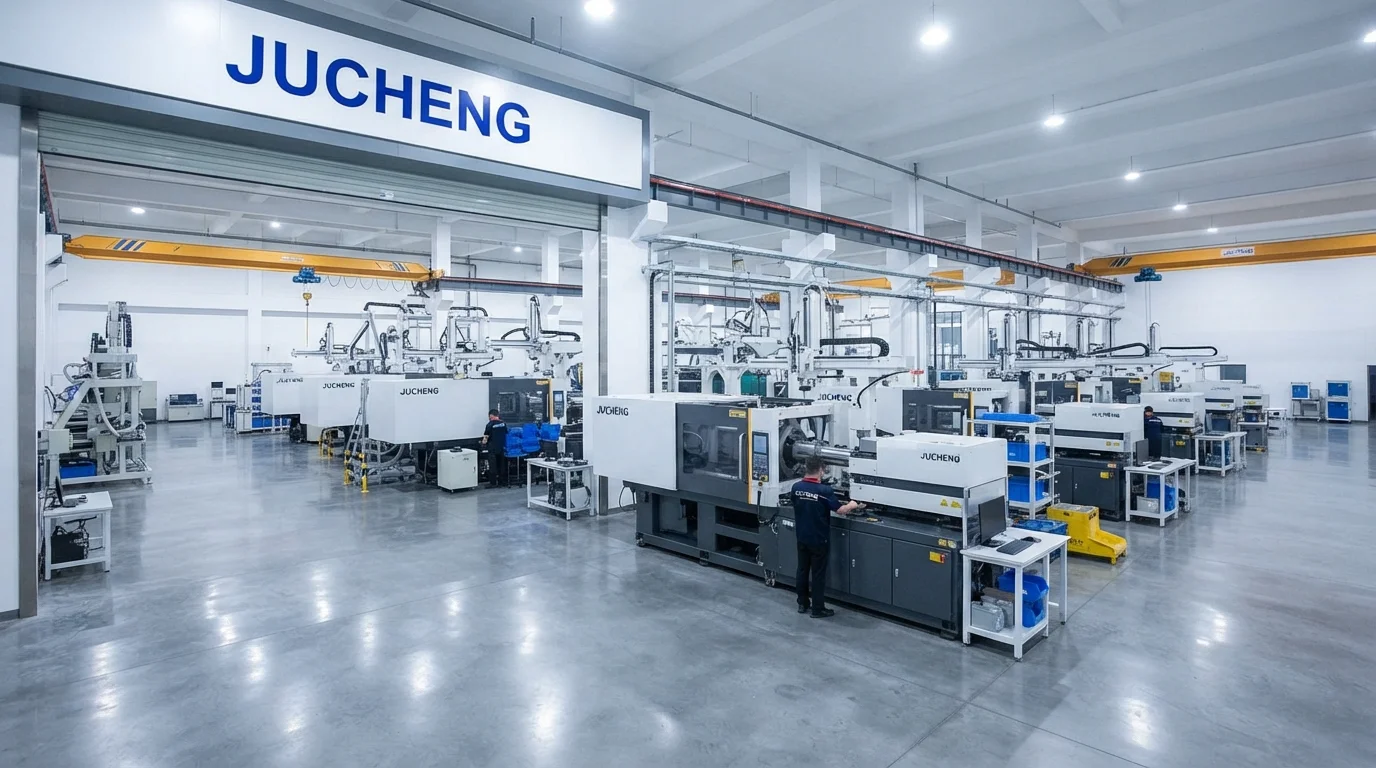
يوفر التعاون مع JUCHENG إمكانية الوصول إلى منشأة تصنيع متقدمة تضم أكثر من 35 مكبسًا آليًا للحقن تتراوح قوة تثبيتها من 15 طنًا إلى 3000 طن. كما يتيح تشغيل ورشة قوالب داخلية تضم 25 مجموعة من آلات CNC خماسية المحاور إجراء تصنيع دقيق لأسطح الفولاذ المانعة للتسرب من الفولاذ المقسى الفولاذ المقاوم للصدأ S136 أو فولاذ الأدوات H13. تدعم أنظمة إدارة الجودة المعتمدة وفق IATF 16949 و ISO 13485 كل دورة إنتاج متعددة الحقن، وتوفر وثائق PPAP المستوى 3 الكاملة لبرامج السيارات.
يحمي تشغيل قسم قولبة في غرفة نظيفة من الفئة ISO 8 المكونات الطبية من التلوث بالجسيمات أثناء القولبة والتعبئة بالإسقاط. يعتمد الحفاظ على تفاوتات ضيقة في القولبة بالحقن على مرحلتين على تصنيع القوالب CNC الداخلي لـ قولبة الحقن ثنائية اللقطة.
الأسئلة الشائعة (FAQs)
ما هو التفاوت البعدي النموذجي في القولبة بالحقن على مرحلتين؟
تتراوح التفاوتات التجارية القياسية للقولبة بالحقن على مرحلتين من ±0.03 مم إلى ±0.05 مم عبر الركيزة الصلبة وحدود القولبة الفوقية. تحقق الأدوات الدقيقة المزودة بدبابيس تحديد موضع النواة المشغولة بـ CNC تفاوتات ضيقة تصل إلى ±0.01 مم على درجات الإحكام الحرجة والرموز المضاءة خلفيًا.
كيف تضمن دبابيس تحديد الموضع قابلية تكرار لوحة القرص الدوار؟
تشتبك دبابيس تحديد الموضع ودبابيس الحقن المخروطية مع جلب محاذاة مشغولة بدقة على لوحة القالب الثابتة قبل الإغلاق النهائي. يلغي اشتباك دبابيس الحقن الميكانيكي رد الفعل العكسي للمحرك الدوار، مما يضمن قابلية تكرار تحديد موضع اللوحة في حدود ±0.005 مم.
لماذا يسبب الانكماش التفاضلي التواءً في أجزاء 2K؟
يحدث الانكماش التفاضلي عندما تنكمش الركيزة الصلبة والقولبة الفوقية المرنة بمعدلات مختلفة أثناء التبريد. تسحب قوى الانكماش العالية في المطاط الثاني جدار الركيزة الصلبة، مما يسبب انحناءً أو التواءً بعديًا. يحل التعويض المسبق لأبعاد فولاذ القالب وموازنة قنوات التبريد مشكلة الالتواء.
كيف يتحقق فحص Zeiss CMM من المكونات متعددة المواد؟
تستخدم آلات القياس الإحداثي Zeiss CMM مجسات لمسية ذات أطراف من الياقوت لمسح الإحداثيات الهندسية ثلاثية الأبعاد بدقة مسح تبلغ ±0.003 مم. يتحقق المسح بالمسبار اللمسي من تباعد الثقوب، وتمركز الحشوات، واستواء الركيزة مقابل القيم الاسمية الرقمية في CAD.
هل يمكن لأجهزة القياس الضوئية غير التلامسية قياس أبعاد طلاء TPE الناعم؟
تستخدم أجهزة القياس الضوئية غير التلامسية كاميرات فيديو عالية التكبير ومستشعرات ليزر لقياس ميزات TPE الناعمة دون تلامس فيزيائي. يمكن للمجسات اللمسية الفيزيائية أن تحرف أو تضغط المطاط الناعم، مما يجعل القياس الضوئي غير التلامسي ضروريًا للأختام المطاطية المرنة.
لماذا تُعد صلادة فولاذ القوالب بالغة الأهمية للحفاظ على تفاوتات الإغلاق في 2K؟
تقاوم أنواع فولاذ القوالب المقسّى مثل S136 وH13 المعالَجة حرارياً إلى HRC 48-52 التآكل الميكانيكي الكاشط وإجهاد التثبيت على مدى 1,000,000 دورة. يحول الحفاظ على صلادة فولاذ عالية دون تشوه مناطق الإغلاق، مما يزيل زوائد الإيلاستومر الناعم.