
Alcançar precisão dimensional em nível de mícron em componentes plásticos multimateriais apresenta desafios de engenharia extremos. Injetar dois fundidos de polímeros distintos em um único molde exige gerenciar simultaneamente o alinhamento de indexação rotacional, a retração diferencial das resinas e os ajustes de shut-off interfacial. Erros acumulados de tolerância entre o substrato do primeiro disparo e a cavidade do segundo disparo podem causar rebarbas severas na linha de separação ou esmagamento do aço do molde.
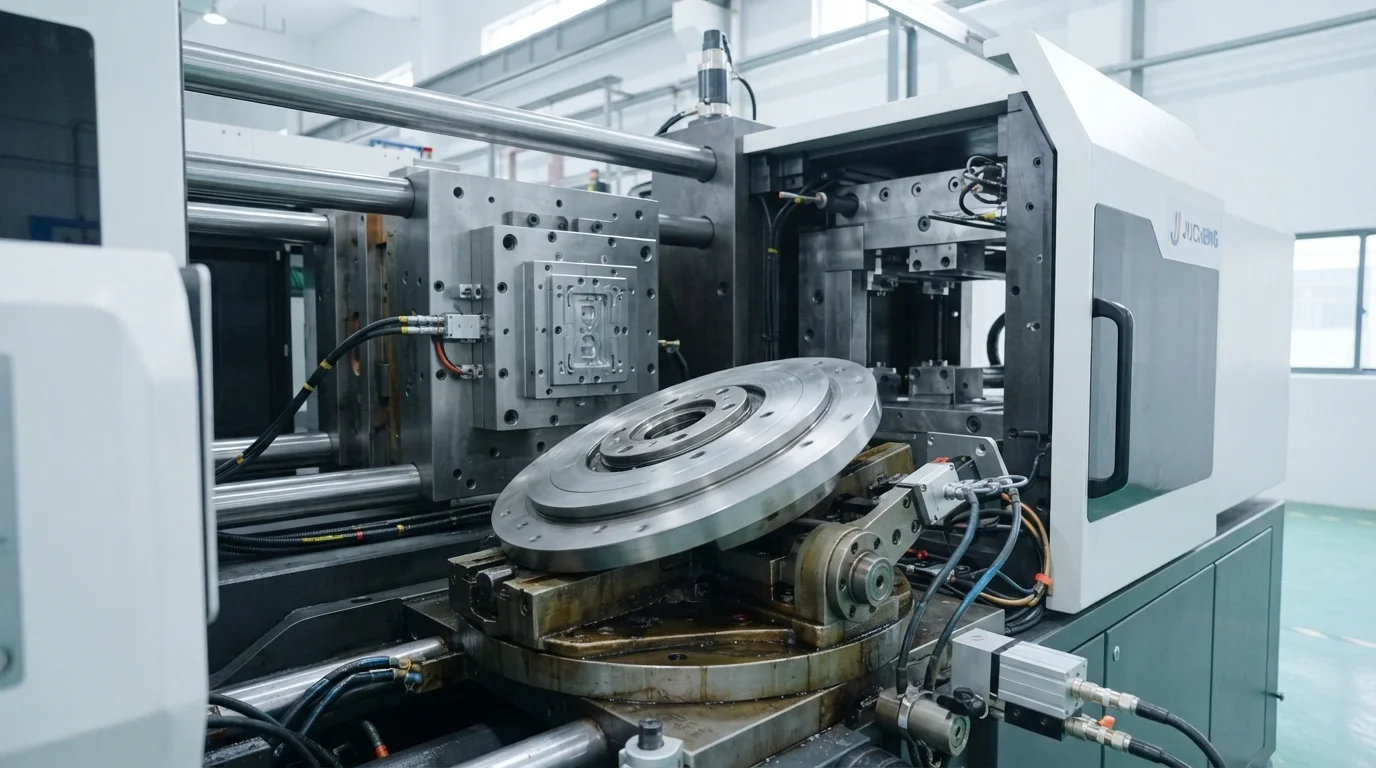
Compreender como a repetibilidade da mesa giratória da máquina e a dinâmica de resfriamento térmico influenciam a geometria da peça permite que projetistas de produto estabeleçam especificações de desenho realistas. Este guia técnico de engenharia examina a precisão de indexação do platen rotativo, modelos de compensação de retração diferencial e protocolos avançados de metrologia por coordenadas.
Tolerâncias de alinhamento da rotação do molde (±0,01 mm) e indexação da cavidade
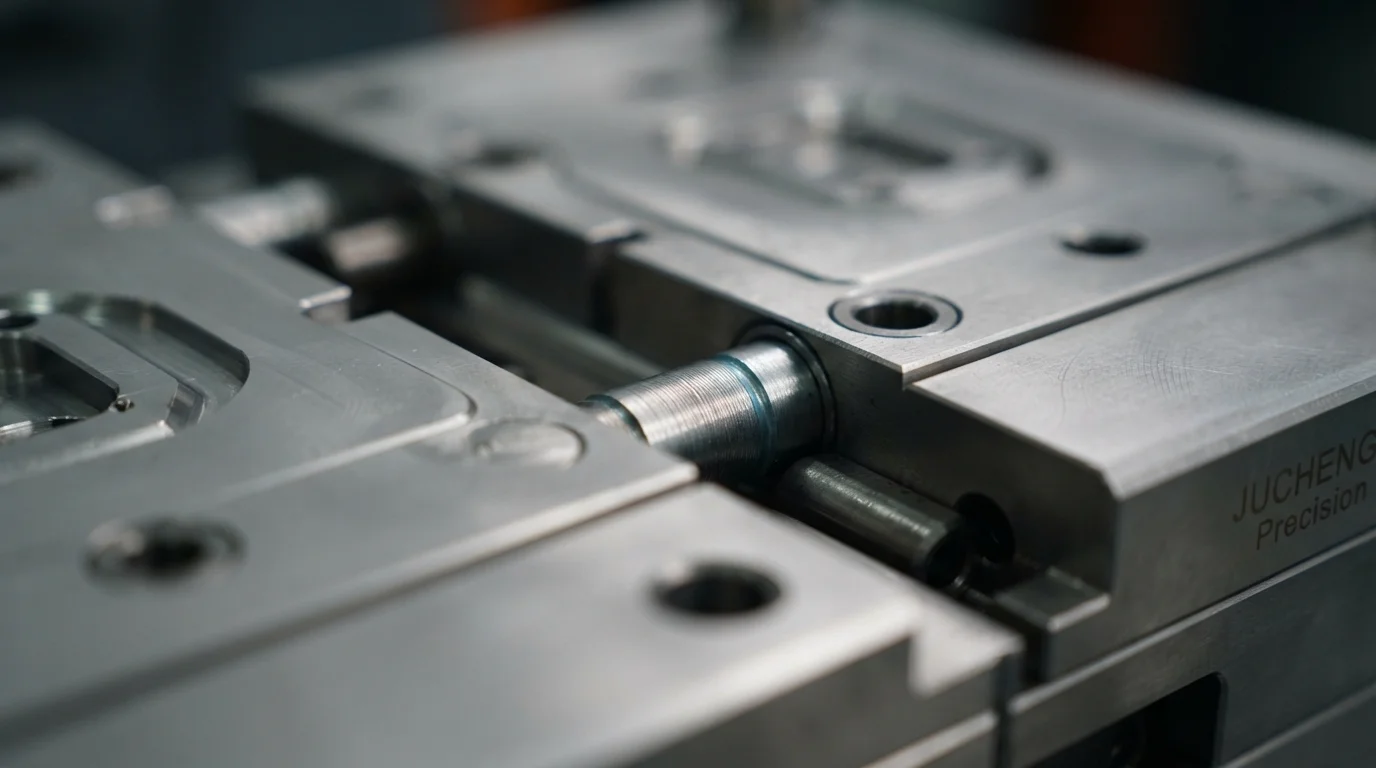
Mantendo tolerâncias apertadas de moldagem por injeção de dois disparos requires precise control over core platen rotation. Swiveling the mold core 180 degrees between injection stages relies on heavy-duty hydraulic or servo-electric placa giratória rotativa mechanisms. Hardened mechanical nos pinos de localização do núcleo and shot-pin interlocks engage alignment bushings on the stationary mold plate before clamp-up. Precision locating pin engagement guarantees that cavity-to-core indexing alignment remains strictly within ±0.01 mm over hundreds of thousands of cycles.
Maintaining sub-millimeter indexing repeatability prevents the secondary cavity steel from scuffing or crushing the pre-molded primary substrate. Tooling engineers grind shut-off lands with tight fitment tolerances to create sharp boundary seals between contrasting colors or materials.
Core alignment engineering protocols include:
- Rotary shot-pin engagement—Hydraulic shot pins lock the rotating platen mechanically before mold clamp-up pressure is applied.
- Cavity shut-off land fitting—Grinding tool steel sealing faces to fitment tolerances under ±0.01 mm prevents soft elastomer flash.
- Substrate clearance pocketing—Machining 0.15 mm relief steps on secondary cavity faces eliminates substrate crushing risks.
- Thermal channel synchronization—Balancing cooling circuit temperatures between stations 1 and 2 prevents asymmetrical core expansion.
Managing Differential Shrinkage Rates Between Two Different Resins
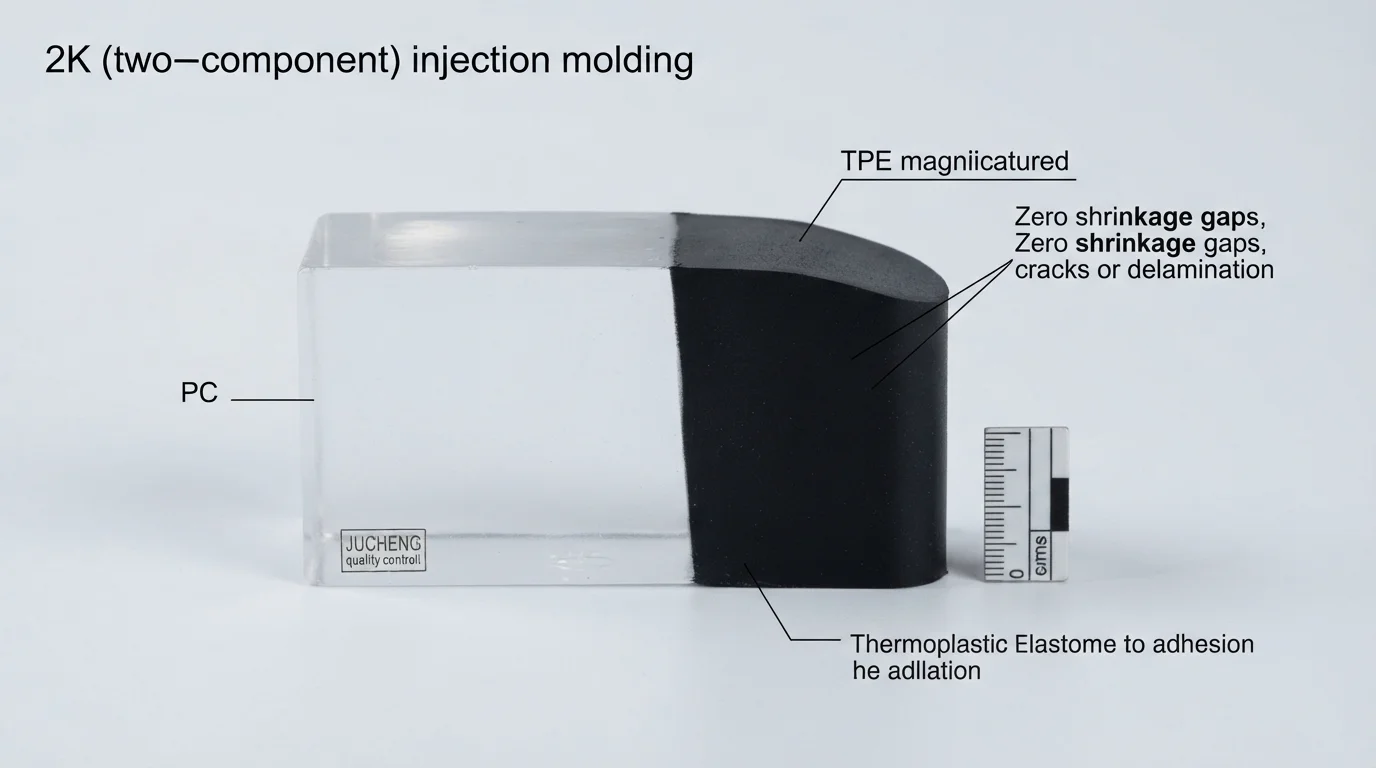
Managing taxas de contração diferenciais entre polímeros contrastantes representa o desafio físico mais complexo na engenharia multi-shot. Substratos rígidos primários moldados a partir de resinas amorfas como policarbonato (PC) apresentam taxas de contração isotrópicas de 0,5% a 0,7%. Camadas elastoméricas secundárias de TPE ou TPU contraem a taxas que variam de 1,2% a 2,5% durante o resfriamento. Polímeros estruturais semicristalinos como PA66-GF30 encolhem anisotropicamente dependendo dos vetores de orientação das fibras.
Gerenciar tolerâncias de moldagem por injeção de dois shots em componentes multi-resina depende da pré-compensação independente das dimensões do aço do ferramental. Os fabricantes de moldes calculam os diferenciais de contração volumétrica para cada estágio do material, cortando o aço do macho e da cavidade com desvios dimensionais pré-compensados personalizados. A Tabela 1 abaixo descreve os diferenciais de contração típicos e os limites de tolerância alcançáveis:
| Resina do Substrato Primário | Contração do Substrato (%) | Resina de Sobremoldagem Secundária | Contração da Sobremoldagem (%) | Tolerância Crítica Alcançável |
|---|---|---|---|---|
| Policarbonato (Lexan 141R) | 0,5% – 0,7% | TPU à base de éster (Desmopan) | 1,2% – 1,8% | ±0,02 mm (Mostradores iluminados por retroiluminação) |
| ABS (Polylac PA-757) | 0,4% – 0,6% | TPE à base de SEBS (Kraiburg) | 1,5% – 2,2% | ±0,03 mm (pegas ergonómicas manuais) |
| PA66-GF30 (Zytel 70G33L) | 0,3% – 0,8% | TPV Santoprene (60A) | 1,8% – 2,5% | ±0,04 mm (vedações de conetores automóveis IP67) |
Validação Metrológica: CMM Zeiss (±0,003 mm) e Metrologia Ótica OGP
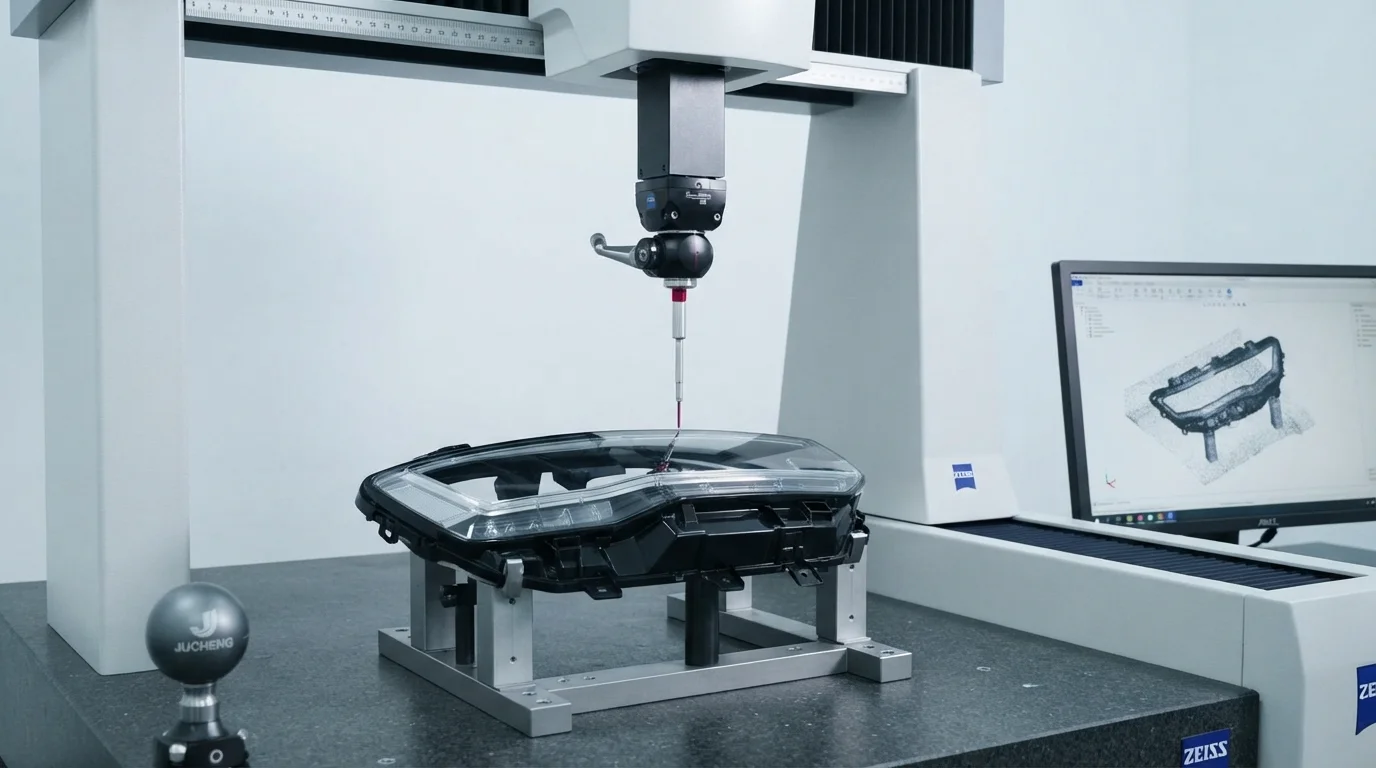
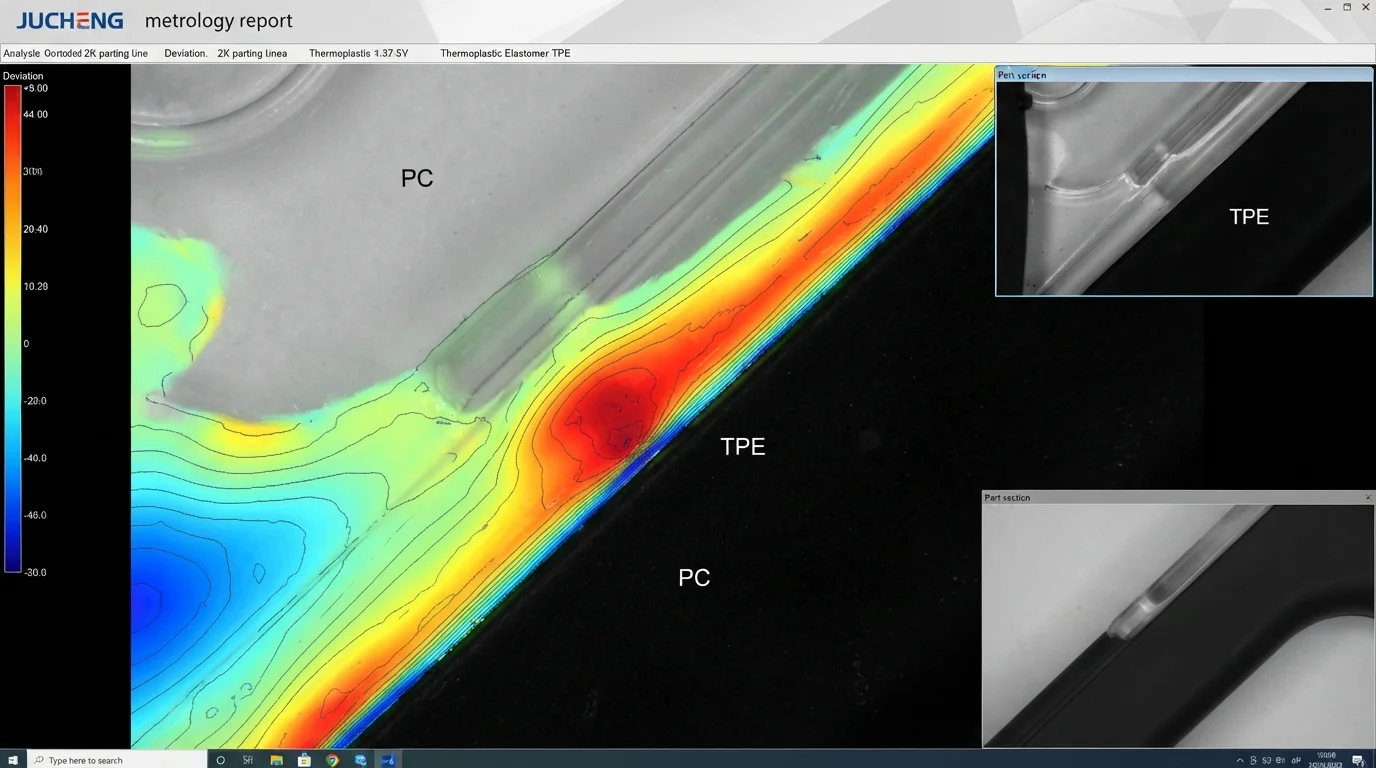
A validação de perfis geométricos complexos em peças multimateriais exige metrologia de coordenadas de alta precisão. Os laboratórios de inspeção metrológica utilizam CMM Zeiss máquinas com precisão de digitalização de ±0,003 mm para verificar a concentricidade da posição verdadeira. Os sistemas de medição ótica OGP sem contacto digitalizam linhas delicadas de separação de cores e limites macios de vedação elastomérica sem aplicar força de contacto físico.
A verificação das tolerâncias de moldagem por injeção de dois componentes sob sistemas de qualidade rigorosos garante repetibilidade completa lote a lote em produções de elevado volume. Relatórios abrangentes de Inspeção de Primeira Peça (FAI) e dados de controlo estatístico do processo verificam CpK > 1,67 em todas as dimensões críticas para a qualidade.
Por que escolher a JUCHENG para fabrico 2K de alta precisão
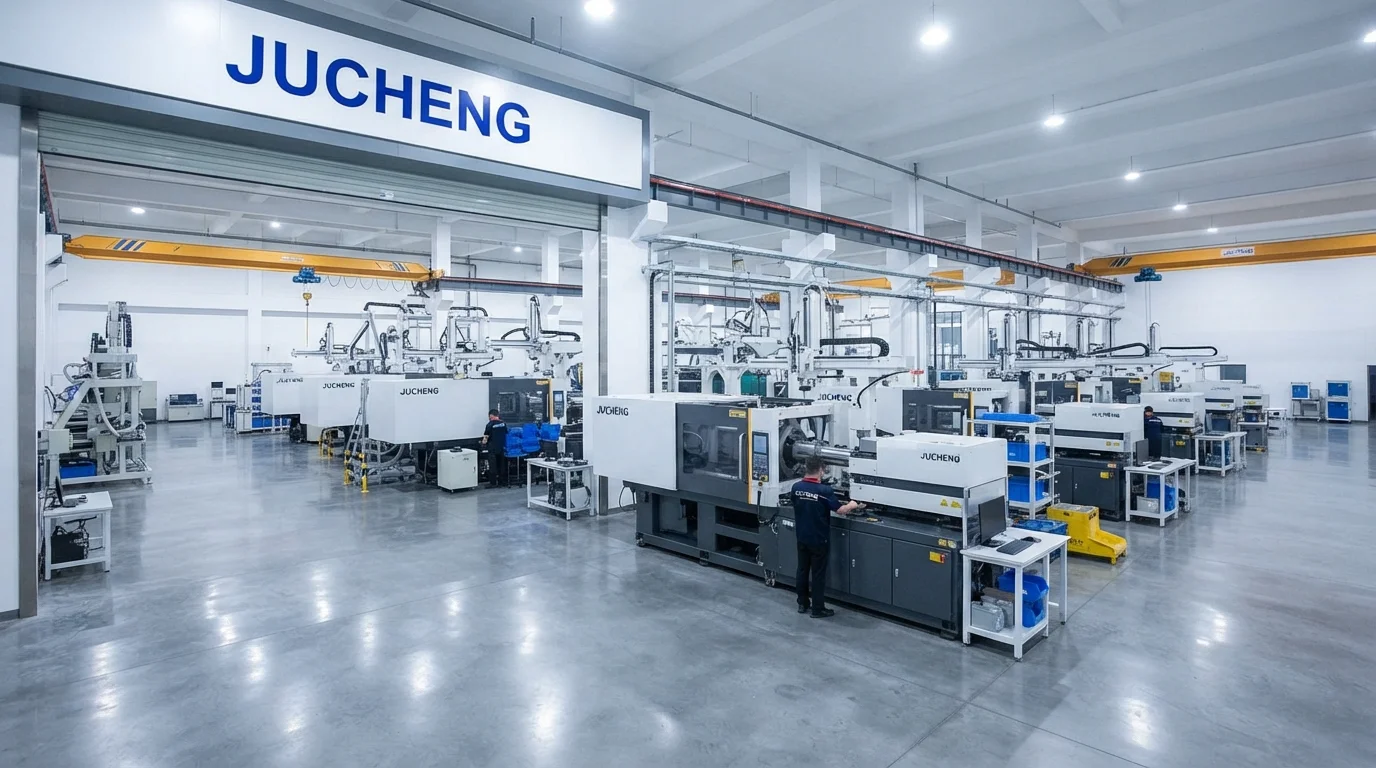
A parceria com a JUCHENG proporciona acesso a uma instalação de fabricação avançada que abriga mais de 35 prensas de injeção automatizadas, com força de fechamento de 15T a 3000T. A operação de uma ferramentaria interna com 25 conjuntos de máquinas CNC de 5 eixos permite a usinagem precisa de superfícies de aço de vedação a partir de material endurecido S136 ou aço para ferramentas H13. Os sistemas de gestão da qualidade certificados segundo a IATF 16949 e a ISO 13485 sustentam cada produção multi-componente, oferecendo documentação completa PPAP Nível 3 para programas automóveis.
A operação de um departamento de moldagem em sala limpa ISO Classe 8 protege os componentes médicos da contaminação por partículas durante a moldagem e o acondicionamento em embalagens individuais. A manutenção de tolerâncias rigorosas de moldagem por injeção de dois componentes depende da ferramentaria CNC interna para moldagem por injeção de dois disparos.
Perguntas Frequentes (FAQs)
Qual é a tolerância dimensional típica na moldagem por injeção de dois componentes?
As tolerâncias comerciais padrão para moldagem por injeção de dois componentes variam de ±0,03 mm a ±0,05 mm nas fronteiras do substrato rígido e do sobremoldado. Ferramentas de precisão com pinos de localização de macho retificados por CNC alcançam tolerâncias apertadas até ±0,01 mm em degraus de vedação críticos e símbolos retroiluminados.
Como é que os pinos de localização garantem a repetibilidade da placa do prato rotativo?
Pinos de localização e pinos cónicos de injeção engatam em buchas de alinhamento retificadas com precisão na placa de molde estacionária antes do aperto final. O engate mecânico dos pinos de injeção elimina a folga do acionamento rotativo, garantindo repetibilidade de posicionamento da placa dentro de ±0,005 mm.
Por que a contração diferencial causa empenamento em peças 2K?
A contração diferencial ocorre quando o substrato rígido e o sobremoldado flexível se contraem a taxas diferentes durante o arrefecimento. As elevadas forças de contração no elastómero secundário puxam a parede do substrato rígido, causando curvatura dimensional ou torção. A pré-compensação das dimensões do aço do molde e o equilíbrio dos canais de arrefecimento resolvem o empenamento.
Como é que a inspeção por CMM Zeiss verifica componentes multimaterial?
As máquinas de medição por coordenadas CMM Zeiss utilizam apalpadores de contacto com ponta de rubi para digitalizar coordenadas geométricas 3D com precisão de digitalização de ±0,003 mm. A digitalização por apalpador de contacto verifica o passo dos furos, a concentricidade dos insertos e a planicidade do substrato em relação às cotas nominais do CAD digital.
Podem os perfilómetros óticos sem contacto medir dimensões de sobremoldados de TPE macio?
Os perfilómetros óticos sem contacto utilizam câmaras de vídeo de alta ampliação e sensores laser para medir características de TPE macio sem contacto físico. Os apalpadores de contacto físico podem desviar ou comprimir a borracha macia, tornando a metrologia ótica sem contacto essencial para vedantes elastoméricos.
Por que é que a dureza do aço do molde é crítica para manter as tolerâncias de shut-off em 2K?
Aços de molde temperados como S136 e H13 tratados termicamente até HRC 48-52 resistem ao desgaste abrasivo mecânico e à fadiga de aperto ao longo de 1 000 000 de ciclos. Manter uma elevada dureza do aço evita a deformação das superfícies de shut-off, eliminando o rebarba do elastómero macio.