
Параметры процесса низкотемпературного литья зависят от марки материала, оснастки и сборки. Настройки должны обеспечивать заполнение полости и защиту электроники при получении требуемого покрытия, границы и соединения. Не существует универсального рецепта температуры или давления, применимого к любой марке горячего расплава и любой сборке. Начните с актуальных рекомендаций поставщика материала по переработке, затем установите контролируемый диапазон, используя представительные детали и определенные критерии приемки.
Какие переменные важны в совокупности
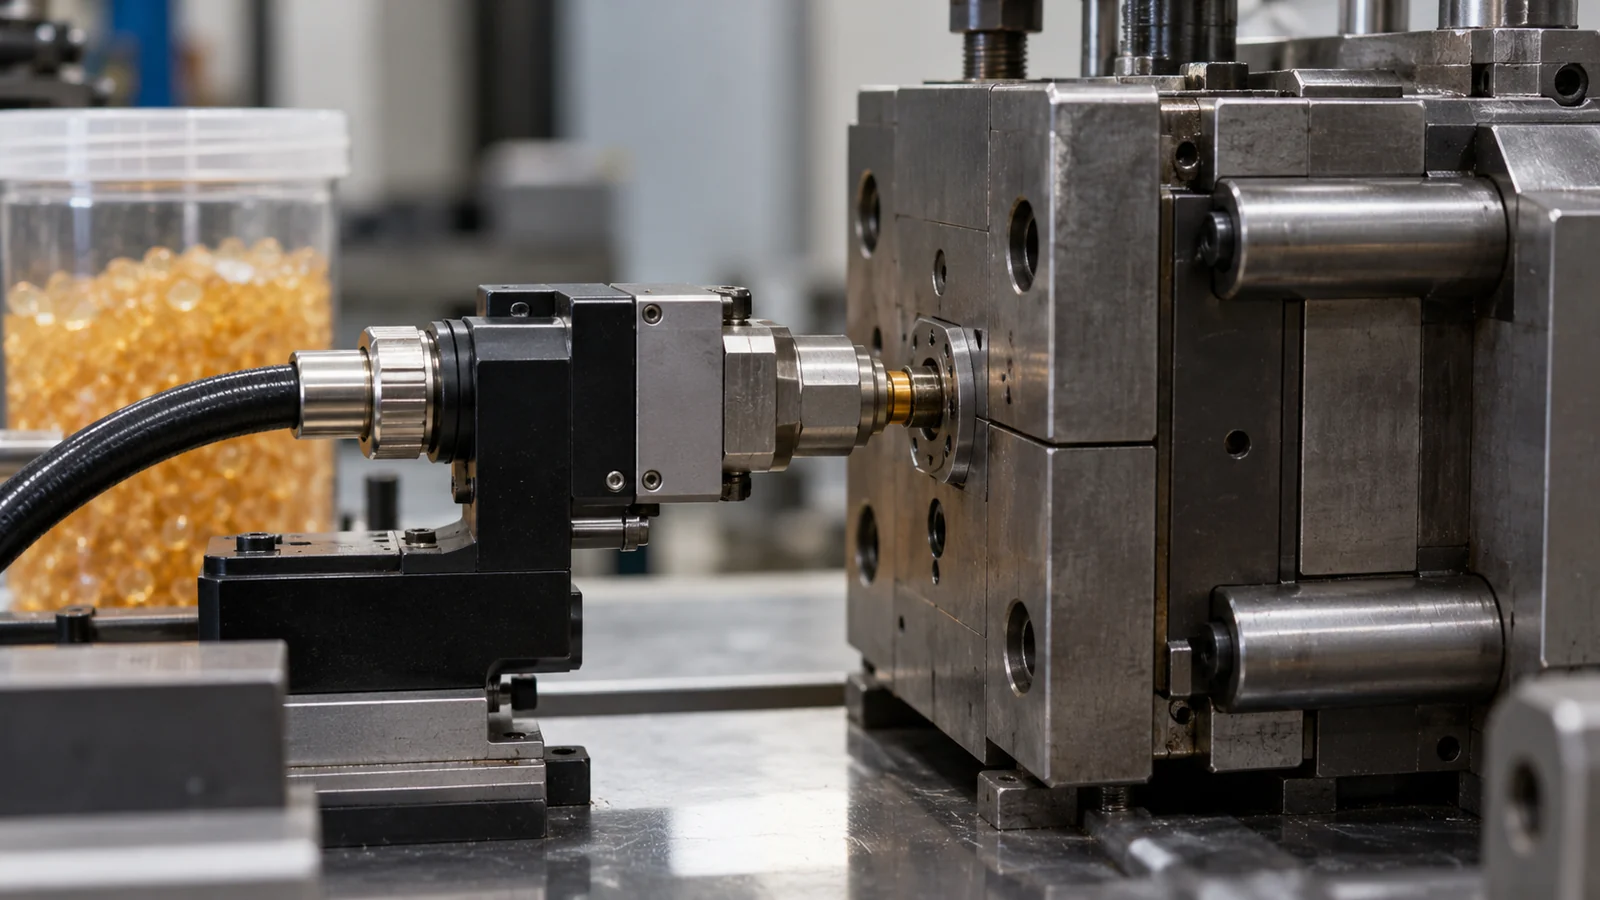
Температура и вязкость материала влияют на течение, но результирующее заполнение также зависит от давления или усилия впрыска, скорости потока, геометрии полости, литника, вентиляции и положения сборки. Температура формы и время охлаждения или выдержки влияют на то, как материал затвердевает и когда компонент можно извлечь. Эти переменные взаимодействуют; изменение одной может изменить покрытие, облой, смещение компонента или конечную границу раздела.
| Группа переменных | Что наблюдать |
|---|---|
| Подготовка материала | Марка, партия, хранение, кондиционирование и соблюдение инструкций поставщика по обращению |
| Подача материала | Фактическая температура и поведение потока, реакция на давление и последовательность заполнения |
| Оснастка и сборка | Литник, вентиляция, отсечка, фиксация, прокладка кабеля и любое смещение компонентов |
| Отверждение и извлечение | Стабильность покрытия, облой, коробление, состояние адгезии и безопасное извлечение из формы |
| Проверка | Размерные, визуальные, функциональные или экологические проверки, необходимые для изделия |
Используйте данные поставщика для точной марки материала. Не переносите настройки с другого полиамидного или полиолефинового горячего клея только потому, что семейство смол кажется похожим. Другая рецептура, оснастка или сборка могут потребовать другой валидированной настройки.
Постройте первый пробный запуск на основе документированных входных данных
Перед формованием зафиксируйте производителя и марку материала, партию, историю хранения или кондиционирования, ревизию сборки, ревизию оснастки, машину и текущие значения процесса. Убедитесь, что сборка загружается единообразно и что предназначенные запретные зоны свободны. Возьмите базовый образец и определите, что команда будет проверять.
Для деликатных компонентов определите допустимое перемещение или критерии повреждения до испытания. Для покрытия или адгезии определите метод контроля и условия испытания. Если критерий приемки неизмерим, команда не сможет надежно решить, помогло ли изменение одного параметра.
Корректируйте настройки, не скрывая причину
- Начинайте в пределах документированных рекомендаций поставщика по обработке и утвержденных пределов безопасности.
- Изменяйте одну переменную или одну запланированную группу за раз, отмечая причину и ожидаемую реакцию.
- Поддерживайте контролируемые материал, размещение сборки и состояние оснастки во время сравнения.
- Проверяйте покрытие, границу, облой, положение компонентов и соединение — а не только то, заполнилась ли полость.
- Повторяйте перспективные условия и подтверждайте, что они не создают новых дефектов на другом элементе или образце.
Если заполнение неполное, сначала проверьте путь потока, впуск, вентиляцию, состояние материала и расположение сборки; повышение давления без проверки пределов компонентов может вызвать повреждение или облой. Если появляется облой, проверьте отсекающие поверхности и вариацию сборки, прежде чем снижать все остальные настройки. Изменения параметров должны основываться на доказательствах, а не слепо компенсировать проблему конструкции.
Определите, как выглядит успешная настройка
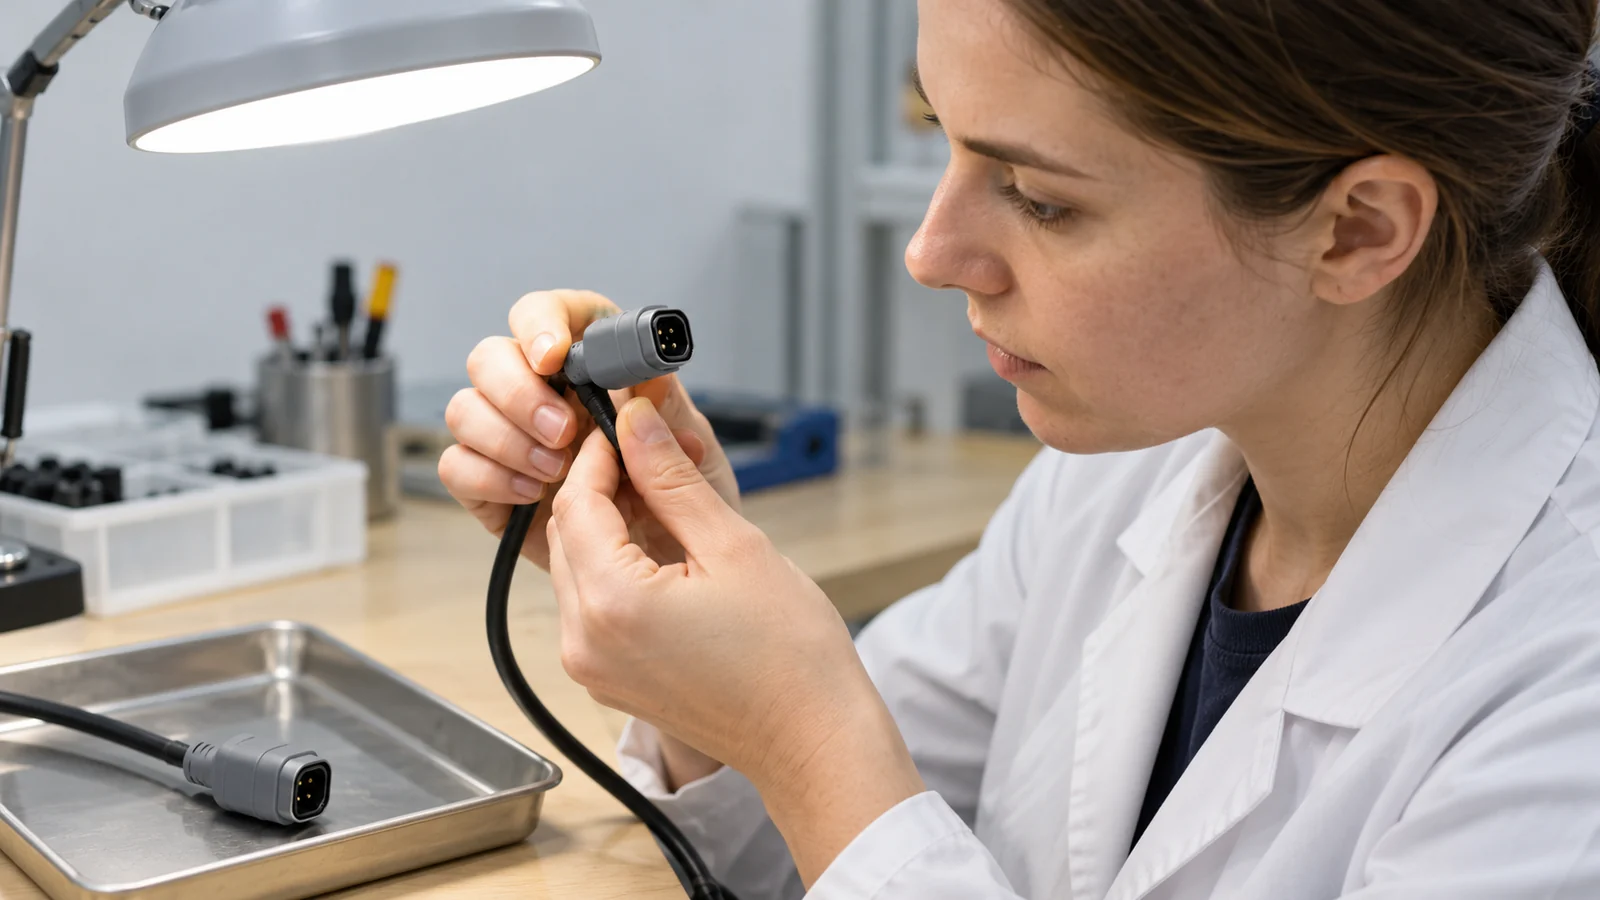
Производственная настройка не считается квалифицированной только потому, что одна деталь выглядит приемлемо. Определите требуемое покрытие и границу, убедитесь, что разъемы и провода остаются на месте, подтвердите адгезию или герметизацию, когда это применимо, и выполните все электрические, экологические или механические проверки, требуемые изделием. Храните образцы в привязке к записям об их материале, оснастке и процессе.
Записывайте валидированные настройки и условия, которые могут их изменить, включая партию материала, запуск, вариацию сборки или обслуживание оснастки. Установите ответные действия при дрейфе вместо того, чтобы полагаться на недокументированную “хорошую настройку оператора”. Обзор процесса см. в низконапорное литьё для защиты электроники.
Часто задаваемые вопросы
Каково правильное давление впрыска при литье под низким давлением?
Это зависит от конкретной марки, оснастки и сборки. Используйте актуальные рекомендации поставщика по переработке и проверяйте настройки с учётом ограничений компонентов и критериев приёмки деталей.
Следует ли повышать температуру, если материал не заполняет форму?
Не автоматически. Проверьте обращение с материалом, конструкцию литника и вентиляционных каналов, место сборки и инструкции поставщика. Изменение температуры может повлиять на адгезию, текучесть, облой или воздействие на компоненты.
Сколько параметров следует изменять за один опыт?
Изменяйте столько, сколько необходимо для ответа на чёткий вопрос исследования. Если несколько настроек меняются одновременно, становится труднее определить, что вызвало результат.