
I parametri di processo dello stampaggio a bassa pressione sono specifici per grado, stampo e assemblaggio. Le impostazioni devono riempire la cavità e proteggere l'elettronica producendo la copertura, il confine e il legame richiesti. Non esiste una ricetta universale di temperatura o pressione applicabile a ogni grado hot-melt e assemblaggio. Iniziare con le indicazioni di processo attuali del fornitore del materiale, quindi stabilire una finestra controllata utilizzando parti rappresentative e verifiche di accettazione definite.
Quali variabili contano insieme
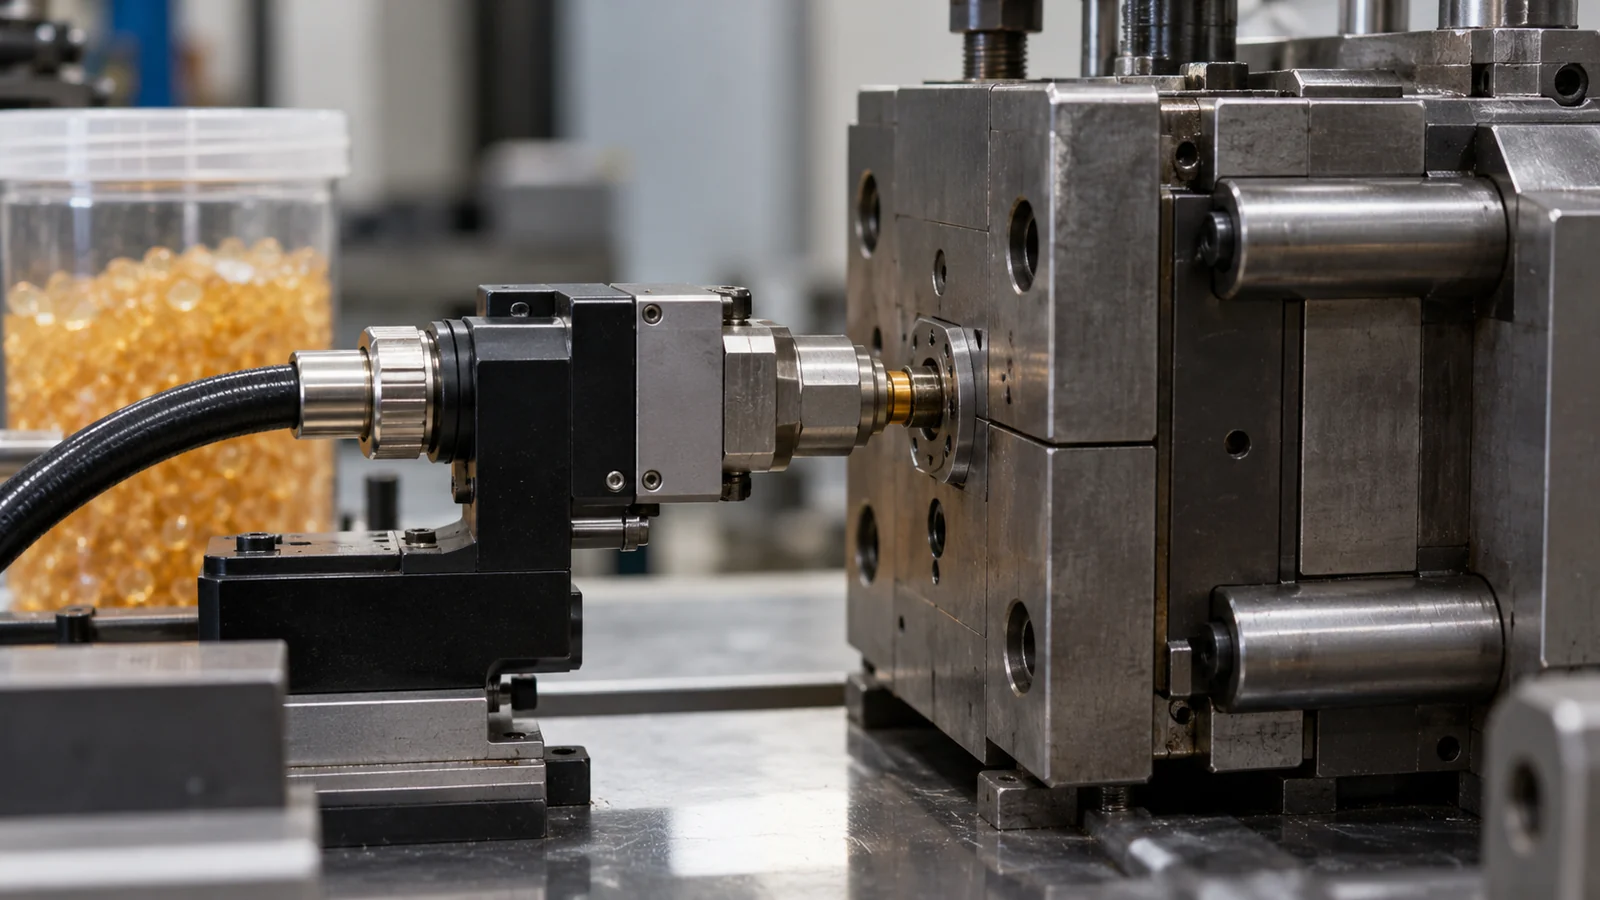
La temperatura e la viscosità del materiale influenzano il flusso, ma il riempimento risultante dipende anche dalla pressione o forza di iniezione, dalla portata, dalla geometria della cavità, dal gate, dallo sfiato e dalla posizione dell'assemblaggio. La temperatura dello stampo e il tempo di raffreddamento o mantenimento influenzano il modo in cui il materiale si solidifica e quando il componente può essere rimosso. Queste variabili interagiscono; modificarne una può alterare la copertura, la bava, il movimento dei componenti o l'interfaccia finale.
| Gruppo di variabili | Cosa osservare |
|---|---|
| Preparazione del materiale | Grado, lotto, stoccaggio, condizionamento e conformità alle istruzioni di manipolazione del fornitore |
| Erogazione del materiale | Temperatura effettiva e comportamento del flusso, risposta alla pressione e sequenza di riempimento |
| Stampo e assemblaggio | Gate, sfiato, shutoff, posizionamento, instradamento dei cavi e qualsiasi movimento dei componenti |
| Solidificazione e distacco | Stabilità della copertura, bave, distorsione, condizione di adesione e smodellamento sicuro |
| Verifica | Controlli dimensionali, visivi, funzionali o ambientali richiesti per il prodotto |
Utilizzare i dati del fornitore per la specifica esatta del grado di materiale. Non trasferire un'impostazione da un altro hot melt poliammidico o poliolefinico solo perché la famiglia di resine appare simile. Una formulazione, uno stampo o un assemblaggio diversi possono richiedere un'impostazione validata diversa.
Costruire la prima prova da input documentati
Prima dello stampaggio, registrare il produttore e il grado del materiale, il lotto, la storia di stoccaggio o condizionamento, la revisione dell'assemblaggio, la revisione dello stampo, la macchina e i valori di processo correnti. Confermare che l'assemblaggio sia caricato in modo coerente e che le aree di rispetto previste siano libere. Prelevare un campione di riferimento e definire cosa ispezionerà il team.
Per i componenti delicati, identificare i criteri di movimento o danneggiamento ammissibili prima della prova. Per la copertura o l'adesione, definire il metodo di ispezione e la condizione di prova. Se la regola di accettazione non è misurabile, il team non può decidere in modo affidabile se una modifica di un parametro è stata utile.
Regolare le impostazioni senza nascondere la causa
- Iniziare entro le indicazioni di processo documentate dal fornitore e i limiti di sicurezza approvati.
- Modificare una variabile o un gruppo pianificato alla volta, annotando il motivo e la risposta attesa.
- Mantenere controllati materiale, posizionamento dell'assemblaggio e condizione dello stampo durante il confronto.
- Ispezionare copertura, confine, bave, posizione dei componenti e legame, non solo se la cavità si è riempita.
- Ripetere le condizioni promettenti e confermare che non creino nuovi difetti su un'altra caratteristica o su un altro campione.
Se il riempimento è incompleto, esaminare prima il percorso di flusso, il punto di iniezione, lo sfiato, lo stato del materiale e la posizione dell'assemblaggio; aumentare la pressione senza verificare i limiti dei componenti può causare danni o bave. Se compaiono bave, ispezionare le chiusure e la variazione dell'assemblaggio prima di ridurre ogni altra impostazione. Le modifiche dei parametri devono rispondere all'evidenza anziché compensare ciecamente un problema di progettazione.
Definire come appare un'impostazione riuscita
Un'impostazione di produzione non è qualificata perché un pezzo sembra accettabile. Definire la copertura e il confine richiesti, verificare che connettori e fili rimangano in posizione, confermare l'adesione o la tenuta quando applicabile e completare i controlli elettrici, ambientali o meccanici richiesti dal prodotto. Mantenere i campioni collegati ai loro record di materiale, stampo e processo.
Registrare le impostazioni validate e le condizioni che potrebbero modificarle, inclusi lotto del materiale, avvio, variazione dell'assemblaggio o manutenzione dello stampo. Stabilire azioni di risposta alla deriva invece di affidarsi a un'impostazione dell'operatore “buona” non documentata. Per la panoramica del processo, vedere stampaggio a bassa pressione per la protezione dell'elettronica.
FAQ
Qual è la pressione di iniezione corretta per lo stampaggio a bassa pressione?
Dipende dalla specifica gamma, dallo stampo e dall'assemblaggio. Utilizzare le indicazioni di processo attuali del fornitore e validare le impostazioni rispetto ai limiti del componente e ai criteri di accettazione del pezzo.
La temperatura deve essere aumentata quando il materiale non riempie?
Non automaticamente. Verificare la movimentazione del materiale, la progettazione del punto di iniezione e delle prese d'aria, la posizione dell'assemblaggio e le istruzioni del fornitore. Una variazione di temperatura può influire sull'adesione, sul flusso, sulla bava o sull'esposizione del componente.
Quanti parametri dovrebbero essere modificati in una prova?
Modificare il minor numero possibile di parametri necessari allo studio per rispondere a una domanda chiara. Se più impostazioni vengono modificate contemporaneamente, diventa più difficile identificare la causa del risultato.