
I difetti dello stampaggio a bassa pressione sono più facili da diagnosticare quando il gruppo incapsulato viene ispezionato come un sistema di interfacce. Un'intercapedine, un bordo di sbavatura, un filo spostato, una copertura incompleta o un legame debole possono coinvolgere il flusso del materiale, l'aria intrappolata, la posizione del gruppo, le condizioni del substrato, la progettazione della chiusura o la movimentazione. Registrare dove si verifica il difetto e se si ripete sulla stessa caratteristica prima di modificare il materiale o le impostazioni di processo.
Classificare il guasto prima di regolare il processo
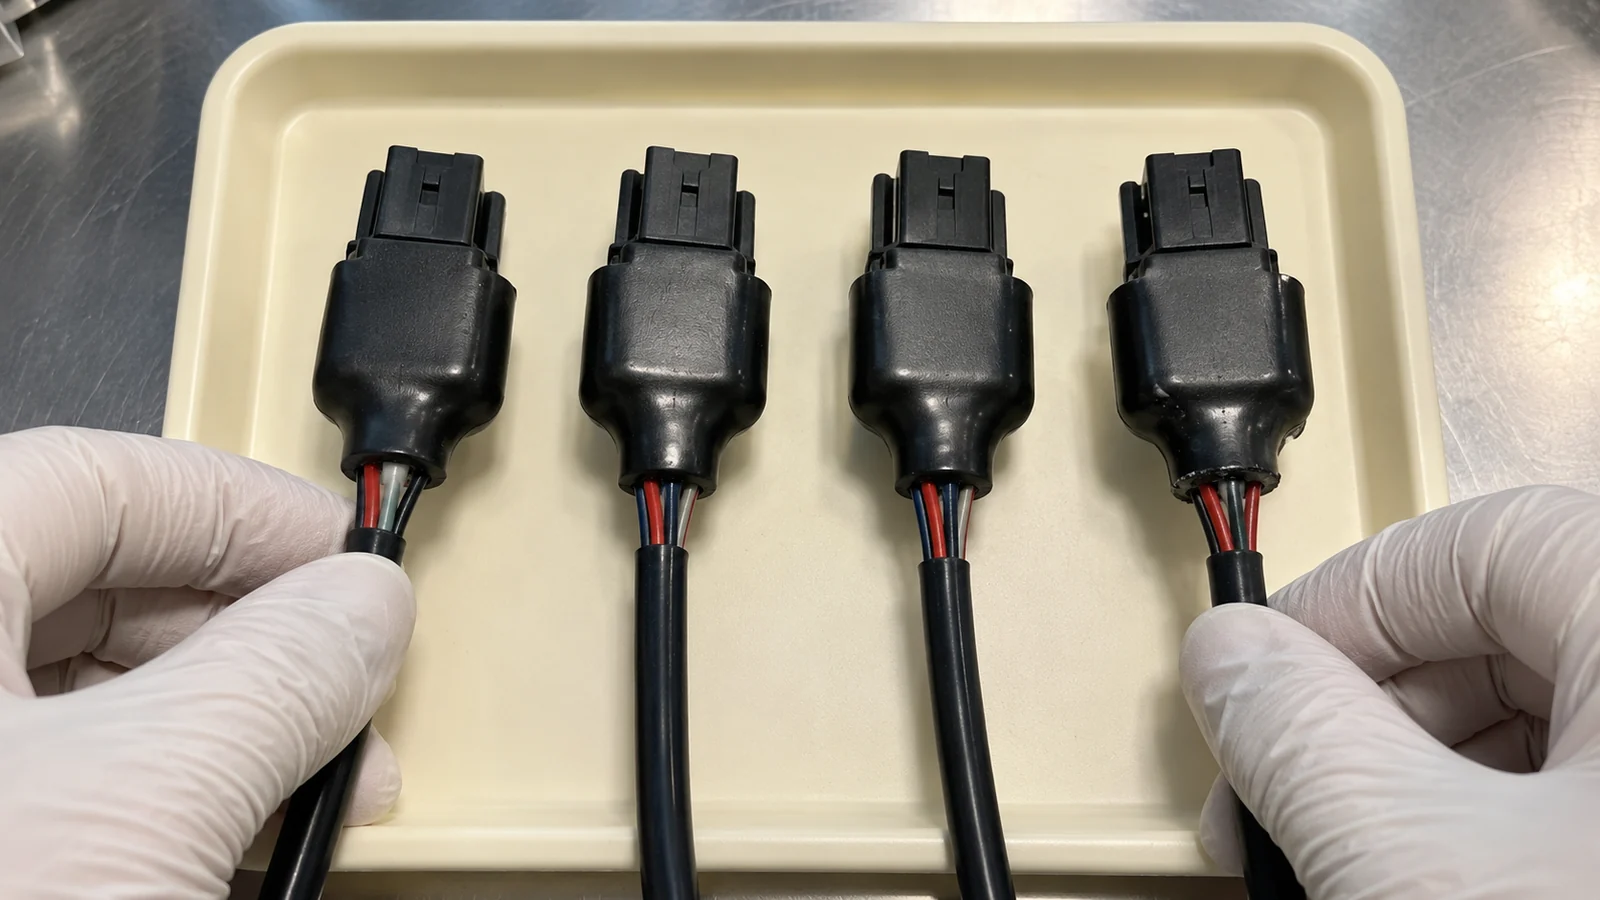
Per prima cosa identificare quale requisito è venuto meno: copertura, confine, adesione, posizione del componente, funzionalità elettrica o protezione ambientale. Fotografare e conservare un pezzo rappresentativo, annotare la revisione del gruppo e il lotto del materiale e contrassegnare la posizione del difetto. Lo stesso sintomo visivo può avere cause diverse a seconda che compaia all'uscita di un cavo, sulla faccia di un connettore, su una parete sottile o su un'interfaccia tra due substrati.
Confrontare il difetto tra i campioni. Un difetto ripetuto in una posizione dello stampo suggerisce una condizione locale della cavità o della posizione del gruppo; una variazione che interessa molti pezzi dopo un cambio di lotto di materiale, di setup o di movimentazione suggerisce una variabile più ampia. Questi sono indizi, non prove. Confermare con l'ispezione e i registri di processo.
Leggere i modelli di difetto comuni
| Problema osservato | Prime verifiche | Non dare per scontato |
|---|---|---|
| Incapsulamento incompleto o intercapedine visibile | Percorso di flusso, punto di iniezione, sfiato, posizione del gruppo e condizioni del materiale | Che una pressione più elevata sia sicura per l'elettronica. |
| Sbavatura o materiale su una superficie di rispetto | Accoppiamento della chiusura, posizione del cavo, linea di divisione e variazione del gruppo | Che la rifilatura sia una correzione permanente accettabile. |
| Spostamento del filo o del componente dopo lo stampaggio | Supporto dell'attrezzatura, direzione del flusso, ripetibilità del carico e gioco della cavità | Che lo stampaggio a bassa pressione elimini tutte le forze di assemblaggio. |
| Incollo o tenuta fallisce in esercizio | Identità del substrato, condizione della superficie, compatibilità della classe e validazione dell'esposizione | Che un incollaggio visivo su un campione dimostri l'adesione a lungo termine. |
| Vuoti o aria intrappolata | Sequenza di riempimento, percorso di sfiato, geometria di assemblaggio e comportamento del flusso del materiale | Che la colpa sia solo del materiale. |
Questa matrice è un supporto per la diagnosi. Confermare la causa sospetta con assemblaggi rappresentativi e i criteri di accettazione approvati; non utilizzare un singolo sintomo per giustificare una modifica dello stampo o del materiale.
Tracciare l'interfaccia in un ordine controllato
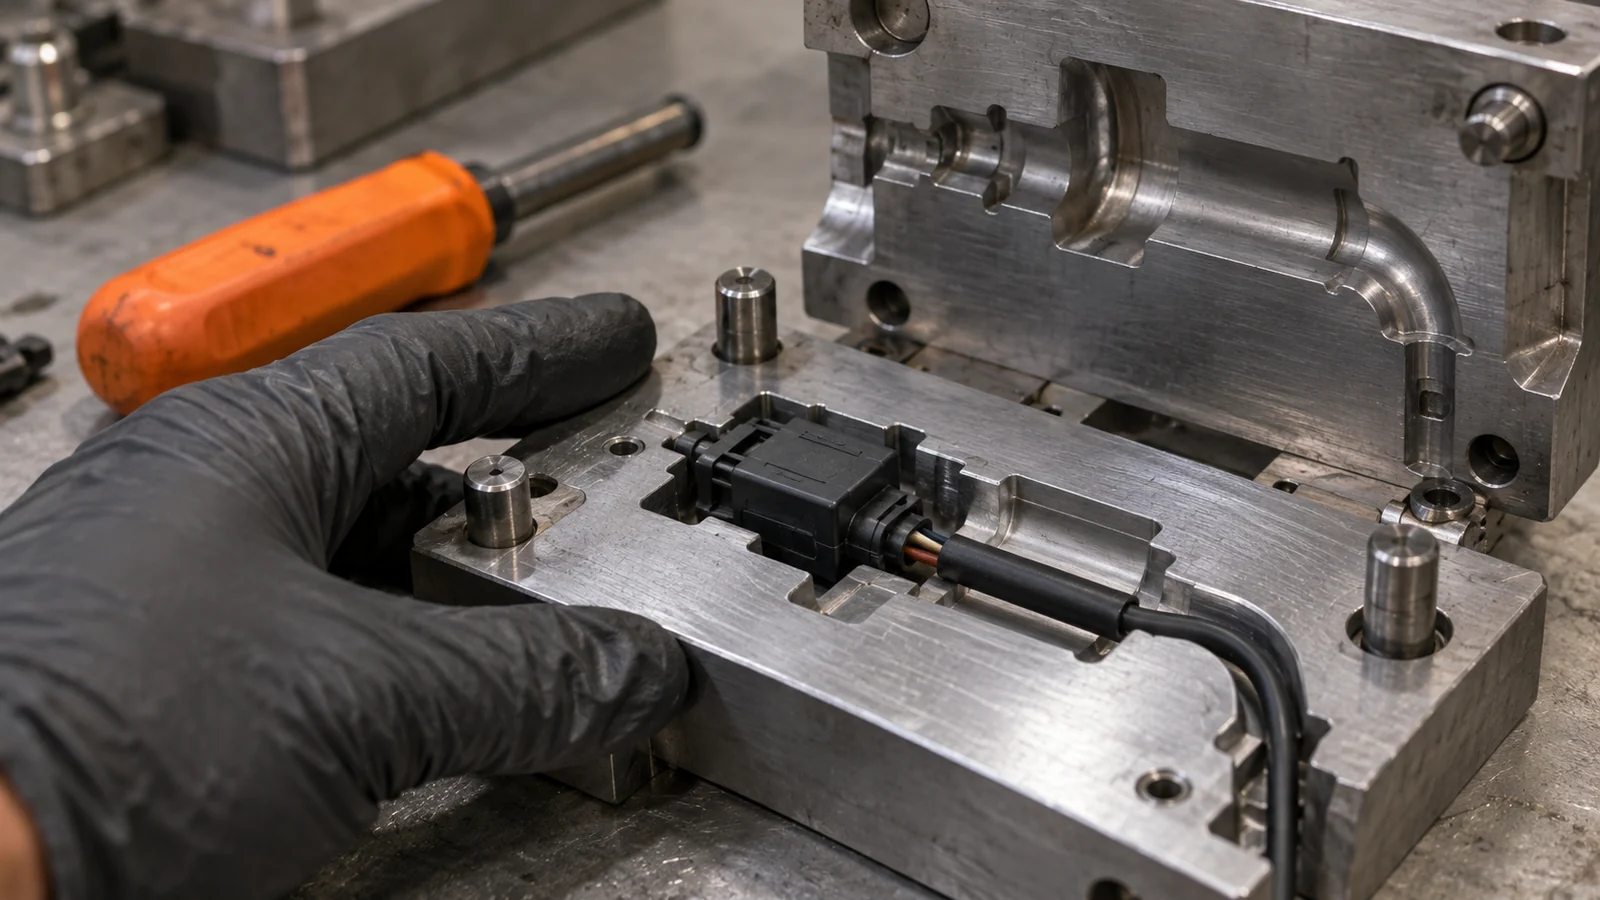
- Individuare: contrassegnare il difetto rispetto al punto di iniezione, allo sfiato, alla linea di divisione, all'uscita del cavo e al componente protetto.
- Confrontare: verificare più campioni e determinare se il problema segue una caratteristica del pezzo, la posizione della cavità, l'allestimento o il lotto di materiale.
- Verificare l'assemblaggio: confermare la revisione corretta, il posizionamento dei componenti, il percorso dei cavi, la pulizia e le condizioni della superficie.
- Ispezionare l'utensile: verificare chiusure, sfiati, punti di iniezione, elementi di posizionamento e qualsiasi usura o contaminazione in prossimità del guasto.
- Verificare i registri dei materiali e del processo: controllare la qualità, la movimentazione, l'avvio, le impostazioni e qualsiasi modifica recente rispetto alle indicazioni del fornitore.
- Modificare un solo fattore: provare una correzione controllata e ispezionare sia l'area interessata dal guasto sia gli elementi di rispetto (keep-out) vicini.
Per i guasti di adesione, testare la combinazione effettiva di substrati e le condizioni della superficie. Per un componente spostato, concentrarsi prima sul vincolo di assemblaggio e sulla ripetibilità del carico. Per la bava all'uscita di un cavo, confermare le dimensioni e la posizione del cavo nonché il design della chiusura. Questi controlli mirati sono più informativi rispetto alla modifica di più variabili contemporaneamente.
Proteggere il gruppo mentre si corregge la causa
Non aumentare la forza di stampaggio né utilizzare un metodo di pulizia più aggressivo finché il componente e le sue interfacce non sono stati valutati. Una modifica può danneggiare l'elettronica, esporre i conduttori o indebolire la tenuta anche se il difetto visibile migliora. Stabilire criteri per la rilavorazione, lo scarto e la rivalidazione in base ai requisiti del prodotto.
Dopo la correzione, verificare la copertura, il confine, la posizione dei componenti, l'adesione ove richiesta e le prestazioni funzionali. Eseguire qualsiasi controllo ambientale o elettrico definito per l'applicazione prima di chiudere il problema. Per la panoramica del processo, vedere stampaggio a bassa pressione per la protezione dell'elettronica; la diagnosi del difetto deve comunque essere legata all'esatto assemblaggio e materiale.
FAQ
È possibile correggere una copertura incompleta aumentando l'impostazione del processo?
Non senza verificare il percorso di flusso, lo sfiato, la posizione di assemblaggio, le condizioni del materiale e i limiti dei componenti. Un'impostazione più alta può creare nuovi danni o bave, quindi utilizzare una prova controllata e ispezionare l'assemblaggio completo.
Perché compare della bava attorno all'uscita di un cavo?
I possibili fattori includono la variazione di posizione o dimensione del cavo, l'accoppiamento della chiusura, le condizioni della linea di divisione e il carico di assemblaggio. Confrontare il cavo effettivo e le condizioni dell'utensile prima di scegliere una correzione.
L'incapsulamento visibile dimostra che l'elettronica è protetta?
No. La copertura è solo un criterio. L'adesione, le prestazioni funzionali e qualsiasi prova ambientale richiesta devono essere definiti e verificati per l'applicazione.