
Os defeitos de moldagem de baixa pressão são mais fáceis de diagnosticar quando o conjunto encapsulado é inspecionado como um sistema de interface. Uma falha, borda de rebarba, fio deslocado, cobertura incompleta ou ligação fraca pode envolver fluxo de material, ar preso, localização do conjunto, condição do substrato, design de corte ou manuseio. Registre onde o defeito ocorre e se ele se repete na mesma característica antes de alterar o material ou as configurações do processo.
Classifique a falha antes de ajustar o processo
Primeiro identifique qual requisito falhou: cobertura, limite, adesão, posição do componente, função elétrica ou proteção ambiental. Fotografe e retenha uma peça representativa, anote a revisão do conjunto e o lote do material, e marque a localização do defeito. O mesmo sintoma visual pode ter causas diferentes dependendo se aparece em uma saída de cabo, uma face de conector, uma parede fina ou uma interface entre dois substratos.
Compare o defeito entre amostras. Um defeito repetido em um local da ferramenta sugere uma condição local de cavidade ou de posição do conjunto; uma mudança que afeta muitas peças após uma mudança de lote de material, configuração ou manuseio sugere uma variável mais ampla. Estas são pistas, não provas. Confirme com inspeção e registros de processo.
Leia os padrões de defeitos comuns
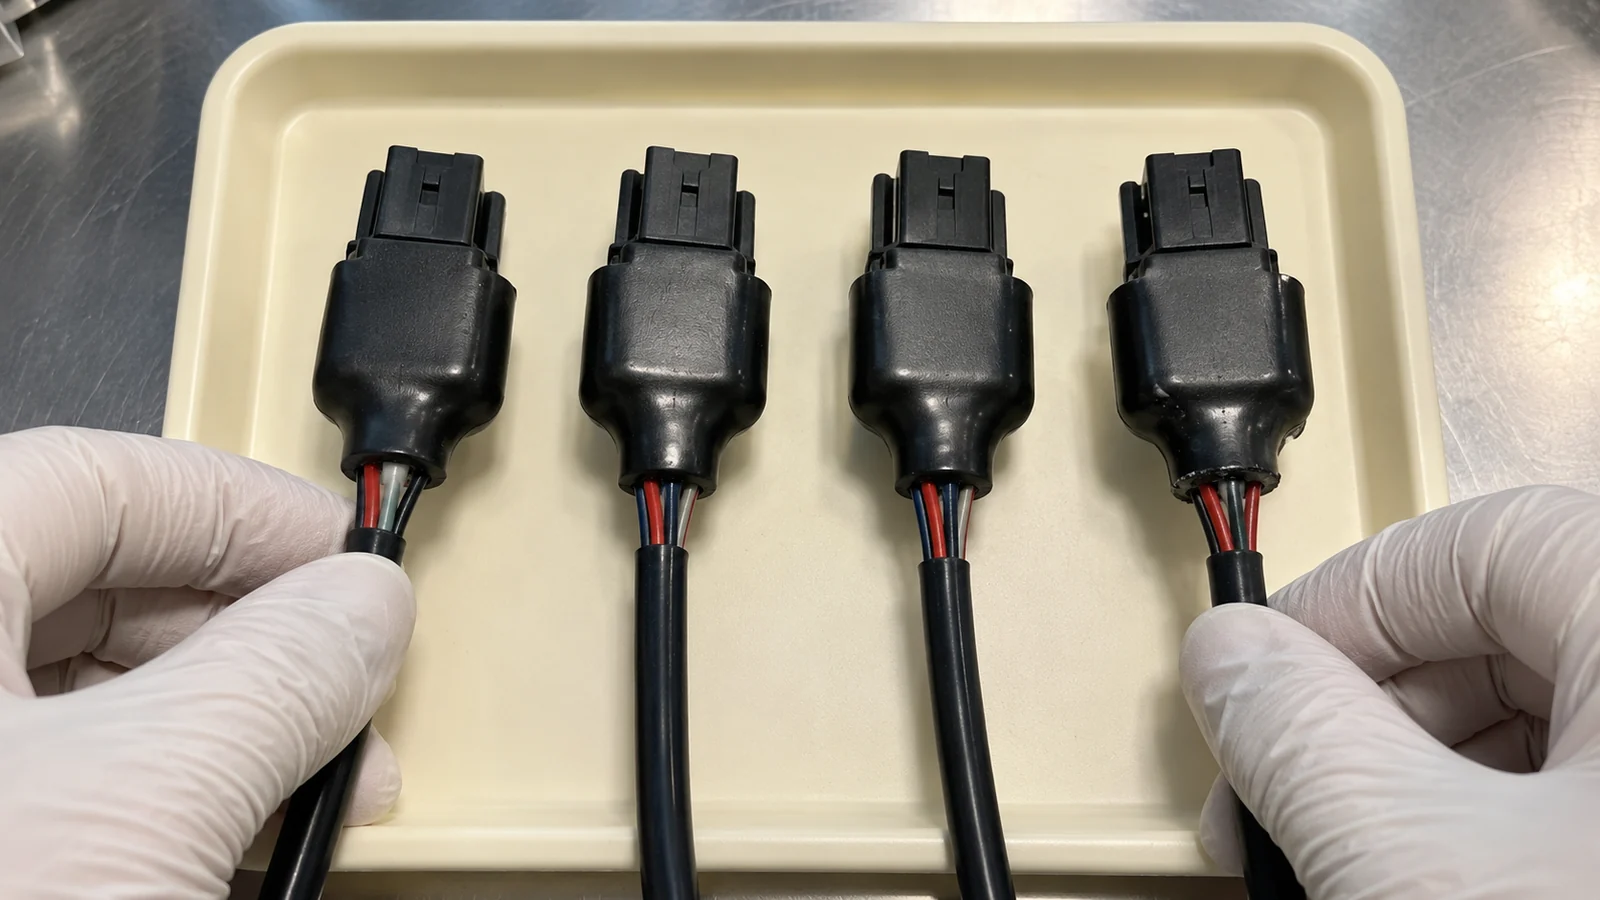
| Problema observado | Verificações iniciais | Não presuma |
|---|---|---|
| Encapsulamento incompleto ou uma falha visível | Caminho de fluxo, gate, ventilação, posição do conjunto e condição do material | Que pressão mais alta é segura para a eletrônica. |
| Rebarba ou material em uma superfície de exclusão | Ajuste de corte, localização do cabo, linha de partição e variação do conjunto | Esse aparo é uma correção permanente aceitável. |
| Deslocamentos de fios ou componentes após a moldagem | Suporte do dispositivo, direção do fluxo, repetibilidade do carregamento e folga da cavidade | Que a moldagem de baixa pressão elimina todas as forças de montagem. |
| Falha da ligação ou do vedante em serviço | Identidade do substrato, condição da superfície, compatibilidade de grau e exposição à validação | Que uma ligação visual numa amostra prova a adesão a longo prazo. |
| Vazios ou ar retido | Sequência de enchimento, caminho de ventilação, geometria da montagem e comportamento do fluxo do material | Que o material por si só é o culpado. |
Esta matriz é um auxiliar de triagem. Confirme a causa suspeita com montagens representativas e os critérios de aceitação aprovados; não use um único sintoma para justificar uma alteração de ferramenta ou material.
Rastreie a interface em uma ordem controlada
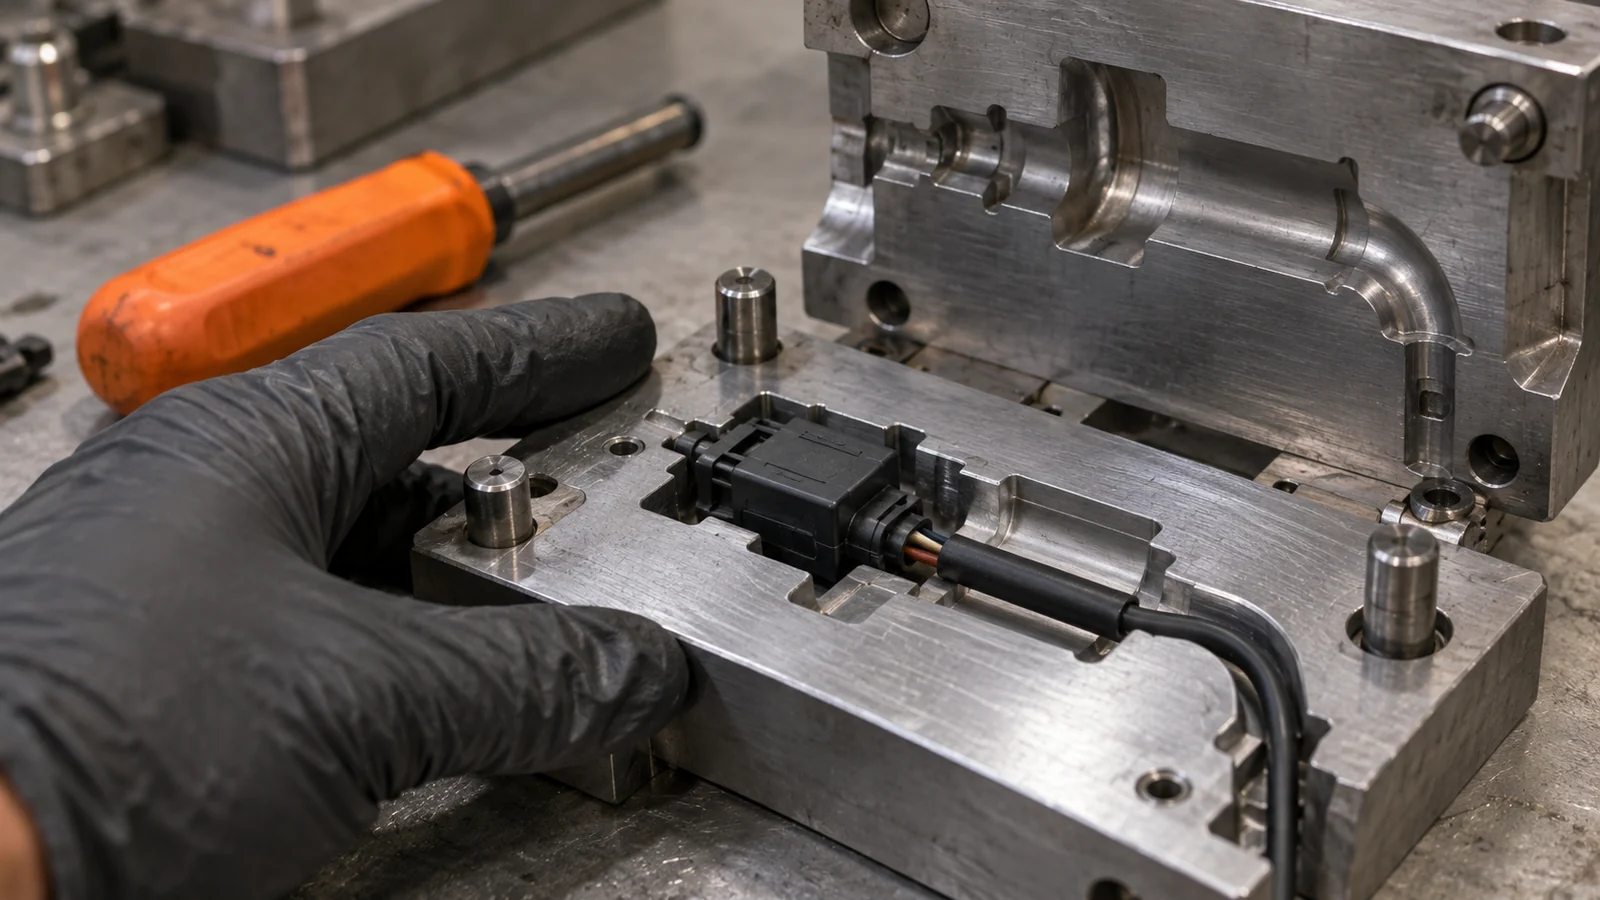
- Localizar: marque o defeito em relação ao ponto de injeção, à ventilação, à linha de separação, à saída do cabo e ao componente protegido.
- Comparar: verifique várias amostras e determine se o problema segue uma característica da peça, a localização da cavidade, a configuração ou o lote de material.
- Verifique a montagem: confirme a revisão correta, o posicionamento dos componentes, o encaminhamento dos cabos, a limpeza e a condição da superfície.
- Inspecione a ferramenta: revise os shutoffs, respiros, gates, elementos de localização e qualquer desgaste ou contaminação próxima à falha.
- Verifique os registros de material e processo: confirme a classe, o manuseio, a partida, as configurações e quaisquer alterações recentes em relação às orientações do fornecedor.
- Altere um fator: teste uma correção controlada e inspecione tanto a área com falha quanto os recursos de keep-out próximos.
Para falhas de adesão, teste a combinação real de substratos e a condição da superfície. Para um componente deslocado, concentre-se primeiro na restrição da montagem e na repetibilidade do carregamento. Para rebarba na saída de um cabo, confirme as dimensões e a localização do cabo, bem como o projeto do shutoff. Essas verificações direcionadas são mais informativas do que alterar várias variáveis ao mesmo tempo.
Proteja o conjunto enquanto corrige a causa
Não aumente a força de moldagem nem use um método de limpeza mais agressivo até que o componente e suas interfaces tenham sido avaliados. Uma alteração pode danificar a eletrônica, expor condutores ou enfraquecer a vedação, mesmo que o defeito visível melhore. Estabeleça critérios para retrabalho, sucata e revalidação com base nos requisitos do produto.
Após a correção, verifique a cobertura, o limite, a posição do componente, a adesão quando necessário e o desempenho funcional. Execute quaisquer verificações ambientais ou elétricas definidas para a aplicação antes de encerrar o problema. Para a visão geral do processo, consulte moldagem de baixa pressão para proteção de eletrônicos; o diagnóstico do defeito ainda deve estar vinculado à montagem e ao material exatos.
FAQ
A cobertura incompleta pode ser corrigida aumentando a configuração do processo?
Não sem verificar o caminho de fluxo, o respiro, a posição da montagem, a condição do material e os limites do componente. Uma configuração mais alta pode criar novos danos ou rebarbas, portanto, faça um teste controlado e inspecione a montagem completa.
Por que aparece rebarba ao redor da saída de um cabo?
Possíveis contribuintes incluem variação na localização ou no tamanho do cabo, ajuste do shutoff, condição da linha de separação e carga de montagem. Compare o cabo real e a condição da ferramenta antes de selecionar uma correção.
O encapsulamento visível prova que a eletrônica está protegida?
Não. A cobertura é apenas um critério. A adesão, o desempenho funcional e quaisquer testes ambientais exigidos devem ser definidos e verificados para a aplicação.