
Los defectos del moldeo a baja presión son más fáciles de diagnosticar cuando el conjunto encapsulado se inspecciona como un sistema de interfaces. Un hueco, un borde de rebaba, un cable desplazado, una cobertura incompleta o una unión débil pueden involucrar el flujo del material, el aire atrapado, la ubicación del conjunto, la condición del sustrato, el diseño del cierre o la manipulación. Registre dónde ocurre el defecto y si se repite en la misma característica antes de cambiar el material o los ajustes del proceso.
Clasifique la falla antes de ajustar el proceso
Primero identifique qué requisito falló: cobertura, límite, adhesión, posición del componente, función eléctrica o protección ambiental. Fotografíe y conserve una pieza representativa, anote la revisión del conjunto y el lote de material, y marque la ubicación del defecto. El mismo síntoma visual puede tener causas diferentes según aparezca en una salida de cable, una cara de conector, una pared delgada o una interfaz entre dos sustratos.
Compare el defecto entre muestras. Un defecto repetido en una ubicación de la herramienta sugiere una condición local de cavidad o de posición del conjunto; un cambio que afecta a muchas piezas tras un cambio de lote de material, de configuración o de manipulación sugiere una variable más amplia. Estas son pistas, no pruebas. Confirme con la inspección y los registros del proceso.
Lea los patrones de defectos comunes
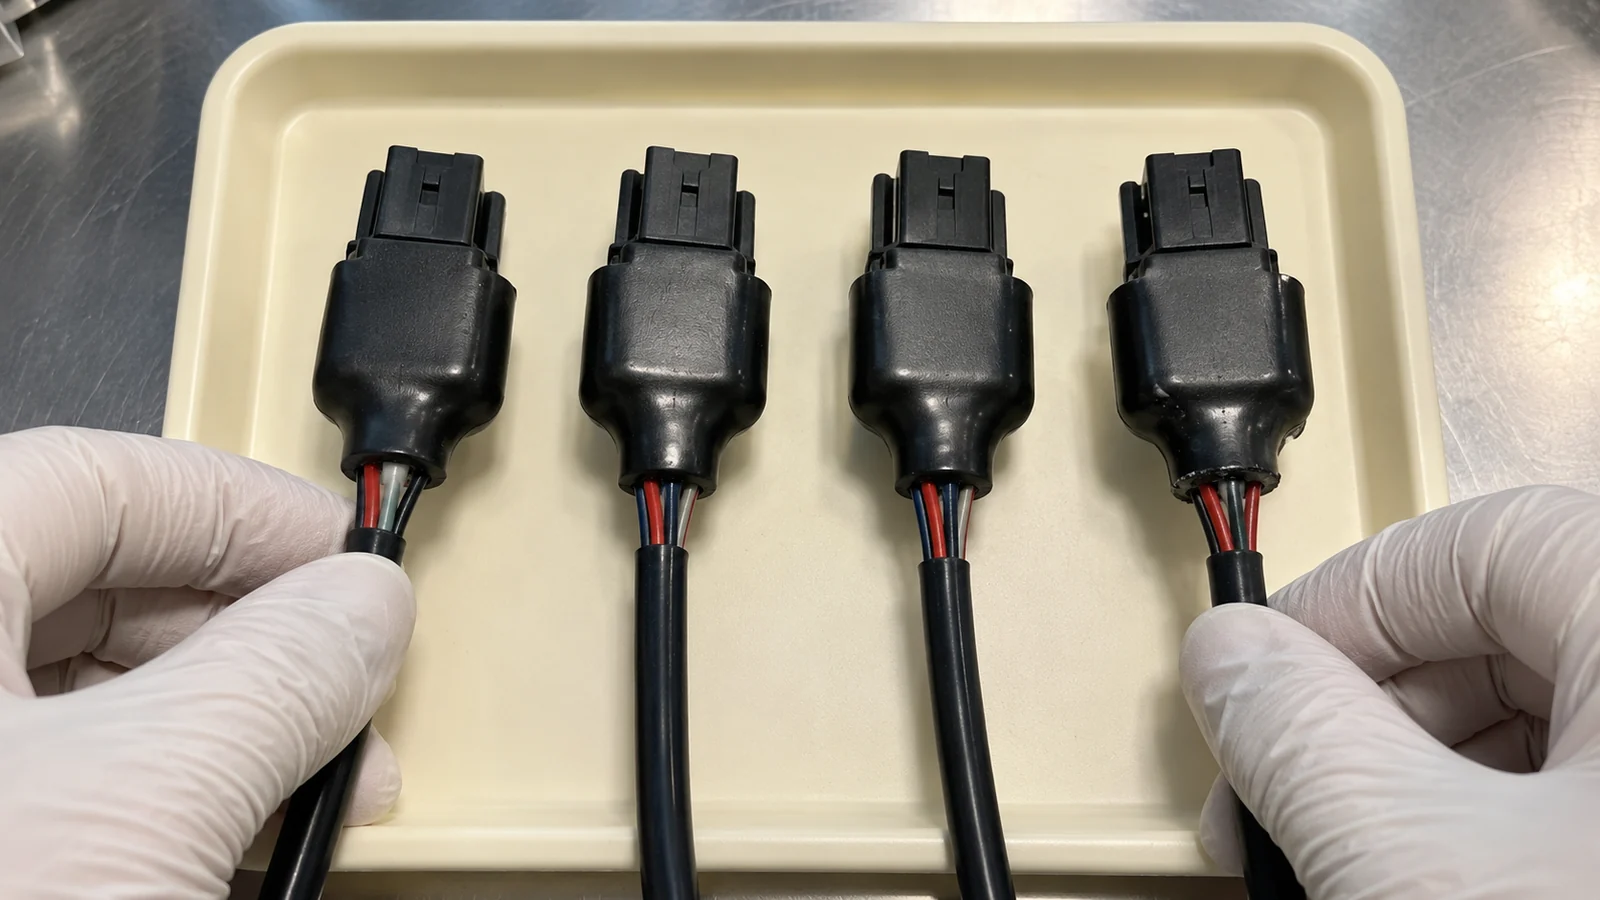
| Problema observado | Comprobaciones iniciales | No asuma |
|---|---|---|
| Encapsulación incompleta o un hueco visible | Trayectoria de flujo, entrada, ventilación, posición del conjunto y condición del material | Que una presión mayor es segura para la electrónica. |
| Rebaba o material sobre una superficie de exclusión | Ajuste del cierre, ubicación del cable, línea de partición y variación del conjunto | Que el recorte es una corrección permanente aceptable. |
| Desplazamiento del cable o del componente después del moldeo | Soporte del utillaje, dirección del flujo, repetibilidad de la carga y holgura de la cavidad | Que el moldeo a baja presión elimina todas las fuerzas de ensamblaje. |
| Fallo de la unión o del sellado en servicio | Identidad del sustrato, condición de la superficie, compatibilidad de grado y exposición a la validación | Que una unión visual en una muestra demuestra la adhesión a largo plazo. |
| Vacíos o aire atrapado | Secuencia de llenado, trayectoria de venteo, geometría del ensamblaje y comportamiento del flujo del material | Que la culpa es únicamente del material. |
Esta matriz es una ayuda para el triaje. Confirme la causa sospechada con ensamblajes representativos y los criterios de aceptación aprobados; no utilice un solo síntoma para justificar un cambio de utillaje o de material.
Rastree la interfaz en un orden controlado
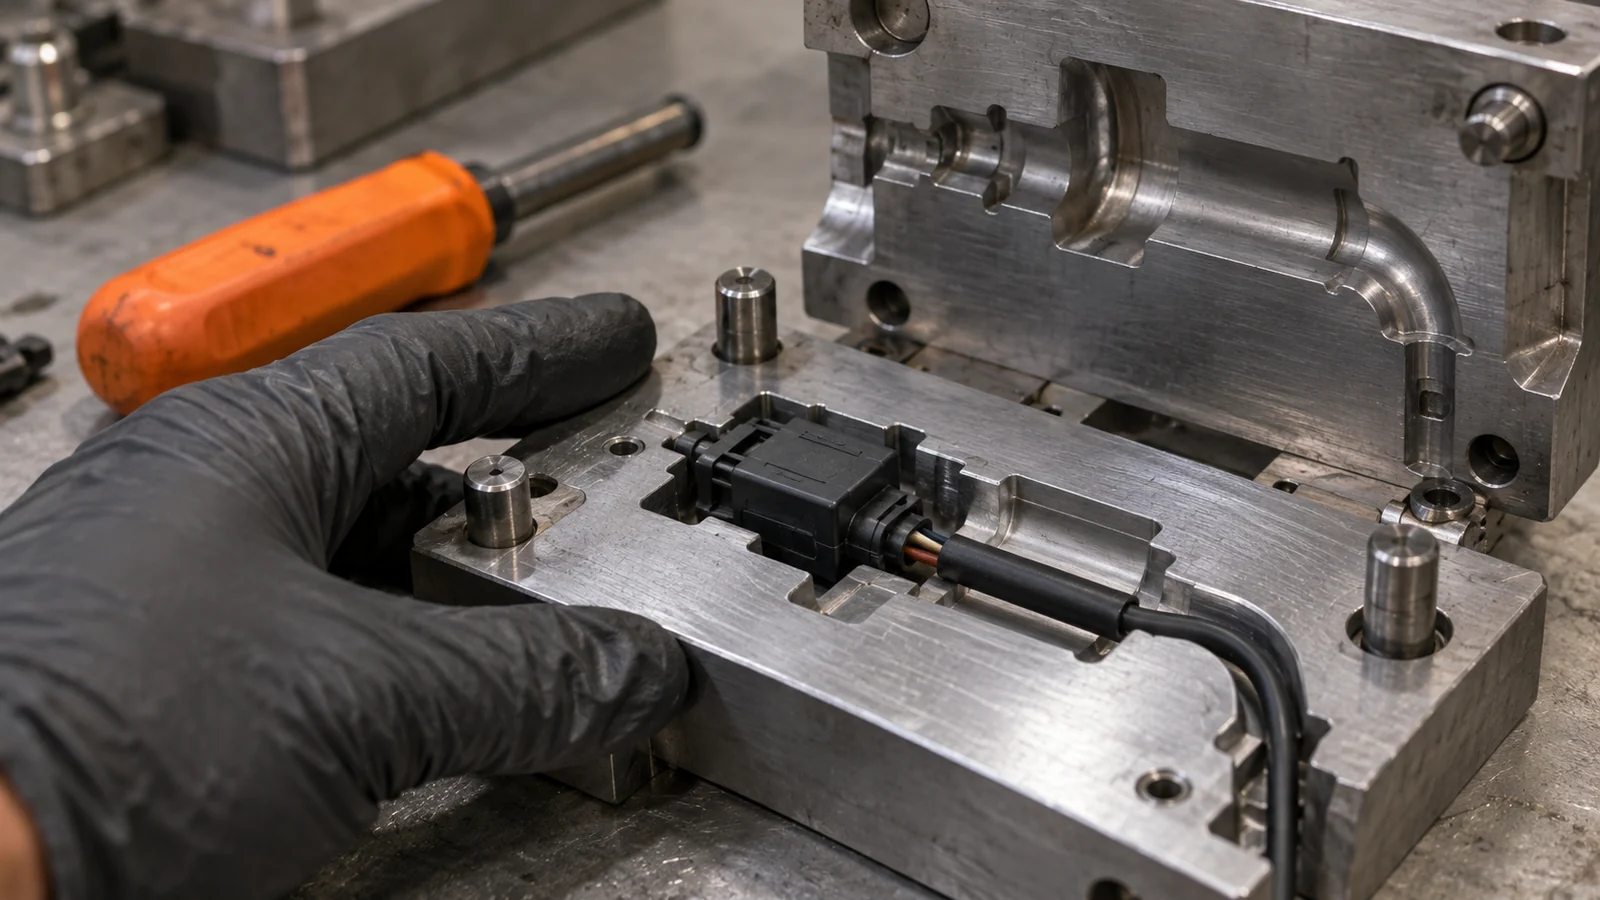
- Localizar: marque el defecto en relación con la entrada, el venteo, la línea de partición, la salida del cable y el componente protegido.
- Comparar: revise varias muestras y determine si el problema sigue a una característica de la pieza, a la ubicación de la cavidad, a la configuración o a un lote de material.
- Verificar el ensamblaje: confirme la revisión correcta, la colocación de los componentes, el tendido de cables, la limpieza y el estado de la superficie.
- Inspeccione la herramienta: revise los cierres, respiraderos, compuertas, elementos de posicionamiento y cualquier desgaste o contaminación cerca de la falla.
- Verifique los registros de material y proceso: confirme la calidad, el manejo, el arranque, los ajustes y cualquier cambio reciente según las indicaciones del proveedor.
- Cambie un solo factor: pruebe una corrección controlada e inspeccione tanto el área fallida como los elementos de exclusión cercanos.
Para fallas de adhesión, pruebe la combinación real de sustratos y el estado de la superficie. Para un componente desplazado, concéntrese primero en la sujeción del ensamble y la repetibilidad de la carga. Para rebaba en la salida de un cable, confirme las dimensiones y la ubicación del cable, así como el diseño del cierre. Estas verificaciones específicas son más informativas que cambiar varias variables a la vez.
Proteja el conjunto mientras corrige la causa
No aumente la fuerza de moldeo ni utilice un método de limpieza más agresivo hasta que se hayan evaluado el componente y sus interfaces. Un cambio puede dañar la electrónica, exponer conductores o debilitar el sello incluso si el defecto visible mejora. Establezca criterios para el retrabajo, el desecho y la revalidación según los requisitos del producto.
Después de la corrección, verifique la cobertura, el límite, la posición del componente, la adhesión cuando se requiera y el desempeño funcional. Realice las verificaciones ambientales o eléctricas definidas para la aplicación antes de cerrar el problema. Para la descripción general del proceso, consulte moldeo a baja presión para la protección de electrónica; el diagnóstico del defecto debe seguir vinculado al ensamble y al material exactos.
Preguntas frecuentes
¿Se puede corregir la cobertura incompleta aumentando el ajuste del proceso?
No sin verificar la trayectoria de flujo, el venteo, la posición del ensamble, la condición del material y los límites del componente. Un ajuste mayor puede crear nuevos daños o rebaba, así que realice una prueba controlada e inspeccione el ensamble completo.
¿Por qué aparece rebaba alrededor de la salida de un cable?
Los posibles contribuyentes incluyen la variación en la ubicación o el tamaño del cable, el ajuste del cierre, la condición de la línea de partición y la carga del ensamble. Compare el cable real y la condición de la herramienta antes de seleccionar una corrección.
¿La encapsulación visible demuestra que la electrónica está protegida?
No. La cobertura es solo un criterio. La adhesión, el rendimiento funcional y cualquier prueba ambiental requerida deben definirse y verificarse para la aplicación.