
Düşük basınçlı kalıplama proses parametreleri, malzeme sınıfına, kalıba ve montaja özgüdür. Ayarlar, boşluğu doldurmalı ve gerekli kaplama, sınır ve bağlanmayı sağlarken elektroniği korumalıdır. Her sıcak eriyik sınıfı ve montaj için geçerli evrensel bir sıcaklık veya basınç reçetesi yoktur. Malzeme tedarikçisinin güncel işleme kılavuzuyla başlayın, ardından temsili parçalar ve tanımlanmış kabul kontrolleri kullanarak kontrollü bir çalışma aralığı oluşturun.
Hangi değişkenler birlikte önem taşır
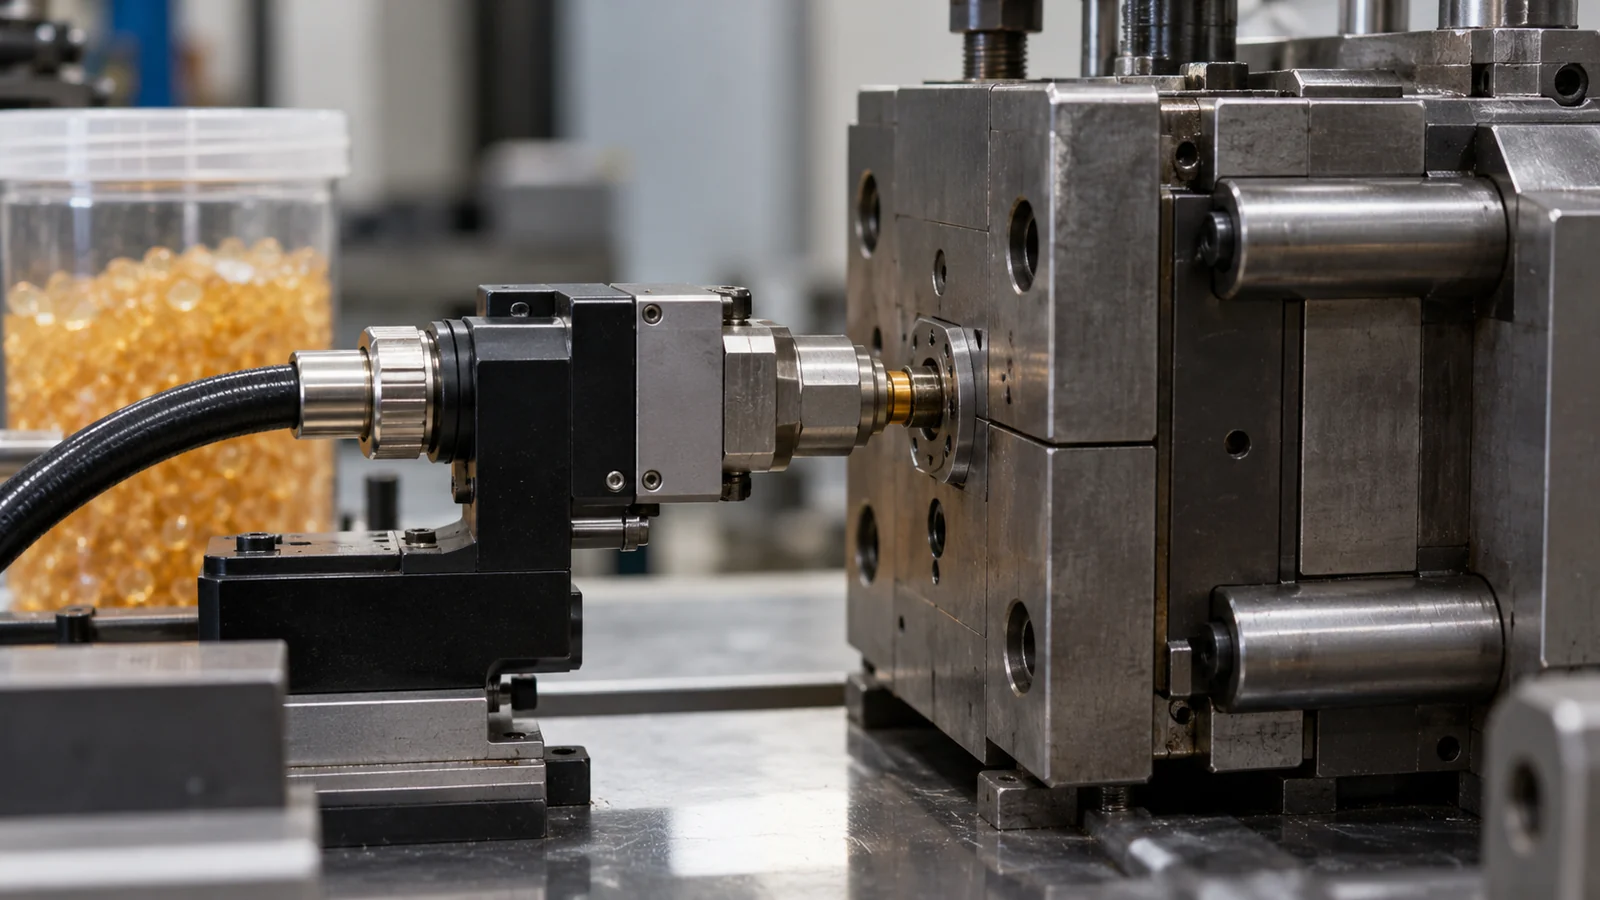
Malzeme sıcaklığı ve viskozite akışı etkiler, ancak ortaya çıkan dolum aynı zamanda enjeksiyon basıncına veya kuvvetine, akış hızına, boşluk geometrisine, girişe, havalandırmaya ve montaj konumuna bağlıdır. Kalıp sıcaklığı ile soğuma veya tutma süresi, malzemenin nasıl katılaştığını ve bileşenin ne zaman çıkarılabileceğini etkiler. Bu değişkenler birbiriyle etkileşir; birini değiştirmek kaplamayı, çapağı, bileşen hareketini veya nihai arayüzü değiştirebilir.
| Değişken grubu | Neler gözlemlenmeli |
|---|---|
| Malzeme hazırlığı | Sınıf, parti, depolama, koşullandırma ve tedarikçi kullanım talimatlarına uyum |
| Malzeme besleme | Gerçek sıcaklık ve akış davranışı, basınç tepkisi ve dolum sırası |
| Kalıp ve montaj | Giriş, havalandırma, kapatma, konumlandırma, kablo yönlendirmesi ve her türlü bileşen hareketi |
| Katılaşma ve kalıptan çıkarma | Kaplama stabilitesi, çapak, distorsiyon, yapışma durumu ve güvenli kalıptan çıkarma |
| Doğrulama | Ürün için gerekli boyutsal, görsel, işlevsel veya çevresel kontroller |
Tam malzeme sınıfı için tedarikçinin verilerini kullanın. Reçine ailesi benzer göründüğü için bir ayarı başka bir poliamid veya poliolefin sıcak eriyikten aktarmayın. Farklı bir formülasyon, takım veya montaj farklı bir doğrulanmış kurulum gerektirebilir.
İlk denemeyi belgelenmiş girdilerden oluşturun
Kalıplamadan önce malzeme üreticisini ve sınıfını, lotu, depolama veya koşullandırma geçmişini, montaj revizyonunu, takım revizyonunu, makineyi ve mevcut proses değerlerini kaydedin. Montajın tutarlı şekilde yüklendiğini ve amaçlanan kaçınma bölgelerinin açık olduğunu doğrulayın. Bir başlangıç numunesi alın ve ekibin neleri inceleyeceğini tanımlayın.
Hassas bileşenler için denemeden önce izin verilen hareket veya hasar kriterlerini belirleyin. Kaplama veya yapışma için inceleme yöntemini ve test koşulunu tanımlayın. Kabul kuralı ölçülebilir değilse ekip, bir parametre değişikliğinin yardımcı olup olmadığına güvenilir şekilde karar veremez.
Nedeni gizlemeden ayarları değiştirin
- Tedarikçinin belgelenmiş proses kılavuzu ve onaylı güvenlik limitleri dahilinde başlayın.
- Her seferinde bir değişkeni veya bir planlı grubu değiştirin; nedenini ve beklenen tepkiyi not edin.
- Karşılaştırma sırasında malzeme, montaj yerleşimi ve takım durumunu kontrollü tutun.
- Yalnızca boşluğun dolup dolmadığını değil; kaplamayı, sınırı, çapağı, bileşen konumunu ve bağı inceleyin.
- Umut verici koşulları tekrarlayın ve bunların başka bir özellik veya numune üzerinde yeni kusurlar oluşturmadığını doğrulayın.
Dolgu tamamlanmamışsa önce akış yolunu, girişi, havalandırmayı, malzeme durumunu ve montaj konumunu inceleyin; bileşen limitlerini kontrol etmeden basıncı artırmak hasar veya çapak oluşturabilir. Çapak görülürse diğer tüm ayarları düşürmeden önce kapatma yüzeylerini ve montaj varyasyonunu inceleyin. Parametre değişiklikleri, bir tasarım sorununu körü körüne telafi etmek yerine kanıtlara yönelik olmalıdır.
Başarılı bir ayarın neye benzediğini tanımlayın
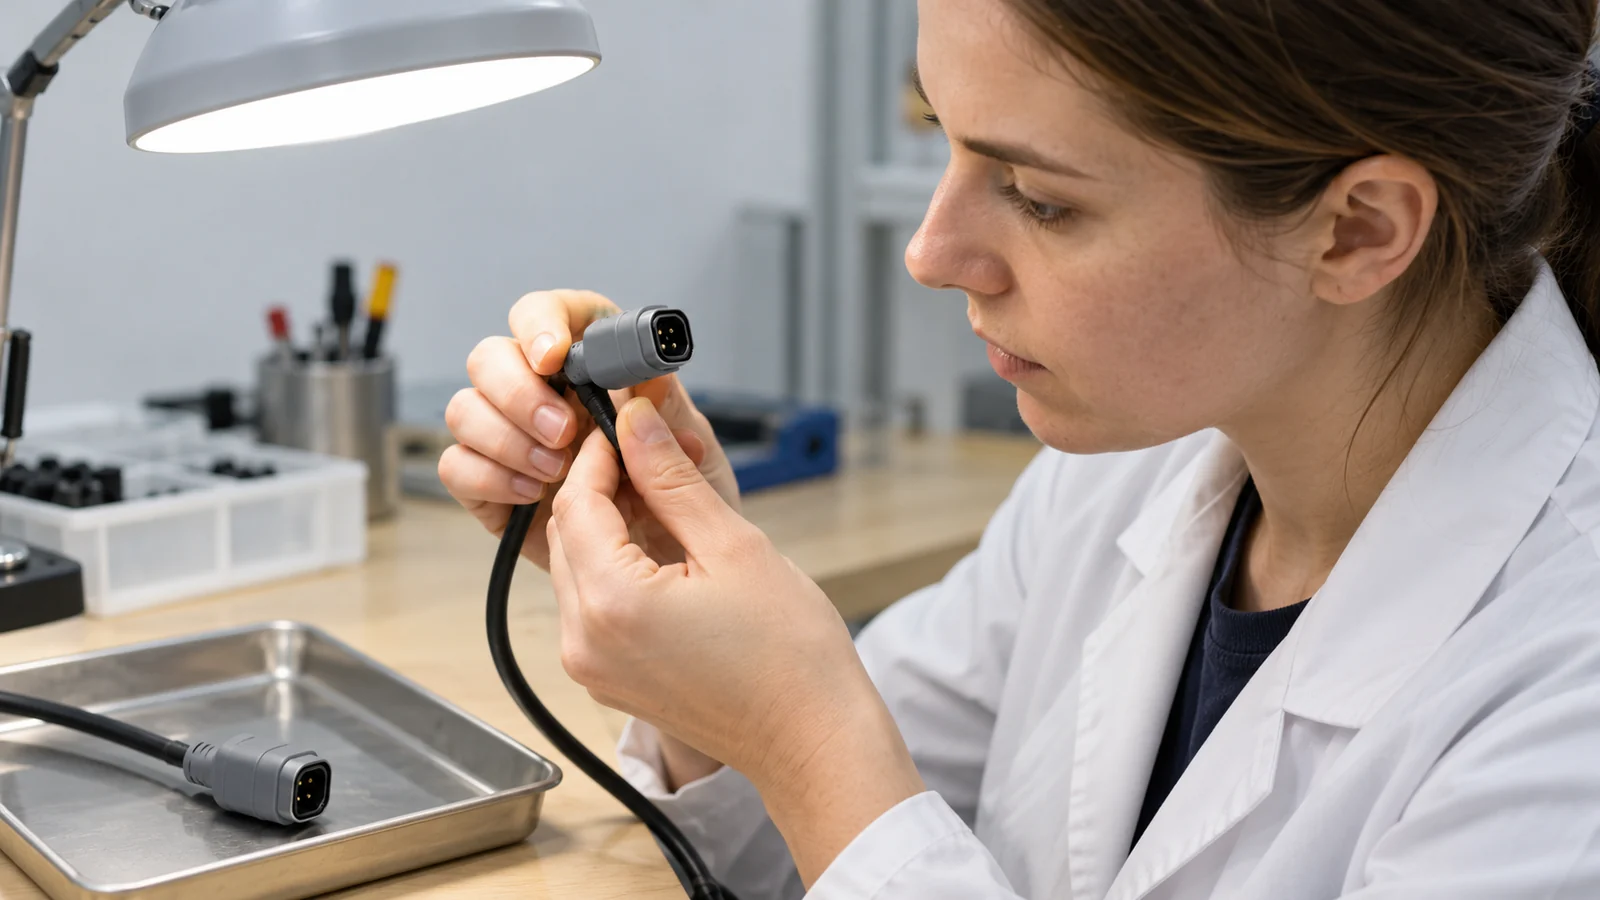
Bir üretim ayarı, bir parça kabul edilebilir göründüğü için nitelendirilmiş sayılmaz. Gerekli kaplamayı ve sınırı tanımlayın, konektörlerin ve kabloların konumunda kaldığını doğrulayın, uygun olduğunda yapışma veya sızdırmazlığı teyit edin ve ürünün gerektirdiği elektriksel, çevresel veya mekanik kontrolleri tamamlayın. Numuneleri malzeme, takım ve proses kayıtlarıyla ilişkilendirilmiş halde tutun.
Doğrulanmış ayarları ve bunları değiştirebilecek koşulları (malzeme lotu, başlatma, montaj varyasyonu veya takım bakımı dahil) kaydedin. Belgesiz bir “iyi operatör ayarına” güvenmek yerine sapma için müdahale eylemleri oluşturun. Proses genel görünümü için bkz. elektronik koruma için düşük basınçlı kalıplama.
SSS
Düşük basınçlı kalıplama için doğru enjeksiyon basıncı nedir?
Bu, tam malzeme sınıfına, kalıba ve montaja bağlıdır. Tedarikçinin güncel işleme kılavuzunu kullanın ve ayarları bileşen sınırlarına ve parça kabul kriterlerine göre doğrulayın.
Malzeme dolmadığında sıcaklık artırılmalı mı?
Otomatik olarak değil. Malzeme kullanımını, yolluk ve havalandırma tasarımını, montaj konumunu ve tedarikçinin talimatlarını kontrol edin. Sıcaklık değişikliği yapışmayı, akışı, çapaklanmayı veya bileşen maruziyetini etkileyebilir.
Tek bir denemede kaç parametre değiştirilmelidir?
Çalışmanın net bir soruyu yanıtlamak için ihtiyaç duyduğu kadar az sayıda değişiklik yapın. Birden fazla ayar birlikte değişirse, sonuca neyin yol açtığını belirlemek zorlaşır.