
Los parámetros del proceso de moldeo a baja presión son específicos del grado, la herramienta y el ensamblaje. Los ajustes deben llenar la cavidad y proteger la electrónica mientras producen la cobertura, el límite y la unión requeridos. No existe una receta universal de temperatura o presión que se aplique a cada grado de hot-melt y ensamblaje. Comience con la guía de procesamiento actual del proveedor de material y luego establezca una ventana controlada usando piezas representativas y verificaciones de aceptación definidas.
Qué variables importan en conjunto
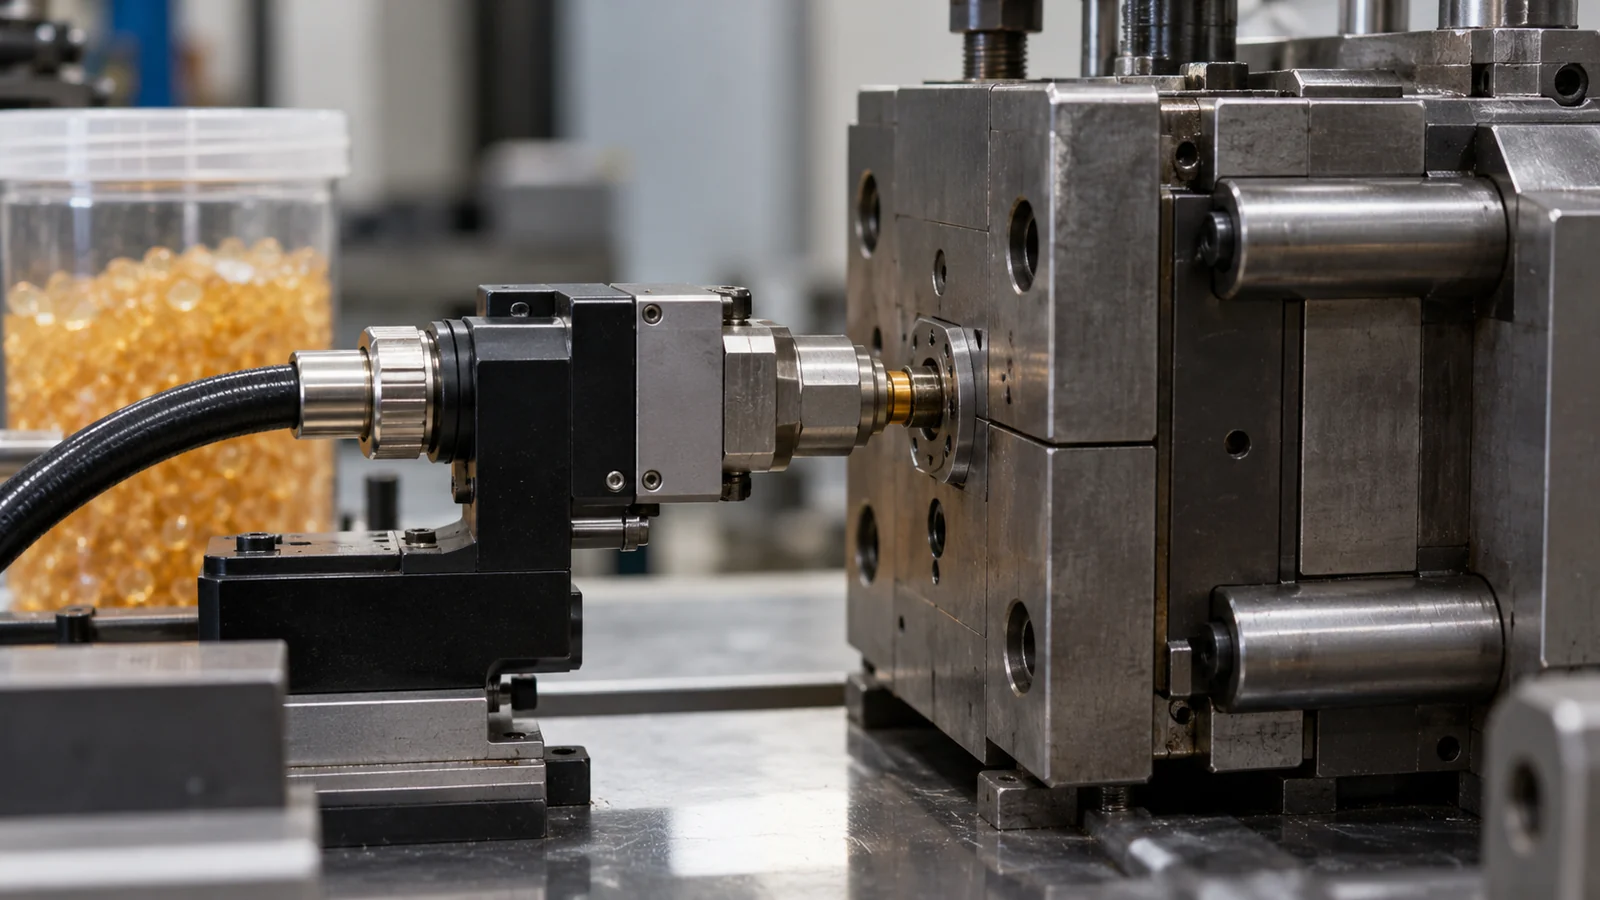
La temperatura y la viscosidad del material influyen en el flujo, pero el llenado resultante también depende de la presión o fuerza de inyección, el caudal, la geometría de la cavidad, la compuerta, el venteo y la posición del ensamblaje. La temperatura del molde y el tiempo de enfriamiento o mantenimiento afectan cómo se solidifica el material y cuándo se puede retirar el componente. Estas variables interactúan; cambiar una puede alterar la cobertura, la rebaba, el movimiento del componente o la interfaz final.
| Grupo de variables | Qué observar |
|---|---|
| Preparación del material | Grado, lote, almacenamiento, acondicionamiento y cumplimiento de las instrucciones de manejo del proveedor |
| Suministro de material | Temperatura real y comportamiento del flujo, respuesta a la presión y secuencia de llenado |
| Herramienta y ensamblaje | Compuerta, venteo, cierre, localización, ruteo de cables y cualquier movimiento del componente |
| Solidificación y desmoldeo | Estabilidad de la cobertura, rebaba, distorsión, condición de adherencia y desmoldeo seguro |
| Verificación | Comprobaciones dimensionales, visuales, funcionales o ambientales requeridas para el producto |
Utilice los datos del proveedor para el grado exacto del material. No transfiera una configuración de otro hot melt de poliamida o poliolefina solo porque la familia de resinas parezca similar. Una formulación, herramienta o ensamblaje diferente puede requerir una configuración validada distinta.
Construya la primera prueba a partir de entradas documentadas
Antes del moldeo, registre el fabricante y grado del material, el lote, el historial de almacenamiento o acondicionamiento, la revisión del ensamblaje, la revisión de la herramienta, la máquina y los valores actuales del proceso. Confirme que el ensamblaje se carga de forma consistente y que las zonas de exclusión previstas están despejadas. Tome una muestra de referencia y defina qué inspeccionará el equipo.
Para componentes delicados, identifique el movimiento o los criterios de daño admisibles antes de la prueba. Para la cobertura o la adherencia, defina el método de inspección y la condición de prueba. Si la regla de aceptación no es medible, el equipo no puede decidir de forma fiable si un cambio de parámetro ayudó.
Ajuste los parámetros sin ocultar la causa
- Comience dentro de la guía de procesamiento documentada por el proveedor y los límites de seguridad aprobados.
- Cambie una variable o un grupo planificado a la vez, anotando el motivo y la respuesta esperada.
- Mantenga controlados el material, la colocación del ensamblaje y la condición de la herramienta durante la comparación.
- Inspeccione la cobertura, el límite, la rebaba, la posición del componente y la unión, no solo si la cavidad se llenó.
- Repita las condiciones prometedoras y confirme que no generan nuevos defectos en otra característica o muestra.
Si el llenado es incompleto, examine primero la trayectoria de flujo, la entrada, el venteo, el estado del material y la ubicación del ensamblaje; aumentar la presión sin verificar los límites del componente puede causar daños o rebaba. Si aparece rebaba, inspeccione los cierres y la variación del ensamblaje antes de reducir todos los demás ajustes. Los cambios de parámetros deben responder a la evidencia en lugar de compensar a ciegas un problema de diseño.
Defina cómo se ve un ajuste exitoso
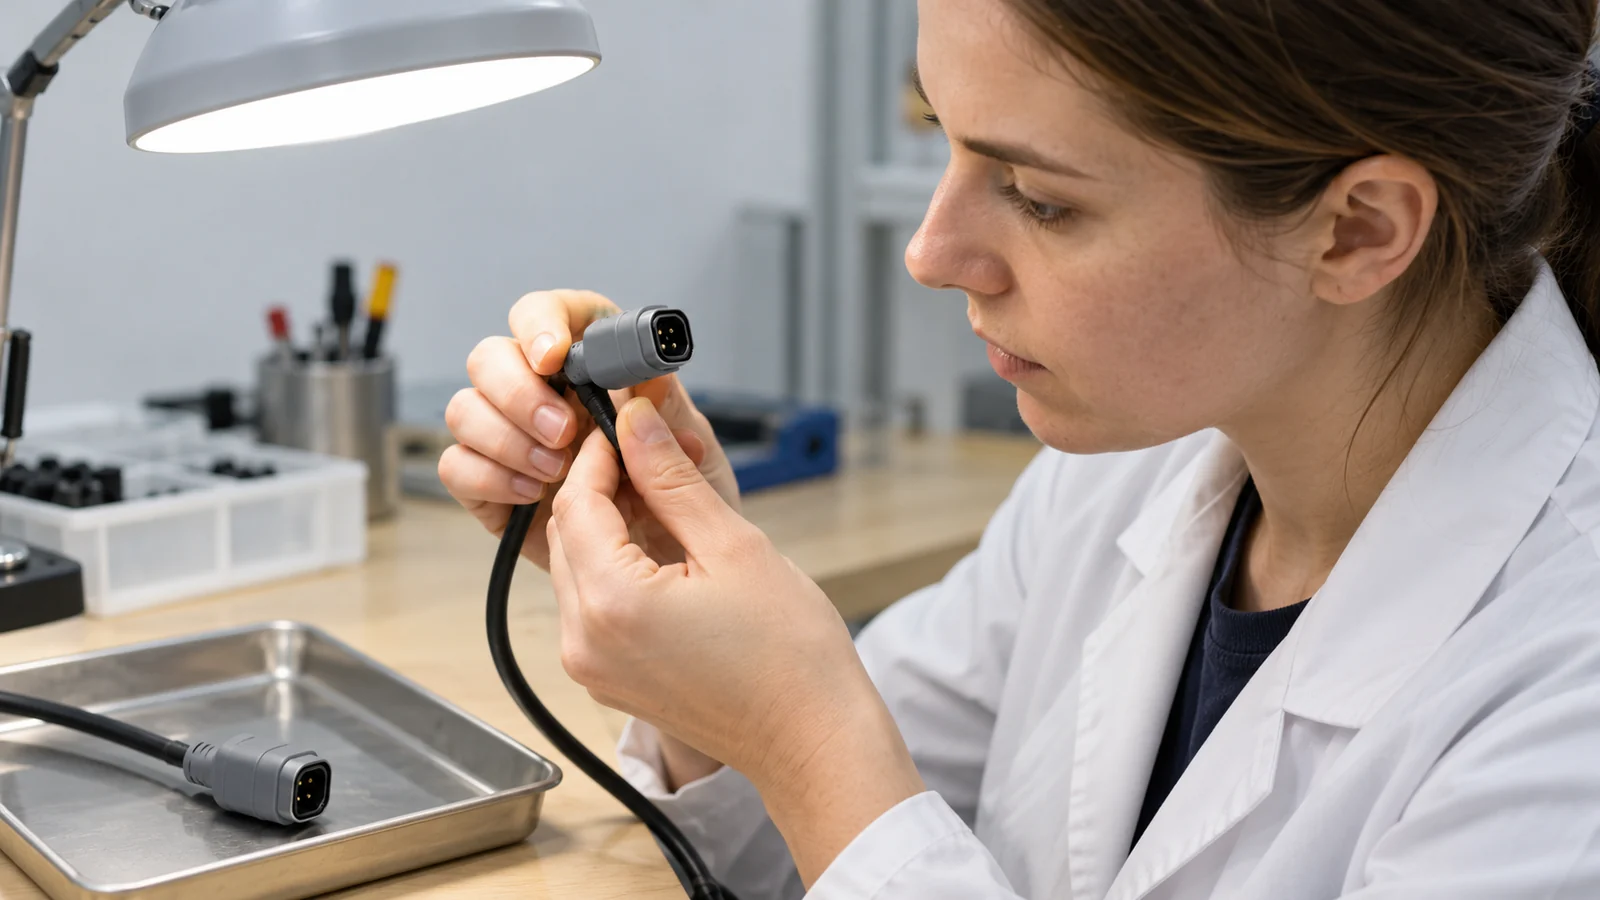
Una configuración de producción no está calificada porque una pieza parezca aceptable. Defina la cobertura y el límite requeridos, verifique que los conectores y cables permanezcan en posición, confirme la adherencia o el sellado cuando corresponda y complete las comprobaciones eléctricas, ambientales o mecánicas requeridas por el producto. Mantenga las muestras vinculadas a sus registros de material, herramienta y proceso.
Registre las configuraciones validadas y las condiciones que podrían cambiarlas, incluidos el lote de material, el arranque, la variación del ensamblaje o el mantenimiento de la herramienta. Establezca acciones de respuesta ante la deriva en lugar de depender de una “configuración de operador buena” no documentada. Para la descripción general del proceso, consulte moldeo a baja presión para la protección de electrónica.
Preguntas frecuentes
¿Cuál es la presión de inyección correcta para el moldeo a baja presión?
Depende del grado exacto, el molde y el ensamblaje. Utilice la guía de procesamiento actual del proveedor y valide los ajustes frente a los límites del componente y los criterios de aceptación de la pieza.
¿Debe aumentarse la temperatura cuando el material no rellena?
No de forma automática. Verifique el manejo del material, el diseño de la compuerta y los respiraderos, la ubicación del ensamblaje y las instrucciones del proveedor. Un cambio de temperatura puede afectar la adhesión, el flujo, la rebaba o la exposición del componente.
¿Cuántos parámetros deben cambiarse en una prueba?
Cambie tan pocos como necesite el estudio para responder a una pregunta clara. Si varios ajustes se modifican a la vez, resulta más difícil identificar qué causó el resultado.