
Die Prozessparameter des Niederdruck-Vergussefahrens sind spezifisch für Materialtyp, Werkzeug und Baugruppe. Die Einstellungen müssen die Kavität füllen und die Elektronik schützen und dabei die geforderte Abdeckung, Abgrenzung und Haftung erzeugen. Es gibt kein universelles Temperatur- oder Druckrezept, das für jeden Hotmelt-Typ und jede Baugruppe gilt. Beginnen Sie mit den aktuellen Verarbeitungsrichtlinien des Materiallieferanten und legen Sie dann ein kontrolliertes Fenster anhand repräsentativer Teile und definierter Abnahmeprüfungen fest.
Welche Variablen zusammenwirken
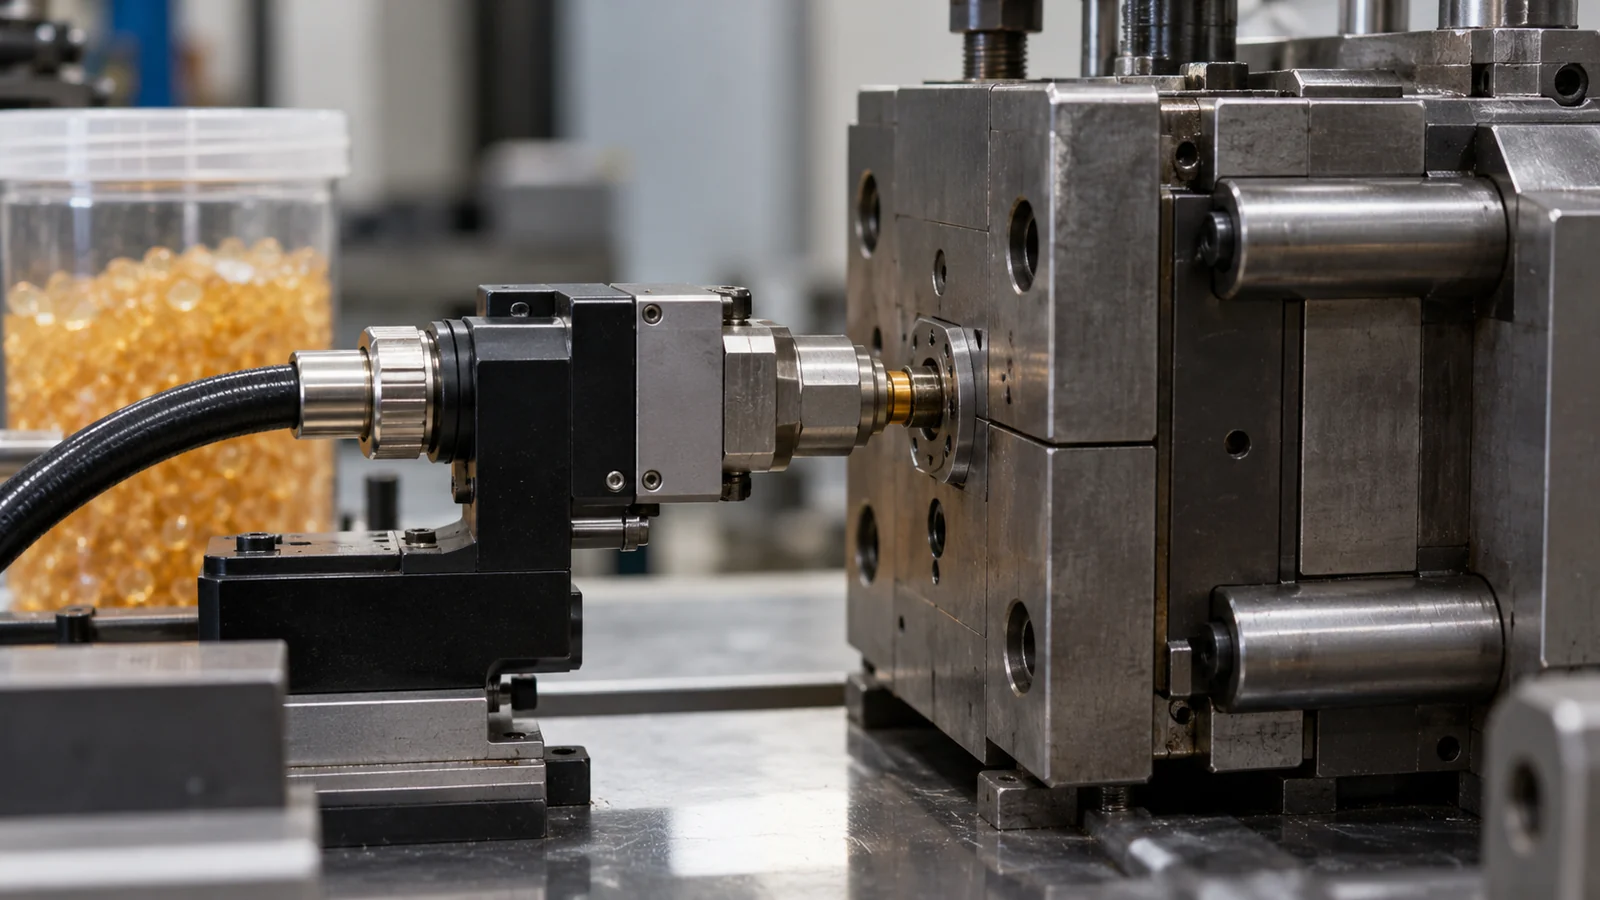
Materialtemperatur und Viskosität beeinflussen die Fließfähigkeit, doch die resultierende Füllung hängt auch von Einspritzdruck bzw. -kraft, Durchflussrate, Kavitätengeometrie, Anguss, Entlüftung und Position der Baugruppe ab. Werkzeugtemperatur und Kühl- bzw. Haltezeit beeinflussen, wie das Material erstarrt und wann das Bauteil entnommen werden kann. Diese Variablen wirken zusammen; eine Änderung kann Abdeckung, Gratbildung, Bauteilbewegung oder die endgültige Grenzfläche verändern.
| Variablengruppe | Was zu beobachten ist |
|---|---|
| Materialvorbereitung | Typ, Charge, Lagerung, Konditionierung und Einhaltung der Handhabungsanweisungen des Lieferanten |
| Materialzuführung | Tatsächliche Temperatur und Fließverhalten, Druckreaktion und Füllreihenfolge |
| Werkzeug und Baugruppe | Anguss, Entlüftung, Absperrung, Positionierung, Kabelverlegung und jegliche Bauteilbewegung |
| Erstarrung und Entformung | Abdeckungsstabilität, Grat, Verzug, Haftzustand und sicheres Entformen |
| Verifizierung | Dimensions-, Sicht-, Funktions- oder Umweltprüfungen, die für das Produkt erforderlich sind |
Verwenden Sie die Daten des Lieferanten für die genaue Materialsorte. Übertragen Sie keine Einstellung von einem anderen Polyamid- oder Polyolefin-Heißschmelzklebstoff, nur weil die Harzfamilie ähnlich erscheint. Eine andere Formulierung, ein anderes Werkzeug oder eine andere Baugruppe kann einen anderen validierten Aufbau erfordern.
Den ersten Versuch aus dokumentierten Eingaben aufbauen
Erfassen Sie vor dem Umformen den Materialhersteller und die Sorte, die Charge, die Lagerungs- oder Konditionierungshistorie, die Baugruppenrevision, die Werkzeugrevision, die Maschine und die aktuellen Prozesswerte. Bestätigen Sie, dass die Baugruppe gleichmäßig eingelegt ist und die vorgesehenen Freibereiche frei sind. Nehmen Sie eine Basisprobe und legen Sie fest, was das Team prüfen wird.
Legen Sie für empfindliche Komponenten vor dem Versuch die zulässige Bewegung oder die Schadenskriterien fest. Definieren Sie für Abdeckung oder Haftung die Prüfmethode und die Testbedingung. Wenn die Abnahmeregel nicht messbar ist, kann das Team nicht zuverlässig entscheiden, ob eine Parameteränderung geholfen hat.
Einstellungen anpassen, ohne die Ursache zu verschleiern
- Beginnen Sie innerhalb der dokumentierten Verarbeitungsrichtlinien des Lieferanten und der zugelassenen Sicherheitsgrenzen.
- Ändern Sie jeweils eine Variable oder eine geplante Gruppe und notieren Sie den Grund und die erwartete Reaktion.
- Halten Sie Material, Baugruppenplatzierung und Werkzeugzustand während des Vergleichs kontrolliert.
- Prüfen Sie Abdeckung, Begrenzung, Grat, Komponentenposition und Verbund – nicht nur, ob die Kavität gefüllt wurde.
- Wiederholen Sie vielversprechende Bedingungen und bestätigen Sie, dass sie keine neuen Fehler an einem anderen Merkmal oder Muster erzeugen.
Wenn die Füllung unvollständig ist, untersuchen Sie zuerst den Fließweg, den Anguss, die Entlüftung, den Materialzustand und die Position der Baugruppe; eine Druckerhöhung ohne Prüfung der Komponentengrenzen kann Schäden oder Grat verursachen. Wenn Grat auftritt, prüfen Sie die Absperrungen und die Baugruppenvariation, bevor Sie alle anderen Einstellungen reduzieren. Parameteränderungen sollten auf Belege reagieren und nicht blind ein Designproblem kompensieren.
Definieren, wie eine erfolgreiche Einstellung aussieht
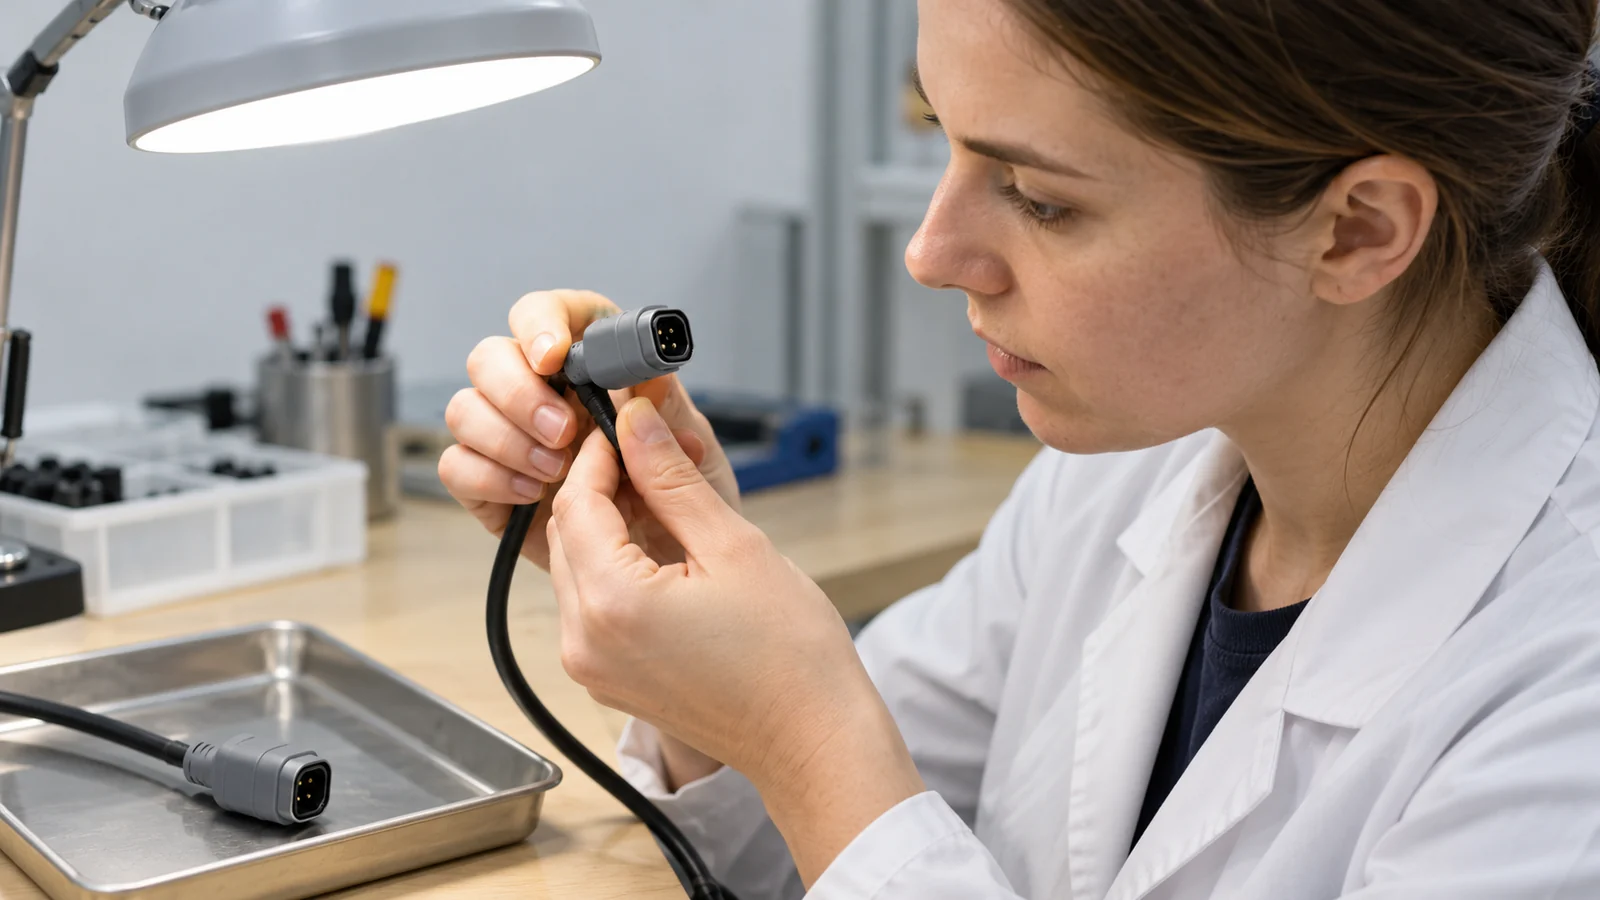
Eine Produktionseinstellung ist nicht qualifiziert, nur weil ein Teil akzeptabel aussieht. Definieren Sie die erforderliche Abdeckung und Begrenzung, verifizieren Sie, dass Steckverbinder und Drähte in Position bleiben, bestätigen Sie die Haftung oder Dichtheit, sofern zutreffend, und führen Sie alle vom Produkt geforderten elektrischen, umweltbezogenen oder mechanischen Prüfungen durch. Halten Sie die Muster mit ihren Material-, Werkzeug- und Prozessaufzeichnungen verknüpft.
Dokumentieren Sie die validierten Einstellungen und die Bedingungen, die sie ändern könnten, einschließlich Materialcharge, Anlauf, Baugruppenvariation oder Werkzeugwartung. Legen Sie Reaktionsmaßnahmen für Drift fest, anstatt sich auf eine undokumentierte “gute Bedienereinstellung” zu verlassen. Eine Übersicht über den Prozess finden Sie unter Niederdruckverguss für den Schutz von Elektronik.
FAQ
Was ist der korrekte Einspritzdruck für das Niederdruck-Spritzgießen?
Das hängt von der genauen Sorte, dem Werkzeug und der Baugruppe ab. Verwenden Sie die aktuellen Verarbeitungsrichtlinien des Lieferanten und validieren Sie die Einstellungen anhand der Komponentengrenzen und der Abnahmekriterien für das Teil.
Sollte die Temperatur erhöht werden, wenn das Material nicht füllt?
Nicht automatisch. Prüfen Sie Materialhandhabung, Anguss- und Entlüftungsdesign, Einbaulage und die Anweisungen des Lieferanten. Eine Temperaturänderung kann Haftung, Fließverhalten, Gratbildung oder die Belastung der Komponenten beeinflussen.
Wie viele Parameter sollten in einem Versuch geändert werden?
Ändern Sie nur so wenige, wie die Studie benötigt, um eine klare Frage zu beantworten. Wenn mehrere Einstellungen gleichzeitig verändert werden, wird es schwieriger festzustellen, was das Ergebnis verursacht hat.