
構造発泡成形
内部のひけや熱による反りを生じさせることなく、大型で厚肉のプラスチック製筐体や高耐久構造部品を製造するには、低圧発泡成形が必要です。構造発泡成形では、溶融ポリマーに発泡剤を導入し、軽量な微細気泡発泡コアを硬質な固体表皮が取り囲む構造を形成します。ISO 9001およびIATF 16949認証の受託製造業者であるJucheng Precisionは、高強度構造発泡射出成形を専門としています。3000トンまでの35台以上の最新射出成形機と25台以上の自社5軸CNCマシニングセンターを活用し、Zeiss CMM検査で検証された構造剛性を維持しながら、部品重量を10%~30%削減します。.
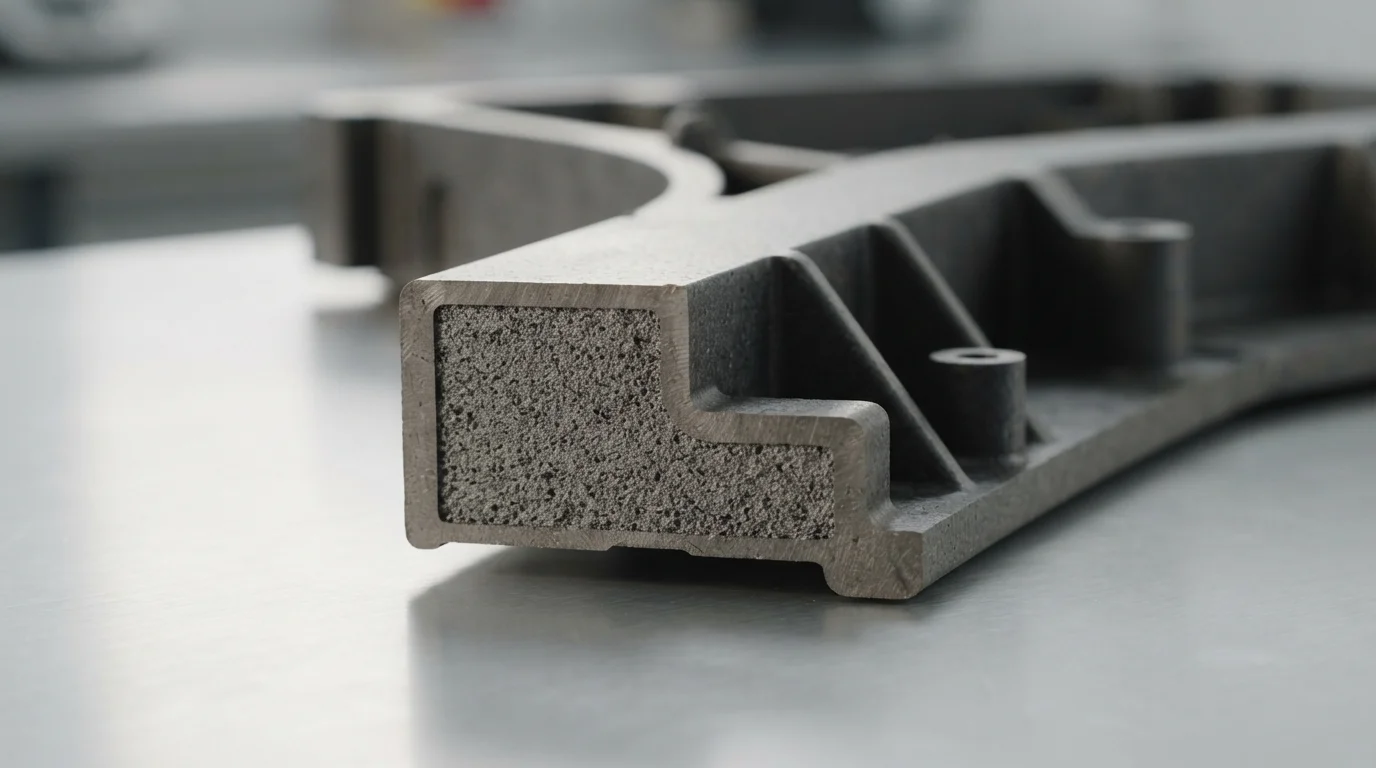
構造発泡成形とソリッド射出成形の比較
構造発泡成形は、物理的または化学的発泡剤を低圧と組み合わせて プラスチック射出成形 軽量かつ高剛性の構造部品を実現します:
| 工学的特性 | 構造発泡成形 | ソリッドプラスチック射出成形 |
|---|---|---|
| 強度対重量比 | 極めて優れる(気泡コアにより重量を10%~30%削減) | 標準(全体がソリッドポリマー密度) |
| 厚肉部のひけ | ひけゼロ(内部ガス膨張がリブを充填) | 厚肉部や壁とリブの接合部にひけが発生しやすい |
| 型締めトン数要件 | 低射出圧力(必要なプレス機トン数を低減) | 高油圧(大規模な型締めトン数が必要) |
| 肉厚範囲 | 4 mm~15 mm以上(大型構造フレームに最適) | 1.5 mm~4 mm(ヒケおよびサイクルタイムによる制約あり) |
発泡性ポリマーマトリックス&密度低減マトリックス
ほとんどのエンジニアリング熱可塑性樹脂は、物理的(窒素/Mucell)または化学発泡剤で改質可能:
| 樹脂ベース分類 | 発泡剤戦略 | 対象構造用途 |
|---|---|---|
| ポリオレフィン(ポリプロピレン(PP), ポリエチレン(PE)) | 物理的窒素ガス注入により、曲げ剛性を維持しながら15%~25%の軽量化を実現。. | 大型物流パレット、農業用クレート、構造用バッテリートレイ、大型自動車用エンクロージャー。. |
| エンジニアリング樹脂(ABS, ポリカーボネート(PC), ポリアミド(PA/ナイロン)) | 吸熱型化学発泡剤と組み合わせた ガラス繊維(GF) 高耐熱性のための強化材。. | 事務機器ハウジング、医療用モニターフレーム、産業用ポンプベース、芝刈り機デッキ。. |
| 難燃性アロイ(難燃性(FR) 合金) | 精密ツール内部での制御されたガス注入により、厚肉構造物においてUL 94 V-0安全規格を維持します。. | 高電圧電気キャビネット、屋外電源ボックス、EVバッテリーモジュール筐体。. |
構造発泡成形製造ブループリント:低圧セルラーコアのメカニズム
欠陥のない構造発泡成形を実行するには、ガス膨張と金型設計に対する高度な技術的制御が必要です:
1. 低圧射出と窒素ガス注入
不活性窒素ガスは、バレル内で高圧下の可塑化溶融物に注入されます。より低い圧力で金型キャビティに注入されると、溶解したガスが膨張し、ポリマーをキャビティ壁に押し付けて、多孔質セルラーコアを囲む固体の外皮を形成します。.
2. 厚肉リブにおけるヒケマークの完全な排除
ソリッド成形では、厚肉の壁交差部は大きな体積収縮に悩まされ、深いヒケマークが発生します。構造発泡では、内部の微細セルラーガス膨張が冷却中の部品に継続的な内部保圧を提供し、厚肉構造リブのヒケマークを完全に排除します。.
3. 型締力の低減と カスタム金型製作
キャビティは極端な機械の保圧ではなく内部ガス膨張に依存するため、キャビティ圧力は大幅に低下します(通常20〜40バール)。これにより、より低いトン数のプレスで大型構造部品を成形でき、金型摩耗と金型コストを削減できます。.
4. 成形後の表面仕上げとスワール管理
ガス膨張は、未塗装の部品表面に特有のスワールパターンを生じます。Juchengは、ハイビルドプライマー、テクスチャー塗装、粉体塗装を含むターンキーの二次 表面仕上げ加工を提供し、美しく滑らかな外観を実現します。.
構造発泡成形部品の主な用途分野
- 重工業・物流機器: 構造用マテリアルハンドリングパレット、大型物流トート、地下ユーティリティエンクロージャー、構造用農業用ビン、化学ポンプベース。.
- 自動車・商用車(IATF 16949): 大型トラック用ドアインナーフレーム、EVバッテリーモジュール構造用ハウジング、スペアタイヤカバー、フロアパネル、バンパーサポート。.
- 業務用機器・医療システム: 大型医療用診断分析装置シャーシ、業務用プリンターベース、サーバーラックエンクロージャー、および ガスアシスト射出成形 ハンドル付き 成形後・組立.