
Moulage de mousse structurelle
La fabrication de boîtiers en plastique de grande taille à parois épaisses et de composants structurels robustes, sans marques de retassure internes ni gauchissement thermique, nécessite un procédé cellulaire à basse pression. Le moulage de mousse structurale introduit un agent gonflant dans le polymère fondu, créant une peau extérieure solide et rigide entourant un cœur de mousse micro-cellulaire léger. Chez Jucheng Precision, fabricant sous contrat certifié ISO 9001 et IATF 16949, nous sommes spécialisés dans le moulage par injection de mousse structurale à haute résistance. Grâce à plus de 35 presses à injection avancées jusqu'à 3000 tonnes et plus de 25 centres d'usinage CNC 5 axes internes, nous réduisons le poids des composants de 10 % à 30 % tout en maintenant une rigidité structurelle vérifiée par inspection CMM Zeiss.
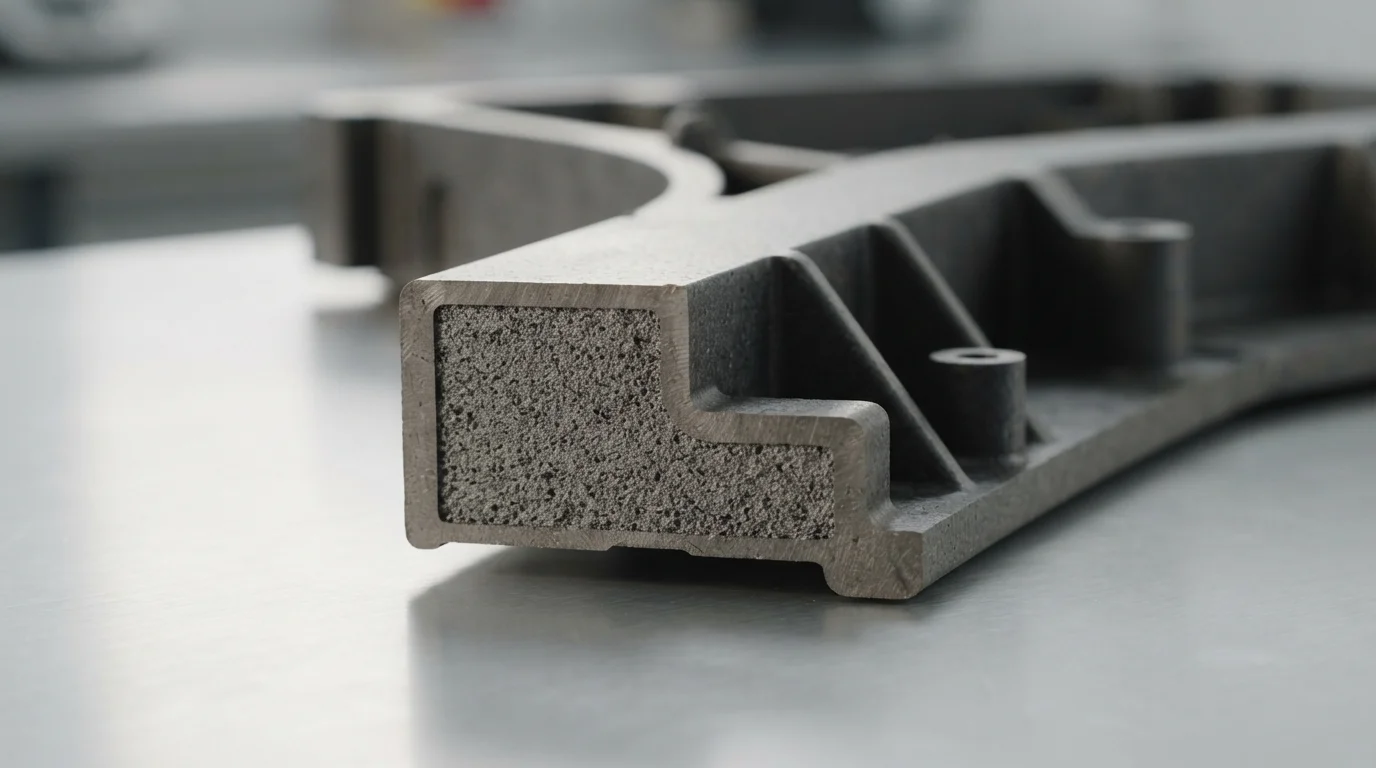
Profil comparatif : moulage de mousse structurale vs moulage par injection massif
Le procédé de mousse structurale combine des agents gonflants physiques ou chimiques avec une basse pression Moulage par injection plastique pour produire des composants structurels légers et à haute rigidité :
| Propriété d'ingénierie | Moulage de mousse structurelle | Moulage par injection de plastique massif |
|---|---|---|
| Rapport résistance/poids | Exceptionnel (le cœur cellulaire réduit le poids de 10 % à 30 %) | Standard (densité de polymère massif sur toute l'épaisseur) |
| Marques de retassure sur parois épaisses | Aucune marque de retassure (l'expansion interne du gaz compense les nervures) | Sujet aux marques de retassure sur les sections épaisses et les jonctions paroi-nervure |
| Exigence de tonnage de fermeture | Basse pression d'injection (réduit le tonnage de presse requis) | Haute pression hydraulique (nécessite un tonnage de fermeture massif) |
| Enveloppe d'épaisseur de paroi | 4 mm à 15 mm+ (idéal pour les grands cadres structurels) | 1,5 mm à 4 mm (limité par les retassures et les temps de cycle) |
Matrice polymère expansible et matrice de réduction de densité
La plupart des thermoplastiques techniques peuvent être modifiés avec des agents gonflants physiques (azote/Mucell) ou chimiques :
| Classe de base de résine | Stratégie d'agent gonflant | Application structurelle cible |
|---|---|---|
| Polyoléfines (Polypropylène (PP), Polyéthylène (PE)) | Injection physique de gaz azote pour obtenir une réduction de poids de 15 % à 25 % tout en conservant la rigidité en flexion. | Palettes logistiques robustes, caisses agricoles, bacs de batterie structurels et grands boîtiers automobiles. |
| Résines techniques (ABS, Polycarbonate (PC), Polyamide (PA/Nylon)) | Agents gonflants chimiques endothermiques combinés à un Fibre de verre (GF) renfort pour une résistance élevée à la chaleur. | Boîtiers d'équipements de bureau, cadres de moniteurs médicaux, bases de pompes industrielles et carter de tondeuses à gazon. |
| Alliages ignifuges (Ignifuge (FR) Alliages) | Dosage contrôlé de gaz à l'intérieur d'outils de précision pour maintenir les normes de sécurité UL 94 V-0 sur les structures à parois épaisses. | Armoires électriques haute tension, coffrets d'alimentation extérieurs et boîtiers de modules de batteries de véhicules électriques. |
Plan de fabrication de mousse structurale : mécanique des cœurs cellulaires basse pression
La réalisation d'un moulage de mousse structurale sans défaut exige un contrôle technique approfondi de l'expansion des gaz et de la conception des outils :
1. Injection basse pression et dosage d'azote gazeux
De l'azote gazeux inerte est injecté dans la masse fondue plastifiée sous haute pression à l'intérieur du fourreau. Lorsqu'il est injecté dans la cavité du moule à des pressions plus faibles, le gaz dissous se dilate, poussant le polymère contre les parois de la cavité pour former une peau extérieure solide entourant un cœur cellulaire poreux.
2. Élimination complète des retassures sur les nervures épaisses
En moulage plein, les intersections de parois épaisses subissent un fort retrait volumétrique, provoquant des retassures profondes. En mousse structurale, l'expansion interne des gaz micro-cellulaires fournit une pression de compactage interne continue pendant le refroidissement de la pièce, éliminant complètement les retassures sur les nervures structurelles épaisses.
3. Réduction de la force de fermeture et Fabrication de moules sur mesure
Étant donné que la cavité repose sur l'expansion interne des gaz plutôt que sur une pression de compactage extrême de la machine, les pressions de cavité chutent considérablement (généralement de 20 à 40 bars). Cela nous permet de mouler des pièces structurelles massives sur des presses de plus faible tonnage, réduisant l'usure des outils et les coûts d'outillage.
4. Finition de surface après moulage et gestion des marbrures
L'expansion des gaz crée un motif de marbrures caractéristique sur les surfaces non peintes des pièces. Jucheng propose des opérations secondaires clés en main Finitions de surface—y compris des primaires à fort pouvoir garnissant, des peintures texturées et des revêtements en poudre—pour offrir une esthétique extérieure impeccable et lisse.
Principaux domaines d'application des composants moulés en mousse structurelle
- Équipements industriels lourds et logistique : Palettes structurelles de manutention de matériaux, grands bacs logistiques, enceintes de services publics souterraines, bacs agricoles structurels et bases de pompes chimiques.
- Automobile et véhicules utilitaires (IATF 16949) : Cadres intérieurs de portes de camions lourds, boîtiers structurels de modules de batteries pour véhicules électriques, housses de roues de secours, panneaux de plancher et supports de pare-chocs.
- Équipements de bureau et systèmes médicaux : Châssis de grands analyseurs de diagnostic médical, bases d'imprimantes commerciales, enceintes de baies de serveurs et Moulage par injection assisté par gaz poignées avec Post-moulage et assemblage.