
Литье с конструкционным пеноматериалом
Производство крупных толстостенных пластиковых корпусов и тяжелонагруженных конструкционных компонентов без внутренних утяжин или термической деформации требует низконапорной ячеистой переработки. Литье конструкционных пенопластов вводит порообразователь в расплавленный полимер, создавая жесткую твердую внешнюю корку, окружающую легкий микрoячеистый пенопластовый сердечник. В Jucheng Precision, контрактном производителе, сертифицированном по ISO 9001 и IATF 16949, мы специализируемся на высокопрочном литье конструкционных пенопластов под давлением. Используя более 35 современных литьевых машин усилием до 3000 тонн и более 25 собственных 5-осевых обрабатывающих центров с ЧПУ, мы снижаем вес компонентов на 10%–30%, сохраняя структурную жесткость, подтвержденную контролем на координатно-измерительной машине Zeiss.
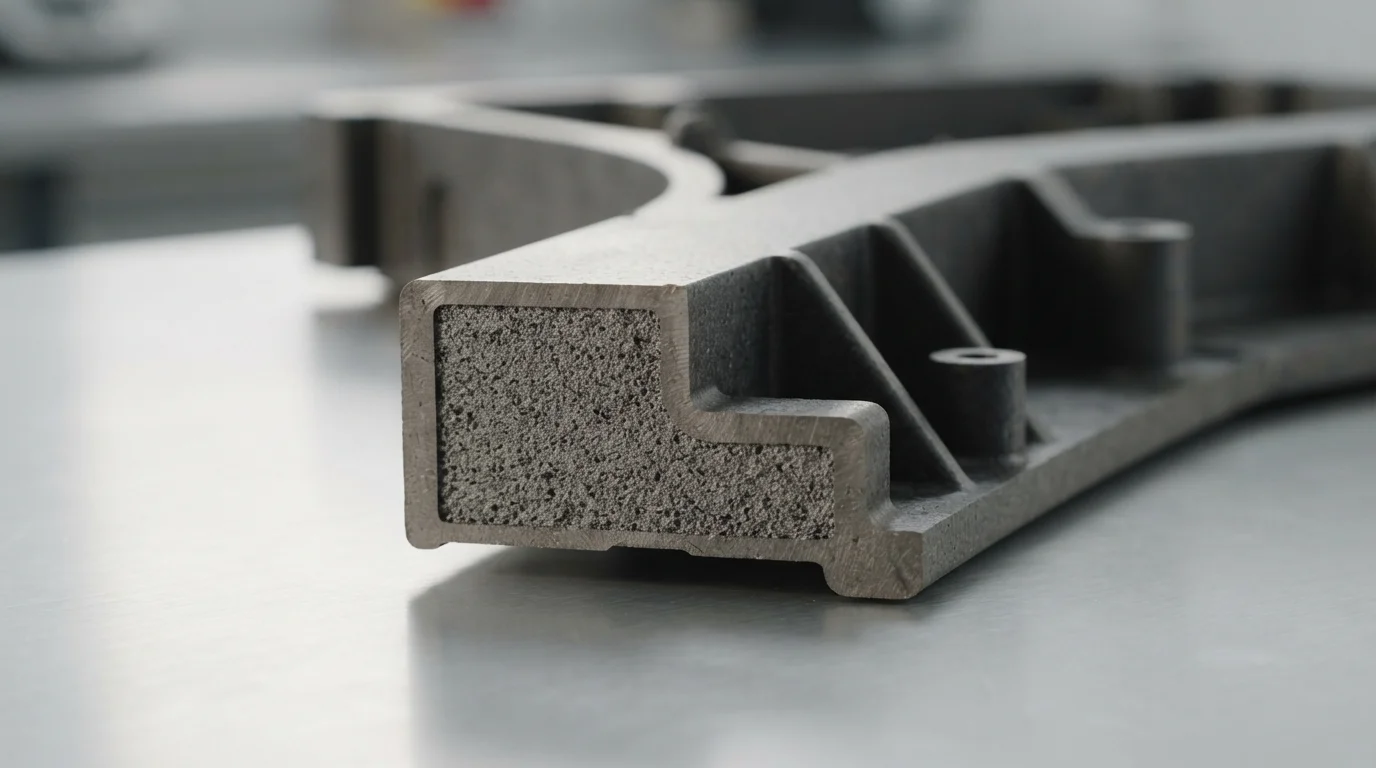
Сравнение профилей: литье конструкционных пенопластов и литье монолитных изделий под давлением
Переработка конструкционных пенопластов сочетает физические или химические порообразователи с низким давлением Литье пластмасс под давлением для получения легких высокожестких конструкционных компонентов:
| Инженерное свойство | Литье с конструкционным пеноматериалом | Литье монолитных пластмасс под давлением |
|---|---|---|
| Соотношение прочности и веса | Исключительное (ячеистый сердечник снижает вес на 10%–30%) | Стандартное (монолитная плотность полимера по всему объему) |
| Утяжины на толстых стенках | Отсутствие утяжин (внутреннее расширение газа заполняет ребра) | Склонность к утяжинам на толстых участках и в местах соединения стенок с ребрами |
| Требования к усилию смыкания | Низкое давление впрыска (снижает требуемое усилие пресса) | Высокое гидравлическое давление (требует огромного усилия смыкания) |
| Диапазон толщины стенки | от 4 мм до 15 мм+ (идеально для крупных конструкционных рам) | от 1,5 мм до 4 мм (ограничено утяжинами и временем цикла) |
Вспениваемая полимерная матрица и матрица снижения плотности
Большинство конструкционных термопластов можно модифицировать физическими (азот/Mucell) или химическими порообразователями:
| Класс основы смолы | Стратегия порообразователя | Целевое конструкционное применение |
|---|---|---|
| Полиолефины (Полипропилен (ПП), Полиэтилен (ПЭ)) | Физическая инжекция газообразного азота для достижения снижения массы на 15–25% при сохранении изгибной жёсткости. | Паллеты для тяжёлых логистических грузов, сельскохозяйственные ящики, конструкционные лотки для аккумуляторов и крупные автомобильные корпуса. |
| Конструкционные смолы (АБС, Поликарбонат (ПК), Полиамид (ПА/Нейлон)) | Эндотермические химические порообразователи в сочетании с Стекловолокно (GF) армированием для высокой термостойкости. | Корпуса офисной техники, рамки медицинских мониторов, основания промышленных насосов и деки газонокосилок. |
| Огнестойкие сплавы (Антипирен (FR) Сплавы) | Контролируемая дозировка газа внутри прецизионных инструментов для поддержания стандартов безопасности UL 94 V-0 на толстостенных конструкциях. | Высоковольтные электрощиты, наружные коробки электропитания и корпуса аккумуляторных модулей электромобилей. |
Технологическая схема производства конструкционных пенопластов: механика низконапорного ячеистого сердечника
Для бездефектного формования конструкционных пенопластов требуется глубокий технический контроль над расширением газа и конструкцией оснастки:
1. Низконапорное литьё и дозирование азота
Инертный азот впрыскивается в пластифицированный расплав под высоким давлением внутри материального цилиндра. При впрыске в полость формы при более низких давлениях растворённый газ расширяется, прижимая полимер к стенкам полости и формируя сплошную наружную корку, окружающую пористый ячеистый сердечник.
2. Полное устранение утяжин на толстых рёбрах
При сплошном формовании пересечения толстых стенок подвержены значительной объёмной усадке, вызывающей глубокие утяжины. В конструкционном пенопласте внутреннее расширение микрогазовых ячеек обеспечивает непрерывное внутреннее давление подпитки по мере охлаждения детали, полностью устраняя утяжины на массивных конструкционных рёбрах.
3. Снижение усилия смыкания и Изготовление нестандартных пресс-форм
Поскольку полость полагается на внутреннее расширение газа, а не на экстремальное давление подпитки машины, давление в полости значительно снижается (обычно от 20 до 40 бар). Это позволяет нам формовать массивные конструкционные детали на прессах с меньшим усилием смыкания, снижая износ оснастки и затраты на неё.
4. Финишная отделка поверхности после формования и управление завихрениями
Расширение газа создаёт характерный рисунок завихрений на неокрашенных поверхностях деталей. Jucheng предлагает комплексные вторичные Финишная обработка поверхности—включая грунты с высоким сухим остатком, текстурированную окраску и порошковые покрытия—для обеспечения безупречной гладкой внешней эстетики.
Ключевые области применения конструкционных литьевых компонентов из вспененного материала
- Тяжёлое промышленное и логистическое оборудование: Конструкционные паллеты для обработки материалов, крупные логистические контейнеры, подземные корпуса инженерных коммуникаций, конструкционные сельскохозяйственные бункеры и основания химических насосов.
- Автомобили и коммерческий транспорт (IATF 16949): Внутренние каркасы дверей тяжёлых грузовиков, конструкционные корпуса модулей тяговых батарей электромобилей, чехлы запасных колёс, панели пола и опоры бамперов.
- Офисное оборудование и медицинские системы: Крупные шасси медицинских диагностических анализаторов, основания коммерческих принтеров, корпуса серверных стоек и Литьё с газовым ассистированием ручки с Постформование и сборка.