
Stampaggio di schiuma strutturale
La produzione di contenitori in plastica di grandi dimensioni con pareti spesse e componenti strutturali per impieghi gravosi, senza segni di ritiro interni o deformazioni termiche, richiede una lavorazione cellulare a bassa pressione. Lo stampaggio a schiuma strutturale introduce un agente espandente nel polimero fuso, creando una pelle esterna solida e rigida che circonda un nucleo in schiuma microcellulare leggero. Presso Jucheng Precision, un produttore conto terzi certificato ISO 9001 e IATF 16949, siamo specializzati nello stampaggio a iniezione di schiuma strutturale ad alta resistenza. Utilizzando oltre 35 presse a iniezione avanzate fino a 3000 tonnellate e oltre 25 centri di lavorazione CNC a 5 assi interni, riduciamo il peso dei componenti dal 10% al 30% mantenendo la rigidità strutturale verificata tramite ispezione Zeiss CMM.
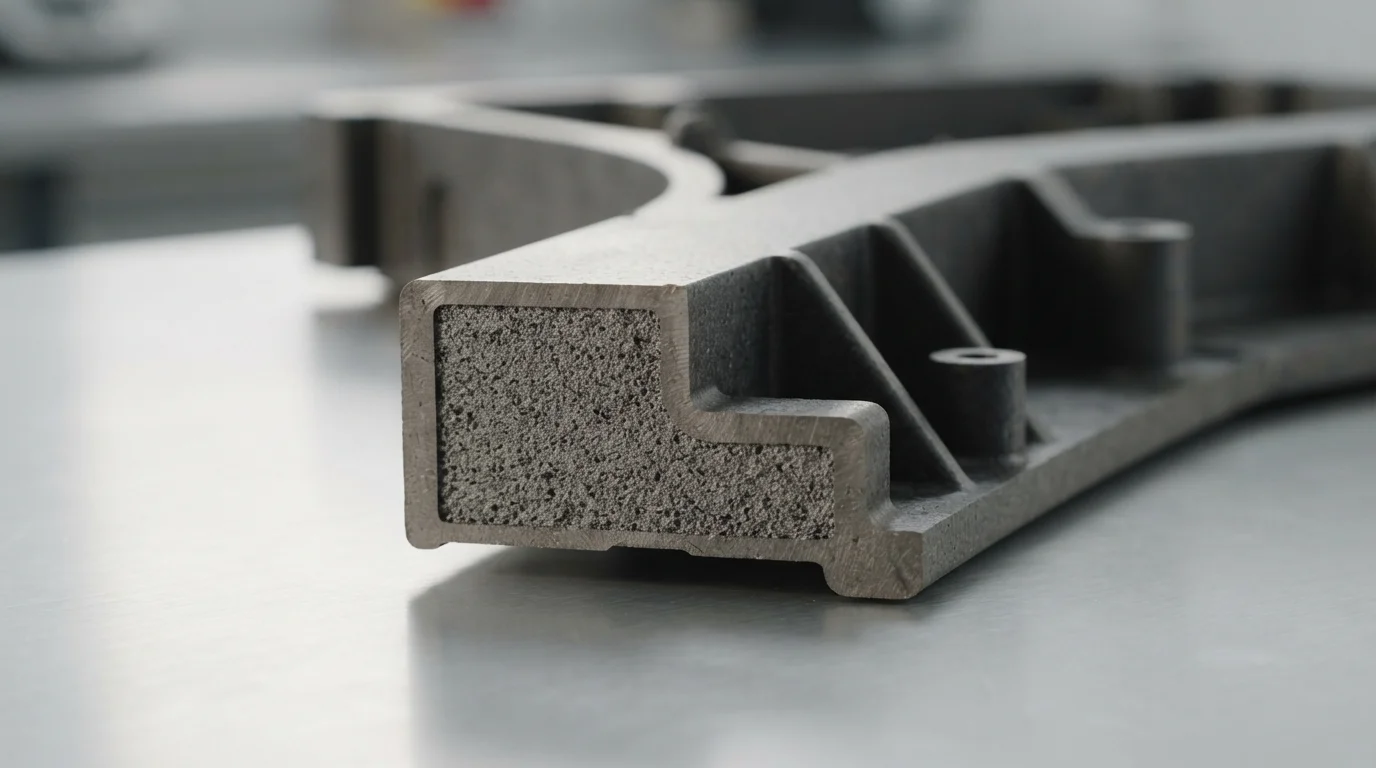
Confronto tra stampaggio a schiuma strutturale e stampaggio a iniezione solido
La lavorazione a schiuma strutturale combina agenti espandenti fisici o chimici con bassa pressione Stampaggio a iniezione di plastica per ottenere componenti strutturali leggeri e ad alta rigidità:
| Proprietà ingegneristica | Stampaggio di schiuma strutturale | Stampaggio a iniezione di plastica solida |
|---|---|---|
| Rapporto resistenza-peso | Eccezionale (il nucleo cellulare riduce il peso del 10%–30%) | Standard (densità del polimero solido in tutto il componente) |
| Segni di ritiro su pareti spesse | Nessun segno di ritiro (l'espansione interna del gas riempie le nervature) | Soggetto a segni di ritiro su sezioni spesse e giunzioni parete-nervatura |
| Requisito di tonnellaggio di chiusura | Bassa pressione di iniezione (riduce il tonnellaggio della pressa necessario) | Alta pressione idraulica (richiede un tonnellaggio di chiusura elevato) |
| Intervallo di spessore parete | Da 4 mm a 15 mm+ (ideale per grandi telai strutturali) | Da 1,5 mm a 4 mm (limitato da ritiri e tempi di ciclo) |
Matrice polimerica espandibile e matrice per riduzione di densità
La maggior parte dei termoplastici tecnici può essere modificata con agenti espandenti fisici (azoto/Mucell) o chimici:
| Classe di base della resina | Strategia dell'agente espandente | Applicazione strutturale target |
|---|---|---|
| Poliorefine (Polipropilene (PP), Polietilene (PE)) | Iniezione fisica di azoto gassoso per ottenere una riduzione di peso del 15%–25% mantenendo la rigidità flessionale. | Pallet per logistica pesante, casse agricole, vassoi strutturali per batterie e grandi involucri automobilistici. |
| Resine tecniche (ABS, Policarbonato (PC), Poliammide (PA/Nylon)) | Agenti espandenti chimici endotermici combinati con Fibra di Vetro (GF) rinforzo per elevata resistenza al calore. | Involucri per apparecchiature da ufficio, telai per monitor medicali, basi per pompe industriali e piattaforme per tosaerba. |
| Leghe ignifughe (Ritardante di Fiamma (FR) Leghe) | Dosaggio controllato di gas all'interno di utensili di precisione per mantenere gli standard di sicurezza UL 94 V-0 su strutture a parete spessa. | Armadi elettrici ad alta tensione, cassette di alimentazione esterne e involucri per moduli batteria di veicoli elettrici. |
Progetto di produzione di schiuma strutturale: meccanica del nucleo cellulare a bassa pressione
L'esecuzione di uno stampaggio a schiuma strutturale privo di difetti richiede un controllo tecnico approfondito sull'espansione del gas e sulla progettazione dell'utensile:
1. Iniezione a bassa pressione e dosaggio di azoto gassoso
L'azoto gassoso inerte viene iniettato nel fuso plastificato ad alta pressione all'interno del cilindro. Quando viene iniettato nella cavità dello stampo a pressioni inferiori, il gas disciolto si espande, spingendo il polimero contro le pareti della cavità per formare una pelle esterna solida che circonda un nucleo cellulare poroso.
2. Eliminazione completa dei segni di ritiro su nervature spesse
Nello stampaggio pieno, gli incroci di pareti spesse subiscono un forte ritiro volumetrico, causando profondi segni di ritiro. Nella schiuma strutturale, l'espansione interna del gas microcellulare fornisce una pressione di compattazione interna continua durante il raffreddamento del pezzo, eliminando completamente i segni di ritiro sulle nervature strutturali pesanti.
3. Riduzione del tonnellaggio di chiusura e Produzione di stampi personalizzati
Poiché la cavità si basa sull'espansione interna del gas anziché sull'elevata pressione di compattazione della macchina, le pressioni in cavità diminuiscono significativamente (tipicamente da 20 a 40 bar). Ciò ci consente di stampare parti strutturali di grandi dimensioni su presse di tonnellaggio inferiore, riducendo l'usura e i costi degli utensili.
4. Finitura superficiale post-stampaggio e gestione delle swirl
L'espansione del gas crea una caratteristica trama a swirl sulle superfici non verniciate dei pezzi. Jucheng offre lavorazioni secondarie chiavi in mano Finitura superficiale—tra cui primer ad alto spessore, verniciatura texturizzata e rivestimenti a polvere—per garantire un'estetica esterna impeccabile e liscia.
Principali campi di applicazione per componenti stampati in schiuma strutturale
- Attrezzature industriali pesanti e logistica: Pallet strutturali per la movimentazione dei materiali, grandi contenitori logistici, involucri interrati per servizi pubblici, contenitori agricoli strutturali e basi per pompe chimiche.
- Veicoli automobilistici e commerciali (IATF 16949): Telai interni delle portiere di camion pesanti, alloggiamenti strutturali per moduli batteria EV, coperture per ruote di scorta, pannelli del pavimento e supporti per paraurti.
- Apparecchiature per ufficio e sistemi medicali: Telaio di grandi analizzatori diagnostici medicali, basi per stampanti commerciali, involucri per rack server e Stampaggio a iniezione assistito da gas maniglie con Post-stampaggio e assemblaggio.