
Struktur-Schaumstoff-Spritzguss
Die Herstellung großer, dickwandiger Kunststoffgehäuse und hochbelastbarer Strukturbauteile ohne innere Einfallstellen oder thermische Verwerfungen erfordert eine Niederdruck-Schaumverarbeitung. Beim Strukturschaumformverfahren wird dem geschmolzenen Polymer ein Treibmittel zugesetzt, wodurch eine starre, massive Außenhaut entsteht, die einen leichten, mikrozellularen Schaumkern umschließt. Bei Jucheng Precision, einem nach ISO 9001 und IATF 16949 zertifizierten Auftragsfertiger, sind wir auf hochfestes Strukturschaum-Spritzgießen spezialisiert. Mit über 35 modernen Spritzgießpressen bis zu 3000 Tonnen und über 25 eigenen 5-Achsen-CNC-Bearbeitungszentren reduzieren wir das Bauteilgewicht um 10% bis 30%, während die strukturelle Steifigkeit durch Zeiss-KMG-Prüfung verifiziert wird.
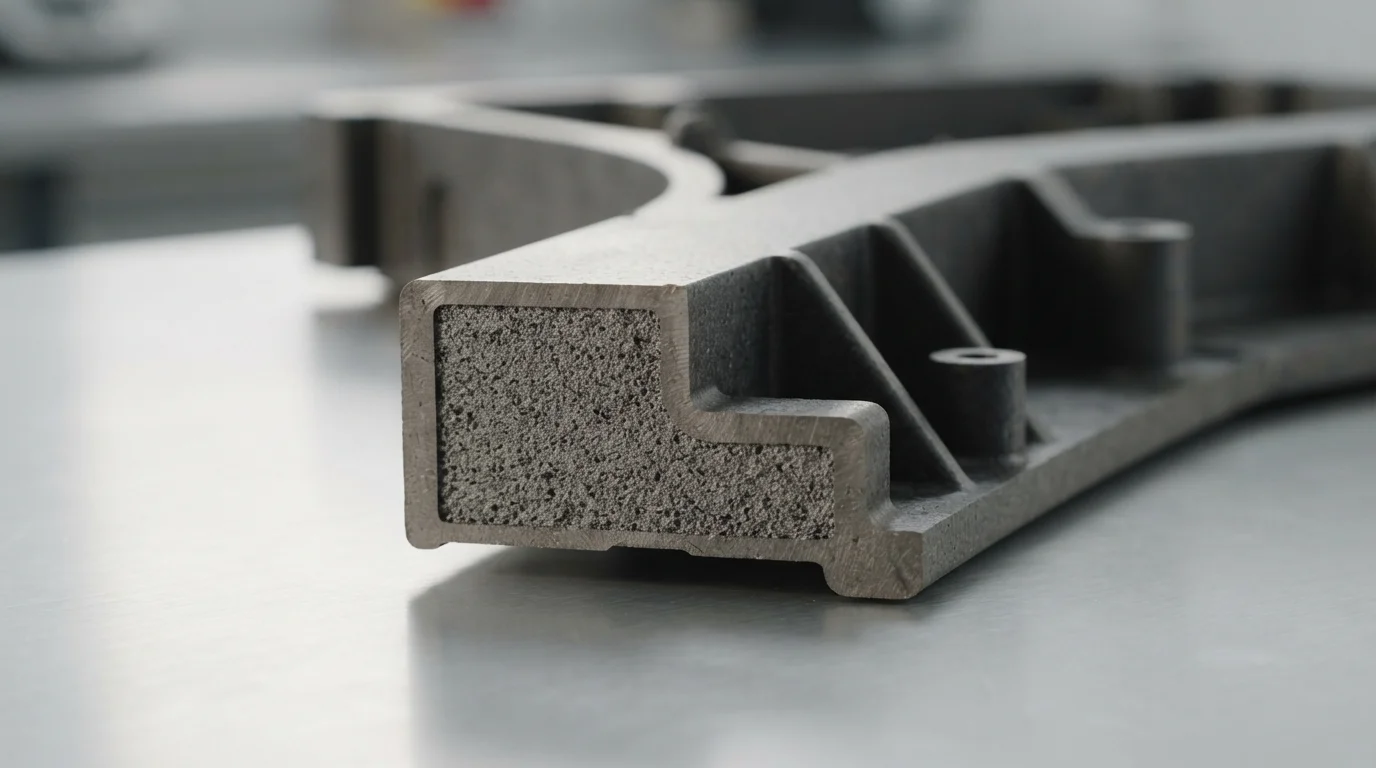
Strukturschaumformverfahren vs. Massiv-Spritzgießprofil
Die Strukturschaumverarbeitung kombiniert physikalische oder chemische Treibmittel mit Niederdruck Spritzguss um leichte, hochsteife Strukturbauteile zu erzielen:
| Technische Eigenschaft | Struktur-Schaumstoff-Spritzguss | Massiv-Kunststoff-Spritzgießen |
|---|---|---|
| Festigkeits-Gewichts-Verhältnis | Außergewöhnlich (Zellulärer Kern reduziert das Gewicht um 10%–30%) | Standard (Durchgehend massive Polymerdichte) |
| Einfallstellen bei dicken Wänden | Keine Einfallstellen (Innere Gasausdehnung stützt Rippen ab) | Anfällig für Einfallstellen an dicken Abschnitten und Wand-Rippen-Verbindungen |
| Erforderliche Schließkraft | Niedriger Spritzdruck (Reduziert die erforderliche Pressentonnenzahl) | Hoher Hydraulikdruck (Erfordert massive Schließkraft) |
| Wandstärkenbereich | 4 mm bis 15 mm+ (ideal für große Strukturrahmen) | 1,5 mm bis 4 mm (begrenzt durch Einfallstellen und Zykluszeiten) |
Schäumbare Polymermatrix & Dichte-Reduktionsmatrix
Die meisten technischen Thermoplaste können mit physikalischen (Stickstoff/Mucell) oder chemischen Treibmitteln modifiziert werden:
| Harz-Basisklasse | Treibmittelstrategie | Zielstrukturanwendung |
|---|---|---|
| Polyolefine (Polypropylen (PP), Polyethylen (PE)) | Physikalische Stickstoffgasinjektion zur Erreichung einer Gewichtsreduktion von 15 %–25 % bei gleichzeitiger Beibehaltung der Biegesteifigkeit. | Schwerlast-Logistikpaletten, landwirtschaftliche Kisten, strukturelle Batterieträger und große Automobilgehäuse. |
| Engineering-Harze (ABS, Polycarbonat (PC), Polyamid (PA/Nylon)) | Endotherme chemische Treibmittel kombiniert mit Glasfaser (GF) Verstärkung für hohe Wärmebeständigkeit. | Gehäuse von Bürogeräten, Rahmen von medizinischen Monitoren, Grundplatten von Industriepumpen und Mähwerkgehäuse. |
| Flammschutzlegierungen (Flammhemmend (FR) Legierungen) | Kontrollierte Gasdosierung in Präzisionswerkzeugen zur Einhaltung der UL 94 V-0-Sicherheitsstandards bei dickwandigen Strukturen. | Hochspannungs-Elektroschränke, Außenstromversorgungsgehäuse und Gehäuse für EV-Batteriemodule. |
Bauplan für die Strukturschaumfertigung: Mechanik des Niederdruck-Zellkerns
Die fehlerfreie Strukturschaumformgebung erfordert eine tiefgehende technische Kontrolle über die Gasexpansion und das Werkzeugdesign:
1. Niederdruckinjektion und Stickstoffgasdosierung
Inertgas (Stickstoff) wird unter hohem Druck in die plastifizierte Schmelze im Zylinder eingespritzt. Bei der Injektion in die Formkavität mit niedrigeren Drücken expandiert das gelöste Gas und drückt das Polymer gegen die Kavitätenwände, wodurch eine feste Außenhaut entsteht, die einen porösen Zellkern umschließt.
2. Vollständige Beseitigung von Einfallstellen an dicken Rippen
Beim Vollmaterialspritzguss leiden dicke Wandkreuzungen unter starkem volumetrischem Schrumpf, was zu tiefen Einfallstellen führt. Beim Strukturschaum sorgt die interne mikro-zellulare Gasexpansion während der Abkühlung des Teils für einen kontinuierlichen inneren Nachdruck und beseitigt Einfallstellen an massiven Strukturrippen vollständig.
3. Reduzierte Schließkraft und Kundenspezifischer Formenbau
Da die Kavität auf die interne Gasexpansion statt auf extremen Maschinennachdruck angewiesen ist, sinken die Kavitätsdrücke erheblich (typischerweise 20 bis 40 bar). Dies ermöglicht es uns, massive Strukturteile auf Pressen mit geringerer Tonnage zu formen, was Werkzeugverschleiß und Werkzeugkosten reduziert.
4. Oberflächennachbearbeitung nach dem Formen und Swirl-Kontrolle
Die Gasexpansion erzeugt ein charakteristisches Swirl-Muster auf unlackierten Bauteiloberflächen. Jucheng bietet schlüsselfertige Sekundärprozesse Oberflächenveredelung—einschließlich High-Build-Primer, Strukturlackierung und Pulverbeschichtungen—um eine makellose, glatte Außenästhetik zu liefern.
Wichtige Anwendungsbereiche für Strukturschaum-Formteile
- Schwerindustrie- und Logistikausrüstung: Strukturelle Materialhandhabungspaletten, große Logistikbehälter, unterirdische Versorgungsschächte, strukturelle landwirtschaftliche Behälter und chemische Pumpensockel.
- Automobil- und Nutzfahrzeuge (IATF 16949): Innere Rahmen von Schwerlast-LKW-Türen, strukturelle Gehäuse von EV-Batteriemodulen, Reserveradabdeckungen, Bodenbleche und Stoßstangenträger.
- Büroausstattung und medizinische Systeme: Chassis großer medizinischer Diagnoseanalysatoren, Sockel kommerzieller Drucker, Server-Rack-Gehäuse und Gasunterstütztes Spritzgießen Griffe mit Nachbearbeitung und Montage.